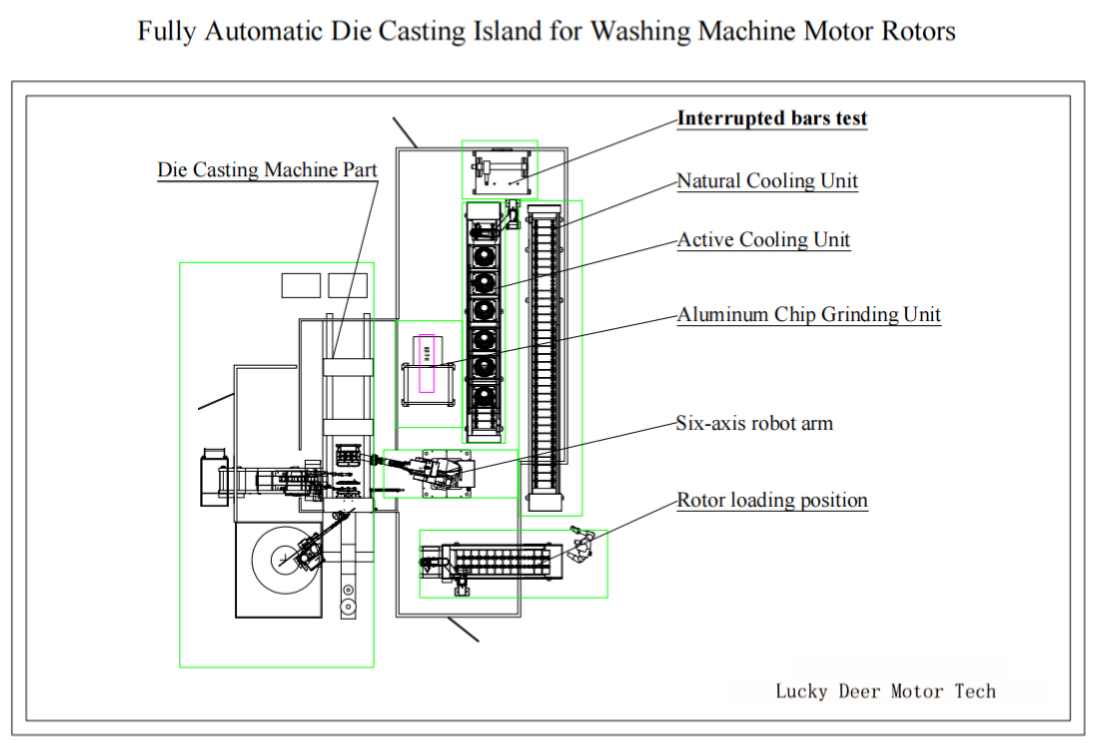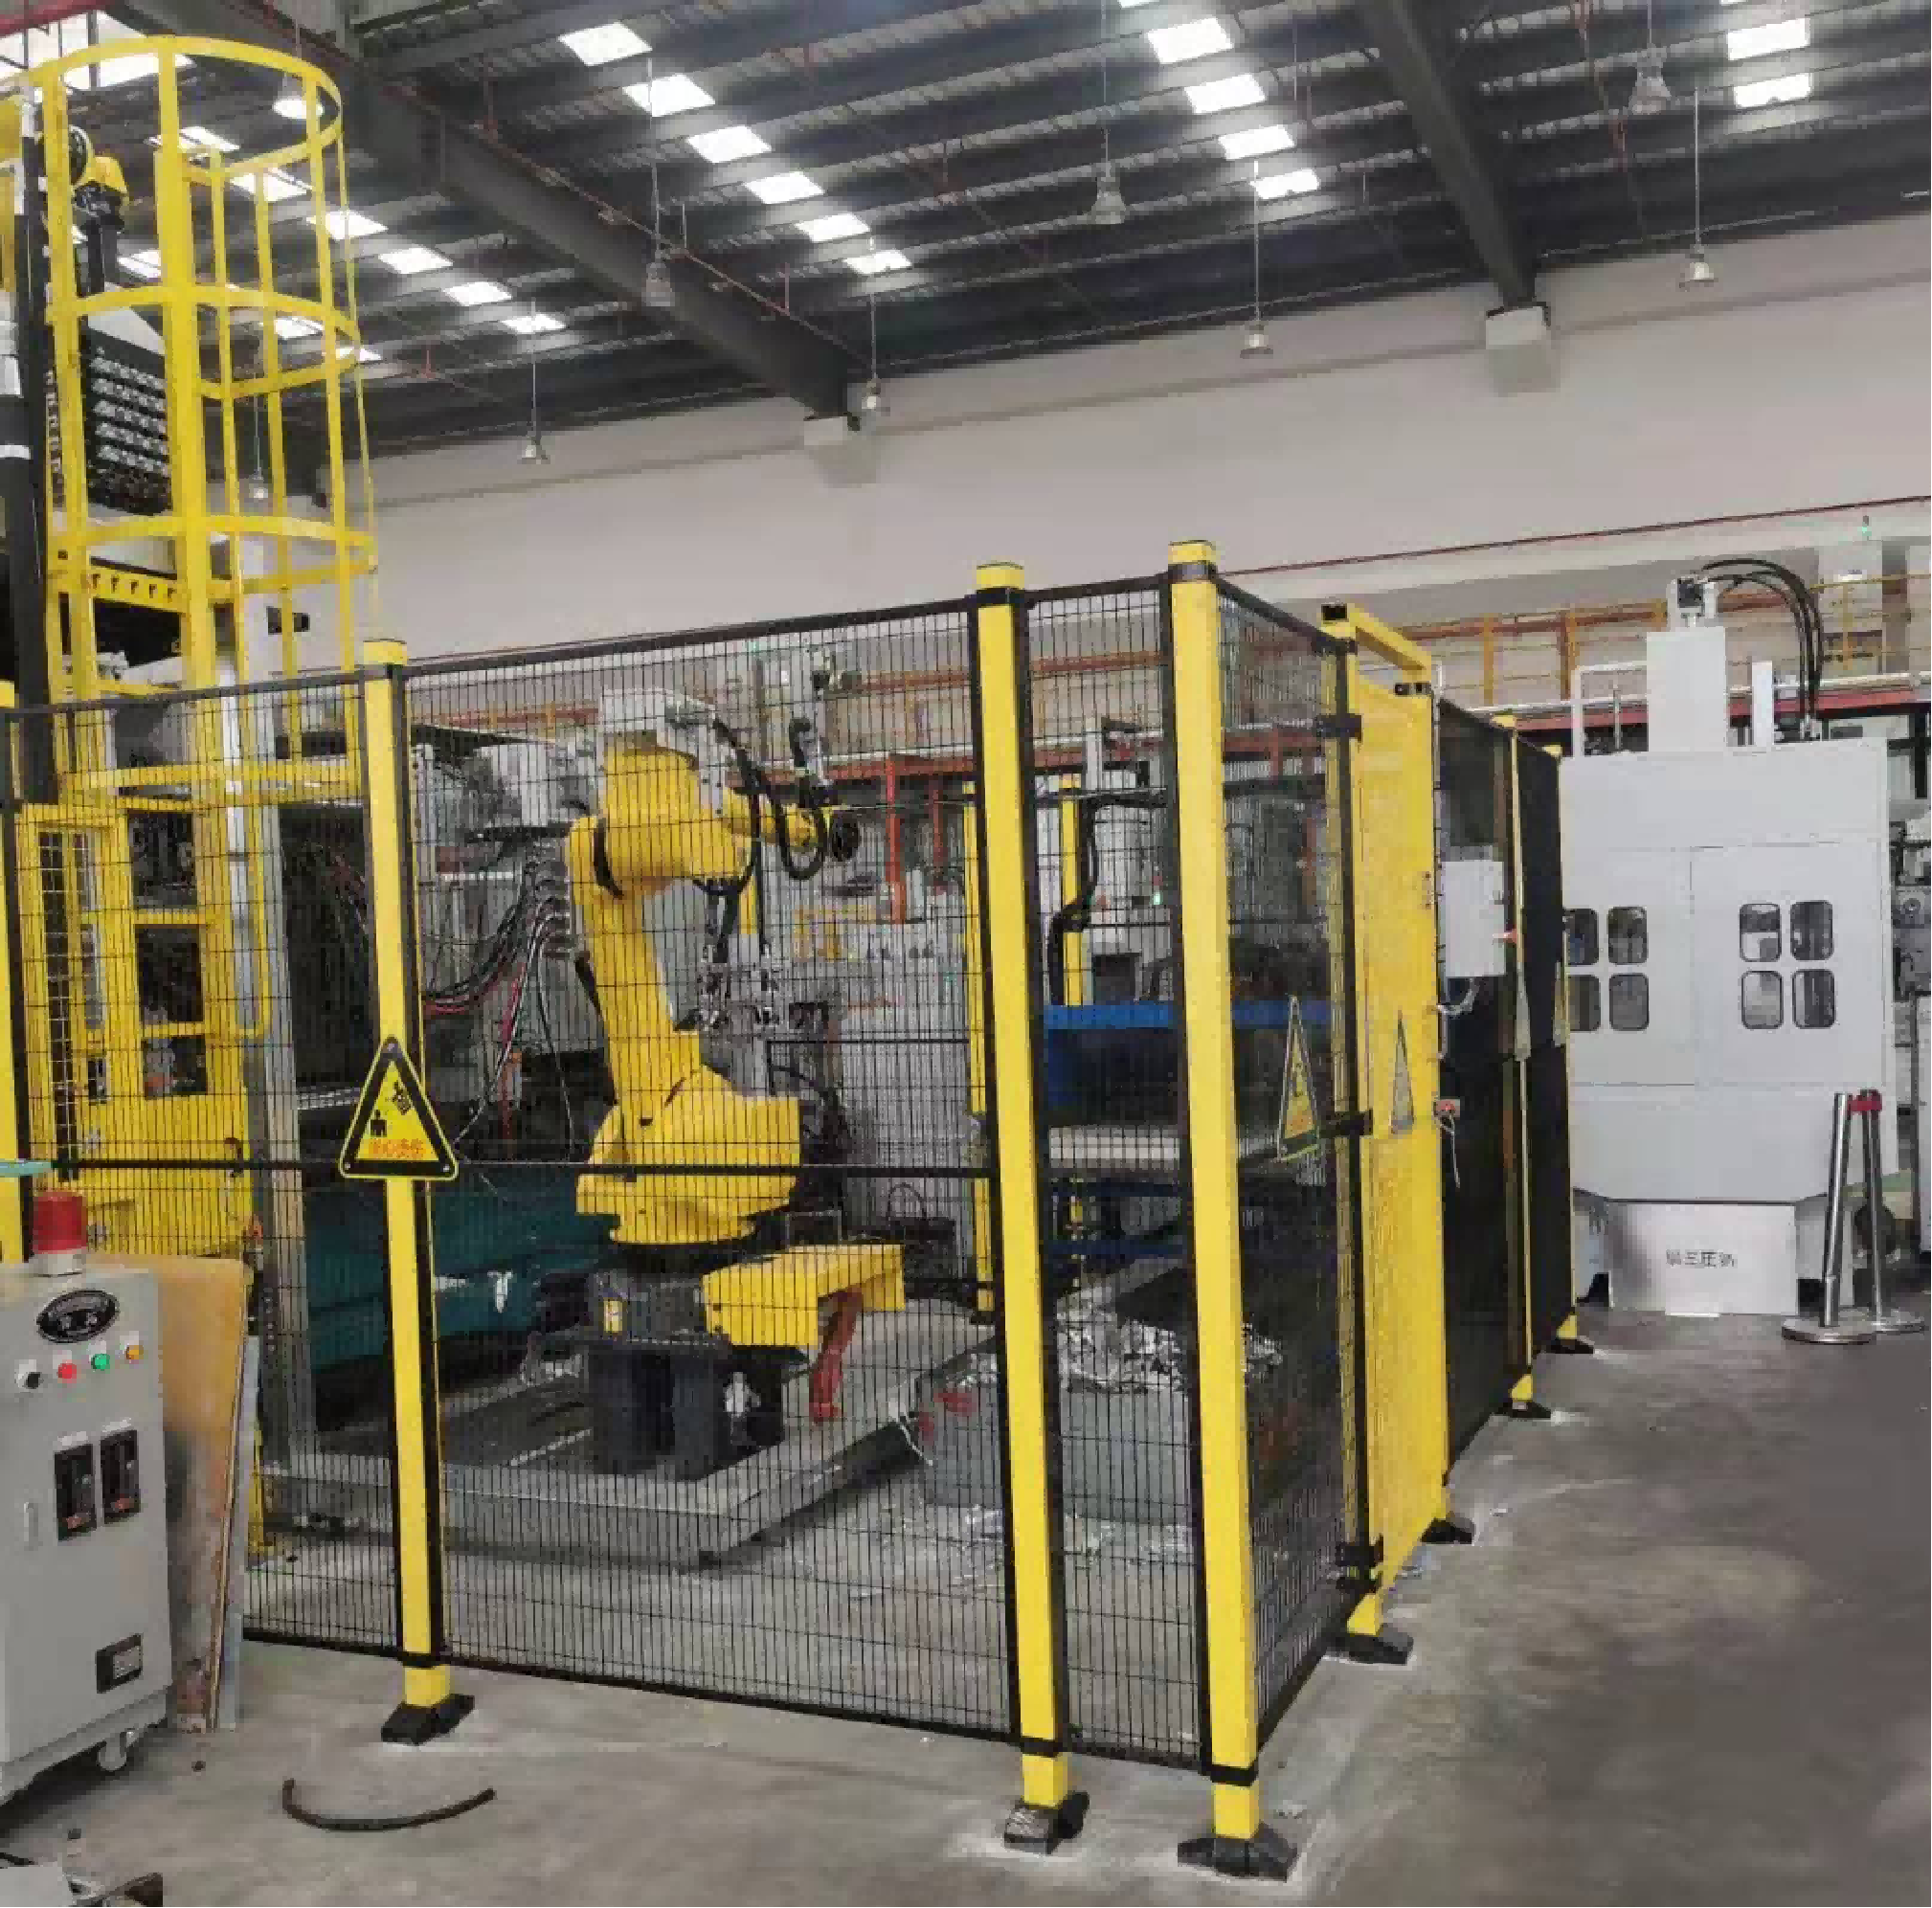
두 모터 공장에 로터 다이캐스팅 기계가 무엇인지 물으면 두 가지 답이 나옵니다. 하나는 프레스라고 하고, 다른 하나는 셀이라고 합니다. 철심 투입 스테이션, 6축 로봇, 자동 급탕기(래들)가 붙은 다이캐스팅 머신, 연마 스테이션, 냉각 유닛, 단선 검사기가 한 라인으로 연결된 것입니다.
옳은 답은 후자입니다. 모터 로터 다이캐스팅 아일랜드는 철심 투입, 주조, 취출, 표면 처리, 냉각, 검사, 추적이 하나의 연속 흐름으로 이루어지는 완전한 자동화 셀입니다. 동시에 유도 전동기의 농형 도체가 형성되는 공정이며, 내부 결함을 막느냐 만들어내느냐가 결정되는 곳이기도 합니다. 대부분의 구매 담당자는 먼저 프레스 톤수를 비교하지만, 실제 생산 능력과 주조 품질은 프레스 주변 스테이션의 균형에서 나옵니다.
로터 주조를 단일 기계가 아니라 셀로 만드는 이유
로터는 적층하고 스큐를 준 철심 내부에 주조됩니다. 용탕 알루미늄은 1~3초 안에 모든 슬롯, 양쪽 엔드 링, 그리고 대개는 팬 블레이드까지 채워야 합니다. 여유는 매우 작습니다. 용탕 온도와 가스 함량, 사출 속도와 압력 프로파일, 금형 온도, 벤트 또는 진공이라는 네 변수가 동시에 안정되어야 합니다.
사람이 3교대 내내 네 변수를 지킬 수는 없습니다. 셀이라면 가능합니다. 로봇은 매 사이클 같은 방식으로 철심을 투입하고, 스프레이 장치는 같은 양의 이형제를 도포하며, 냉각 유닛은 검사 전에 같은 온도까지 냉각합니다. 이 셀이 존재하는 이유는 인력 절감이 아니라 안정성입니다.
로터 다이캐스팅 아일랜드 스테이션별 구성
1. 철심 투입. 적층 및 스큐가 완료된 철심이 로딩 슬라이드나 매거진으로 셀에 공급됩니다. 스테이션은 각 철심의 방향을 정렬하고 로봇이 집기 전에 존재 여부와 자세를 확인합니다. 이는 금형 손상의 가장 흔한 원인인 철심 위치 불량을 막습니다.
2. 픽앤플레이스. 전용 지그를 갖춘 6축 로봇이 금형 투입과 주조 후 취출을 담당하고, 하류 스테이션 간 이송도 수행합니다. 이것이 개별 기계들을 연속 흐름으로 바꾸며, 수작업 인계의 연속이 아니게 합니다.
3. 다이캐스팅 머신과 자동 급탕기. 형체 후 용탕 알루미늄이 슬리브에 주입됩니다. 정량 장치가 자동 급탕기(일부 시장에서는 soup feeder로 불립니다)로, 매 사이클 보존로에서 정량의 용탕을 옮깁니다. 급탕량이 일정해야 충전 거동과 엔드 링 성형이 재현됩니다.
4. 금형 온도 제어, 서보 스프레이, 이형제 공급. 샷 사이에 금형을 스프레이하고 셀 컨트롤러가 금형 온도를 좁은 범위로 유지합니다. 온도가 너무 낮으면 콜드 셧과 미충전이, 너무 높으면 고착과 사이클 연장이 발생합니다. 서보 스프레이는 이형제를 제어된 패턴으로 도포하며 캐비티에 마구 뿌리지 않습니다.
5. 연마 및 폴리싱. 취출 후 로봇은 로터를 연마 스테이션에 올려 게이트 자국과 버를 제거하는 표면 처리를 합니다. 후공정 가공과 밸런싱이 기대하는 상태로 만드는 공정입니다.
6. 제어된 공랭. 주조 검사 결과는 온도에 의존하므로 로터는 검사 전에 공랭 유닛에서 규정 온도까지 냉각됩니다. 안정 온도까지 식혀야 이어지는 전기 검사가 근사치가 아닌 의미 있는 결과가 됩니다.
7. 단선 검사. 이 스테이션은 냉각된 로터의 농형 바 단선이나 미충전을 검출합니다. 단선은 로터 저항을 높이고 손실을 늘리며 토크를 떨어뜨리지만 외부에서는 보이지 않습니다. 인라인 단선 검사는 로터 합격 전 마지막 관문이며, 셀에서 가장 가치 있는 검사입니다.
8. 추적성. 최신 아일랜드는 사출 파라미터, 금형 온도, 검사 결과를 로터 시리얼 번호로 기록합니다. 나중에 모터가 성능 시험에서 불합격하면, 이 기록으로 공장은 해당 로터를 만든 교대, 금형, 용해 배치까지 역추적할 수 있습니다.
사이클 타임과 시간당 생산 능력을 결정하는 것
셀 사이클은 주조 사이클이 아닙니다. 공정 중 가장 긴 스테이션 시간에 스테이션 간 로봇 이송 시간을 더한 값입니다. 충전과 응고가 20초인 프레스도 스프레이와 급탕으로 45초, 냉각으로 60초가 될 수 있습니다.
계산은 간단합니다. 셀 사이클 초로 3600을 나누어 이론 개/시를 구하고, 금형 교체, 스프레이 조정, 계획 정지를 반영한 가동률을 곱합니다. 45초 사이클은 이론 80개/시, 가동률 85%면 약 68개/시입니다. 공급업체에 제안이 어느 숫자에 근거하는지 반드시 물으십시오. 이론과 실적의 차이야말로 납기가 어긋나는 지점입니다.
견적 요청 전에 정의해야 할 것
1. 로터 범위: 철심 직경, 적층 길이, 슬롯 형상, 스큐 각, 팬 블레이드나 밸런스 형상을 일체 주조하는지. 2. 합금과 공정 수준: 일반 알루미늄 주조인지, 고효율 모터나 EV 로터용으로 기공 기준이 엄격한 진공 보조 주조인지. 3. 시간당 생산 능력과 교대 체계. 무인 운전이 필요한지도 포함합니다. 4. 각 스테이션의 자동화 수준. 수동 투입부터 전자동 투입·이송·검사까지. 5. 검사와 데이터 요건: 단선 검사, 중량 확인, 엔드 링 외관 검사, X선 샘플 검사, 결과를 추적 시스템에 기록할지. 6. 설치 현장의 점유 면적, 유틸리티, 배연 설비.
이 목록이 명확할수록 셀 구성이 정확해지고, 쓰지 못할 능력을 사거나 설치 후 병목을 발견하는 일을 피할 수 있습니다.
자주 묻는 질문
Q: 다이캐스팅 머신과 다이캐스팅 아일랜드의 차이는? A: 머신은 주조를 수행합니다. 아일랜드는 그 주변의 완전한 셀, 즉 철심 투입, 로봇 이송, 급탕, 스프레이, 표면 처리, 냉각, 검사, 추적입니다. 생산 능력과 안정성은 셀 전체에서 나오며 프레스 단독에서는 나오지 않습니다.
Q: soup feeder(급탕기)란 무엇입니까? A: 보존로에서 슬리브로 정량의 용탕을 매 사이클 옮기는 자동 급탕 장치입니다. 급탕량이 일정해야 농형 성형이 재현됩니다.
Q: 외관이 양호한데도 왜 단선 검사가 필요합니까? A: 농형 결함은 내부에 있습니다. 단선이나 미충전은 밖에서 보이지 않지만 로터 저항을 높이고 모터 효율을 떨어뜨립니다. 전기적 단선 검사는 전수 비파괴 판정이 가능합니다.
Q: 로터 다이캐스팅 아일랜드의 점유 면적은? A: 스테이션 수와 냉각 방식에 따릅니다. 가전용 로터의 컴팩트한 셀은 작은 구역에 들어가지만, 냉각을 연장하고 검사를 완비한 대형 산업용 로터 셀은 훨씬 넓습니다. 공급업체는 제안 시 레이아웃 도면을 제시해야 합니다.
Q: 하나의 아일랜드로 여러 로터 기종을 처리할 수 있습니까? A: 범위를 사전에 정의하면 가능합니다. 기종 교체는 프로그램 호출, 지그 교체, 금형 교체로 이루어지므로 셀은 단일 품번이 아니라 하나의 로터 군을 커버합니다.
로터 다이캐스팅 프로젝트를 계획 중이십니까. 당사는 철심 투입과 로봇 이송부터 냉각, 단선 검사, 추적까지 포함하는 모터 로터 다이캐스팅 아일랜드 턴키를 구축합니다. 로터 범위, 합금, 목표 시간당 생산 능력을 알려주시면 셀 구성을 제안하겠습니다.
관련 능력: 모터 로터 다이캐스팅 아일랜드 https://www.ldmotortech.com/ko/products/die-casting 관련 능력: 모터 조립 자동화 https://www.ldmotortech.com/ko/products/motor-assembly