
Rotor là trái tim quay của động cơ cảm ứng. Trong hầu hết thiết kế rotor lồng sóc, lồng dẫn điện không được lắp từ các thanh rời. Nó được định hình trong một lần đúc nhôm áp lực cao ngay trong lõi thép xếp lá của rotor, tạo thành thanh, vòng ngắn mạch và thường cả cánh quạt gió trong cùng một chu kỳ.
Sự đơn giản ấy chỉ là bề ngoài. Đúc rotor là một trong những công đoạn nhạy cảm nhất về chất lượng trong sản xuất động cơ, vì lỗi sinh ra bị ẩn bên trong lõi thép và trực tiếp làm giảm hiệu suất. Bài viết này giải thích quy trình vận hành, những lỗi quan trọng và cách một cell đúc hiện đại kiểm soát chúng.
Quy trình đúc rotor
Một chu kỳ sản xuất tuân theo trình tự lặp lại:
1. Chuẩn bị lõi. Lá thép rotor được xếp với góc nghiêng rãnh và ép vào ống hoặc trực tiếp vào khuôn. Góc nghiêng giảm mô-men khấc và tiếng ồn của động cơ thành phẩm. 2. Gia nhiệt trước. Lõi thép được gia nhiệt, thường 300 đến 450 độ C, để nhôm lỏng không đông cứng quá sớm trong các rãnh mỏng. 3. Bơm ép. Nhôm lỏng giữ ở khoảng 660 đến 720 độ C được bơm ép dưới áp lực cao, lấp đầy mọi rãnh, hai vòng ngắn mạch và các cánh quạt hoặc cấu trúc cân bằng trong một đến ba giây. 4. Đông đặc và lấy phôi. Khuôn mở, phôi được gỡ ra và chu kỳ lặp lại. Cell hiện đại chạy liên tục với robot gỡ phôi. 5. Hoàn thiện. Hệ thống ngót bị cắt bỏ, trục được ép vào, và rotor được gia công đến kích thước cuối trước khi cân bằng động.
Những lỗi âm thầm giết chết hiệu suất
Vì lồng bị ẩn trong lõi thép, lỗi đúc không nhìn thấy được cho đến khi kiểm tra. Bốn lỗi quan trọng nhất:
1. Rỗ khí. Khí bị nhốt hay co ngót để lại khoảng rỗ trong thanh và vòng. Thanh rỗ dẫn điện kém hơn, rotor sinh mô-men ít hơn và nóng hơn. 2. Thanh gãy hoặc nứt. Đông đặc không đều hoặc ứng suất khi gỡ phôi có thể đứt hẳn một thanh. Động cơ vẫn quay nhưng trượt lớn hơn, rung nhiều hơn và hiệu suất giảm rõ rệt. 3. Hàn lạnh và đúc thiếu. Nếu kim loại bắt đầu đông trước khi đầy khuôn, thanh chỉ hình thành một phần, thường gần vòng ngắn mạch. 4. Nhôm chập giữa các lá thép. Áp lực quá lớn có thể ép nhôm vào khe giữa các lá thép, làm tăng tổn hao sắt.
Mỗi lỗi trên đều quy trực tiếp thành tổn hao của động cơ. Rotor có khoảng rỗ đúc có thể mất một đến hai điểm phần trăm hiệu suất, mà đó thường chính là ranh giới giữa đạt và không đạt mục tiêu IE3.
Cửa sổ công nghệ ngăn ngừa lỗi
Đúc rotor ổn định quy về việc đồng thời kiểm soát bốn biến số: nhiệt độ dung dịch và hàm lượng hydro trong lò, biên độ tốc độ và áp lực bơm ép, nhiệt độ khuôn, và thoát khí hoặc chân không. Khử khí và trợ dung giữ hydro hòa tan ở mức thấp. Biên độ bơm chậm và bơm nhanh được kiểm soát giúp đầy rãnh mà không cuộn khí. Hỗ trợ chân không ngày càng trở thành tiêu chuẩn ở rotor xe điện và hiệu suất cao, nơi giới hạn rỗ khí chặt chẽ nhất.
Một cell đúc rotor gồm những gì
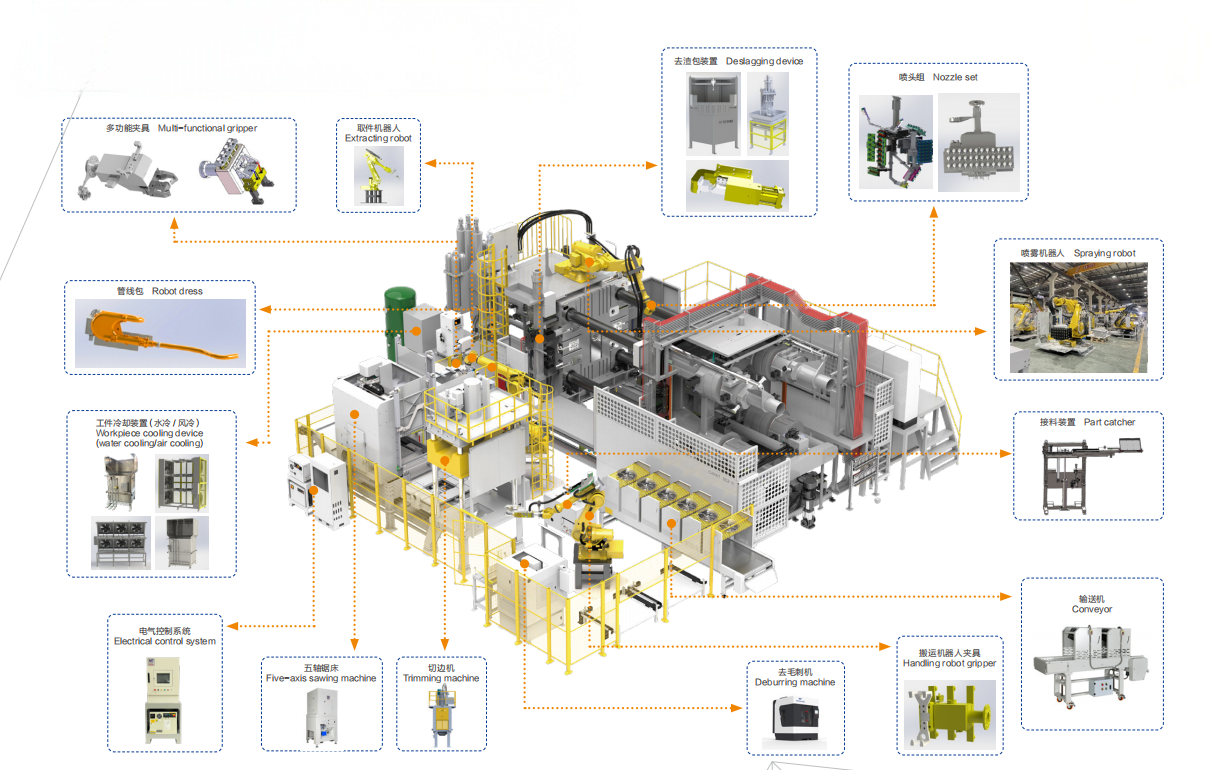
Cell hiện đại là một tổ hợp tự động hoàn chỉnh, không phải một máy ép đơn lẻ. Cấu hình điển hình gồm lò giữ nhiệt với khử khí và định lượng tự động, máy đúc ép, robot gỡ phôi có phun khuôn và giám sát trạng thái khuôn, máy ép cắt phễu, và kiểm tra trực tuyến như cân, kiểm tra thị giác vòng ngắn mạch hoặc lấy mẫu X-quang, với từng rotor được truy xuất theo số serial. Tự động hóa ở đây không chỉ để tiết kiệm nhân công: nó giữ cửa sổ công nghệ ổn định qua từng ca, và đó mới là điều thực sự bảo vệ hiệu suất.
Câu hỏi thường gặp
Hỏi: Vì sao dùng nhôm để đúc rotor? Đáp: Nhôm kết hợp độ dẫn tốt, tỷ trọng thấp và tính đúc tuyệt vời. Lồng đồng dẫn điện tốt hơn nhưng đúc khó hơn nhiều, nên đồng thường chỉ dùng cho thiết kế cao cấp hiệu suất cao.
Hỏi: Có thể phát hiện lỗi đúc mà không cắt rotor không? Đáp: Có. Cân, đo điện trở lồng, kiểm tra thị giác vòng và lấy mẫu X-quang đều phát hiện lỗi không phá hủy. Đo điện trở trực tuyến là kiểm tra 100% phổ biến nhất.
Hỏi: Cần lực khóa khuôn bao nhiêu để đúc rotor? Đáp: Tùy đường kính rotor và diện tích chiếu. Rotor gia dụng nhỏ chạy trên máy compact; rotor công nghiệp lớn có thể cần máy ép lực khóa vài trăm tấn.
Hỏi: Góc nghiêng rãnh ảnh hưởng thế nào đến đúc? Đáp: Rãnh nghiêng khiến dòng kim loại đi theo hình xoắn, làm đầy khuôn khó hơn chút, nên gia nhiệt trước và kiểm soát biên độ bơm ép là quyết định với rotor nghiêng.
Hỏi: Khi nào nên tự động hóa line rotor? Đáp: Khi sản lượng đủ để chạy liên tục, khi giới hạn rỗ khí chặt, hoặc khi khách hàng yêu cầu truy xuất nguồn gốc. Với động cơ xe điện và hiệu suất cao cấp, cell đúc tự động hoàn toàn gần như là điều kiện bắt buộc.
Đang quy hoạch sản xuất rotor cho chương trình động cơ mới? Chúng tôi xây cell đúc rotor trọn gói gồm nấu và định lượng, đúc, gỡ phôi, cắt phễu, kiểm tra và truy xuất nguồn gốc. Gửi bản vẽ rotor và sản lượng hàng năm, chúng tôi sẽ tính kích thước cell cho bạn.
Trang sản phẩm: https://www.ldmotortech.com/vi/products/die-casting