
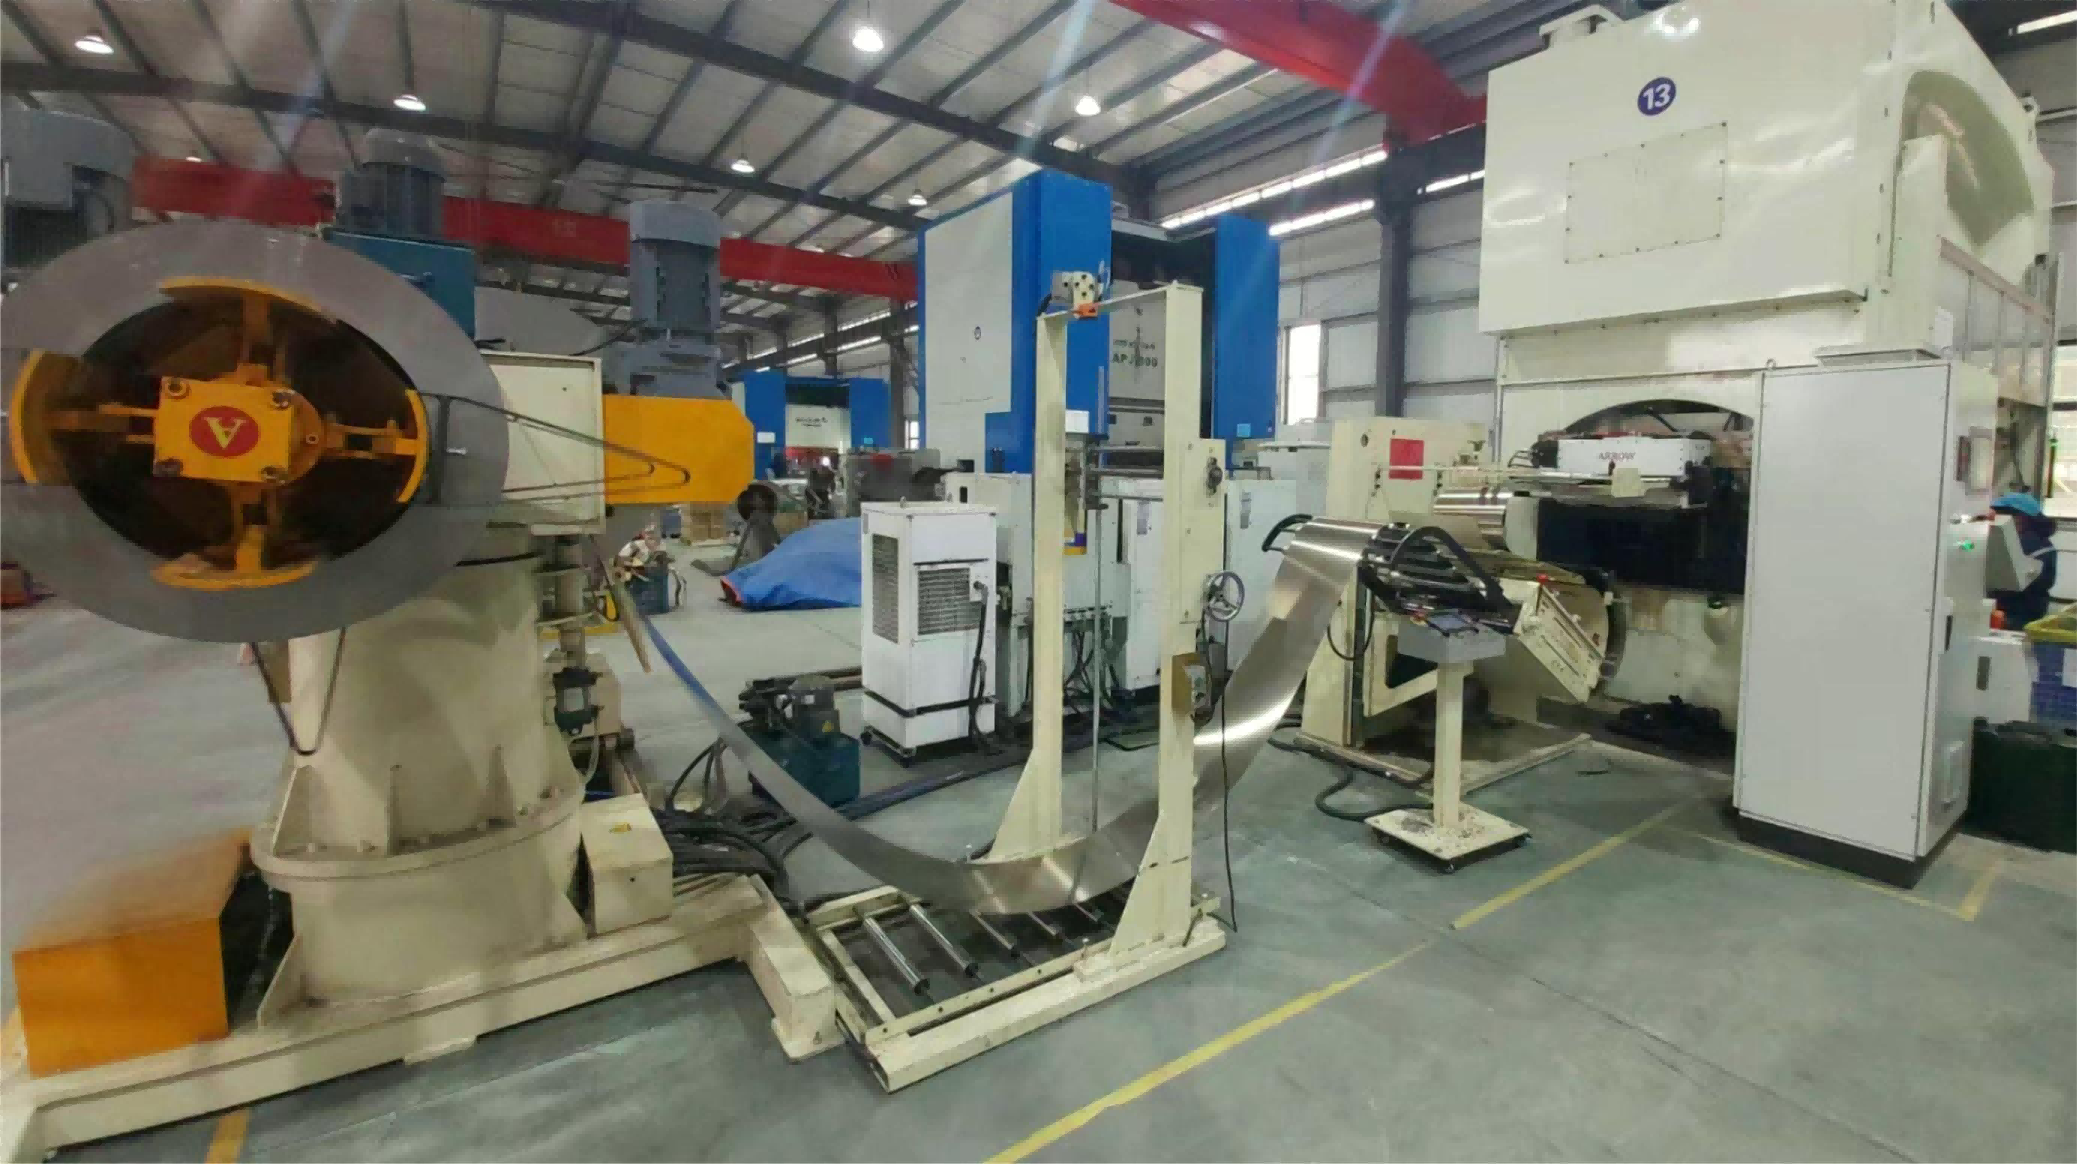
BODY: Mọi động cơ điện đều bắt đầu từ thép mỏng. Trước khi có dây quấn, trục hay vỏ, hàng trăm lá thép chính xác phải được dập ra từ thép điện — và với sản xuất động cơ khối lượng lớn, dập khuôn tiến cấp chính là quy trình làm cho điều đó kinh tế. Hướng dẫn này bao phủ toàn bộ quy trình: từ chuẩn bị cuộn đến lõi động cơ đã xếp chồng, cuộn tròn và kiểm tra.
Vì sao tồn tại lá thép ghép
Một lõi sắt đặc sẽ mang dòng điện xoáy khổng lồ, lãng phí năng lượng thành nhiệt. Lá thép ghép — các tấm mỏng cách điện xếp chồng — ngắt các dòng điện đó. Chính quyết định thiết kế duy nhất này khiến sản xuất động cơ không thể tách rời dập kim loại tấm chính xác.
Quy trình dập tiến cấp từng bước
Bước 1. Chuẩn bị cuộn và cấp phôi.
Dây chuyền bắt đầu với một cuộn thép silic vô hướng. Máy tháo cuộn và hệ thống cấp phôi servo tốc độ cao đưa dải vào máy dập với độ chính xác định vị tính bằng phần trăm milimet. Tốc độ cấp phôi, chứ không phải tốc độ máy dập, thường là giới hạn của nhịp toàn dây chuyền — đó là lý do cấp phôi servo với nắn thẳng đa con lăn đáng được đặc tả cẩn thận.
Bước 2. Tiến trình trong khuôn.
Dải đi qua khuôn tiến cấp nhiều trạm. Ở mỗi hành trình dập, các chốt dẫn căn chỉnh dải trên các lỗ chuẩn đã dập trước, các trạm lần lượt đục rãnh, cắt biên dạng trong và ngoài, tạo gờ liên kết, và trạm cuối cắt đứt lá thép hoàn chỉnh. Một khuôn có thể chạy 10 đến 20 trạm. Các gờ liên kết tạo trong khuôn tự động xếp chồng lá thép khi rơi xuống — đó là cách việc xếp chồng trở nên "miễn phí".
Bước 3. Bôi trơn và kiểm soát ba via.
Bôi trơn sương mù chính xác phủ một lớp dầu siêu mỏng — đủ để kéo dài tuổi thọ khuôn và giảm tạo ba via, nhưng ít đến mức không làm bẩn lớp phủ cách điện của lá thép. Chiều cao ba via là chỉ số chất lượng hàng đầu: ba via quá lớn có thể đâm thủng lớp cách điện giữa các tấm sau khi xếp chồng, gây ngắn mạch giữa các lá và tăng tổn hao lõi.
Bước 4. Xếp chồng, hàn và cuộn lõi.
Tùy sản phẩm: các gói liên kết tích lũy trong khuôn đến chiều cao đã lập trình; lõi hàn đi qua trạm cắt-hàn tự động bằng hàn đường hoặc laser; lõi stator của một số dòng động cơ chuyển sang quy trình cuộn — dải lá thép có rãnh được cuộn thành hình tròn cuối cùng, một quy trình chuyên biệt dùng trong thiết kế động cơ hiệu suất cao và rotor ngoài.
Bước 5. Ép và kiểm tra.
Lõi rotor và stator hoàn chỉnh trải qua kiểm tra ép để xác minh chiều cao gói, đường kính ngoài và trong, cùng độ liền mạch giữa các lá. Với lõi rotor đi đúc áp lực, kết quả kiểm tra kích thước được đưa thẳng vào buồng đúc hạ nguồn.
Các chỉ số chất lượng then chốt trong dập lá thép
1. Chiều cao ba via — kiểm soát ngắn mạch giữa các lá và tổn hao lõi. 2. Độ chính xác bước rãnh — ảnh hưởng lắp dây quấn và mô-men răng. 3. Đồng nhất chiều cao gói — quyết định độ lệch hiệu suất giữa các động cơ. 4. Tính toàn vẹn lớp phủ — quyết định điện trở cách điện của lõi thành phẩm. 5. Tỷ lệ phế phẩm — vật liệu là chi phí chiếm ưu thế trong sản xuất lá thép.
Thép điện chiếm tỷ trọng đáng kể trong định mức vật liệu của động cơ. Một dây chuyền dập giữ dung sai chặt sẽ giữ phế phẩm — và chi phí mỗi động cơ — ở mức thấp.
Tốc độ hay độ chính xác? Cần cả hai
Máy dập tốc độ cao cho lá thép chạy từ khoảng 200 đến hơn 800 hành trình mỗi phút. Những quyết định thiết bị bảo vệ chất lượng ở tốc độ đó không hào nhoáng nhưng mang tính quyết định:
1. Cấp phôi servo với hiệu chỉnh vị trí vòng kín. 2. Cảm biến trong khuôn phát hiện cấp sai hoặc phoi quay lại. 3. Hệ thống nắn phẳng thủy lực trong khuôn duy trì độ phẳng suốt quá trình chạy. 4. Định vị quay dẫn động servo để hướng lá thép đồng nhất. 5. Định lượng bôi trơn tự động.
Tự động hóa toàn bộ buồng dập
Một hệ thống tự động hóa dập lõi động cơ hiện đại tích hợp chuẩn bị dải, cấp phôi, bôi trơn, nắn thẳng, dập, kiểm tra và cuộn lõi stator thành một dòng chảy liên tục. So với máy dập độc lập và vận chuyển thủ công, buồng tích hợp mang lại sản lượng hiệu dụng cao hơn với ít thời gian chết giữa các cuộn và gói, dữ liệu chất lượng truy xuất theo lô, giảm phơi nhiễm lao động với thao tác máy dập và cấp liệu ổn định cho dây chuyền đúc rotor và lắp ráp động cơ hạ nguồn.
Câu hỏi thường gặp
H: Dập tiến cấp lá thép động cơ đạt tốc độ bao nhiêu? Đ: Dây chuyền sản xuất thường chạy 300 đến 600 hành trình mỗi phút tùy kích thước lá thép, độ dày vật liệu và độ phức tạp khuôn; dây chuyền chuyên dụng vượt 800 hành trình mỗi phút.
H: Lá thép động cơ dùng độ dày bao nhiêu? Đ: Thường 0,2 đến 0,5 mm cho đa số dòng động cơ. Lá mỏng hơn giảm tổn hao lõi nhưng tăng độ khó dập và số lá mỗi gói.
H: Một dây chuyền có thể sản xuất cả lá rotor và stator không? Đ: Có, nhờ chuyển đổi khuôn nhanh. Thời gian chuyển đổi là thông số then chốt với nhà máy chạy nhiều model động cơ.
H: Cuộn lõi stator là gì? Đ: Quy trình tạo hình cuộn dải lá thép thành lõi stator hình trụ — dùng trong một số thiết kế hiệu suất cao và rotor ngoài, có sẵn dưới dạng trạm tích hợp của dây chuyền dập.
Đang lên kế hoạch dự án dập lá thép? Khám phá hệ thống tự động hóa dập lõi động cơ của chúng tôi — từ cấp phôi servo và bôi trơn sương mù đến định vị quay, nắn phẳng trong khuôn, kiểm tra ép và cuộn stator. Gửi bản vẽ lá thép và sản lượng mục tiêu để nhận đề xuất quy trình.
Trang sản phẩm: https://www.ldmotortech.com/vi/products/stamping Đọc thêm: buồng đúc rotor https://www.ldmotortech.com/vi/products/die-casting và dây chuyền lắp ráp động cơ https://www.ldmotortech.com/vi/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly