
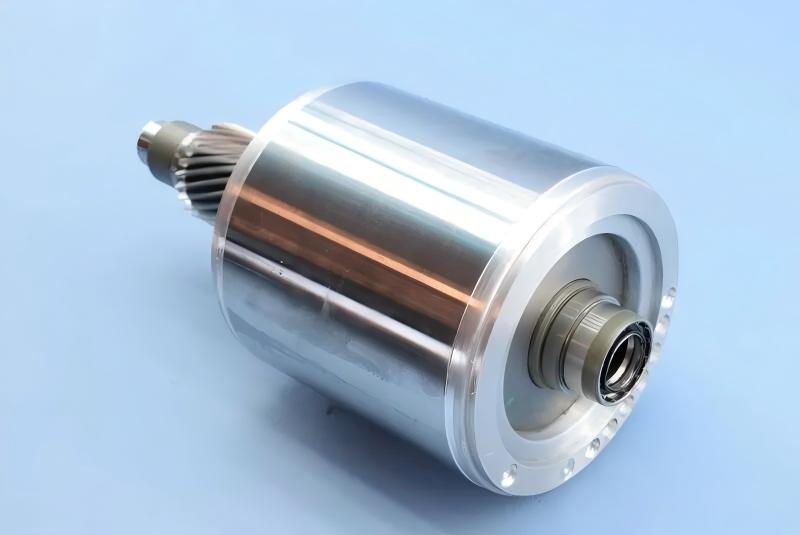
今天生产的三相感应电机,几乎都装铸铝转子。铸铝把笼条、端环、风叶和平衡柱一体成型在叠片铁芯上,让转子转动惯量低、扭矩重量比高、制造成本远低于铜排转子。对新能源汽车驱动电机而言,这个组合让铸铝转子成为默认选择。
但在叠片铁芯外铸铝并不简单。卷气、缩孔、断条会无声地毁掉转子,而且这些缺陷常常通过目检。本文覆盖五种铸造方法及为何只有两种主宰量产、老牌铸造厂严格控制的材料与工艺参数、真正重要的质量检验项,以及自动化转子压铸岛在量产下必须做到的事。
五种铸造方法,只有两种活下来
转子铸铝公认有五种方法:振动铸铝、重力铸铝、离心铸铝、压力铸铝和低压铸铝。
振动铸铝和重力铸铝的转子在凝固时下端环补缩不足,缩孔常见,因此很少应用。低压铸铝质量不错,但在电机主机厂尚未普及。
扛起行业的是两种方法。
1. 压力铸铝(压铸)。铝液在高压下注入型腔,并在压力下凝固。压力主导整个循环。转子铁芯可冷态压铸,节拍短,工艺天然适合机械化、自动化。弱点是卷气:金属高速充型,模具排气不足时气体会卷入铸件形成气孔。
2. 离心铸铝。铝液浇入旋转的铸铝模,在离心力作用下充型凝固。离心力帮助排出气体和非金属夹杂物(比金属轻),强化补缩、细化晶粒。设备比压铸机简单,但浇铸过程人工操作多,劳动强度大。
量产转子,压力铸铝凭节拍和自动化能力胜出。这正是现代转子压铸岛围绕冷室压铸机搭建的原因。
压力铸铝:设备、模具与参数
转子压力铸铝采用冷室压铸机,按压射室位置分为全立式、立式和卧式三种。关键参数是压射力、压射速度、合型力、压射比压和最大浇注量。压射机构是决定质量的核心部件,现代生产用压铸机大多采用三级压射。
转子压铸模把叠片铁芯作为嵌件,铁芯槽形构成型腔的一部分。进铝方式很关键:卧式和立式压铸机一般用中心浇注,由直浇道分支到数个内浇口,内浇口设在壁厚的端环处利于补缩;全立式多用风叶端面浇注。由于充型时间极短,模具必须开设足够的排气槽,让空气有序排出。
铝液流动性差、铸件壁厚,因此压射比压要高、充型速度刻意放低。小型电机转子常用参数:压射比压 29.4 至 39.2 MPa,充型速度 15 至 25 m/s,浇注温度 680 至 700 摄氏度,模具温度 180 至 200 摄氏度。这些参数相互关联,需通过试模调整;采用风叶端面浇注时压力损失小,比压可略低。
离心铸铝工艺中,铝液温度更高,控制在 720 至 780 摄氏度,铸铝模温度 450 至 550 摄氏度,离心机转速由端环几何尺寸决定。变速离心机优于恒速离心机。
材料要求:纯度是导电率问题
转子铸铝用一级重熔铝锭,牌号 A1 99.5 或 A1 99.7(GB 1196),20 摄氏度时电阻率 0.027 至 0.03 欧姆平方毫米每米,铝纯度不低于 99.5%。A1 99.5 的杂质上限:铁 0.3%、硅 0.25%、铁加硅 0.45%、铜 0.015%、杂质总和 0.5%。
熔化后,铝液含铁量允许高于铝锭规定值,但不得大于 0.8%,杂质总和不大于 1%,且电阻率仍须符合铝锭规格。每班生产前,坩埚铝液必须取样化验。
熔炼工艺与成分同样重要。铸铁坩埚使用前必须在内腔涂刷高温保护涂料,防止铝液增铁。浇口回炉料加入量不得超过 15%,以保护铝液纯度。排气排渣用氯盐清化,如氯化钠,加入量为铝液的 0.1% 至 0.5%。
铸铝前叠片铁芯的检查同样严格:冲片毛刺不超图样规定,表面无油污锈迹,齿部平整。铸废转子允许回炉重铸一次,回炉两次的冲片不得再用。
质量检验:决定转子寿命的检查项
1. 铁心长度公差:160 毫米以下为正 2.0 毫米,160 毫米及以上为正 2.5 毫米。 2. 转子外圆斜槽线平直,无明显曲折,斜槽尺寸符合图样。 3. 端环及风叶上的毛刺披锋、铁心外圆上的残铝必须清理干净,冲片之间和轴孔内不得夹铝粘铝。 4. 端环缩孔最多三处,每处深度小于 3 毫米、直径小于 5 毫米。端环和风叶不得有裂纹、弯曲、夹渣、碰伤;风叶冷隔不超过风叶长度四分之一,叶形残缺不超过 3 毫米。 5. 平衡柱无裂纹,残缺不大于柱高五分之一,每端残缺不超过该端总数四分之一。 6. 端环外圆与铁心外圆的同轴度须符合规定公差等级。 7. 不允许断条、细条。每台转子 100% 检测,常用电流摆动比较法,计算摆动量不得超过 3%。 8. 槽口浇铝不足或低陷不得超过规定尺寸。 9. 转子外圆伤痕深度不得超过外圆精车余量。
其中两项值得强调。断条检测是电气检测而非目检:转子外观完美也可能藏有断条。3% 电流摆动上限是区分合格与报废的行业门槛。
现代转子压铸岛必须自动化什么
上述参数手工生产每小时几件转子时勉强可控。量产时,必须靠能稳定保持参数的自动化单元:
1. 稳定熔体处理。保温炉维持铝液温度,给汤机(自动浇注机)为压铸机定量浇注。浇注量一致性是防气孔、防欠铸的第一道防线。 2. 模具温度控制。模具每个循环都必须稳定在 180 至 200 摄氏度。压铸岛集成模温机和预热逻辑,避免开班前几模报废。 3. 铁芯处理。叠片铁芯以嵌件方式进入。单元必须装芯、校验斜槽与方向、卸下成品转子,全程不碰弯风叶、不划伤外圆。 4. 去浇口与分离。浇道和浇口在单元内切除,修剪力受控,不伤风叶和平衡柱。 5. 100% 检测。断条检测和尺寸检查作为产线工位集成,而不是实验室抽检。逐件记录数据:压射参数、模具温度、检测结果。
做不到这五条的单元只是带帮工的压铸机,不是压铸岛。
配置压铸岛前要回答的问题
1. 转子直径、铁心长度、叠高范围,几种转子共线? 2. 铝锭牌号与熔体规格,单保温炉还是多炉供液? 3. 铸造方法:压力铸铝、离心铸铝,还是不同转子系列两种并存? 4. 目标节拍与每班产量,可接受废品率? 5. 每台转子须记录哪些检查:压射参数、模温、断条检测、尺寸? 6. 同一单元内的下游工序:切边、压轴、精车、动平衡?
常见问题
问:为什么转子压铸优先压力铸铝而非离心铸铝? 答:节拍和自动化。压铸充型以毫秒计,天然对接给汤机、取件机器人、切边机。离心铸铝冶金质量好,但依赖人工浇铸,产能和一致性受限。
问:铝液含铁量为什么重要? 答:铁提高电阻率、降低电机效率。铝锭上限 0.3%,铝液上限 0.8%,电阻率指标是硬约束。坩埚保护涂料很大程度上就是为防增铁。
问:压铸机三级压射是什么? 答:慢速推进、快速充型、增压三个阶段的压射曲线。对转子而言,快速充型阶段决定卷气风险,因为气体必须在金属到达前从排气槽排出。
问:断条怎么检测? 答:用电流摆动比较法,对每台转子做电气检测。摆动量超过 3% 即判定断条或细条,转子报废,即使外观完好。
问:转子压铸模温多少合适? 答:一般 180 至 200 摄氏度。太低充型不全,太高节拍变慢且缩孔增多。这就是压铸岛配模温机的原因。
问:铸废转子能回炉吗? 答:可以,一次。回炉两次的冲片不得再用,因为毛刺状态和齿部几何已经劣化。
正在规划转子压铸产线或升级现有产线?我们设计交钥匙转子压铸岛:熔化保温、给汤机定量浇注、压铸机、模温控制、取件机器人、切边和 100% 检测工位。告诉我们您的转子范围、目标节拍和废品率容忍度,我们将提出压铸岛配置方案。
相关能力:转子压铸岛 https://www.ldmotortech.com/en/products/die-casting 相关能力:电机装配线 https://www.ldmotortech.com/en/products/motor-assembly