
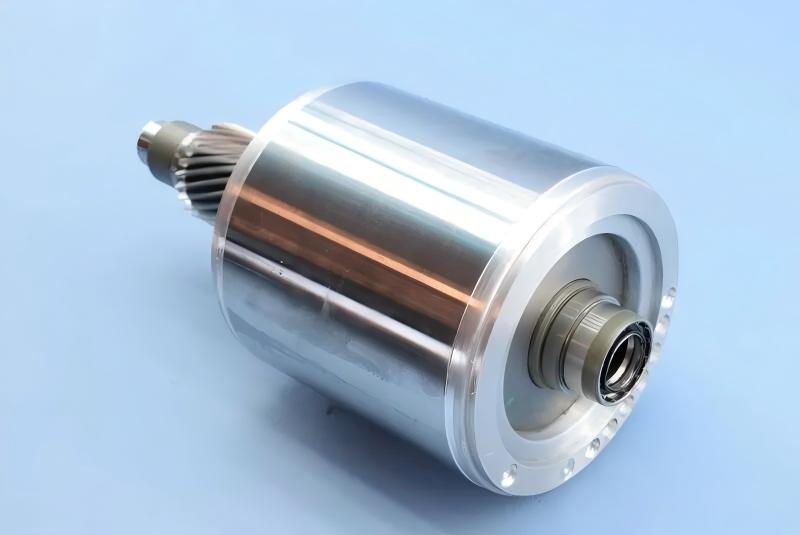
كل محرك تحريضي ثلاثي الأطوار تقريبا يُصنع اليوم يحمل دوار ألمنيوم مصبوب. القفص المصبوب وحلقات القصر وزعانف التبريد وروادف الموازنة تُشكَّل قطعة واحدة حول حزمة الصفائح الرقيقة، مما يعطي الدوار قصورا منخفضا، ونسبة عزم إلى وزن عالية، وتكلفة تصنيع لا تستطيع دوارات القضبان النحاسية مجاراتها. بالنسبة لمحركات الجر في المركبات الكهربائية، جعلت هذه التوليفة دوار الألمنيوم المصبوب الخيار الافتراضي.
لكن صب الألمنيوم حول قلب فولاذي متراص ليس أمرا بسيطا. احتباس الهواء ومسامية الانكماش والقضبان المنكسرة تدمر الدوارات بصمت، وكثيرا ما تتجاوز هذه العيوب الفحص البصري. تغطي هذه المقالة طرق الصب الخمس ولماذا لا تسود سوى طريقتين، ومعايير المادة والعملية التي تضبطها المسابك ذات الخبرة، وفحوصات الجودة التي تهم فعلا، وما يجب أن تفعله جزيرة صب الدوارات المؤتمتة للحفاظ على تلك المعايير عند الإنتاج الكبير.
خمس طرق صب، ولماذا تبقى اثنتان
لصب ألمنيوم الدوارات خمس طرق معترف بها: الصب بالاهتزاز، والصب بالجاذبية، والصب بالطرد المركزي، والصب بالضغط (الحقن)، والصب بالضغط المنخفض.
يمنح الصب بالاهتزاز والجاذبية تغذية ضعيفة للحلقة السفلية أثناء التصلب، لذا تكثر مسامية الانكماش ونادرا ما تُستخدمان. ينتج الصب بالضغط المنخفض دوارات ممتازة لكنه لم يُعتمد على نطاق واسع من كبار مصنعي المحركات.
طريقتان تحملان الصناعة.
1. الصب بالضغط. يُحقن الألمنيوم المنصهر في تجويف القالب تحت ضغط عال ويتصلب تحت ذلك الضغط. الضغط يهيمن على الدورة بأكملها. يمكن صب قلب الدوار في حالة باردة، وزمن الدورة قصير، والعملية قابلة للميكنة والأتمتة الكاملة. نقطة الضعف هي احتباس الهواء: يملأ المعدن التجويف بسرعة عالية، وإذا كانت تهوية القالب غير كافية ينثني الغاز داخل المصبوبة كمسامية.
2. الصب بالطرد المركزي. يُصب الألمنيوم المنصهر في قالب دوار، وتملأ قوة الطرد المركزي التجويف وتحكم التصلب. القوة تساعد على طرد الغاز والشوائب غير المعدنية (أخف من المعدن)، وتقوي التغذية وتدق بنية الحبيبات. المعدات أبسط من آلة الحقن، لكن الصب ينطوي على عمل يدوي كبير وكثافة عمل عالية.
لإنتاج الدوارات بالحجم، يفوز الصب بالضغط بزمن الدورة وقابلية الأتمتة. لهذا تُبنى جزر صب الدوارات الحديثة حول آلة الحجرة الباردة.
الصب بالضغط: الآلة والقالب والمعايير
يستخدم صب الدوارات بالضغط آلة حجرة باردة، بتكوينات عمودية تماما أو عمودية أو أفقية. القيم الأساسية هي قوة الحقن، وسرعة الحقن، وقوة القفل، والضغط النوعي للحقن، وأقصى وزن جرعة ألمنيوم. نظام الحقن هو المكون الحاسم للجودة: تستخدم آلات الإنتاج اليوم في الغالب حقنا ثلاثي المراحل.
يعامل قالب الحقن حزمة صفائح الدوار كإدخال، وتشكل قنوات القلب جزءا من التجويف. تصميم المجرى مهم: تستخدم الآلات الأفقية والعمودية عادة مجرى مركزيا عبر مجاري إلى عدة مداخل داخلية موضوعة عند الحلقة السميكة لتغذية جيدة؛ غالبا ما تستخدم الآلات العمودية التامة مجرى عبر وجه الزعانف. ولأن زمن ملء التجويف قصير جدا، يجب أن يحمل القالب تهوية سخية ليخرج الهواء بانتظام.
لأن الألمنيوم المنصهر يسيل بشكل سيء وجدران المصبوبة سميكة، يجب أن يكون الضغط النوعي عاليا بينما تبقى سرعة الملء منخفضة عمدا. المعايير النموذجية لدوارات المحركات الصغيرة: الضغط النوعي للحقن 29.4 إلى 39.2 ميغاباسكال، سرعة الملء 15 إلى 25 مترا في الثانية، درجة حرارة الصب 680 إلى 700 درجة مئوية، درجة حرارة القالب 180 إلى 200 درجة مئوية. تتفاعل هذه المعايير وتُضبط بصب تجريبي؛ مع مجرى وجه الزعانف تكون فقدات الضغط أقل ويمكن خفض الضغط النوعي قليلا.
للصب بالطرد المركزي، تُحفظ درجة حرارة الألمنيوم أعلى عند 720 إلى 780 درجة مئوية، ودرجة حرارة القالب 450 إلى 550 درجة مئوية، وتُحدد سرعة الطرد من هندسة الحلقة. يُفضل الطارف متغير السرعة على ثابت السرعة.
متطلبات المادة: النقاء مسألة موصلية
يستخدم صب الدوارات سبيكة ألمنيوم معاد صهرها من الدرجة الأولى، A1 99.5 أو A1 99.7 وفق GB 1196، بمقاومية عند 20 درجة مئوية من 0.027 إلى 0.030 أوم ملليمتر مربع لكل متر ونقاء لا يقل عن 99.5 بالمائة. حدود الشوائب لـ A1 99.5: حديد 0.3 بالمائة، سيليكون 0.25 بالمائة، حديد زائد سيليكون 0.45 بالمائة، نحاس 0.015 بالمائة، مجموع الشوائب 0.5 بالمائة.
بعد الصهر، قد يتجاوز الألمنيوم المنصهر حد الحديد في السبيكة لكن يجب أن يبقى دون 0.8 بالمائة حديدا و1 بالمائة مجموع شوائب، بينما يجب أن تظل المقاومية ملبية لمواصفة السبيكة. كل وردية قبل الإنتاج، تُؤخذ عينة من مصهور البوتقة وتُحلل.
ممارسة الصهر مهمة بقدر التركيب. يجب طلاء بوتقة الحديد الزهر بطلاء واقٍ عالي الحرارة قبل الاستعمال لمنع التقاط الحديد في المصهور. يجب أن تبقى مداخيل المجاري والمغذيات دون 15 بالمائة من الشحنة لحماية نقاء المصهور. تتم إزالة الغازات والخبث بأملاح كلوريد مثل كلوريد الصوديوم بنسبة 0.1 إلى 0.5 بالمائة من وزن المصهور، لطرد الغاز وإزالة الشوائب.
فحوصات حزمة الصفائح قبل الصب صارمة بالمثل: الزوائد ضمن حدود الرسم، لا زيت أو صدأ على الصفائح، الأسنان ملساء ومستوية. يجوز إعادة صهر الدوارات المرفوضة مرة واحدة؛ الصفائح المعاد صهرها مرتين يجب ألا تُعاد استخدامها.
مراقبة الجودة: الفحوصات التي تحدد عمر الدوار
1. تسامح طول القلب: زائد 2.0 ملم للقلوب دون 160 ملم، زائد 2.5 ملم للقلوب الأطول. 2. خط الميل على القطر الخارجي للدوار يجب أن يكون مستقيما دون انحناءات مرئية، وأبعاد الميل تطابق الرسم. 3. الزوائد والحواف على الحلقات والزعانف، وبقايا الألمنيوم على القطر الخارجي للقلب، يجب تنظيفها بالكامل. يجب ألا يحتجز ألمنيوم بين الصفائح أو داخل ثقب المحور. 4. مسامية انكماش الحلقة: ثلاث نقاط كحد أقصى، كل منها عمقها دون 3 ملم وقطرها دون 5 ملم. يجب أن تكون الحلقات والزعانف خالية من التشقق والانحناء والشوائب وأضرار الصدم؛ لا يجوز أن تتجاوز الوصلات الباردة على الزعانف ربع طول الزعنفة، ولا يتجاوز نقص مقطع الزعنفة 3 ملم. 5. روادف الموازنة خالية من التشقق؛ لا يتجاوز النقص خمس ارتفاع الرادف، ويتأثر ربع الروادف كحد أقصى لكل طرف. 6. تطابق المركز بين القطر الخارجي للحلقة والقطر الخارجي للقلب يجب أن يحقق درجة التسامح المحددة. 7. القضبان المنكسرة أو الرقيقة غير مسموح بها. يُختبر كل دوار بنسبة 100 بالمائة، عادة بطريقة مقارنة تذبذب التيار، ولا يجوز أن يتجاوز التذبذب المحسوب 3 بالمائة. 8. الملء غير الكافي أو الانخساف عند فتحات القنوات يجب أن يبقى ضمن الحدود المحددة. 9. عمق الخدوش على القطر الخارجي للدوار لا يتجاوز سماحة التشطيب بالخراطة.
فحصان من هذه يستحقان التأكيد. اختبار القضبان المنكسرة كهربائي لا بصري: قد يبدو الدوار مثاليا ويحمل مع ذلك قضيبا متشققا. وحد تذبذب التيار 3 بالمائة هو بوابة الصناعة الفاصلة بين دوار قابل للشحن ودوار خردة.
ما الذي يجب أن تؤتمته جزيرة صب دوارات حديثة
يمكن تحقيق المعايير أعلاه يدويا لبضع دوارات في الساعة. عند حجم الإنتاج، تتطلب خلية آلة تحفظها بثبات:
1. معالجة مصهور متسقة. فرن حفظ يبقي الألمنيوم عند درجة الحرارة، ومغذي الحساء (ملعقة آلية) يوزن كل جرعة لآلة الحقن. ثبات وزن الجرعة هو خط الدفاع الأول ضد المسامية والملء الناقص. 2. التحكم في حرارة القالب. يجب أن يبقى القالب عند 180-200 درجة مئوية كل دورة. تدمج جزر الصب متحكمات حرارة القالب ومنطق التسخين المسبق حتى لا تكون الجرعات الأولى في الوردية خردة. 3. معالجة القلوب. تصل حزم الصفائح كإدخالات. يجب على الخلية تحميل القلوب، والتحقق من الميل والاتجاه، وتفريغ الدوارات الجاهزة دون ثني الزعانف أو خدش القطر الخارجي. 4. التقليم والفصل. تُزال المجاري والمغذيات داخل الخلية بقوة قطع مضبوطة حتى لا تتضرر الزعانف والروادف. 5. فحص 100 بالمائة. يُدمج اختبار القضبان المنكسرة وفحص الأبعاد كمحطات في الخط، لا كأخذ عينات على منضدة مختبر. تُسجل البيانات لكل دوار: معايير الجرعة، حرارة القالب، ونتيجة الاختبار.
الخلية التي لا تحقق هذه الخمسة هي مكبس مع مساعدين، وليست جزيرة صب.
أسئلة يجب الإجابة عليها قبل تحديد جزيرة صب
1. مدى قطر الدوار وطول القلب وارتفاع الحزمة، وكم طراز دوار يشترك في الخط؟ 2. درجة الألمنيوم ومواصفة المصهور، وهل يُزود المصهور من فرن حفظ واحد أم عدة أفران؟ 3. طريقة الصب: ضغط، طرد مركزي، أم كلتاهما لعائلات دوارات مختلفة؟ 4. زمن الدورة المستهدف والإنتاج لكل وردية، ومعدل الخردة المقبول؟ 5. أي الفحوصات تُسجل لكل دوار: معايير الجرعة، حرارة القالب، اختبار القضبان، الأبعاد؟ 6. العمليات اللاحقة في نفس الخلية: التقليم، ضغط المحور، الخراطة، الموازنة؟
أسئلة متكررة
س: لماذا يُفضل الصب بالضغط على الطرد المركزي للدوارات؟ ج: زمن الدورة والأتمتة. الصب بالضغط يملأ في أجزاء الألف من الثانية ويتكامل بسلاسة مع الملاعق الآلية وروبوتات السحب ومكابس التقليم. الصب بالطرد المركزي ينتج ميتالورجيا جيدة لكنه يعتمد على الصب اليدوي مما يحد من الإنتاجية والثبات.
س: لماذا يهم محتوى الحديد في ألمنيوم الدوار؟ ج: الحديد يرفع المقاومية ويضر بكفاءة المحرك. حد السبيكة 0.3 بالمائة، وحد المصهور 0.8 بالمائة، ومواصفة المقاومية هي القيد الملزم. يوجد طلاء البوتقة الواقي بشكل رئيسي لمنع التقاط الحديد.
س: ما نظام الحقن ثلاثي المراحل في آلة الحقن؟ ج: ملف جرعة بمراحل اقتراب بطيء وملء سريع وتكثيف. بالنسبة للدوارات، تهيمن مرحلة الملء السريع على خطر المسامية لأن الهواء يجب أن يخرج عبر التهوية قبل وصول المعدن.
س: كيف تُكشف القضبان المنكسرة؟ ج: بطريقة مقارنة تذبذب التيار، اختبار كهربائي يطبق على كل دوار. تذبذب يتجاوز 3 بالمائة يشير إلى قضيب منكسر أو رقيق ويُرفض الدوار حتى لو بدا مثاليا.
س: ما درجة حرارة القالب التي يجب أن يستخدمها صب الدوار؟ ج: عادة 180 إلى 200 درجة مئوية. شديد البرودة فيكون الملء ناقصا؛ شديد الحرارة فيطول زمن الدورة وتزداد مسامية الانكماش. لهذا تشمل جزر الصب التحكم في حرارة القالب.
س: هل يمكن إعادة صهر دوار مرفوض؟ ج: مرة واحدة، نعم. الصفائح المعاد صهرها مرتين لا يجوز إعادة استخدامها لأن حالة الزوائد وهندسة الأسنان تتدهور.
تخطط لخط صب دوارات أو تطوير خط قائم؟ نصمم جزر صب دوارات مفتاحية: صهر وحفظ، جرعات مغذي الحساء (ملعقة آلية)، آلة حقن، تحكم في حرارة القالب، روبوت سحب، تقليم، ومحطات فحص 100 بالمائة. أخبرنا بمدى دواراتكم وزمن الدورة المستهدف وتسامح الخردة، وسنقترح تكوين جزيرة.
قدرة ذات صلة: جزيرة صب الدوارات https://www.ldmotortech.com/en/products/die-casting قدرة ذات صلة: خط تجميع المحركات https://www.ldmotortech.com/en/products/motor-assembly