
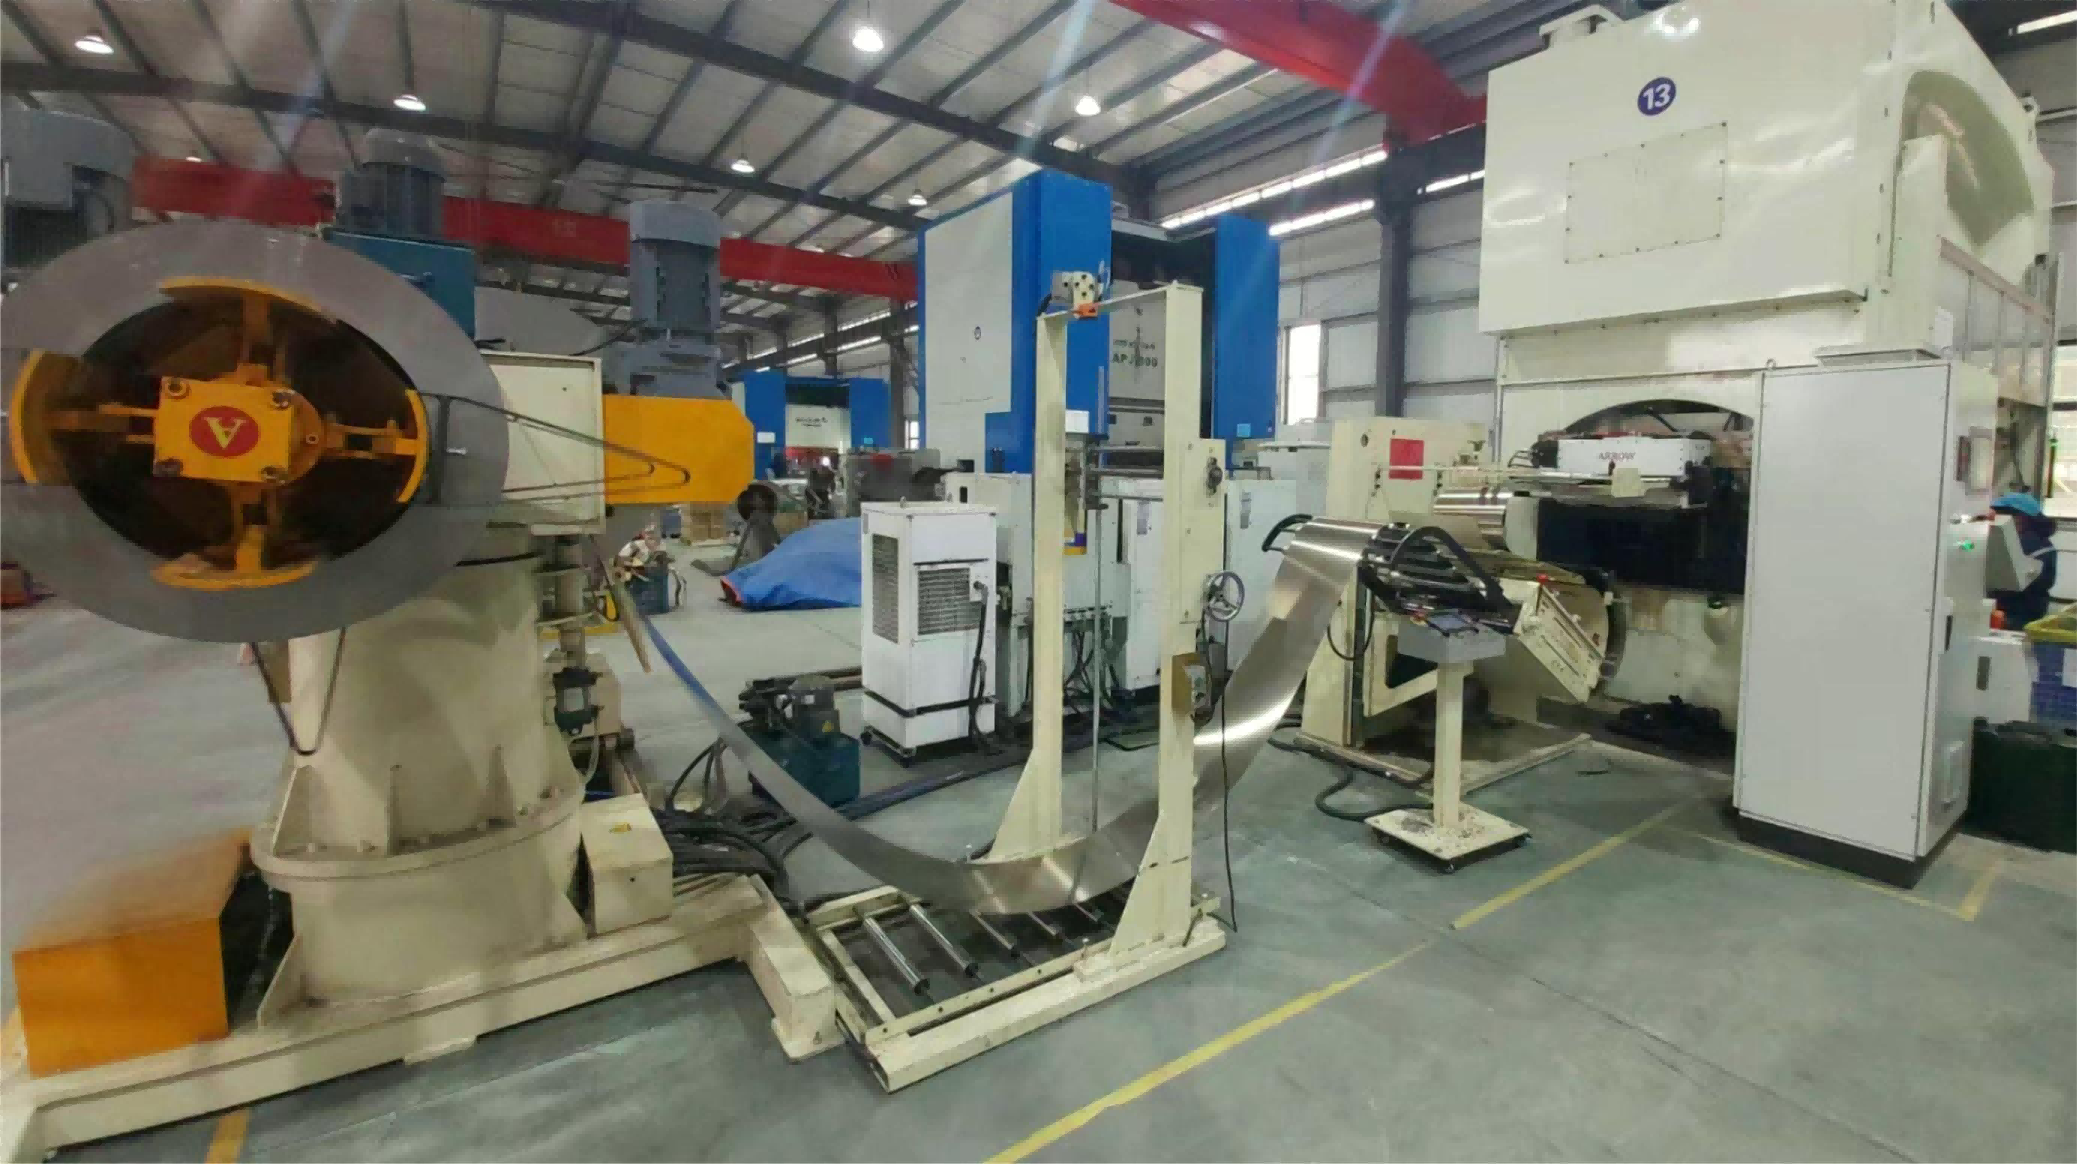
BODY: كل محرك كهربائي يبدأ بفولاذ رقيق. قبل أن توجد الملفات أو المحاور أو الهياكل، يجب ختم مئات الرقائق الدقيقة من الفولاذ الكهربائي — وفي إنتاج المحركات بكميات كبيرة، يُعد الختم بالقالب التدريجي هو العملية التي تجعل ذلك اقتصاديًا. يغطي هذا الدليل سير العمل الكامل: من تحضير اللفائف إلى نوى المحركات المرصوصة والملفوفة والمفحوصة.
لماذا توجد الرقائق أصلًا
النواة الحديدية المصمتة ستحمل تيارات دوامية هائلة تهدر الطاقة على شكل حرارة. الرقائق — صفائح رقيقة معزولة عن بعضها ومتراصة — تقطع تلك التيارات. هذا القرار التصميمي الوحيد هو ما يجعل تصنيع المحركات لا ينفصل عن ختم الصفائح المعدنية الدقيق.
عملية الختم التدريجي خطوة بخطوة
الخطوة 1: تحضير اللفائف والتغذية.
يبدأ الخط بلفائف من فولاذ السيليكون غير الموجه. يدفع جهاز فك اللفائف ونظام التغذية السيرفو عالي السرعة الشريط إلى داخل المكبس بدقة تموضع تقاس بأجزاء المليمتر المئوية. سرعة التغذية، لا سرعة المكبس، هي عادةً سقف معدل الخط الإجمالي — ولهذا يستحق نظام التغذية السيرفو مع التسوية متعددة البكرات أن يُحدد بعناية.
الخطوة 2: التقدم داخل القالب.
يمر الشريط عبر قالب تدريجي متعدد المحطات. في كل ضربة مكبس، تحاذي الأدلة الشريط على فتحات مرجعية مثقوبة مسبقًا، وتثقب المحطات تباعًا الشقوق وتشكل الحواف الداخلية والخارجية وتُشكّل نتوءات التعشيق، وتقطع المحطة الأخيرة الرقاقة الجاهزة. قد يعمل القالب الواحد بـ 10 إلى 20 محطة. نتوءات التعشيق المشكلة داخل القالب ترصّ الرقائق تلقائيًا أثناء سقوطها — وهكذا يصبح الترصيص "مجانيًا".
الخطوة 3: التشحيم والتحكم في الزوائد.
يطبق التشحيم الضبابي الدقيق طبقة رقيقة جدًا من المزلق — تكفي لإطالة عمر القالب وتقليل تكون الزوائد، وقليلة بما يكفي لتجنب تلويث طلاء الرقاقة العازل. ارتفاع الزائدة مقياس جودة بارز: الزوائد المفرطة قد تخترق عزل الصفائح بعد الترصيص، مُحدثةً قصورًا بين الطبقات ورفعًا لفقد النواة.
الخطوة 4: الترصيص واللحام واللف.
بحسب المنتج: تتراكم الحزم المتعشقة داخل القالب حتى ارتفاع مبرمج؛ وتمر النوى الملحومة عبر محطات القص واللحام الآلية للوصل بالدرزة أو الليزر؛ وتنتقل نوى الجزء الثابت لبعض عائلات المحركات إلى عملية اللف — حيث يُلف الشريط المرقق المشقوق إلى شكله الدائري النهائي، وهي عملية متخصصة تُستخدم في تصاميم المحركات عالية الكفاءة وذات الدوار الخارجي.
الخطوة 5: الكبس والفحص.
تخضع نوى الدوار والجزء الثابت الجاهزة لفحص الكبس للتحقق من ارتفاع الحزمة والقطرين الخارجي والداخلي وسلامة الترابط بين الطبقات. بالنسبة لنوى الدوار المتجهة إلى الصب بالقالب، تغذي الفحوصات البعدية خلية الصب اللاحقة مباشرة.
مقاييس الجودة الرئيسية في ختم الرقائق
1. ارتفاع الزائدة — يتحكم في القصور بين الطبقات وفقد النواة. 2. دقة خطوة الشقوق — تؤثر في تركيب الملفات وعزم الترسنم. 3. اتساق ارتفاع الحزمة — يحدد تباين الأداء بين المحركات. 4. سلامة الطلاء — تحدد مقاومة العزل للنواة الجاهزة. 5. معدل الهالك — المادة هي التكلفة المهيمنة في إنتاج الرقائق.
يمثل الفولاذ الكهربائي حصة كبيرة من قائمة مواد المحرك. خط الختم الذي يحافظ على تفاوتات ضيقة يبقي الهالك — وتكلفة المحرك الواحد — منخفضًا.
السرعة أم الدقة؟ تحتاج كليهما
تعمل المكابس عالية السرعة للرقائق من نحو 200 إلى أكثر من 800 ضربة في الدقيقة. قرارات المعدات التي تحمي الجودة عند تلك السرعات غير لافتة لكنها حاسمة:
1. تغذية سيرفو مع تصحيح موضع بحلقة مغلقة. 2. حساسات داخل القالب تكشف سوء تغذية الشريط أو رجوع المخلفات. 3. أنظمة تسوية هيدروليكية داخل القالب تحافظ على التسطيح طوال التشغيل. 4. تموضع دوار بقيادة سيرفو لتوجيه متسق للرقائق. 5. قياس التشحيم الآلي.
أتمتة خلية الختم الكاملة
يدمج نظام أتمتة ختم نوى المحركات الحديث تحضير الشريط والتغذية والتشحيم والتسوية والكبس والفحص ولف نواة الجزء الثابت في تدفق واحد متصل. وبالمقارنة مع المكابس المنفصلة والمناولة اليدوية، تقدم الخلايا المتكاملة إنتاجًا فعليًا أعلى بوقت خمول أقل بين اللفائف والحزم، وبيانات جودة قابلة للتتبع لكل دفعة، وتعريضًا أقل للعمالة لعمليات المكبس، وتغذية منتظمة لخطوط صب الدوار وتجميع المحركات اللاحقة.
أسئلة شائعة
س: ما السرعة التي يمكن أن يحققها الختم التدريجي لرقائق المحركات؟ ج: تعمل خطوط الإنتاج عادةً بسرعة 300 إلى 600 ضربة في الدقيقة حسب حجم الرقاقة وسماكة المادة وتعقيد القالب؛ وتتجاوز الخطوط المتخصصة 800 ضربة في الدقيقة.
س: ما سماكة الفولاذ المستخدم في رقائق المحركات؟ ج: عادةً من 0.2 إلى 0.5 ملم لمعظم عائلات المحركات. الرقائق الأرق تخفض فقد النواة لكنها تزيد صعوبة الختم وعدد الصفائح في الحزمة.
س: هل يمكن لخط واحد إنتاج رقائق الدوار والجزء الثابت معًا؟ ج: نعم، مع تجهيزات التبديل السريع للقوالب. زمن التبديل مواصفة أساسية للمصانع التي تشغل عدة طرز من المحركات.
س: ما هو لف نواة الجزء الثابت؟ ج: عملية تشكيل يُلف فيها شريط مرقق إلى نواة جزء ثابت أسطوانية — تُستخدم في بعض تصاميم المحركات عالية الكفاءة وذات الدوار الخارجي، وتتوفر كمحطة مدمجة في خط الختم.
هل تخطط لمشروع ختم رقائق؟ استكشف أنظمة أتمتة ختم نوى المحركات لدينا — من التغذية السيرفو والتشحيم الضبابي إلى التموضع الدوار والتسوية داخل القالب وفحص الكبس ولف الجزء الثابت. أرسل لنا رسم الرقاقة والحجم المستهدف للحصول على مقترح عملية.
صفحة المنتج: https://www.ldmotortech.com/ar/products/stamping قراءة ذات صلة: خلايا صب الدوار على https://www.ldmotortech.com/ar/products/die-casting وخطوط تجميع المحركات على https://www.ldmotortech.com/ar/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly