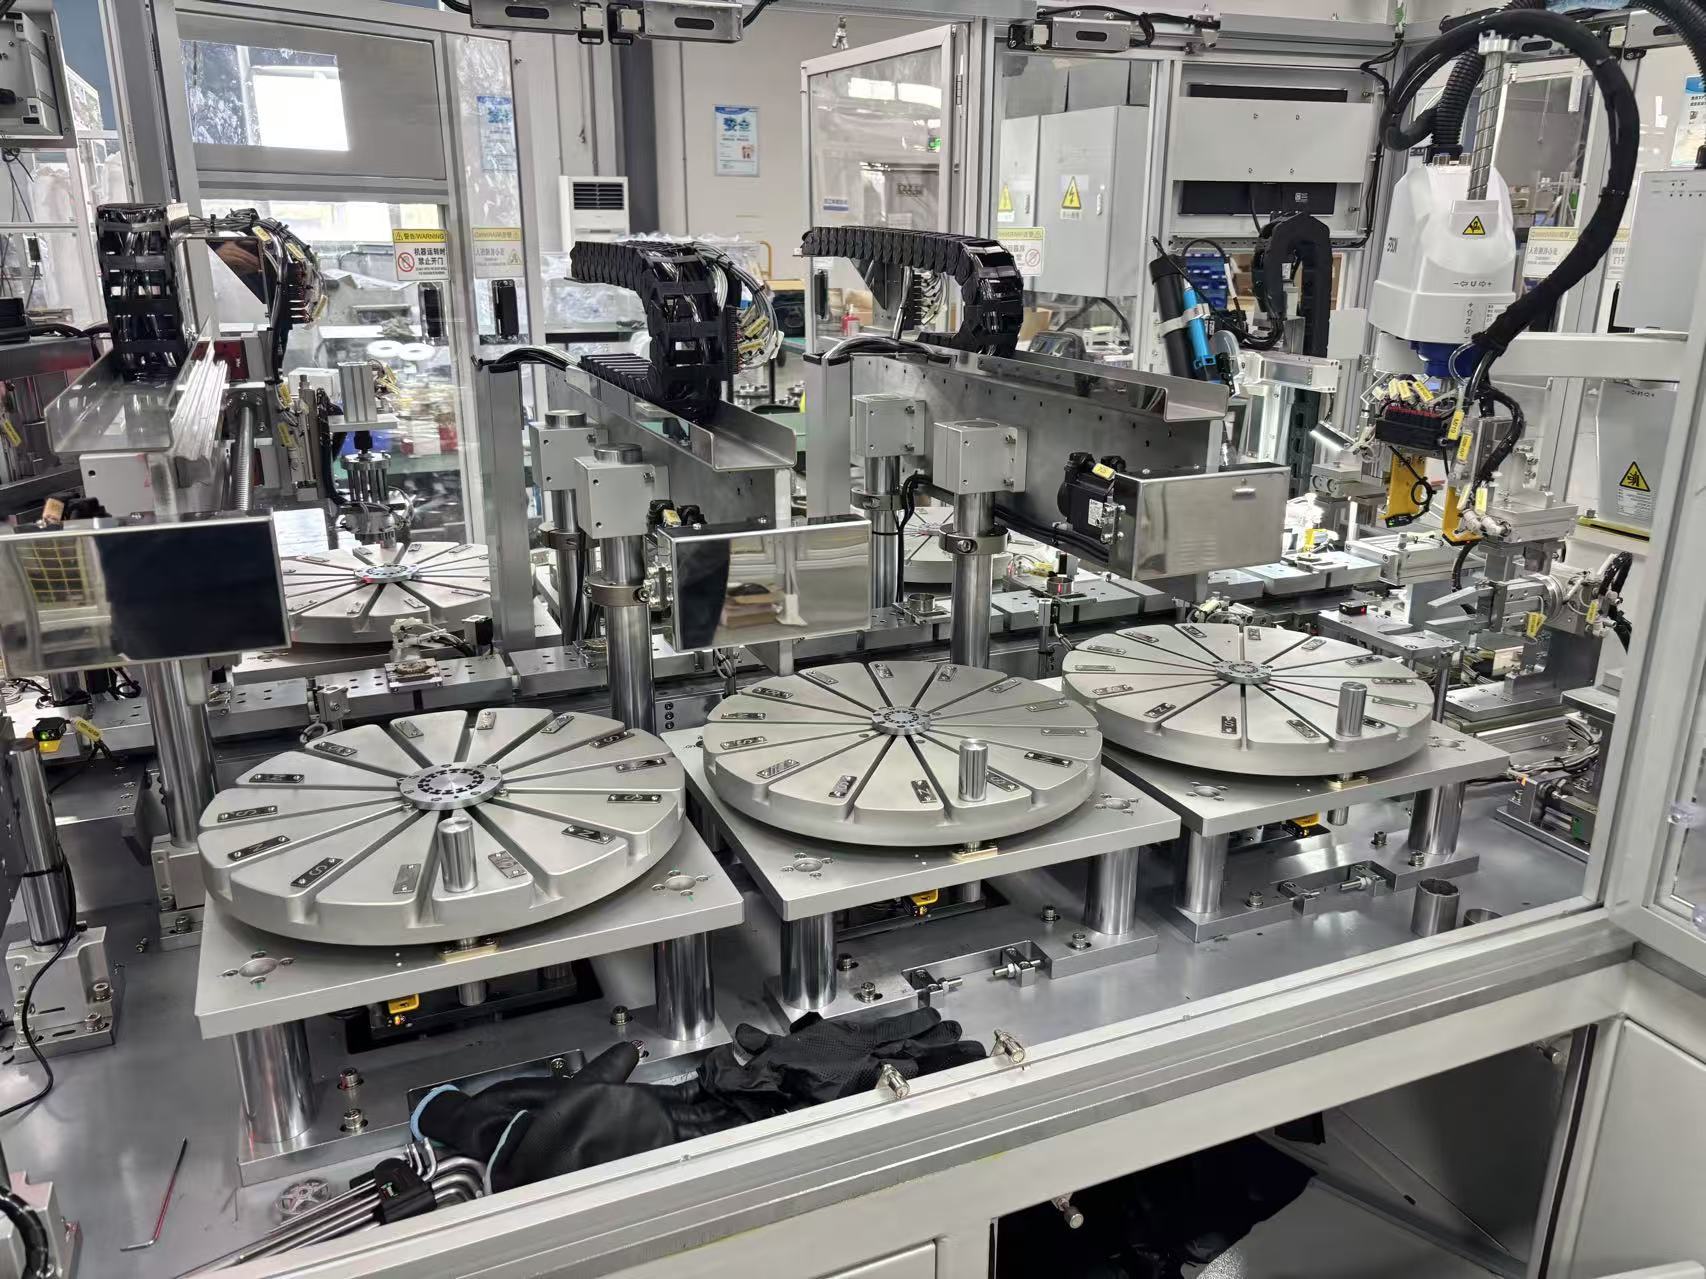
في سبتمبر 2026، أكملت Lucky Deer Tech تسليم خط تجميع محركات طائرات الدرون إلى عميل في الخارج. صُمم الخط لبناء خمسة طرازات مختلفة من محركات الدرون على منصة واحدة، بزمن دورة قدره 40 ثانية لكل محرك، وبنسبة جاهزية تصميمية للمعدات تبلغ 85 بالمئة.
أصبح تصنيع محركات الدرون من أكثر مجالات إنتاج المحركات تطلباً. فالأحجام تتزايد بسرعة، ودورات الطرازات قصيرة، والتفاوت المسموح به للاختلال في التوازن أو تباين اللفّ أضيق بكثير مما هو عليه في معظم برامج محركات الأجهزة المنزلية أو المحركات الصناعية. بُني هذا المشروع انطلاقاً من هذا الواقع: خط واحد، وخمسة طرازات، ونافذة عملية قابلة للتكرار لا تعتمد على مهارة المشغل.
لماذا تُعد تجميعة محركات الدرون مشكلة مختلفة
محرك الدرون صغير وخفيف، ويجب أن يدور بسرعة عالية مع اهتزاز ضئيل جداً. ثلاثة متطلبات تحكم كل قرار تصميمي تقريباً:
1. توازن الدوّار. أي اختلال في التوازن يتحول مباشرة إلى اهتزاز في هيكل الطائرة، ويقصّر زمن الطيران، ويقلل من أداء الكاميرا والمستشعرات. لذا يجب أن تتحكم تجميعة الدوّار في دقة وضع المغناطيسات وأن تجري عملية الموازنة، لا أن تكتفي بضمّ الأجزاء إلى بعضها. 2. انتظام اللفّ. تحدد نسبة تعبئة النحاس وجودة عزل المجاري العزم لكل أمبير. وفي طائرة تعمل بالبطارية، يعني ذلك مباشرة زمن الطيران، ولذلك فإن قابلية تكرار اللفّ مطلب منتج وليس تفصيلاً في العملية. 3. تنوّع الطرازات. نادراً ما تنتج برامج الدرون محركاً واحداً لسنوات. والخط الذي يبني طرازاً واحداً فقط يصبح خردة عند إطلاق الهيكل التالي، لذلك تُعد القدرة على تغيير الطراز بنفس أهمية زمن الدورة.
خط واحد، خمسة طرازات من المحركات
يتعامل الخط المُسلَّم مع خمسة طرازات من محركات الدرون دون أي إعادة بناء ميكانيكية. ويتم اختيار الطراز في نظام التحكم، الذي يستدعي البرامج المطابقة لآلة اللفّ، وآلة إدخال المغناطيسات، ومحطات الفحص. وتُستخدم التركيبات والمنصات بشكل مشترك في كامل مجموعة الطرازات، ويكون تغيير الطراز عبارة عن تغيير برنامج بالإضافة إلى تغيير التركيبة، لا إعادة تشغيل للخط.
بالنسبة إلى عميل يوسّع قائمة محركات الدرون لديه، يكون هذا عادةً العامل الحاسم. أما البديل، وهو خط مخصص لكل طراز، فيضاعف المساحة والمشغلين ورأس المال بعدد الطرازات في القائمة.
كيف ينظّم الخط: ثلاثة أقسام
ينظّم الخط في ثلاثة أقسام مترابطة تغذّي عمود نقل مشترك.
1. قسم تجميع العضو الساكن. تُحمّل الحزم الرقائقية، وتُعزل، وتُلفّ. وآلة لفّ العضو الساكن هي المحطة الأساسية هنا، وقد صُنعت خصيصاً لهندسة المجاري ومقاس سلك الطرازات الخمسة لدى العميل. تُفحص العضو الساكن الملفوف من حيث المقاومة والعزل واندفاع الجهد قبل مغادرة القسم، بحيث يُلتقط أي عيب في اللفّ في المحطة التي ولّدته. 2. قسم تجميع الدوّار. يُجمّع العمود والحزمة الرقائقية والمغناطيسات هنا، وتتولى آلة إدخال مغناطيسات الدوّار مهمة التموضع والكبس. ولأن موضع المغناطيسات واتجاهها يحددان التوازن وسلوك النقر، فإن هذا القسم هو أكثر أجزاء الخط حساسية من حيث الدقة. وتُوازَن الدوّارات داخل الخط قبل الانتقال. 3. قسم التجميع النهائي للمحرك. تُجمَع العضو الساكن والدوّار والمحامل والهيكل، يليه فحص نهائي يغطي الأداء الكهربائي والضوضاء والاهتزاز. وتُسجّل بيانات الفحص بالرقم التسلسلي، بحيث يمكن تتبّع كل محرك يخرج من الخط وصولاً إلى معلمات عمليته.
يمكن تشغيل كل قسم بشكل مستقل لأعمال الصيانة أو الدفعات التجريبية، وهذا بالتحديد ما يسمح للخط بتحقيق الجاهزية التصميمية مع الاستمرار في دعم التغييرات الهندسية على طراز واحد في كل مرة.
المعدات الرئيسية
بعيداً عن نظام النقل، بُني الخط حول محطات مصممة خصيصاً وليس حول آلات عامة الغرض:
1. آلة لفّ العضو الساكن، مهيأة للطرازات الخمسة مع اختيار تلقائي للبرنامج. 2. آلة إدخال مغناطيسات الدوّار، التي تتحقق من الاتجاه وتُدخل وتؤكد تمام الكبس. 3. محطات مخصصة للعزل والكبس والموازنة والفحص، صُمم كل منها وفق هندسة قطعة العميل. 4. محطات فحص وتتبّع داخل الخط، تسجّل النتائج الكهربائية والميكانيكية مقابل الرقم التسلسلي لكل محرك.
هذا هو المعنى العملي للأتمتة غير القياسية: تُصمّم الآلة حول القطعة، ولا تُصمّم القطعة حول الآلة.
التخطيط، والنقل، والقوى العاملة
عمود الخط الفقري هو نظام ناقل سلسلي مزدوج السرعة، يسمح بتراكم المنصات عند المحطات دون إيقاف الخط بأكمله. وهذا التراكم هو سبب قدرة خمسة مشغلين على تشغيل الخط: فالمحطة التي تحتاج إلى بضع ثوانٍ إضافية لا تعطّل ما قبلها ولا ما بعدها.
تبلغ المساحة الإجمالية نحو 224 متراً مربعاً، وتشمل الأقسام الثلاثة وحلقة الناقل وممرات المشغلين. ويتولى خمسة مشغلين التحميل والإشراف والتعبئة النهائية.
الأداء في لمحة
1. التطبيق: تجميع محركات الدرون، خمسة طرازات على خط واحد. 2. زمن الدورة: 40 ثانية لكل محرك، أي 90 محركاً في الساعة اسمياً ونحو 76 محركاً جاهزاً في الساعة عند الجاهزية التصميمية. 3. جاهزية المعدات: 85 بالمئة، بما يشمل تغيير الطرازات والصيانة المخططة. 4. النقل: ناقل سلسلي مزدوج السرعة مع تراكم المنصات. 5. المساحة: نحو 224 متراً مربعاً. 6. القوى العاملة: خمسة مشغلين. 7. البنية: قسم العضو الساكن، وقسم الدوّار، وقسم التجميع النهائي. 8. التسليم: سبتمبر 2026.
ما تعلّمناه من المشروع
ثلاث نقاط ننقلها إلى أي خط لمحركات الدرون نتولاه لاحقاً. التصميم لتنوّع الطرازات منذ البداية، لأن قائمة محركات الدرون تتغير أسرع من فترة إهلاك الخط. وضع قدرات الفحص في كل قسم وليس في النهاية فقط، حتى تُكتشف العيوب حيث تُنشأ. وتحديد مقاس الناقل على أساس التراكم، لأن هذا هو ما يسمح لفريق صغير بتشغيل خط سريع دون توقفات مستمرة.
تخطط لخط محركات درون خاص بك؟ نحن نبني خطوط تجميع محركات جاهزة للتشمل تغطي لفّ العضو الساكن، وإدخال مغناطيسات الدوّار، والتجميع النهائي، وفحص نهاية الخط، مع إدراج القدرة على تغيير الطراز منذ التخطيط الأول. أرسل لنا رسومات المحرك وقائمة الطرازات والحجم المستهدف، وسنحدد مقاس الخط لك.
صفحة المنتج: https://www.ldmotortech.com/ar/products/motor-assembly
معدات ذات صلة: أتمتة ختم صفائح المحرك على https://www.ldmotortech.com/ar/products/stamping وجزر الصب بالقالب للدوّار على https://www.ldmotortech.com/ar/products/die-casting