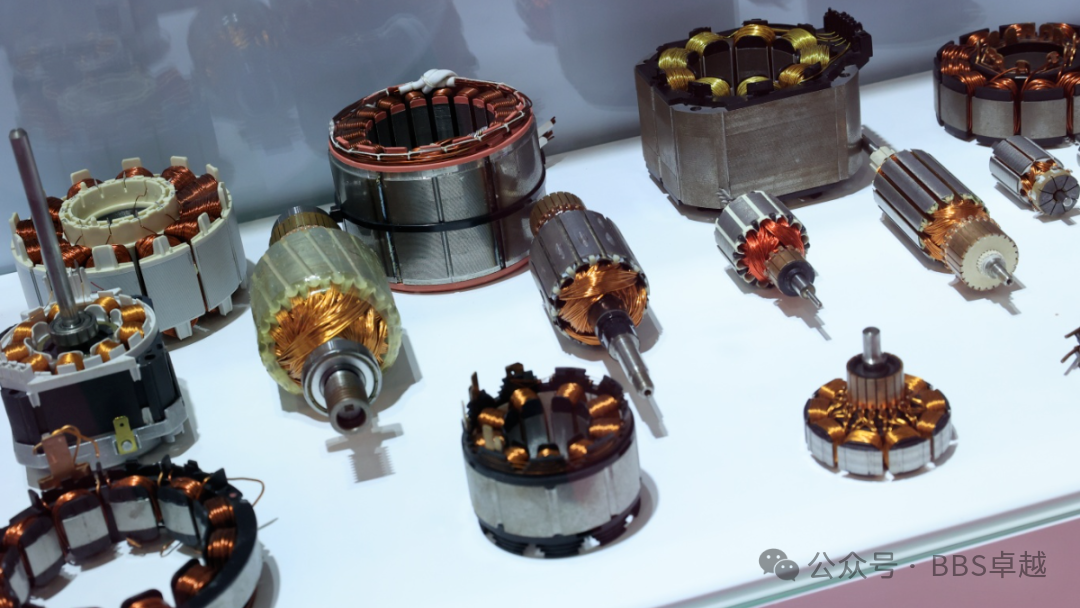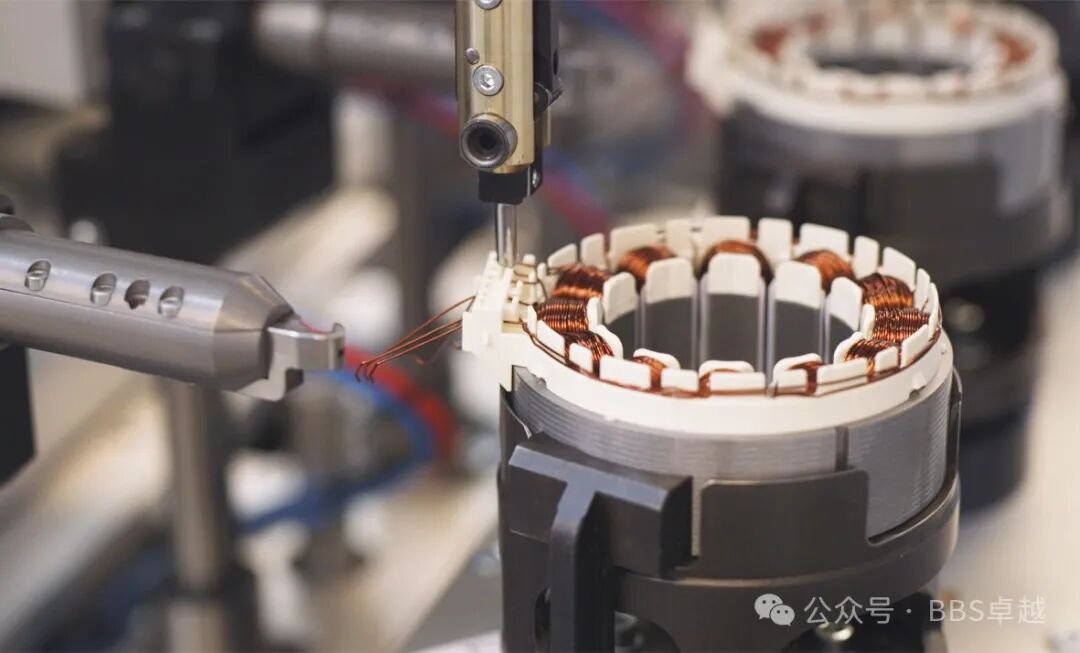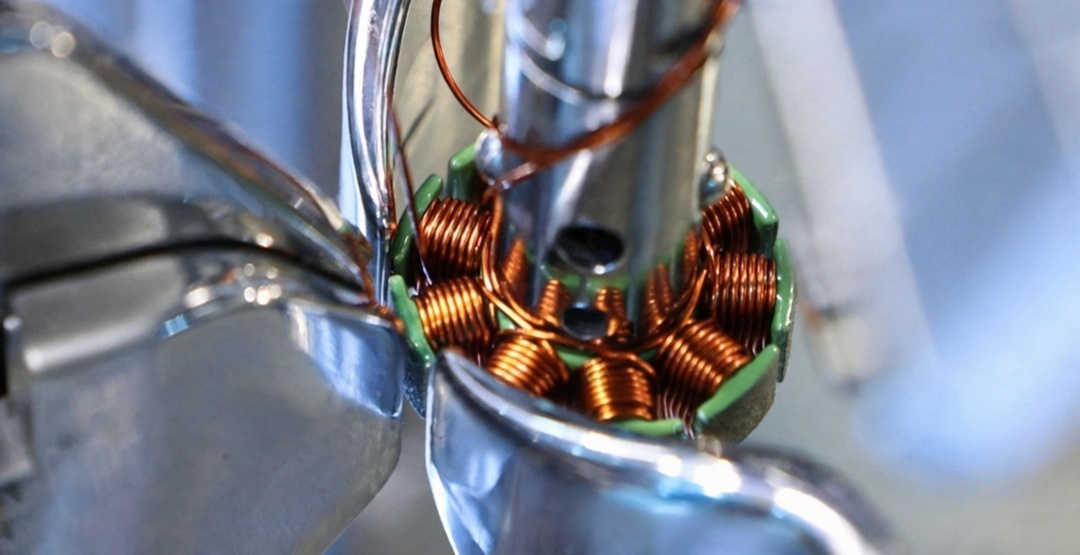
يبدأ كل محرك كهربائي من العضادة. وهي الجزء الثابت الذي يحمل ملفات النحاس ويولد المجال المغناطيسي الدوار، وهي تحدد إلى حد كبير كفاءة المحرك ومستوى ضجيجه وعمره التشغيلي. بالنسبة لمصانع المحركات، جودة العضادة هي أيضا مسألة إنتاجية: العمليات التي تقف خلفها، من كبس الصفائح حتى الاختبار النهائي، هي التي تحدد مدى تجانس كل محرك يخرج من الخط.
يستعرض هذا المقال المراحل الخمس الرئيسية لتصنيع عضادات المحركات الكهربائية ويوضح أين تصنع الأتمتة أكبر فرق.
المرحلة 1. كبس صفائح القلب الحديدي وتكديسها
يبنى قلب العضادة من صفائح رقيقة من الحديد الكهربائي، بسمك يتراوح عادة بين 0.2 و0.65 مم. تقوم قوالب التتابع عالية السرعة بكبس الأخاديد والمحيط الخارجي، ثم تكدس الصفائح وتثبت بالتعشيق أو اللحام أو اللصق. ضبط الحواف الحادة (النواتئ) حاسم هنا: الناتئ الزائد يسبب قصرا كهربائيا بين الصفائح ويرفع خسائر الحديد. المصانع التي لا تملك كبسا داخليا تشتري رزم القلوب الجاهزة من مورد خدمة كبس صفائح المحركات.
المرحلة 2. العزل وتجهيز الأخاديد
قبل دخول النحاس إلى القلب، يجب عزل كل أخدود. بطانات الأخاديد والعزل بين الأطوار والأسافين تمنع الملفات من ملامسة القلب المؤرض. في الخطوط المؤتمتة تتولى ماكينات إدخال الورق هذه العملية مع فحص فوري لاكتشاف الورق الناقص أو المنزاح، لأن أي خلل عزل يكتشف لاحقا يعني غالبا إعدام العضادة كاملة.
المرحلة 3. لف الملفات: بالإبرة والطيار والهيربن
اللف هو قلب تصنيع العضادات. تهيمن اليوم ثلاث طرق:
1. اللف بالإبرة. تتحرك الفوهة داخل الأخدود وتضع السلك المستدير مباشرة فيه. هذا هو المعيار لعضادات BLDC في محركات الطائرات المسيرة والأدوات الكهربائية والأجهزة المنزلية، وتحقق ماكينات اللف بالإبرة الحديثة نسب ملء عالية للأخاديد مع تكرارية ممتازة. 2. اللف الطيار. يلف السلك على الأقطاب من الخارج، ويناسب المحركات ذات العضو الدوار الخارجي والعضادات الصغيرة ذات الأقطاب المكشوفة. 3. إدخال الهيربن. تدخل قضبان نحاسية مسطحة مشكلة مسبقا في الأخاديد ثم تلتوي وتلحم. وهي الطريقة السائدة في محركات الجر للسيارات الكهربائية وتزداد في محركات الغسالات بالحمل المباشر من نوع DD، حيث يرفع الملء العالي للأخدود وقصر نهايات الملفات الكفاءة وكثافة العزم.
يعتمد الاختيار الصحيح على هندسة الأخدود وقطر السلط وحجم الإنتاج. المصانع متعددة الطرازات تجمع غالبا بين طريقتين على خط واحد.
المرحلة 4. التوصيل والربط والتشريب
بعد اللف، توصل الملفات بأسلاك الإخراج أو قضيب التجميع، وتربط نهايات الملفات أو تشكل، ثم تشرب العضادة براتنج أو ورنيش لتثبيت الملفات وتحسين انتقال الحرارة وصد الرطوبة. التنقيط والغمر والتشريب بالتفريغ والضغط هي الخيارات الشائعة، تختار حسب درجة العزل والهدف التكلفي.
المرحلة 5. اختبارات نهاية الخط
لا يجوز أن تغادر أي عضادة الخط دون اختبار. يشمل التسلسل القياسي اختبار النبضة لالتقاط القصر بين اللفات، واختبار الجهد العالي لقوة العزل، وقياس المقاومة والحث، مع اختبارات التفريغ الجزئي للمحركات ذات الجهد الأعلى. تسجل محطات الاختبار المؤتمتة كل نتيجة مقابل الرقم التسلسلي للعضادة، وهو بالضبط ما يطلبه عملاء السيارات والأجهزة المنزلية في التدقيقات.
متى تجدي الخطوط المؤتمتة بالكامل؟
كقاعدة عملية، حين يتجاوز الإنتاج نحو 500 إلى 800 عضادة في الوردية، أو حين يجب أن يبقى زمن الدورة تحت 60 ثانية، تتوقف الأتمتة عن كونها خيارا. تجمع خطوط العضادات الحديثة بين مناولة القلوب والعزل واللف والتوصيل والتشريب والاختبار بنقل روبوتي وتتبع كامل، وتتحول بين طرازات العضادات في دقائق بدل ساعات.
أسئلة شائعة
س: ما الفرق بين اللف بالإبرة والهيربن؟ ج: اللف بالإبرة يضع السلك المستدير مباشرة في الأخاديد ويناسب معظم عضادات BLDC والأجهزة المنزلية. أما الهيربن فيستخدم قضبانا مسطحة مشكلة مسبقا تدخل وتلحم محققا ملء أعلى للأخدود في محركات السيارات الكهربائية والحمل المباشر DD.
س: ما سماكة صفائح العضادة؟ ج: السماكات الشائعة 0.5 و0.35 و0.27 و0.2 مم. الصفائح الأرق تخفض خسائر التيارات الدوامية لكنها أغلى وتتطلب قوالب أدق.
س: هل يمكن لخط واحد إنتاج طرازات عضادات مختلفة؟ ج: نعم. تستخدم الخطوط المرنة تجهيزات تغيير سريع وبرامج قائمة على الوصفات، فيستغرق التبديل بين الطرازات دقائق.
س: ما الاختبارات اللازمة قبل تجميع المحرك؟ ج: كحد أدنى: النبضة والجهد العالي والمقاومة. وتضاف عادة اختبارات التفريغ الجزئي لمحركات الجر والعالية الكفاءة.
س: كيف أختار بين الإنتاج نصف المؤتمت والمؤتمت بالكامل؟ ج: انظر إلى الحجم وزمن الدورة وتكلفة العمالة. تحت بضع مئات عضادة في الوردية تكون الخلايا نصف المؤتمت أوفر غالبا؛ وفوق ذلك يسترد خط تجميع المحركات الجاهز استثماره من توفير العمالة وجودة مستقرة.
تخطط لخط عضادات جديد أو تطوير خط قائم؟ نصمم ونبني خطوط تجميع محركات جاهزة تغطي مناولة القلوب والعزل واللف والتشريب والاختبار النهائي. أرسل لنا رسم العضادة وزمن الدورة المستهدف ومخطط المصنع، وسنقترح عليك التجهيز المناسب.
صفحة المنتج: https://www.ldmotortech.com/ar/products/motor-assembly