
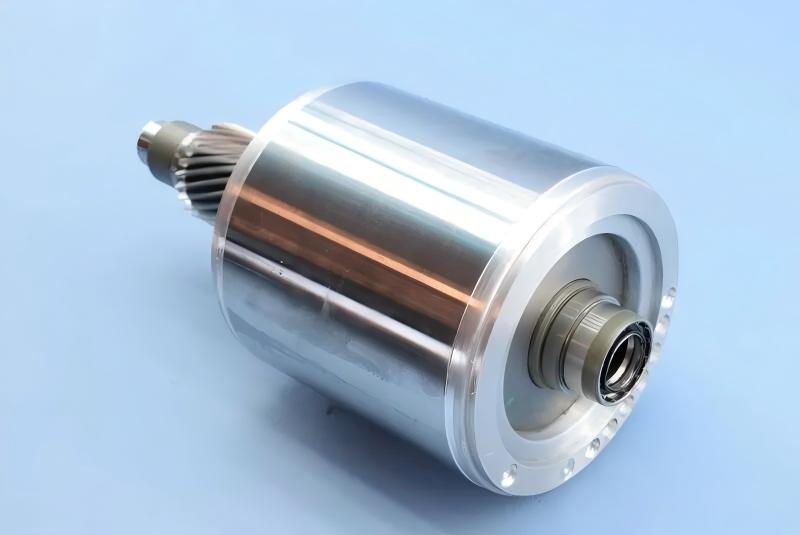
Hampir setiap motor aruhan tiga fasa yang dibina hari ini membawa rotor aluminium tuang. Sangkar tuang, gelang litar pintas, sirip penyejuk dan bos pengimbang dibentuk sebagai satu kepingan di sekeliling pek laminasi, memberikan rotor inersia rendah, nisbah tork-berat tinggi dan kos fabrikasi yang rotor bar tembaga tidak dapat tandingi. Untuk motor daya tarikan kenderaan elektrik, gabungan itu menjadikan rotor aluminium tuang pilihan lalai.
Tetapi menuang aluminium di sekeliling teras keluli bertindan bukan mudah. Perangkap udara, keliangan pengecutan dan bar patah merosakkan rotor secara senyap, dan kecacatan ini sering lulus pemeriksaan visual. Artikel ini merangkumi lima kaedah tuangan dan mengapa hanya dua mendominasi pengeluaran, parameter bahan dan proses yang dikawal pengecor berpengalaman, semakan kualiti yang benar-benar penting, dan apa yang pulau tuangan rotor automatik mesti lakukan untuk mengekalkan parameter tersebut pada volum.
Lima kaedah tuangan, dan mengapa dua bertahan
Tuangan aluminium rotor mempunyai lima kaedah diiktiraf: tuangan getaran, graviti, empar, tekanan (die casting) dan tekanan rendah.
Tuangan getaran dan graviti memberi suapan lemah kepada gelang bawah semasa pembekuan, jadi keliangan pengecutan biasa dan kedua-duanya jarang digunakan. Tuangan tekanan rendah menghasilkan rotor cemerlang tetapi belum diterima pakai secara meluas oleh pengeluar motor utama.
Dua kaedah memikul industri.
1. Tuangan tekanan. Aluminium cair disuntik ke dalam rongga acuan di bawah tekanan tinggi dan membeku di bawah tekanan itu. Tekanan mendominasi keseluruhan kitaran. Teras rotor boleh dituang dalam keadaan sejuk, masa kitaran pendek, dan proses sesuai untuk mekanisasi dan automasi penuh. Kelemahannya adalah perangkap udara: logam mengisi rongga pada kelajuan tinggi, dan jika pengudaraan acuan tidak mencukupi, gas terlipat ke dalam tuangan sebagai keliangan.
2. Tuangan empar. Aluminium cair dituang ke dalam acuan berputar, dan daya empar mengisi rongga serta mentadbir pembekuan. Daya membantu menghalau gas dan sisipan bukan logam (lebih ringan daripada logam), mengukuhkan suapan dan menghaluskan struktur butir. Peralatannya lebih mudah daripada mesin die casting, tetapi penuangan melibatkan kerja manual yang ketara dan intensiti buruh tinggi.
Untuk pengeluaran rotor volum, tuangan tekanan menang dari segi masa kitaran dan keupayaan automasi. Itulah sebabnya pulau tuangan rotor moden dibina di sekeliling mesin kebuk sejuk.
Tuangan tekanan: mesin, acuan dan parameter
Tuangan tekanan rotor menggunakan mesin kebuk sejuk, dalam konfigurasi menegak penuh, menegak atau melintang. Spesifikasi utama ialah daya suntikan, kelajuan suntikan, daya pengapit, tekanan tentu suntikan dan berat suntikan aluminium maksimum. Sistem suntikan adalah komponen kritikal kualiti: mesin pengeluaran hari ini kebanyakannya menggunakan suntikan tiga peringkat.
Acuan tuangan tekanan menganggap pek laminasi rotor sebagai sisipan, dan slot teras membentuk sebahagian rongga. Reka bentuk saluran masuk penting: mesin melintang dan menegak biasanya menggunakan saluran pusat melalui pelari ke beberapa pintu dalam yang diletakkan di gelang tebal untuk suapan baik; mesin menegak penuh sering menggunakan saluran pada muka sirip. Oleh kerana masa pengisian rongga sangat singkat, acuan mesti membawa pengudaraan yang luas supaya udara keluar secara teratur.
Oleh kerana aluminium cair mengalir dengan buruk dan dinding tuangan tebal, tekanan tentu hendaklah tinggi manakala kelajuan pengisian sengaja rendah. Parameter tipikal untuk rotor motor kecil: tekanan tentu suntikan 29.4 hingga 39.2 MPa, kelajuan pengisian 15 hingga 25 m/s, suhu tuangan 680 hingga 700 darjah C, suhu acuan 180 hingga 200 darjah C. Parameter ini berinteraksi dan ditala melalui acuan percubaan; dengan saluran muka sirip, kehilangan tekanan lebih rendah dan tekanan tentu boleh dikurangkan sedikit.
Untuk tuangan empar, suhu aluminium dikekalkan lebih tinggi, 720 hingga 780 darjah C, suhu acuan 450 hingga 550 darjah C, dan kelajuan empar ditetapkan daripada geometri gelang. Mesin empar kelajuan berubah lebih digemari berbanding kelajuan tetap.
Keperluan bahan: ketulenan adalah isu kekonduksian
Tuangan rotor menggunakan ingot aluminium lebur semula gred satu, A1 99.5 atau A1 99.7 mengikut GB 1196, dengan kerintangan pada 20 darjah C 0.027 hingga 0.030 ohm milimeter persegi per meter dan ketulenan tidak kurang daripada 99.5 peratus. Had bendasing untuk A1 99.5: besi 0.3 peratus, silikon 0.25 peratus, besi tambah silikon 0.45 peratus, tembaga 0.015 peratus, jumlah bendasing 0.5 peratus.
Selepas peleburan, aluminium cair boleh melebihi had besi ingot tetapi mesti kekal di bawah 0.8 peratus besi dan 1 peratus jumlah bendasing, manakala kerintangan mesti masih memenuhi spesifikasi ingot. Setiap syif sebelum pengeluaran, leburan krusibel disampel dan dianalisis.
Amalan peleburan sama pentingnya dengan komposisi. Krusibel besi tuang mesti disalut cat pelindung suhu tinggi sebelum digunakan untuk mengelakkan penyerapan besi ke dalam leburan. Pemulangan saluran masuk dan pelari mesti di bawah 15 peratus daripada cas untuk melindungi ketulenan leburan. Nyahgas dan pembuangan sanga dilakukan dengan garam klorida seperti natrium klorida pada 0.1 hingga 0.5 peratus berat leburan, untuk mengeluarkan gas dan menghilangkan sisipan.
Semakan pek laminasi sebelum tuangan sama ketatnya: ricih dalam had lukisan, tiada minyak atau karat pada laminasi, gigi licin dan rata. Rotor terbuang boleh dilebur semula sekali; laminasi yang telah dilebur dua kali tidak boleh digunakan semula.
Kawalan kualiti: semakan yang menentukan hayat rotor
1. Toleransi panjang teras: tambah 2.0 mm untuk teras di bawah 160 mm, tambah 2.5 mm untuk teras lebih panjang. 2. Garis serong pada diameter luar rotor mesti lurus, tanpa bengkokan ketara, dan dimensi serong mesti memenuhi lukisan. 3. Ricih dan lebihan pada gelang dan sirip, serta aluminium sisa pada diameter luar teras, mesti dibersihkan sepenuhnya. Tiada aluminium terperangkap antara laminasi atau di dalam lubang aci. 4. Keliangan pengecutan gelang: maksimum tiga titik, setiap satu di bawah 3 mm kedalaman dan di bawah 5 mm diameter. Gelang dan sirip mesti bebas retak, bengkok, sisipan dan kerosakan hentaman; sambungan sejuk pada sirip tidak boleh melebihi suku panjang sirip, dan profil sirip hilang tidak boleh melebihi 3 mm. 5. Bos pengimbang mesti bebas retak; bahan hilang tidak boleh melebihi satu perlima tinggi bos, dan maksimum satu perempat bos setiap hujung boleh terjejas. 6. Kesejatian antara diameter luar gelang dan diameter luar teras mesti memenuhi gred toleransi yang ditentukan. 7. Bar patah atau menipis tidak dibenarkan. Setiap rotor diuji 100 peratus, biasanya dengan kaedah perbandingan ayunan arus, dan ayunan yang dikira tidak boleh melebihi 3 peratus. 8. Pengisian tidak mencukupi atau lekukan pada bukaan slot mesti dalam had yang ditentukan. 9. Kedalaman calar pada diameter luar rotor tidak boleh melebihi elaun kemasan.
Dua daripada semakan ini layak ditekankan. Ujian bar patah adalah elektrikal, bukan visual: rotor boleh kelihatan sempurna tetapi masih membawa bar retak. Dan had ayunan arus 3 peratus adalah pintu industri yang memisahkan rotor yang boleh dihantar daripada sekerap.
Apa yang pulau tuangan rotor moden mesti automasikan
Parameter di atas boleh dicapai secara manual untuk beberapa rotor sejam. Pada volum pengeluaran, ia memerlukan sel mesin yang mengekalkannya secara konsisten:
1. Pengendalian leburan konsisten. Relau pegangan mengekalkan aluminium pada suhu, dan soup feeder (sudu automatik) mengukur setiap suntikan ke mesin die casting. Konsistensi berat suntikan adalah pertahanan pertama terhadap keliangan dan pengisian pendek. 2. Kawalan suhu acuan. Acuan mesti berada pada 180-200 darjah C setiap kitaran. Pulau tuangan mengintegrasikan pengawal suhu acuan dan logik prapanas supaya suntikan pertama syif tidak menjadi sekerap. 3. Pengendalian teras. Pek laminasi tiba sebagai sisipan. Sel mesti memuat teras, mengesahkan serong dan orientasi, dan memunggah rotor siap tanpa membengkokkan sirip atau mencalar diameter luar. 4. Pemangkasan dan pemisahan. Pelari dan pintu dikeluarkan dalam sel, dengan daya potong terkawal agar tidak merosakkan sirip dan bos pengimbang. 5. Pemeriksaan 100 peratus. Ujian bar patah dan kawalan dimensi diintegrasikan sebagai stesen dalam barisan, bukan pensampelan di bangku makmal. Data direkodkan setiap rotor: parameter suntikan, suhu acuan dan keputusan ujian.
Sel yang tidak memenuhi lima perkara ini hanyalah mesin tekan dengan pembantu, bukan pulau tuangan.
Soalan untuk dijawab sebelum menspesifikasikan pulau tuangan
1. Julat diameter rotor, panjang teras dan tinggi pek, dan berapa model rotor berkongsi barisan? 2. Gred aluminium dan spesifikasi leburan, dan adakah leburan dibekalkan dari satu relau pegangan atau beberapa? 3. Kaedah tuangan: tekanan, empar, atau kedua-duanya untuk keluarga rotor berbeza? 4. Sasaran masa kitaran dan output setiap syif, dan kadar sekerap yang boleh diterima? 5. Semakan apa yang mesti direkodkan setiap rotor: parameter suntikan, suhu acuan, ujian bar patah, dimensi? 6. Operasi hiliran dalam sel yang sama: pemangkasan, penekanan aci, pembubutan, pengimbangan?
Soalan lazim
S: Mengapa tuangan tekanan lebih digemari daripada empar untuk rotor? J: Masa kitaran dan automasi. Tuangan tekanan mengisi dalam milisaat dan bersepadu kemas dengan sudu automatik, robot pengeluaran dan mesin pangkas. Tuangan empar menghasilkan metalurgi baik tetapi bergantung pada penuangan manual, yang mengehadkan daya pemprosesan dan konsistensi.
S: Mengapa kandungan besi dalam aluminium rotor penting? J: Besi menaikkan kerintangan dan merosakkan kecekapan motor. Had ingot ialah 0.3 peratus, had leburan 0.8 peratus, dan spesifikasi kerintangan adalah kekangan mengikat. Salutan pelindung krusibel wujud sebahagian besarnya untuk mengelakkan penyerapan besi.
S: Apakah sistem suntikan tiga peringkat pada mesin die casting? J: Profil suntikan dengan fasa pendekatan perlahan, pengisian pantas dan intensifikasi. Untuk rotor, peringkat pengisian pantas mendominasi risiko keliangan kerana udara mesti keluar melalui pengudaraan sebelum logam tiba.
S: Bagaimana bar patah dikesan? J: Dengan kaedah perbandingan ayunan arus, ujian elektrikal yang dikenakan pada setiap rotor. Ayunan melebihi 3 peratus menunjukkan bar patah atau menipis dan rotor ditolak, walaupun kelihatan sempurna.
S: Berapakah suhu acuan yang patut digunakan tuangan rotor? J: Biasanya 180 hingga 200 darjah C. Terlalu sejuk dan pengisian tidak lengkap; terlalu panas dan masa kitaran serta keliangan pengecutan terjejas. Itulah sebabnya pulau tuangan menyertakan kawalan suhu acuan.
S: Bolehkah rotor sekerap dilebur semula? J: Sekali, ya. Laminasi yang telah melalui peleburan semula dua kali tidak boleh digunakan semula, kerana keadaan ricih dan geometri gigi merosot.
Merancang barisan tuangan rotor atau menaik taraf yang sedia ada? Kami mereka bentuk pulau tuangan rotor siap guna: peleburan dan pegangan, dos soup feeder (sudu automatik), mesin die casting, kawalan suhu acuan, robot pengeluaran, pemangkasan dan stesen pemeriksaan 100 peratus. Beritahu kami julat rotor, sasaran masa kitaran dan toleransi sekerap anda, dan kami akan mencadangkan konfigurasi pulau.
Keupayaan berkaitan: pulau tuangan rotor di https://www.ldmotortech.com/en/products/die-casting Keupayaan berkaitan: barisan pemasangan motor di https://www.ldmotortech.com/en/products/motor-assembly