
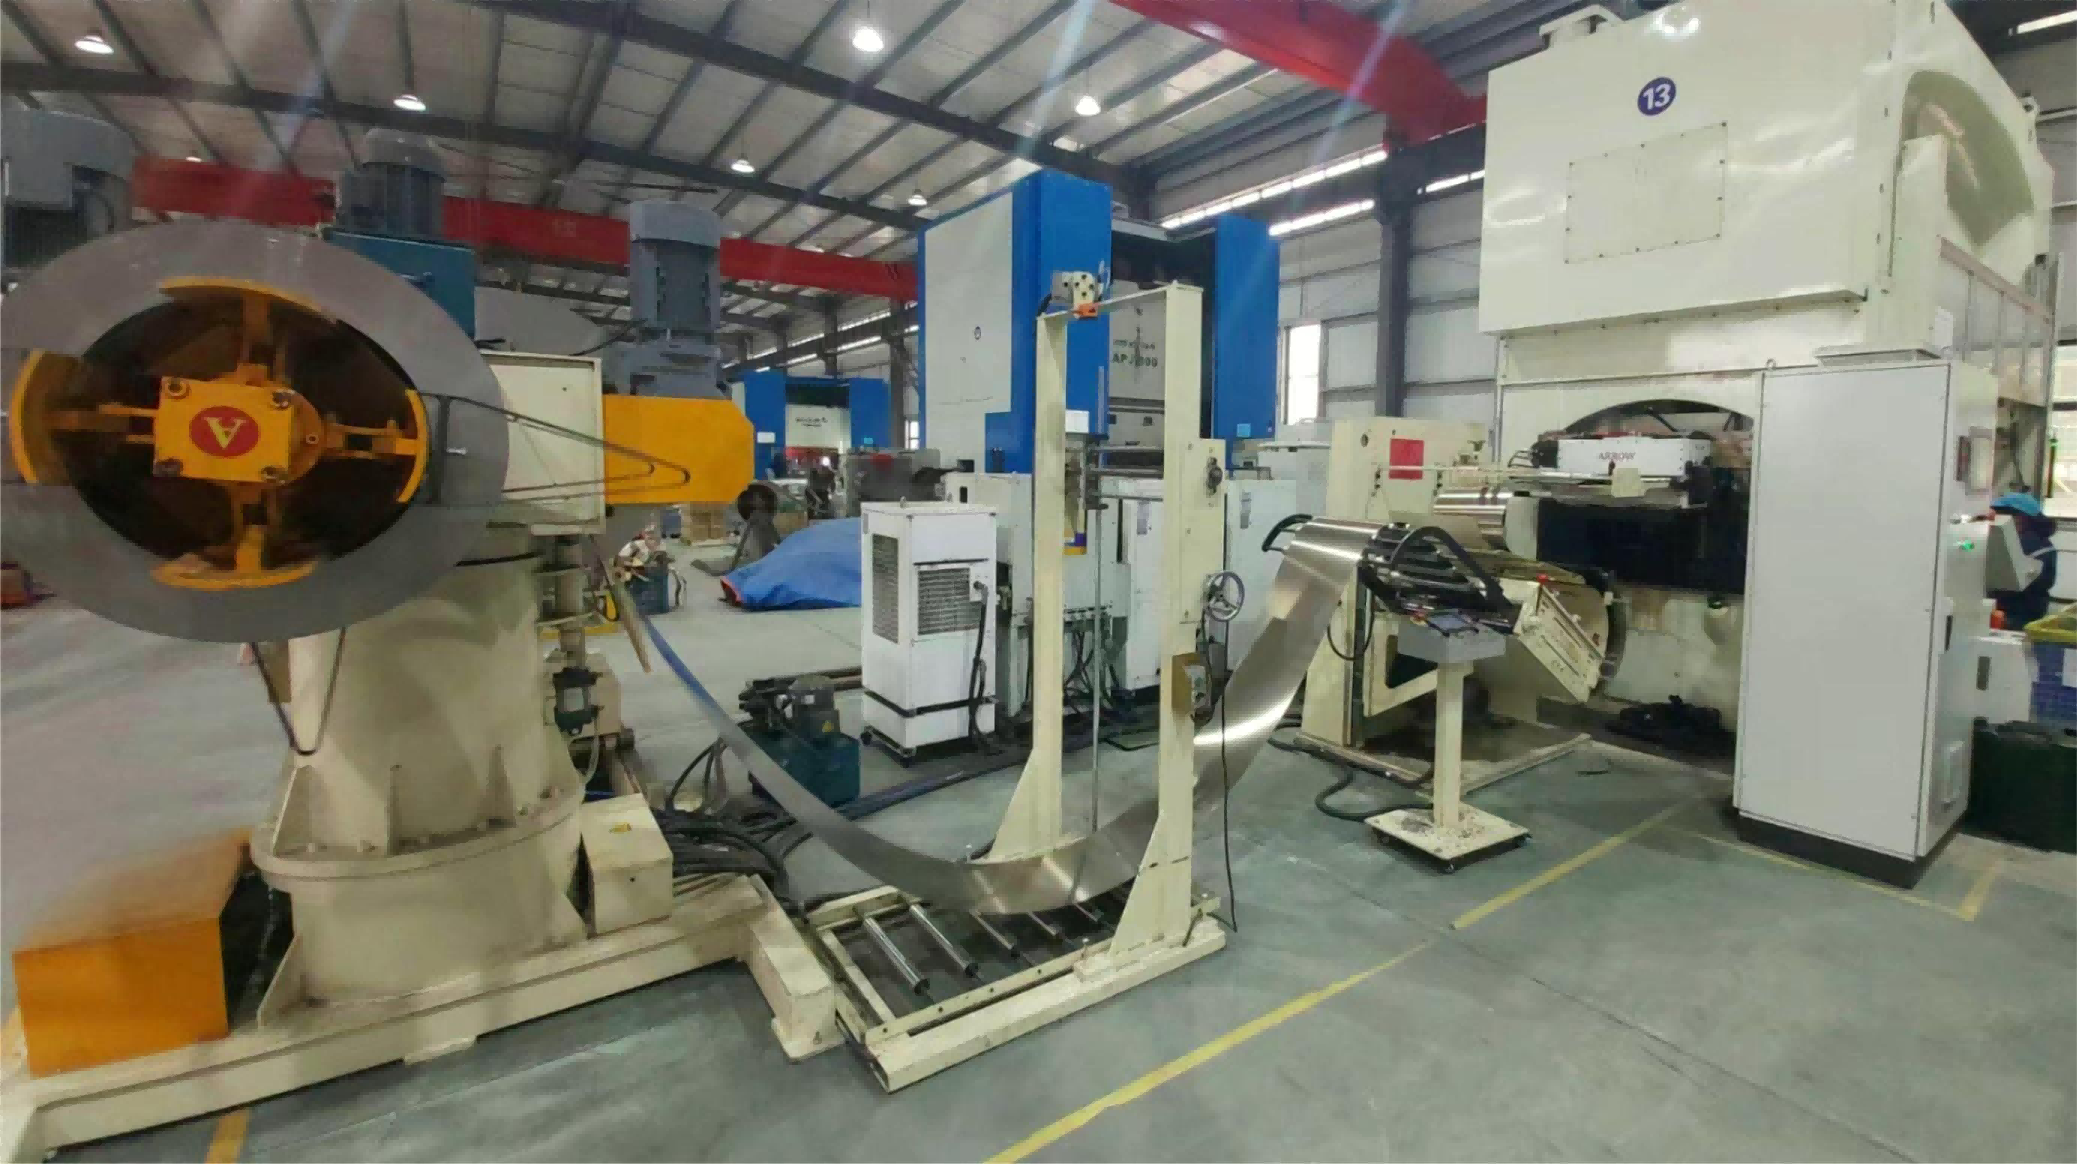
BODY: Setiap motor elektrik bermula dengan keluli nipis. Sebelum belitan, aci atau bekas wujud, beratus-ratus laminasi ketepatan mesti distamp daripada keluli elektrik — dan bagi pengeluaran motor bervolum tinggi, progressive die stamping ialah proses yang menjadikannya ekonomik. Panduan ini merangkumi aliran lengkap: daripada penyediaan gegelung hingga teras motor yang tersusun, di-curl dan diperiksa.
Mengapa laminasi wujud
Teras besi padat akan membawa arus eddy yang besar, membazirkan tenaga sebagai haba. Laminasi — kepingan nipis yang saling tertebat dan disusun — memutuskan arus tersebut. Keputusan reka bentuk tunggal inilah yang menjadikan pembuatan motor tidak dapat dipisahkan daripada stamping kepingan logam ketepatan.
Proses progressive stamping langkah demi langkah
Langkah 1. Penyediaan gegelung dan feeding.
Barisan bermula dengan gegelung keluli silikon tak berorientasi. Decoiler dan sistem feeding servo berkelajuan tinggi menggerakkan jalur ke dalam press dengan ketepatan kedudukan yang diukur dalam perseratus milimeter. Kelajuan feeding, bukan kelajuan press, biasanya menjadi siling kadar keseluruhan barisan — itulah sebabnya feeding servo dengan pelurusan berbilang roller patut ditentukan dengan teliti.
Langkah 2. Progresi dalam acuan.
Jalur melalui acuan progresif berbilang stesen. Pada setiap lelasan press, pilot menjajarkan jalur pada lubang rujukan yang telah ditebuk, stesen secara beransur-ansur menebuk slot, membentuk profil dalam dan luar serta membentuk tab interlock, dan stesen akhir memotong laminasi siap. Satu acuan boleh menjalankan 10 hingga 20 stesen. Tab interlock yang terbentuk dalam acuan menyusun laminasi secara automatik apabila jatuh — beginilah penyusunan menjadi "percuma".
Langkah 3. Pelinciran dan kawalan kelim.
Pelinciran kabus ketepatan menyapu lapisan pelincir ultra nipis — cukup untuk memanjangkan hayat acuan dan mengurangkan pembentukan kelim, tetapi cukup sedikit untuk tidak mencemarkan salutan penebat laminasi. Ketinggian kelim ialah metrik kualiti utama: kelim berlebihan boleh menebuk penebat kepingan selepas penyusunan, mewujudkan litar pintas antara lamina dan meningkatkan kehilangan teras.
Langkah 4. Penyusunan, kimpalan dan curling.
Bergantung pada produk: susunan interlock terkumpul dalam acuan sehingga ketinggian yang diprogramkan; teras kimpalan melalui stesen potong-kimpal automatik untuk penyambungan jahitan atau laser; dan teras stator bagi keluarga motor tertentu meneruskan ke proses curling — jalur laminasi beralur digulung kepada bentuk bulatan akhirnya, proses khusus yang digunakan dalam reka bentuk motor kecekapan tinggi dan rotor luar.
Langkah 5. Penekanan dan pemeriksaan.
Teras rotor dan stator siap menjalani pemeriksaan penekanan untuk mengesahkan ketinggian susunan, diameter luar dan dalam, serta integriti antara lamina. Bagi teras rotor yang menuju ke die casting, pemeriksaan dimensi disalurkan terus ke sel tuangan hiliran.
Metrik kualiti utama dalam stamping laminasi
1. Ketinggian kelim — mengawal litar pintas antara lamina dan kehilangan teras. 2. Ketepatan pitch slot — mempengaruhi pemasangan belitan dan daya kilas cogging. 3. Konsistensi ketinggian susunan — menentukan variasi prestasi antara motor. 4. Integriti salutan — menentukan rintangan penebat teras siap. 5. Kadar skrap — bahan ialah kos dominan dalam pengeluaran laminasi.
Keluli elektrik menyumbang bahagian ketara dalam bil bahan motor. Barisan stamping yang mengekalkan toleransi ketat mengekalkan skrap — dan kos setiap motor — pada tahap rendah.
Kelajuan atau ketepatan? Anda perlukan kedua-duanya
Press berkelajuan tinggi untuk laminasi beroperasi dari kira-kira 200 hingga lebih 800 lelasan seminit. Keputusan peralatan yang melindungi kualiti pada kelajuan itu tidak glamor tetapi menentukan:
1. Feeding servo dengan pembetulan kedudukan gelung tertutup. 2. Penderia dalam acuan yang mengesan salah suapan atau slug kembali. 3. Sistem pelurusan hidraulik dalam acuan yang mengekalkan kerataan sepanjang pengeluaran. 4. Pengududukan putar pacuan servo untuk orientasi laminasi yang konsisten. 5. Pengukuran pelinciran automatik.
Mengautomasikan sel stamping penuh
Sistem automasi stamping teras motor moden menyepadukan penyediaan jalur, feeding, pelinciran, pelurusan, penekanan, pemeriksaan dan curling teras stator ke dalam satu aliran berterusan. Berbanding press berasingan dan pengendalian bahan manual, sel bersepadu memberikan output efektif lebih tinggi dengan masa terbiar lebih sedikit antara gegelung dan susunan, data kualiti boleh surih bagi setiap kelompok, pendedahan tenaga kerja lebih rendah kepada operasi press, dan bekalan konsisten ke barisan die casting rotor dan pemasangan motor hiliran.
Soalan lazim
S: Berapakah kelajuan yang boleh dicapai progressive stamping untuk laminasi motor? J: Barisan pengeluaran biasanya beroperasi 300 hingga 600 lelasan seminit bergantung pada saiz laminasi, ketebalan bahan dan kerumitan acuan; barisan khusus melebihi 800 lelasan seminit.
S: Apakah ketebalan keluli yang digunakan untuk laminasi motor? J: Biasanya 0.2 hingga 0.5 mm bagi kebanyakan keluarga motor. Laminasi lebih nipis mengurangkan kehilangan teras tetapi meningkatkan kesukaran stamping dan bilangan kepingan setiap susunan.
S: Bolehkah satu barisan menghasilkan laminasi rotor dan stator? J: Boleh, dengan persediaan tukar acuan pantas. Masa pertukaran ialah spesifikasi barisan utama bagi kilang yang mengendalikan pelbagai model motor.
S: Apakah itu curling teras stator? J: Proses pembentukan di mana jalur laminasi digulung menjadi teras stator silinder — digunakan dalam reka bentuk motor kecekapan tinggi dan rotor luar tertentu, dan tersedia sebagai stesen bersepadu barisan stamping.
Merancang projek stamping laminasi? Terokai sistem automasi stamping teras motor kami — daripada feeding servo dan pelinciran kabus kepada pengududukan putar, pelurusan dalam acuan, pemeriksaan penekanan dan curling stator. Hantar lukisan laminasi dan volum sasaran anda untuk cadangan proses.
Halaman produk: https://www.ldmotortech.com/ms/products/stamping Bacaan berkaitan: sel die casting rotor di https://www.ldmotortech.com/ms/products/die-casting dan barisan pemasangan motor di https://www.ldmotortech.com/ms/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly