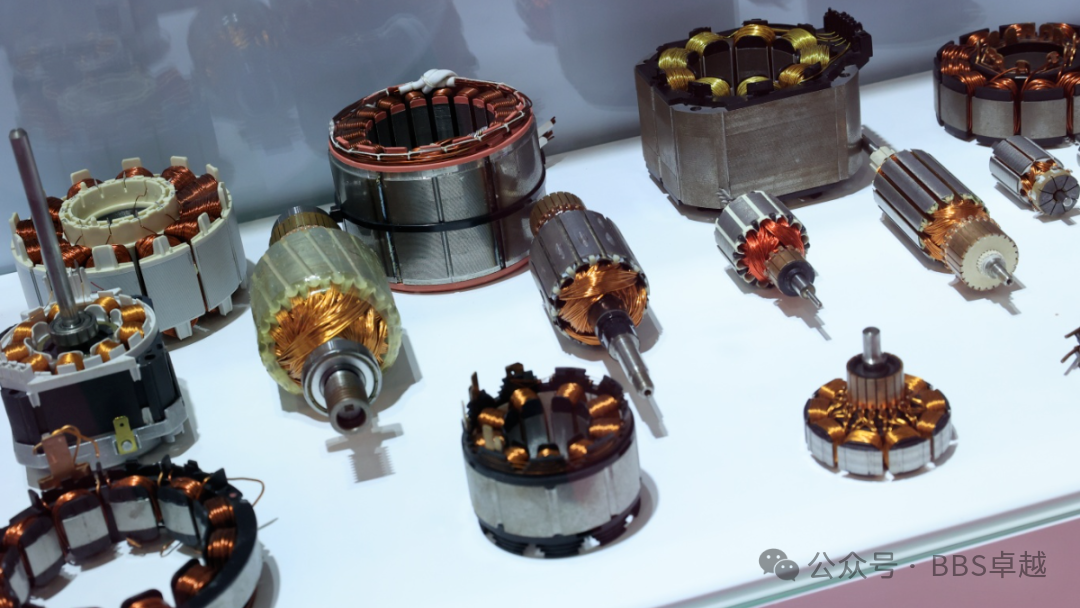
Setiap motor elektrik bermula dengan stator. Ia bahagian pegang yang membawa lilitan tembaga dan menghasilkan medan magnet berputar, dan sebahagian besarnya menentukan kecekapan, tahap hingar dan jangka hayat motor. Bagi kilang motor, kualiti stator juga isu pengeluaran: proses di sebaliknya, daripada seterken laminasi hingga ujian akhir, menentukan konsistensi setiap motor.
Artikel ini melalui lima peringkat utama pengeluaran stator motor elektrik dan menerangkan di mana automasi memberi kesan paling besar.
Peringkat 1. Seterken dan penimbunan teras stator
Teras stator dibina daripada laminasi keluli elektrik nipis, biasanya 0.2 hingga 0.65 mm tebal. Acuan progresif kelajuan tinggi seterken slot dan profil luar, dan laminasi ditimbus serta dikunci dengan interlock, kimpalan atau pelekat. Kawalan tepi tebal amat penting: tepi berlebihan menyebabkan litar pintas antara laminasi dan menaikkan kerugian besi. Kilang tanpa seterken sendiri membeli paket teras siap daripada pembekal perkhidmatan seterken laminasi motor.
Peringkat 2. Penebat dan persediaan slot
Sebelum tembaga masuk ke teras, setiap slot mahu ditebat. Pelapik slot, penebat antara fasa dan baji menghalang lilitan daripada menyentuh teras yang dibumikan. Pada barisan automatik, langkah ini dilakukan oleh mesin penyisip kertas dengan pemeriksaan dalam barisan terhadap penebat hilang atau teranjak, kerana kecacatan penebat yang ditemui lewat selalunya bermakna keseluruhan stator terpakai dibuang.
Peringkat 3. Pelilitan: jarum, flyer dan hairpin
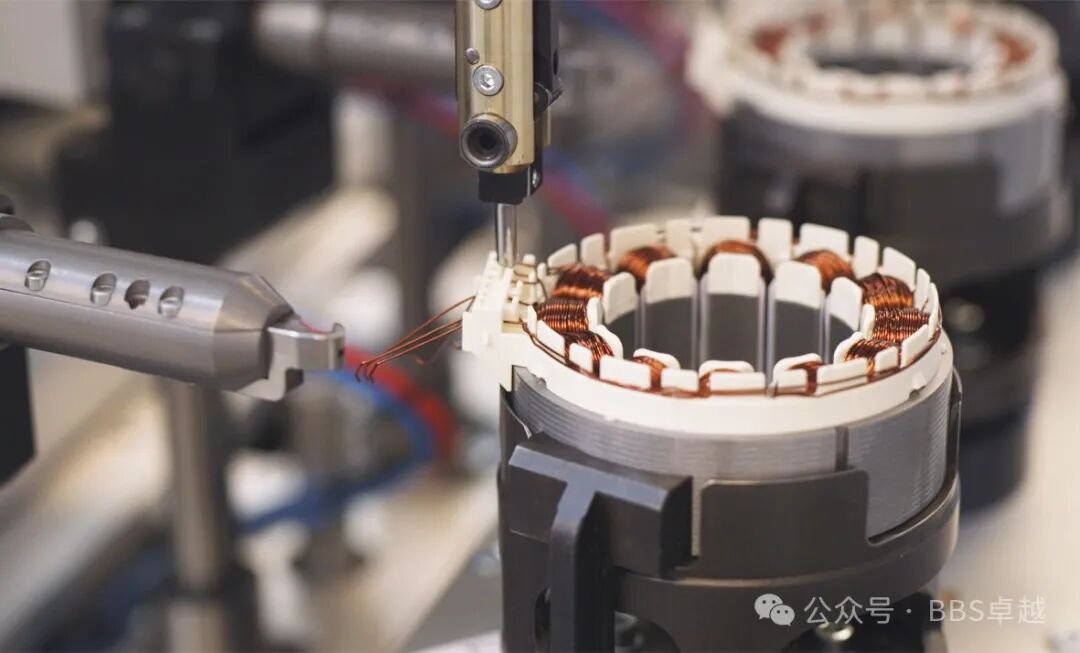
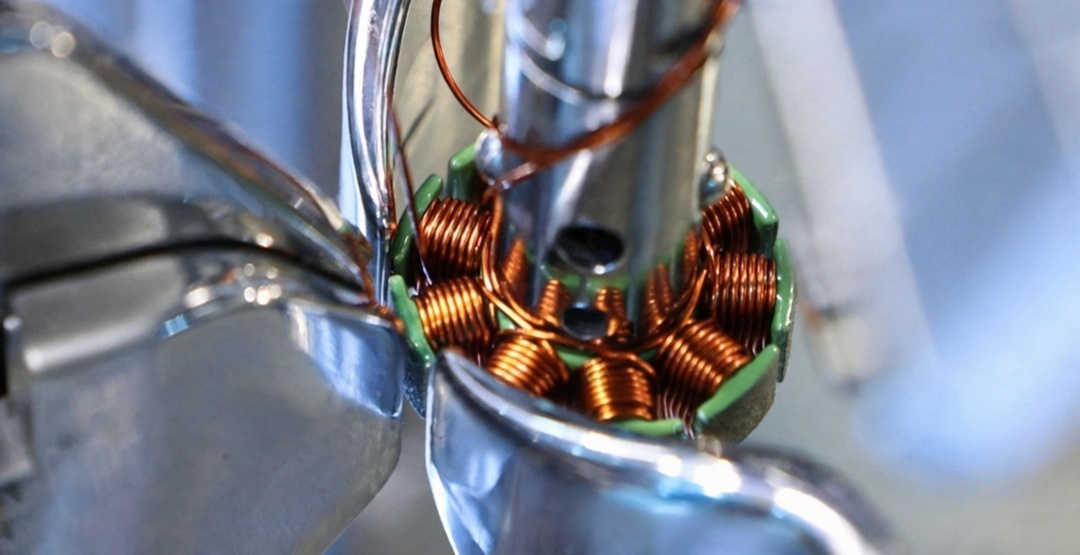
Pelilitan adalah jantung pengeluaran stator. Tiga kaedah utama hari ini:
1. Lingkaran jarum. Nozzle bergerak merentasi slot dan meletakkan wayar bulat terus ke dalamnya. Ini standard bagi stator BLDC motor dron, alat elektrik dan peralatan rumah; mesin lilit jarum moden mencapai faktor isi slot tinggi dengan kebolehulangan cemerlang. 2. Lingkaran flyer. Wayar dililit pada kutub dari luar. Sesuai untuk motor rotor luar dan stator kecil dengan kutub mudah dicapai. 3. Penyisipan hairpin. Bar tembaga pipih yang telah dibentuk disisipkan, dipintal dan dikimpal. Ini proses utama motor traksi EV dan semakin digunakan pada motor DD pacuan langsung mesin basuh, kerana faktor isi slot tinggi dan hujung lilitan pendek menaikkan kecekapan dan ketumpatan kilas.
Pilihan yang betul bergantung pada geometri slot, saiz wayar dan isipadu. Kilang pelbagai produk selalunya menggabungkan dua proses dalam satu barisan.
Peringkat 4. Penyambungan, pengikat dan impregnasi
Selepas pelilitan, gelung disambungkan ke wayar keluar atau busbar, hujung lilitan diikat atau dibentuk, dan stator diimpregnasi resin atau varnish untuk mengunci gelung, menambah baik pemindahan haba dan menghalang lembapan. Trickling, rendaman dan impregnasi vakum tekanan adalah pilihan biasa, dipilih mengikut kelas penebat dan sasaran kos.
Peringkat 5. Ujian hujung barisan
Tiada stator patut meninggalkan barisan tanpa diuji. Turutan ujian standard merangkumi ujian surg untuk mengesan litar pintas antara lilitan, ujian hipot untuk kekuatan penebat, serta pengukuran rintangan dan induktan; motor voltan lebih tinggi ditambah pemeriksaan nyahcas separa. Stesen ujian automatik merekod setiap hasil mengikut nombor siri stator, tepat seperti yang diminta pelanggan automotif dan peralatan rumah semasa audit.
Bila barisan automatik penuh berbaloi?
Sebagai panduan, apabila keluaran melebihi kira-kira 500 hingga 800 stator setiap syif, atau apabila takt mesti kekal bawah 60 saat, automasi bukan lagi pilihan. Barisan stator moden menggabungkan pengendalian teras, penebat, pelilitan, penyambungan, impregnasi dan pengujian dengan pemindahan robot dan kebolehsurihan penuh, dan bertukar antara variasi stator dalam beberapa minit.
Soalan lazim
S: Apa bezanya lingkaran jarum dengan hairpin? J: Lingkaran jarum meletakkan wayar bulat terus ke dalam slot dan sesuai untuk kebanyakan stator BLDC dan peralatan rumah. Hairpin menggunakan bar pipih terbentuk yang disisipkan dan dikimpal, mencapai faktor isi slot lebih tinggi untuk motor EV dan DD pacuan langsung.
S: Berapa tebal laminasi stator? J: Ketebalan biasa ialah 0.5, 0.35, 0.27 dan 0.2 mm. Laminasi lebih nipis mengurangkan kerugian arus eddy tetapi lebih mahal dan memerlukan acuan lebih tepat.
S: Boleh satu barisan mengeluarkan model stator berbeza? J: Boleh. Barisan fleksibel menggunakan tooling tukar pantas dan program berasaskan resipi, jadi pertukaran variasi mengambil masa beberapa minit sahaja.
S: Ujian apa diperlukan stator sebelum pemasangan motor? J: Sekurang-kurangnya: surg, hipot dan rintangan. Motor traksi dan kecekapan tinggi selalunya menambah ujian nyahcas separa.
S: Bagaimana memilih antara pengeluaran semi automatik dan automatik penuh? J: Lihat isipadu, takt dan kos buruh. Bawah beberapa ratus stator setiap syif, sel semi automatik selalunya lebih ekonomi; melebihi itu, barisan pemasangan motor turnkey membayar balik melalui penjimatan buruh dan kualiti stabil.
Merancang barisan stator baharu atau menaik taraf yang sedia ada? Kami merekabentuk dan membina barisan pemasangan motor turnkey merangkumi pengendalian teras, penebat, pelilitan, impregnasi dan pengujian akhir. Hantarkan lukisan stator, sasaran takt dan susun atur kilang anda, dan kami akan mencadangkan konfigurasi.
Halaman produk: https://www.ldmotortech.com/ms/products/motor-assembly