
Rotor ialah jantung berputar motor aruhan. Dalam kebanyakan reka bentuk sangkar tupai, sangkar pengalir tidak dipasang daripada batang berasingan. Ia terbentuk dalam satu tembakan melalui penuangan aluminium tekanan tinggi terus di dalam paket laminasi rotor, menghasilkan batang, cincin hujung dan selalunya bilah kipas penyejuk dalam satu kitaran.
Kesederhanaan ini menipu. Penuangan rotor antara langkah paling sensitif kualiti dalam pembuatan motor, kerana kecacatan yang dihasilkannya tersembunyi di dalam teras dan terus menurunkan kecekapan. Artikel ini menerangkan cara proses berfungsi, kecacatan mana yang penting dan apa yang dilakukan sel penuangan moden untuk mengawalnya.
Bagaimana penuangan rotor berfungsi
Satu kitaran produksi mengikut urutan berulang:
1. Penyediaan teras. Laminasi rotor ditimbus dengan sudut slot serong dan ditekan ke dalam kartrij atau terus ke dalam acuan. Serongan mengurangkan tork cogging dan bising motor siap. 2. Pemanasan awal. Paket teras dipanaskan, lazimnya 300 hingga 450 darjah C, supaya aluminium lebur tidak membeku terlalu awal dalam slot nipis. 3. Suntikan. Aluminium lebur yang dikekalkan pada kira-kira 660 hingga 720 darjah C disuntik di bawah tekanan tinggi dan mengisi semua slot, kedua-dua cincin hujung serta bilah kipas atau ciri imbangan dalam satu hingga tiga saat. 4. Pemejalan dan pengambilan. Acuan membuka, tuangan diambil dan kitaran berulang. Sel moden beroperasi berterusan dengan robot pengambil. 5. Penyiapan. Sistem lorong dipangkas, aci ditekan masuk, dan rotor dimesin ke dimensi akhir sebelum imbasan.
Kecacatan yang membunuh kecekapan secara senyap
Oleh sebab sangkar tersembunyi dalam teras, kecacatan tuangan tidak kelihatan sehingga diuji. Empat yang paling penting:
1. Keliangan. Gas terperangkap atau pengecutan meninggalkan ruang kosong pada batang dan cincin. Batang berliang mengalirkan kurang arus, rotor menghasilkan tork lebih rendah dan lebih panas. 2. Batang patah atau retak. Pemejalan tidak sekata atau tekanan pengambilan boleh memutuskan batang sepenuhnya. Motor masih berputar, tetapi gelinciran lebih tinggi, getaran lebih besar dan kecekapan jelas lebih rendah. 3. Sambungan sejuk dan tuangan tidak lengkap. Jika logam mula membeku sebelum rongga terisi, batang hanya separuh terbentuk, biasanya berhampiran cincin hujung. 4. Laminasi litar pintas oleh aluminium. Tekanan berlebihan boleh memaksa aluminium masuk antara laminasi, meningkatkan kerugian besi.
Setiap kecacatan ini bertukar terus menjadi kerugian motor. Rotor dengan ruang kosong tuangan boleh menelan satu hingga dua mata peratus kecekapan, dan itu selalunya tepat menjadi pemisah antara mencapai sasaran IE3 atau terlepas.
Tetingkap proses yang mencegahnya
Penuangan rotor yang stabil teringkas kepada kawalan empat pemboleh ubah serentak: suhu leburan dan kandungan hidrogen dalam relau, profil kelajuan dan tekanan suntikan, suhu acuan, serta pengudaraan atau vakum. Penyahtahunan dan fluks mengekalkan hidrogen terlarut rendah. Profil suntikan lambat dan pantas terkawal mengisi slot tanpa memerangkap udara. Bantuan vakum semakin menjadi piawai bagi rotor EV dan kecekapan tinggi, tempat had keliangan paling ketat.
Apa yang termasuk dalam sel penuangan rotor
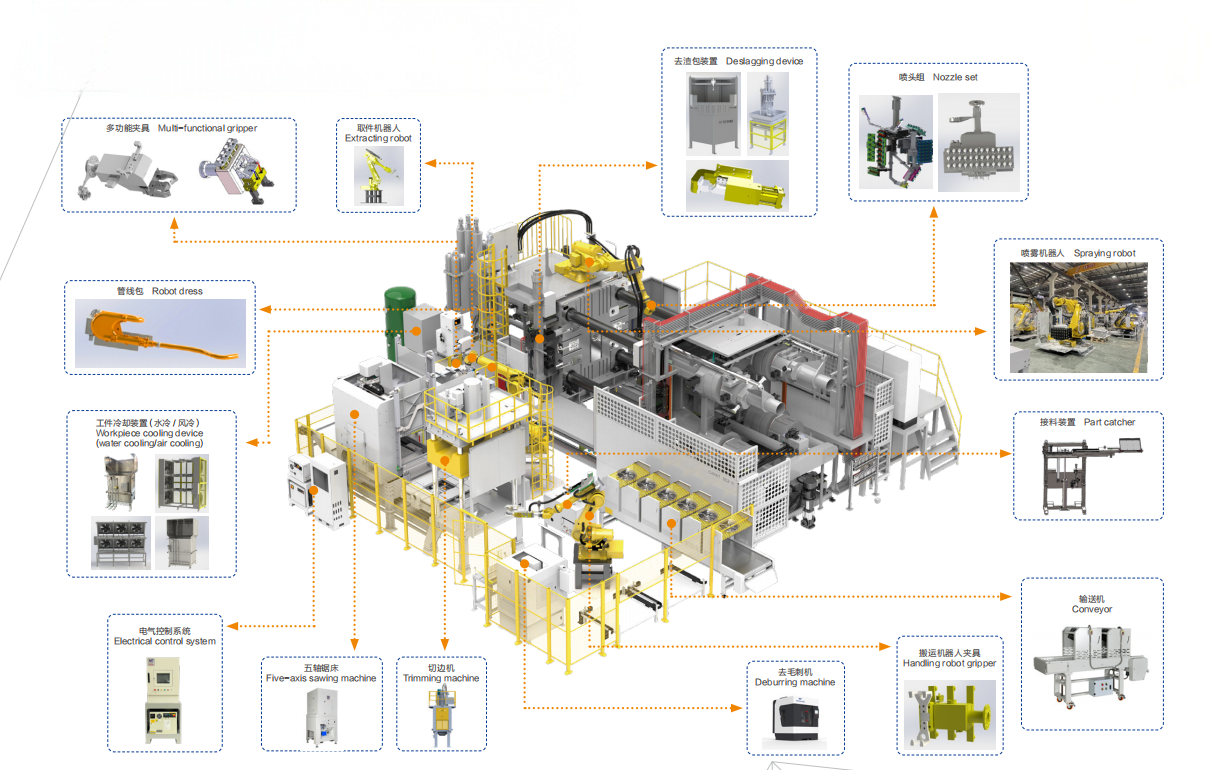
Sel moden ialah unit automasi lengkap, bukan satu press bersendirian. Konfigurasi biasa menggabungkan relau penahan dengan penyahtahunan dan dosing automatik, mesin die casting, robot pengambil dengan semburan dan pemantauan acuan, press trimming, serta pemeriksaan dalam barisan seperti penimbangan, pemeriksaan visual cincin atau persampelan X-ray, dengan setiap rotor dijejak melalui nombor siri. Automasi di sini bukan sekadar penjimatan buruh: ia mengekalkan tetingkap proses stabil syif demi syif, dan itulah yang sebenarnya melindungi kecekapan.
Soalan lazim
S: Mengapa aluminium digunakan untuk penuangan rotor? J: Aluminium menggabungkan kekonduksian baik, ketumpatan rendah dan kebolehtuang yang sangat baik. Sangkar tembaga mengalir lebih baik tetapi jauh lebih sukar dituang, jadi tembaga biasanya disimpan untuk reka bentuk premium kecekapan tinggi.
S: Bolehkah kecacatan dikesan tanpa memotong rotor? J: Boleh. Penimbangan, ujian rintangan elektrik sangkar, pemeriksaan visual cincin dan persampelan X-ray mengesan kecacatan tanpa memusnah. Ujian rintangan dalam barisan ialah pemeriksaan 100 peratus paling biasa.
S: Berapa tanjakan diperlukan untuk penuangan rotor? J: Bergantung pada diameter rotor dan luas unjuran. Rotor peralatan rumah kecil berjalan pada mesin kompak; rotor industri besar mungkin memerlukan press ratusan tan daya kunci.
S: Bagaimana serongan mempengaruhi proses penuangan? J: Slot serong sedikit menyukarkan pengisian kerana aliran logam mengikut lingkaran, maka pemanasan awal dan kawalan profil suntikan kritikal bagi rotor serong.
S: Bila barisan rotor patut diautomasi? J: Apabila isipadu mewajarkan operasi berterusan, had keliangan ketat, atau pelanggan menuntut kebolehsurihan. Bagi motor EV dan kecekapan premium, sel penuangan sepenuhnya automatik praktikalnya syarat kemasukan.
Merancang produksi rotor untuk program motor baharu? Kami membina sel penuangan rotor turnkey merangkumi peleburan dan dosing, penuangan, pengambilan, trimming, pemeriksaan dan kebolehsurihan. Kongsi lukisan rotor dan isipadu tahunan anda, dan kami akan mensaizkan sel untuk anda.
Halaman produk: https://www.ldmotortech.com/ms/products/die-casting