
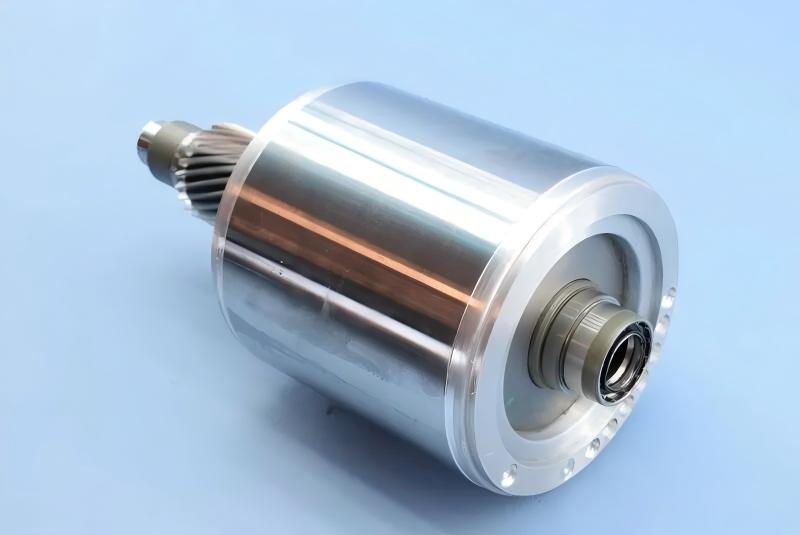
มอเตอร์เหนี่ยวนำสามเฟสที่ผลิตในปัจจุบันแทบทุกตัวใช้โรเตอร์อลูมิเนียมหล่อ กรงหล่อ วงแหวนสั้น ครีบระบายความร้อน และปุ่มถ่วงดุลถูกหล่อขึ้นเป็นเนื้อเดียวรอบแพ็คแผ่นเหล็กซ้อน ทำให้โรเตอร์มีความเฉื่อยต่ำ อัตราส่วนแรงบิดต่อน้ำหนักสูง และต้นทุนการผลิตที่โรเตอร์แท่งทองแดงไม่สามารถเทียบได้ สำหรับมอเตอร์ขับเคลื่อนรถ EV การผสมผสานนี้ทำให้โรเตอร์อลูมิเนียมหล่อกลายเป็นตัวเลือกเริ่มต้น
แต่การหล่ออลูมิเนียมรอบแกนเหล็กซ้อนไม่ใช่เรื่องง่าย การดักจับอากาศ รูพรุนการหดตัว และแท่งขาดทำลายโรเตอร์อย่างเงียบเชียบ และข้อบกพร่องเหล่านี้มักผ่านการตรวจสอบด้วยตาไปได้ บทความนี้ครอบคลุมวิธีหล่อห้าวิธีและเหตุผลที่มีเพียงสองวิธีครองการผลิต พารามิเตอร์วัสดุและกระบวนการที่โรงหล่อมีประสบการณ์ควบคุม การตรวจสอบคุณภาพที่สำคัญจริงๆ และสิ่งที่เกาะหล่อโรเตอร์อัตโนมัติต้องทำเพื่อรักษาพารามิเตอร์เหล่านั้นในปริมาณการผลิตสูง
วิธีหล่อห้าวิธี และเหตุผลที่สองวิธีรอด
การหล่ออลูมิเนียมโรเตอร์มีห้าวิธีที่เป็นที่ยอมรับ: การหล่อแบบสั่น การหล่อแบบแรงโน้มถ่วง การหล่อแบบเหวี่ยงหนีศูนย์ การหล่อแบบแรงดัน (อัดขึ้นรูป) และการหล่อแบบแรงดันต่ำ
การหล่อแบบสั่นและแบบแรงโน้มถ่วงให้การเติมอาหารวงแหวนล่างขณะแข็งตัวได้ไม่ดี รูพรุนการหดตัวจึงพบบ่อยและทั้งสองวิธีแทบไม่ถูกใช้ การหล่อแบบแรงดันต่ำผลิตโรเตอร์คุณภาพดีแต่ยังไม่ได้รับการยอมรับอย่างกว้างขวางจากผู้ผลิตมอเตอร์หลัก
สองวิธีแบกรับอุตสาหกรรม
1. การหล่อแบบแรงดัน อลูมิเนียมหลอมถูกฉีดเข้าช่องแม่พิมพ์ภายใต้แรงดันสูงและแข็งตัวภายใต้แรงดันนั้น แรงดันครอบงำทั้งวงจร แกนโรเตอร์สามารถหล่อในสภาวะเย็นได้ เวลาวงจรสั้น และกระบวนการเหมาะต่อการจัดระบบเครื่องจักรและอัตโนมัติเต็มรูปแบบ จุดอ่อนคือการดักจับอากาศ: โลหะเติมช่องด้วยความเร็วสูง และหากการระบายอากาศของแม่พิมพ์ไม่เพียงพอ ก๊าซจะพับเข้าไปในงานหล่อเป็นรูพรุน
2. การหล่อแบบเหวี่ยงหนีศูนย์ อลูมิเนียมหลอมถูกเทลงในแม่พิมพ์หมุน และแรงเหวี่ยงหนีศูนย์เติมช่องและควบคุมการแข็งตัว แรงช่วยขับก๊าซและสิ่งแปลกปลอมที่ไม่ใช่โลหะ (เบากว่าโลหะ) ออก เสริมการเติมอาหาร และทำให้โครงสร้างผลึกละเอียดขึ้น อุปกรณ์เรียบง่ายกว่าเครื่องอัดขึ้นรูป แต่การเทมีงานมือจำนวนมาก และความเข้มข้นของแรงงานสูง
สำหรับการผลิตโรเตอร์จำนวนมาก การหล่อแบบแรงดันชนะด้วยเวลาวงจรและความสามารถในการทำอัตโนมัติ นั่นคือเหตุผลที่เกาะหล่อโรเตอร์สมัยใหม่ถูกสร้างรอบเครื่องอัดขึ้นรูปแบบห้องเย็น
การหล่อแบบแรงดัน: เครื่อง แม่พิมพ์ และพารามิเตอร์
การหล่อแบบแรงดันของโรเตอร์ใช้เครื่องห้องเย็น ในรูปแบบแนวตั้งเต็ม แนวตั้ง หรือแนวนอน ค่าพิกัดสำคัญคือ แรงฉีด ความเร็วฉีด แรงปิดแบบ แรงดันจำเพาะฉีด และน้ำหนักช็อตอลูมิเนียมสูงสุด ระบบฉีดเป็นองค์ประกอบวิกฤตด้านคุณภาพ: เครื่องผลิตในปัจจุบันส่วนใหญ่ใช้การฉีดสามขั้น
แม่พิมพ์อัดขึ้นรูปถือแพ็คแผ่นเหล็กโรเตอร์เป็นอินเสิร์ต และร่องแกนเป็นส่วนหนึ่งของช่อง การออกแบบทางเทสำคัญ: เครื่องแนวนอนและแนวตั้งมักใช้ทางเทกลางผ่านรันเนอร์ไปยังประตูภายในหลายจุดที่ตั้งอยู่บริเวณวงแหวนหนาเพื่อการเติมอาหารที่ดี; เครื่องแนวตั้งเต็มมักใช้ทางเทผ่านหน้าครีบ เนื่องจากเวลาเติมช่องสั้นมาก แม่พิมพ์ต้องมีช่องระบายอากาศเพียงพอเพื่อให้อากาศออกอย่างเป็นระเบียบ
เนื่องจากอลูมิเนียมหลอมไหลได้ไม่ดีและผนังงานหล่อหนา แรงดันจำเพาะควรสูงขณะที่ความเร็วเติมควรต่ำอย่างตั้งใจ พารามิเตอร์ทั่วไปสำหรับโรเตอร์มอเตอร์ขนาดเล็ก: แรงดันจำเพาะฉีด 29.4 ถึง 39.2 MPa ความเร็วเติม 15 ถึง 25 m/s อุณหภูมิเท 680 ถึง 700 องศา C อุณหภูมิแม่พิมพ์ 180 ถึง 200 องศา C พารามิเตอร์เหล่านี้โต้ตอบกันและถูกปรับผ่านการหล่อทดลอง; ด้วยทางเทหน้าครีบ การสูญเสียแรงดันต่ำลงและแรงดันจำเพาะสามารถลดลงเล็กน้อย
สำหรับการหล่อแบบเหวี่ยงหนีศูนย์ อุณหภูมิอลูมิเนียมถูกรักษาไว้สูงกว่าที่ 720 ถึง 780 องศา C อุณหภูมิแม่พิมพ์ 450 ถึง 550 องศา C และความเร็วเครื่องเหวี่ยงถูกตั้งจากเรขาคณิตวงแหวน เครื่องเหวี่ยงความเร็วแปรผันเหนือกว่าความเร็วคงที่
ข้อกำหนดวัสดุ: ความบริสุทธิ์คือปัญหาการนำไฟฟ้า
การหล่อโรเตอร์ใช้แท่งอลูมิเนียมหลอมใหม่เกรดหนึ่ง A1 99.5 หรือ A1 99.7 ตาม GB 1196 มีความต้านทานจำเพาะที่ 20 องศา C 0.027 ถึง 0.030 โอห์มมิลลิเมตรกำลังสองต่อเมตร และความบริสุทธิ์ไม่ต่ำกว่า 99.5 เปอร์เซ็นต์ ขีดจำกัดสิ่งเจือปนสำหรับ A1 99.5: เหล็ก 0.3 เปอร์เซ็นต์ ซิลิคอน 0.25 เปอร์เซ็นต์ เหล็กบวกซิลิคอน 0.45 เปอร์เซ็นต์ ทองแดง 0.015 เปอร์เซ็นต์ สิ่งเจือปนรวม 0.5 เปอร์เซ็นต์
หลังหลอม อลูมิเนียมหลอมอาจเกินขีดเหล็กของแท่งได้แต่ต้องต่ำกว่าเหล็ก 0.8 เปอร์เซ็นต์และสิ่งเจือปนรวม 1 เปอร์เซ็นต์ ขณะที่ความต้านทานจำเพาะยังต้องตรงตามสเปกของแท่ง ทุกกะก่อนผลิต ต้องสุ่มตัวอย่างและวิเคราะห์อลูมิเนียมหลอมในเบ้า
แนวปฏิบัติการหลอมสำคัญเท่ากับองค์ประกอบ เบ้าเหล็กหล่อต้องเคลือบด้วยสีป้องกันทนอุณหภูมิสูงก่อนใช้เพื่อป้องกันการดูดเหล็กเข้าสู่อลูมิเนียมหลอม การนำเศษทางเทกลับมาใช้ต้องต่ำกว่า 15 เปอร์เซ็นต์ของการเติมเพื่อปกป้องความบริสุทธิ์ การไล่ก๊าซและขจัดตะกรันทำด้วยเกลือคลอไรด์ เช่น โซเดียมคลอไรด์ ที่ 0.1 ถึง 0.5 เปอร์เซ็นต์ของน้ำหนักอลูมิเนียมหลอม เพื่อขับก๊าซและขจัดสิ่งแปลกปลอม
การตรวจสอบแพ็คแผ่นเหล็กก่อนหล่อเข้มงวดเท่ากัน: ขอบคมต้องอยู่ในขีดจำกัดของแบบ ไม่มีน้ำมันหรือสนิมบนแผ่นเหล็ก ฟันเรียบ โรเตอร์เสียหล่อใหม่ได้หนึ่งครั้ง; แผ่นเหล็กที่หลอมใหม่สองครั้งต้องไม่นำกลับมาใช้
การควบคุมคุณภาพ: การตรวจสอบที่กำหนดอายุโรเตอร์
1. ค่าเผื่อความยาวแกน: บวก 2.0 มม. สำหรับแกนต่ำกว่า 160 มม. บวก 2.5 มม. สำหรับแกนยาวกว่า 2. เส้นร่องเอียงบนเส้นผ่านศูนย์กลางภายนอกโรเตอร์ต้องตรง ไม่มีการงอชัดเจน และขนาดร่องเอียงต้องตรงตามแบบ 3. ขอบคมและขอบเกินบนวงแหวนและครีบ และอลูมิเนียมคงเหลือบนเส้นผ่านศูนย์กลางภายนอกแกนต้องถูกทำความสะอาดอย่างสมบูรณ์ ต้องไม่มีอลูมิเนียมติดระหว่างแผ่นเหล็กหรือในรูเพลา 4. รูพรุนการหดตัววงแหวน: มากสุดสามจุด แต่ละจุดลึกน้อยกว่า 3 มม. และเส้นผ่านศูนย์กลางน้อยกว่า 5 มม. วงแหวนและครีบต้องปราศจากรอยแตก การงอ สิ่งแปลกปลอม และความเสียหายจากการกระแทก; รอยต่อเย็นบนครีบต้องไม่เกินหนึ่งในสี่ของความยาวครีบ และครีบขาดหายต้องไม่เกิน 3 มม. 5. ปุ่มถ่วงดุลต้องไม่มีรอยแตก; วัสดุขาดหายต้องไม่เกินหนึ่งในห้าของความสูงปุ่ม และมากสุดหนึ่งในสี่ของปุ่มต่อด้านที่ได้รับผลกระทบ 6. ความศูนย์ร่วมระหว่างเส้นผ่านศูนย์กลางภายนอกวงแหวนและเส้นผ่านศูนย์กลางภายนอกแกนต้องตรงตามเกรดค่าเผื่อที่กำหนด 7. แท่งขาดหรือแท่งบางไม่ได้รับอนุญาต ทุกโรเตอร์ถูกทดสอบ 100 เปอร์เซ็นต์ โดยทั่วไปด้วยวิธีเปรียบเทียบการแกว่งของกระแส และการแกว่งที่คำนวณต้องไม่เกิน 3 เปอร์เซ็นต์ 8. การเติมไม่เพียงพอหรือการยุบที่ปากร่องต้องอยู่ในขีดจำกัดที่กำหนด 9. ความลึกรอยขีดข่วนบนเส้นผ่านศูนย์กลางภายนอกโรเตอร์ต้องไม่เกินค่าเผื่อกลึงเก็บละเอียด
การตรวจสอบสองข้อนี้สมควรเน้นย้ำ การทดสอบแท่งขาดเป็นการทดสอบไฟฟ้า ไม่ใช่การมองด้วยตา: โรเตอร์อาจดูสมบูรณ์แต่ยังมีแท่งแตก และขีดจำกัดการแกว่งของกระแส 3 เปอร์เซ็นต์คือประตูอุตสาหกรรมที่แยกโรเตอร์ที่ส่งได้ออกจากเศษเหล็ก
เกาะหล่อโรเตอร์สมัยใหม่ต้องทำอัตโนมัติอะไร
พารามิเตอร์ข้างต้นทำได้ด้วยมือสำหรับโรเตอร์ไม่กี่ตัวต่อชั่วโมง ในปริมาณการผลิต ต้องใช้เซลล์เครื่องที่รักษาพารามิเตอร์เหล่านั้นอย่างสม่ำเสมอ:
1. การจัดการอลูมิเนียมหลอมสม่ำเสมอ เตาอุ่นรักษาอุณหภูมิอลูมิเนียม และ soup feeder (เครื่องตักอัตโนมัติ) กะปริมาณแต่ละช็อตให้เครื่องอัดขึ้นรูป ความสม่ำเสมอของน้ำหนักช็อตเป็นแนวป้องกันแรกต่อรูพรุนและการเติมไม่เต็ม 2. การควบคุมอุณหภูมิแม่พิมพ์ แม่พิมพ์ต้องอยู่ที่ 180-200 องศา C ทุกวงจร เกาะหล่อรวมตัวควบคุมอุณหภูมิแม่พิมพ์และตรรกะอุ่นล่วงหน้าเพื่อไม่ให้ช็อตแรกของกะกลายเป็นเศษเหล็ก 3. การจัดการแกน แพ็คแผ่นเหล็กมาถึงเป็นอินเสิร์ต เซลล์ต้องโหลดแกน ตรวจสอบร่องเอียงและทิศทาง และถ่ายโรเตอร์สำเร็จโดยไม่งอครีบหรือขีดข่วนเส้นผ่านศูนย์กลางภายนอก 4. การตัดแต่งและแยกชิ้น รันเนอร์และทางเทถูกตัดออกในเซลล์ ด้วยแรงตัดที่ควบคุมเพื่อไม่ให้เสียหายครีบและปุ่มถ่วงดุล 5. การตรวจสอบ 100 เปอร์เซ็นต์ การทดสอบแท่งขาดและการตรวจสอบขนาดถูกรวมเป็นสถานีในสาย ไม่ใช่การสุ่มตัวอย่างที่โต๊ะห้องปฏิบัติการ ข้อมูลถูกบันทึกต่อโรเตอร์: พารามิเตอร์ช็อต อุณหภูมิแม่พิมพ์ และผลการทดสอบ
เซลล์ที่ไม่ผ่านห้าข้อนี้คือเครื่องอัดที่มีผู้ช่วย ไม่ใช่เกาะหล่อ
คำถามที่ต้องตอบก่อนระบุเกาะหล่อ
1. ช่วงเส้นผ่านศูนย์กลางโรเตอร์ ความยาวแกน และความสูงแพ็ค และกี่รุ่นโรเตอร์ใช้สายร่วมกัน? 2. เกรดอลูมิเนียมและสเปกอลูมิเนียมหลอม และอลูมิเนียมหลอมถูกจ่ายจากเตาอุ่นเดียวหรือหลายเตา? 3. วิธีหล่อ: แรงดัน เหวี่ยงหนีศูนย์ หรือทั้งคู่สำหรับตระกูลโรเตอร์ต่างกัน? 4. เวลาวงจรเป้าหมายและผลผลิตต่อกะ และอัตราเศษเหล็กที่ยอมรับได้? 5. การตรวจสอบใดที่ต้องบันทึกต่อโรเตอร์: พารามิเตอร์ช็อต อุณหภูมิแม่พิมพ์ การทดสอบแท่งขาด ขนาด? 6. การดำเนินการถัดไปในเซลล์เดียวกัน: ตัดแต่ง อัดเพลา กลึง ถ่วงดุล?
คำถามที่พบบ่อย
ถาม: ทำไมการหล่อแบบแรงดันถึงเหนือกว่าเหวี่ยงหนีศูนย์สำหรับโรเตอร์? ตอบ: เวลาวงจรและอัตโนมัติ การหล่อแบบแรงดันเติมในมิลลิวินาทีและผสานได้ง่ายกับเครื่องตักอัตโนมัติ หุ่นยนต์ถ่ายงาน และเครื่องตัดแต่ง การหล่อเหวี่ยงหนีศูนย์ให้โลหะวิทยาดีแต่พึ่งการเทด้วยมือ ซึ่งจำกัดกำลังผลิตและความสม่ำเสมอ
ถาม: ทำไมปริมาณเหล็กในอลูมิเนียมโรเตอร์จึงสำคัญ? ตอบ: เหล็กเพิ่มความต้านทานจำเพาะและทำให้ประสิทธิภาพมอเตอร์ลดลง ขีดจำกัดแท่งคือ 0.3 เปอร์เซ็นต์ ขีดจำกัดอลูมิเนียมหลอม 0.8 เปอร์เซ็นต์ และสเปกความต้านทานจำเพาะคือข้อผูกพัน การเคลือบป้องกันเบ้ามีอยู่ส่วนใหญ่เพื่อป้องกันการดูดเหล็ก
ถาม: ระบบฉีดสามขั้นบนเครื่องอัดขึ้นรูปคืออะไร? ตอบ: โปรไฟล์ช็อตที่มีขั้นเข้าใกล้ช้า เติมเร็ว และเพิ่มแรงดัน สำหรับโรเตอร์ ขั้นเติมเร็วครอบงำความเสี่ยงรูพรุน เพราะอากาศต้องออกผ่านช่องระบายก่อนโลหะมาถึง
ถาม: แท่งขาดถูกตรวจจับอย่างไร? ตอบ: ด้วยวิธีเปรียบเทียบการแกว่งของกระแส การทดสอบไฟฟ้าที่ใช้กับทุกโรเตอร์ การแกว่งเกิน 3 เปอร์เซ็นต์บ่งชี้แท่งขาดหรือแท่งบาง และโรเตอร์ถูกปฏิเสธ แม้มองดูสมบูรณ์
ถาม: การหล่อโรเตอร์ควรใช้อุณหภูมิแม่พิมพ์เท่าไร? ตอบ: โดยทั่วไป 180 ถึง 200 องศา C เย็นเกินไปการเติมไม่สมบูรณ์; ร้อนเกินไปเวลาวงจรและรูพรุนการหดตัวเสียหาย นั่นคือเหตุผลที่เกาะหล่อรวมการควบคุมอุณหภูมิแม่พิมพ์
ถาม: โรเตอร์เศษเหล็กหลอมใหม่ได้หรือไม่? ตอบ: ได้ หนึ่งครั้ง แผ่นเหล็กที่หลอมใหม่สองครั้งต้องไม่นำกลับมาใช้ เพราะสภาพขอบคมและเรขาคณิตฟันเสื่อมลง
กำลังวางแผนสายหล่อโรเตอร์หรืออัปเกรดสายที่มีอยู่? เราออกแบบเกาะหล่อโรเตอร์แบบคีย์รับมือ: การหลอมและอุ่น การกะปริมาณ soup feeder (เครื่องตักอัตโนมัติ) เครื่องอัดขึ้นรูป การควบคุมอุณหภูมิแม่พิมพ์ หุ่นยนต์ถ่ายงาน การตัดแต่ง และสถานีตรวจสอบ 100 เปอร์เซ็นต์ บอกเราถึงช่วงโรเตอร์ เวลาวงจรเป้าหมาย และความทนทานต่อเศษเหล็กของคุณ แล้วเราจะเสนอการจัดโครงแบบเกาะ
ขีดความสามารถที่เกี่ยวข้อง: เกาะหล่อโรเตอร์ที่ https://www.ldmotortech.com/en/products/die-casting ขีดความสามารถที่เกี่ยวข้อง: สายประกอบมอเตอร์ที่ https://www.ldmotortech.com/en/products/motor-assembly