
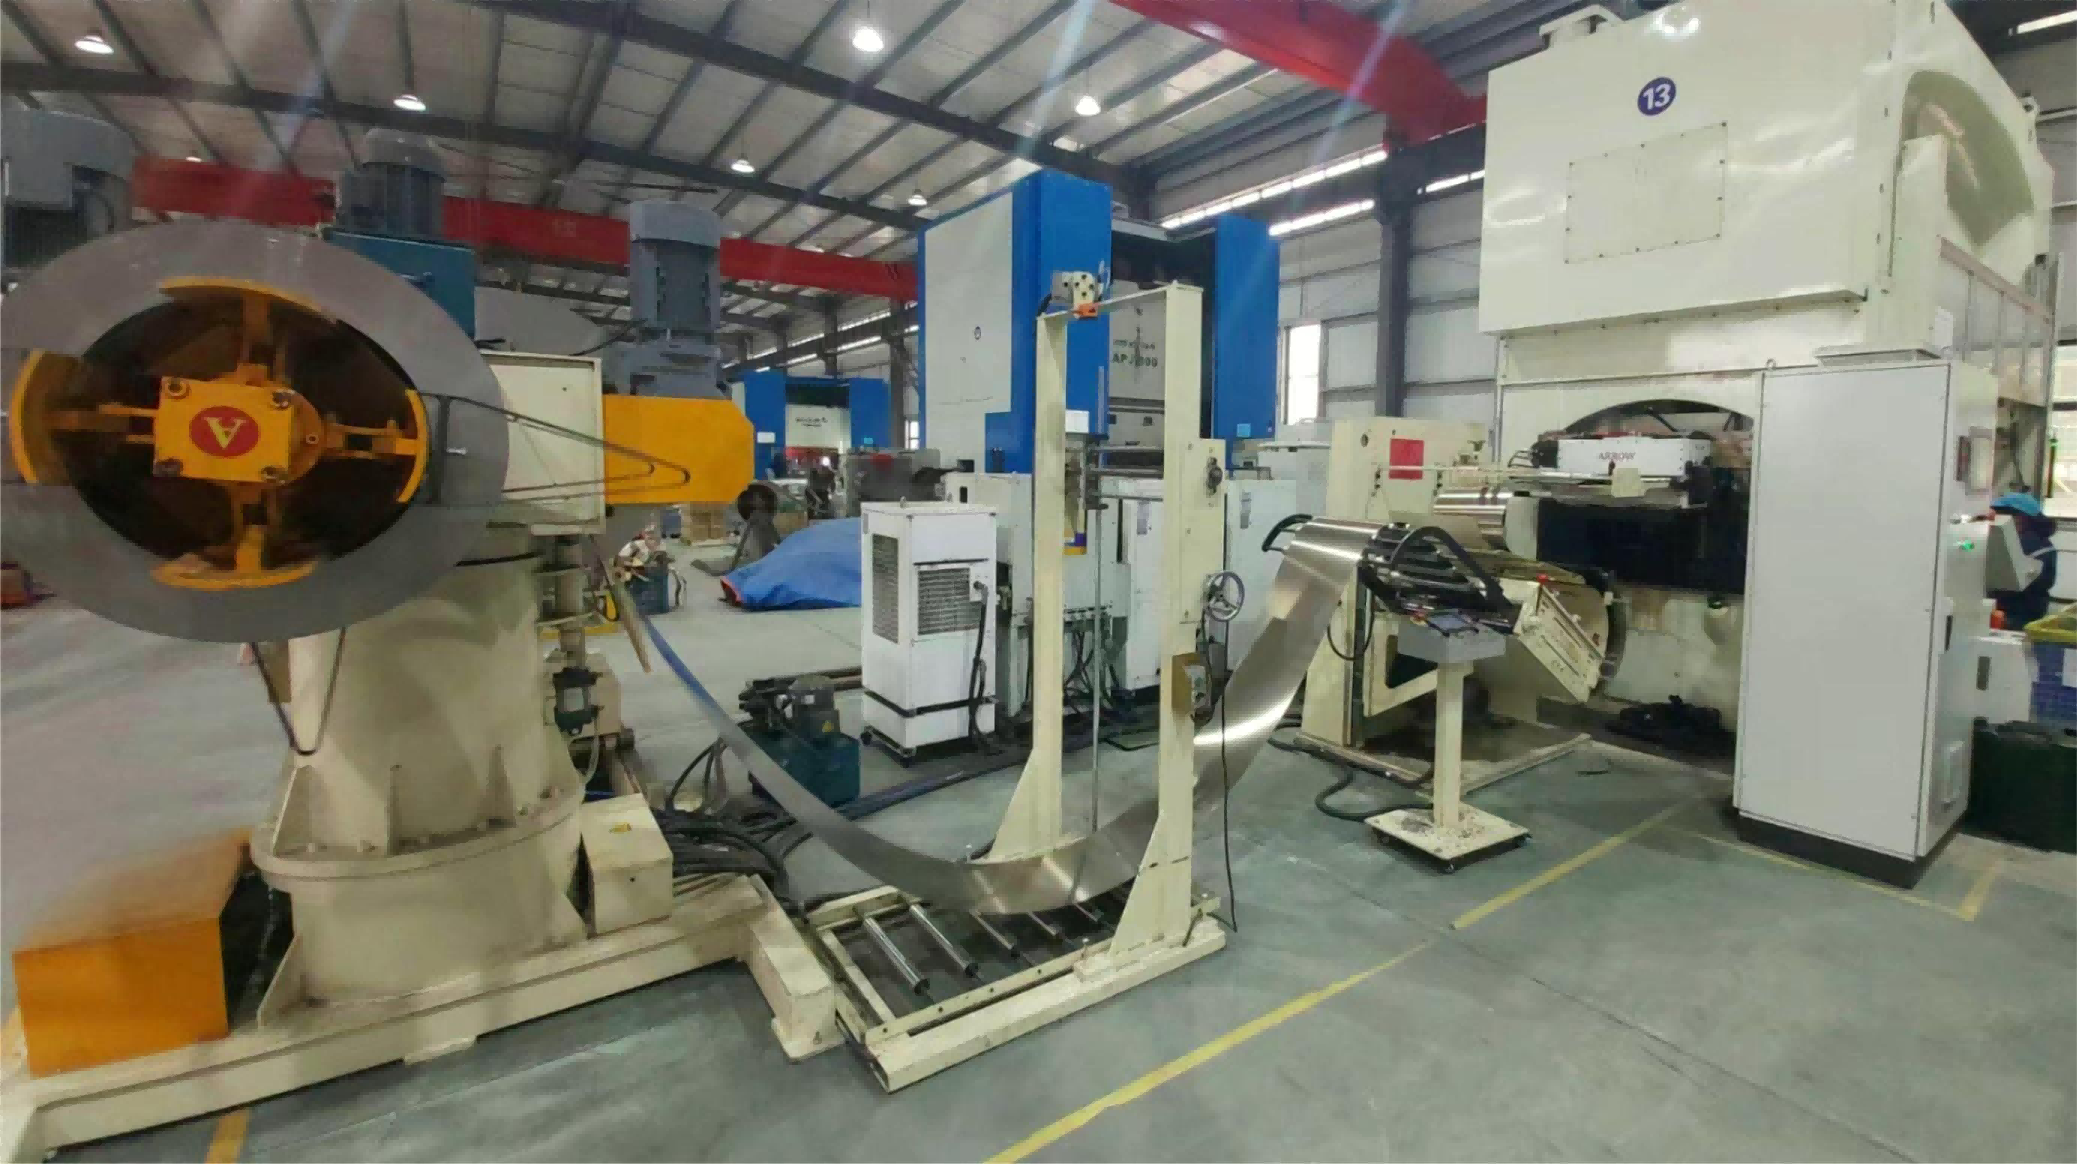
BODY: มอเตอร์ไฟฟ้าทุกตัวเริ่มต้นจากเหล็กบาง ก่อนที่จะมีขดลวด เพลา หรือตัวเรือน ต้องมีแผ่นลามิเนตแม่นยำหลายร้อยแผ่นถูกปั๊มออกจากเหล็กไฟฟ้า — และสำหรับการผลิตมอเตอร์ปริมาณมาก การปั๊มด้วยแม่พิมพ์โปรเกรสซีฟคือกระบวนการที่ทำให้คุ้มทุน คู่มือนี้ครอบคลุมทั้งกระบวนการ: ตั้งแต่การเตรียมม้วนเหล็กไปจนถึงแกนมอเตอร์ที่ซ้อน ม้วน และตรวจสอบแล้ว
ทำไมต้องมีแผ่นลามิเนต
แกนเหล็กทึบจะเกิดกระแสวนมหาศาล สูญเสียพลังงานเป็นความร้อน แผ่นลามิเนต — แผ่นบางที่เป็นฉนวนต่อกันและซ้อนกัน — ตัดกระแสเหล่านั้น การตัดสินใจออกแบบเพียงอย่างเดียวนี้คือเหตุที่การผลิตมอเตอร์แยกไม่ออกจากการปั๊มแผ่นโลหะแม่นยำ
ขั้นตอนการปั๊มโปรเกรสซีฟทีละขั้น
ขั้นที่ 1 การเตรียมม้วนและการป้อน
ไลน์เริ่มจากม้วนเหล็กซิลิคอนไม่จัดทิศ เครื่องคลี่ม้วนและระบบป้อนเซอร์โวความเร็วสูงดันแถบเหล็กเข้าเครื่องปั๊มด้วยความแม่นยำตำแหน่งระดับหลักร้อยของมิลลิเมตร ความเร็วป้อน ไม่ใช่ความเร็วเครื่องปั๊ม มักเป็นเพดานของจังหวะไลน์โดยรวม — นั่นคือเหตุผลที่การป้อนเซอร์โวพร้อมการปรับเรียบหลายลูกกลิ้งควรถูกกำหนดอย่างรอบคอบ
ขั้นที่ 2 การไหลผ่านในแม่พิมพ์
แถบเหล็กผ่านแม่พิมพ์โปรเกรสซีฟหลายสถานี ในแต่ละจังหวะปั๊ม หมุดนำจะจัดแถบให้ตรงกับรูอ้างอิงที่เจาะไว้ก่อน แต่ละสถานีค่อย ๆ เจาะร่อง ตัดโปรไฟล์ด้านในและด้านนอก และขึ้นรูปหนามยึดแบบอินเตอร์ล็อก สถานีสุดท้ายตัดแผ่นลามิเนตสำเร็จออกมา แม่พิมพ์เดียวอาจมี 10 ถึง 20 สถานี หนามอินเตอร์ล็อกที่ขึ้นรูปในแม่พิมพ์จะซ้อนแผ่นลามิเนตโดยอัตโนมัติขณะร่วงหล่น — นี่คือวิธีที่การซ้อนแผ่นกลายเป็น "ฟรี"
ขั้นที่ 3 การหล่อลื่นและการควบคุมครีบ
การหล่อลื่นแบบละอองแม่นยำพ่นฟิล์มหล่อลื่นบางเฉียบ — พอที่จะยืดอายุแม่พิมพ์และลดการเกิดครีบ แต่น้อยพอที่จะไม่ปนเปื้อนชั้นฉนวนของแผ่นลามิเนต ความสูงครีบเป็นตัวชี้วัดคุณภาพสำคัญ: ครีบที่มากเกินอาจทะลุฉนวนระหว่างแผ่นหลังการซ้อน ทำให้เกิดการลัดวงจรระหว่างชั้นและเพิ่มการสูญเสียในแกน
ขั้นที่ 4 การซ้อน การเชื่อม และการม้วนแกน
ขึ้นกับผลิตภัณฑ์: ก้อนซ้อนแบบอินเตอร์ล็อกสะสมในแม่พิมพ์จนถึงความสูงที่ตั้งโปรแกรม; แกนเชื่อมผ่านสถานีตัด-เชื่อมอัตโนมัติสำหรับการเชื่อมตะเข็บหรือเลเซอร์; และแกนสเตเตอร์ของมอเตอร์บางตระกูลเข้าสู่กระบวนการม้วน — แถบลามิเนตที่มีร่องถูกม้วนเป็นรูปทรงกลมสุดท้าย กระบวนการเฉพาะทางที่ใช้ในมอเตอร์ประสิทธิภาพสูงและมอเตอร์โรเตอร์ภายนอก
ขั้นที่ 5 การอัดและการตรวจสอบ
แกนโรเตอร์และสเตเตอร์สำเร็จผ่านการตรวจสอบการอัดเพื่อยืนยันความสูงก้อนซ้อน เส้นผ่านศูนย์กลางภายนอกและภายใน และความสมบูรณ์ระหว่างชั้น สำหรับแกนโรเตอร์ที่จะไปหล่อแบบดายคาสติ้ง การตรวจวัดมิติจะถูกส่งตรงเข้าสู่เซลล์หล่อปลายน้ำ
ตัวชี้วัดคุณภาพหลักในการปั๊มลามิเนต
1. ความสูงครีบ — ควบคุมการลัดวงจรระหว่างชั้นและการสูญเสียในแกน 2. ความแม่นยำระยะพิทช์ร่อง — ส่งผลต่อการใส่ขดลวดและแรงบิดค็อกกิ้ง 3. ความสม่ำเสมอของความสูงก้อนซ้อน — กำหนดความแปรปรวนของสมรรถนะระหว่างมอเตอร์ 4. ความสมบูรณ์ของชั้นเคลือบ — กำหนดความต้านทานฉนวนของแกนสำเร็จ 5. อัตราของเสีย — วัสดุคือต้นทุนหลักในการผลิตลามิเนต
เหล็กไฟฟ้าคิดเป็นสัดส่วนสำคัญของต้นทุนวัสดุมอเตอร์ ไลน์ปั๊มที่รักษาค่าเผื่อให้แน่นจะรักษาของเสีย — และต้นทุนต่อมอเตอร์ — ให้ต่ำ
ความเร็วหรือความแม่นยำ? ต้องการทั้งคู่
เครื่องปั๊มความเร็วสูงสำหรับลามิเนตทำงานตั้งแต่ประมาณ 200 ถึงมากกว่า 800 จังหวะต่อนาที การตัดสินใจเลือกอุปกรณ์ที่ปกป้องคุณภาพที่ความเร็วเหล่านั้นไม่หวือหวาแต่เป็นตัวตัดสิน:
1. การป้อนเซอร์โวพร้อมการแก้ตำแหน่งแบบวงปิด 2. เซ็นเซอร์ในแม่พิมพ์ที่ตรวจจับการป้อนผิดหรือเศษตกค้าง 3. ระบบปรับเรียบไฮดรอลิกในแม่พิมพ์ที่รักษาความเรียบตลอดการผลิต 4. การวางตำแหน่งหมุนขับเซอร์โวเพื่อทิศทางลามิเนตที่สม่ำเสมอ 5. การวัดปริมาณหล่อลื่นอัตโนมัติ
ระบบอัตโนมัติเซลล์ปั๊มแบบครบวงจร
ระบบอัตโนมัติการปั๊มแกนมอเตอร์สมัยใหม่ผสานการเตรียมแถบ การป้อน การหล่อลื่น การปรับเรียบ การปั๊ม การตรวจสอบ และการม้วนแกนสเตเตอร์เป็นกระแสต่อเนื่องเดียว เมื่อเทียบกับเครื่องปั๊มเดี่ยวและการขนถ่ายด้วยมือ เซลล์แบบบูรณาการให้ผลผลิตจริงสูงกว่าด้วยเวลาว่างน้อยกว่าระหว่างม้วนและก้อน ข้อมูลคุณภาพติดตามได้ตามล็อต การสัมผัสงานเครื่องปั๊มของแรงงานน้อยลง และการป้อนที่สม่ำเสมอไปยังไลน์หล่อโรเตอร์และประกอบมอเตอร์ปลายน้ำ
คำถามที่พบบ่อย
ถาม: การปั๊มโปรเกรสซีฟลามิเนตมอเตอร์ทำความเร็วได้เท่าไร? ตอบ: ไลน์ผลิตทั่วไปทำงาน 300 ถึง 600 จังหวะต่อนาทีขึ้นกับขนาดลามิเนต ความหนาวัสดุ และความซับซ้อนของแม่พิมพ์; ไลน์เฉพาะทางเกิน 800 จังหวะต่อนาที
ถาม: ใช้เหล็กหนาเท่าไรสำหรับลามิเนตมอเตอร์? ตอบ: โดยทั่วไป 0.2 ถึง 0.5 มม. สำหรับมอเตอร์ส่วนใหญ่ ลามิเนตที่บางกว่าลดการสูญเสียในแกนแต่เพิ่มความยากในการปั๊มและจำนวนแผ่นต่อก้อน
ถาม: ไลน์เดียวผลิตลามิเนตโรเตอร์และสเตเตอร์ได้ทั้งคู่ไหม? ตอบ: ได้ ด้วยการเปลี่ยนแม่พิมพ์แบบรวดเร็ว เวลาเปลี่ยนแม่พิมพ์เป็นสเปคสำคัญสำหรับโรงงานที่ผลิตมอเตอร์หลายรุ่น
ถาม: การม้วนแกนสเตเตอร์คืออะไร? ตอบ: กระบวนการขึ้นรูปที่ม้วนแถบลามิเนตเป็นแกนสเตเตอร์ทรงกระบอก — ใช้ในมอเตอร์ประสิทธิภาพสูงและโรเตอร์ภายนอกบางรุ่น และมีให้เป็นสถานีบูรณาการของไลน์ปั๊ม
กำลังวางแผนโครงการปั๊มลามิเนตอยู่ใช่ไหม? สำรวจระบบอัตโนมัติการปั๊มแกนมอเตอร์ของเรา — ตั้งแต่การป้อนเซอร์โวและหล่อลื่นละออง ไปจนถึงการวางตำแหน่งหมุน การปรับเรียบในแม่พิมพ์ การตรวจสอบการอัด และการม้วนสเตเตอร์ ส่งแบบลามิเนตและปริมาณเป้าหมายของคุณมาเพื่อรับข้อเสนอกระบวนการ
หน้าสินค้า: https://www.ldmotortech.com/th/products/stamping อ่านเพิ่มเติม: เซลล์หล่อโรเตอร์ที่ https://www.ldmotortech.com/th/products/die-casting และไลน์ประกอบมอเตอร์ที่ https://www.ldmotortech.com/th/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly