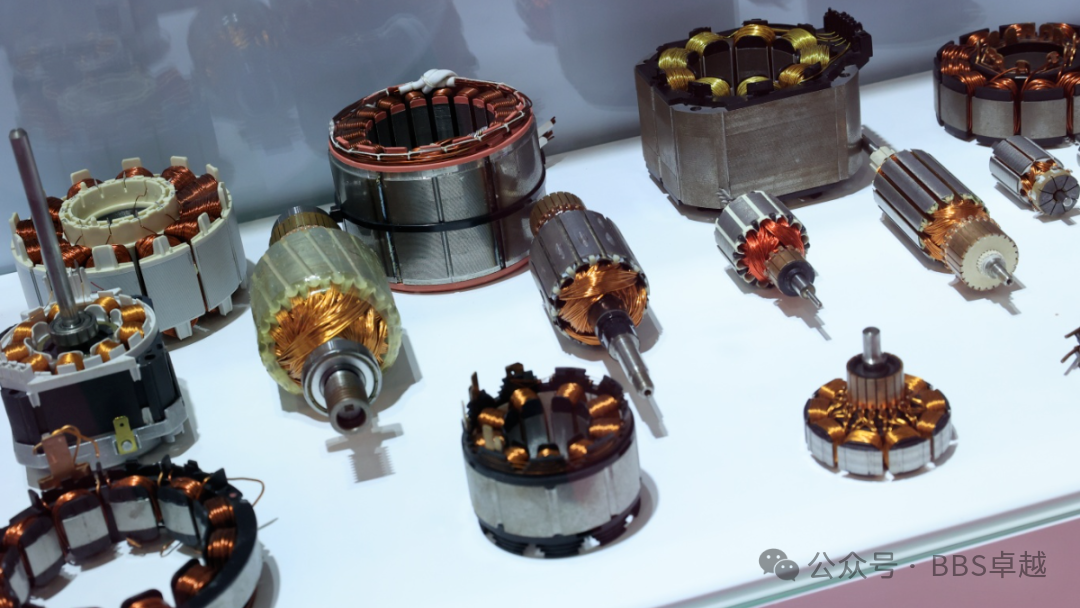
มอเตอร์ไฟฟ้าทุกตัวเริ่มต้นจากสเตเตอร์ ซึ่งเป็นส่วนคงที่ที่บรรจุขดลวดทองแดงและสร้างสนามแม่เหล็กหมุน และเป็นตัวกำหนดประสิทธิภาพ ระดับเสียง และอายุการใช้งานของมอเตอร์เป็นส่วนใหญ่ สำหรับโรงงานผลิตมอเตอร์ คุณภาพของสเตเตอร์ยังเป็นเรื่องของกระบวนการผลิตด้วย: ขั้นตอนตั้งแต่การปั๊มลามิเนตจนถึงการทดสอบขั้นสุดท้ายเป็นตัวกำหนดความสม่ำเสมอของมอเตอร์ทุกตัว
บทความนี้พาไล่ดูห้าขั้นตอนหลักของการผลิตสเตเตอร์มอเตอร์ไฟฟ้า และอธิบายว่าระบบอัตโนมัติให้ผลต่างมากที่สุดในจุดใด
ขั้นตอนที่ 1 การปั๊มและเรียงแผ่นแกนสเตเตอร์
แกนสเตเตอร์สร้างจากแผ่นเหล็กไฟฟ้าบาง ๆ ปกติหนา 0.2 ถึง 0.65 มิลลิเมตร แม่พิมพ์ก้าวหน้าความเร็วสูงปั๊มร่องและโครงร่างด้านนอก แล้วแผ่นเหล็กถูกเรียงและล็อกด้วยจุดยึดแบบ interlock การเชื่อม หรือการประกบกาว การควบคุมรอยบุ๋มขอบ (burr) สำคัญมาก: burr ที่มากเกินไปทำให้แผ่นลามิเนตลัดวงจรกันและเพิ่มค่าสูญเสียในเหล็ก โรงงานที่ไม่มีงานปั๊มในตัวเองจะซื้อแพ็กแกนสำเร็จจากผู้ให้บริการปั๊มลามิเนตมอเตอร์
ขั้นตอนที่ 2 การฉนวนและเตรียมร่อง
ก่อนทองแดงจะเข้าสู่แกน ทุกร่องต้องได้รับการฉนวน กระดาษรองร่อง ฉนวนระหว่างเฟส และลิ่มไม้ (wedge) ทำหน้าที่กันขดลวดไม่ให้สัมผัสแกนที่ต่อลงดิน บนไลน์อัตโนมัติขั้นตอนนี้ทำโดยเครื่องใส่กระดาษพร้อมตรวจสอบออนไลน์ว่ากระดาษขาดหรือเยื้อง เพราะรอยล้มเหลวของฉนวนที่พบทีหลังมักแปลว่าต้องทิ้งสเตเตอร์ทั้งตัว
ขั้นตอนที่ 3 การพันขดลวด: แบบเข็ม แบบ flyer และแบบ hairpin
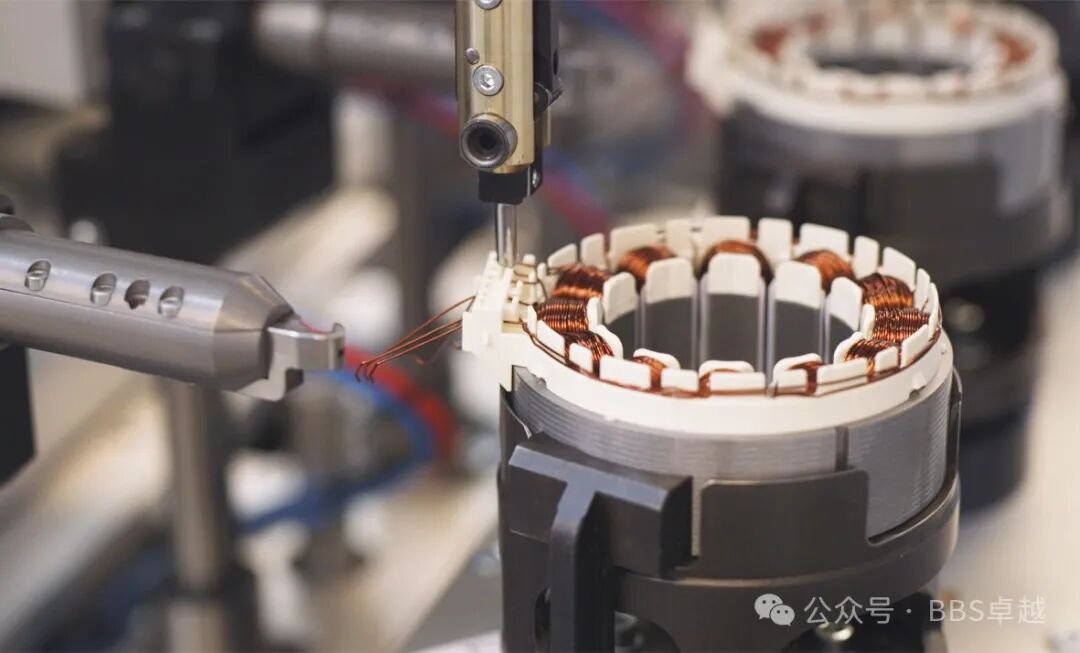
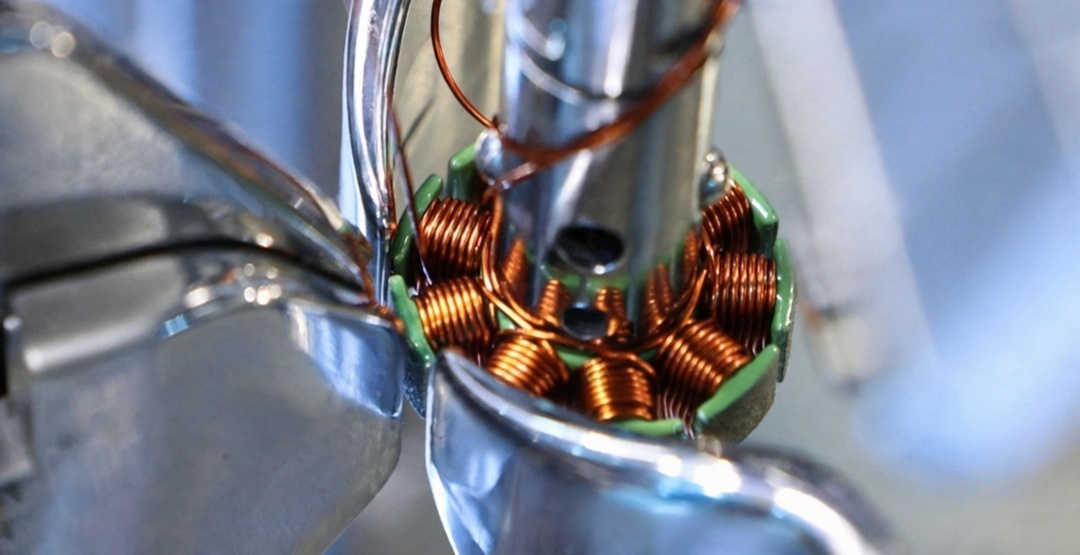
การพันขดลวดคือหัวใจของการผลิตสเตเตอร์ ปัจจุบันมีสามวิธีหลัก:
1. การพันแบบเข็ม หัวฉีดเคลื่อนที่ผ่านร่องและวางลวดกลมลงไปตรง ๆ นี่คือมาตรฐานของสเตเตอร์ BLDC ในมอเตอร์โดรน เครื่องมือไฟฟ้า และมอเตอร์เครื่องใช้ไฟฟ้า โดยเครื่องพันเข็มสมัยใหม่บรรลุอัตราเต็มร่องสูงพร้อมความสามารถทำซ้ำที่ยอดเยี่ยม 2. การพันแบบ flyer ลวดถูกพันลงบนขั้วจากด้านนอก เหมาะกับมอเตอร์โรเตอร์ภายนอกและสเตเตอร์ขนาดเล็กที่เข้าถึงขั้วได้ 3. การใส่ hairpin แท่งทองแดงแบนที่ขึ้นรูปล่วงหน้าถูกใส่ลงร่อง บิด และเชื่อม นี่เป็นกระบวนการหลักของมอเตอร์ขับเคลื่อน EV และแพร่หลายมากขึ้นในมอเตอร์ DD ไดเรกต์ไดรฟ์ของเครื่องซักผ้า เพราะอัตราเต็มร่องสูงและปลายขดสั้นช่วยยกระดับประสิทธิภาพและความหนาแน่นของแรงบิด
การเลือกที่ถูกต้องขึ้นกับรูปทรงร่อง ขนาดลวด และปริมาณผลิต โรงงานที่มีหลายรุ่นมักผสมสองวิธีในไลน์เดียว
ขั้นตอนที่ 4 การต่อสาย การมัด และการชุบ
หลังพันขด ขดลวดจะถูกต่อกับสายออกหรือบัสบาร์ ปลายขดถูกมัดหรือขึ้นรูป แล้วสเตเตอร์ถูกชุบด้วยเรซินหรือน้ำยาเพื่อยึดขดลวด ปรับปรุงการถ่ายเทความร้อน และกันความชื้น การชุบแบบหยด แบบจุ่ม และแบบสุญญากาศแรงดันเป็นทางเลือกทั่วไป เลือกตามคลาสฉนวนและเป้าหมายต้นทุน
ขั้นตอนที่ 5 การทดสอบปลายไลน์
สเตเตอร์ไม่ควรออกจากไลน์โดยไม่ผ่านการทดสอบ ลำดับทดสอบมาตรฐานครอบคลุมการทดสอบ surge เพื่อจับการลัดวงจรระหว่างรอบ การทดสอบแรงดันสูงเพื่อตรวจความแข็งแรงของฉนวน และการวัดค่าความต้านทานกับค่าอินดัคแตนซ์ โดยมอเตอร์แรงดันสูงเพิ่มการตรวจ partial discharge เครื่องทดสอบอัตโนมัติบันทึกทุกผลลัพธ์คู่กับหมายเลขซีเรียลของสเตเตอร์ ซึ่งเป็นสิ่งที่ลูกค้ายานยนต์และเครื่องใช้ไฟฟ้าต้องการในการตรวจประเมิน
ไลน์อัตโนมัติเต็มรูปแบบคุ้มค่าเมื่อใด
ตามหลักทั่วไป เมื่อกำลังผลิตเกินประมาณ 500 ถึง 800 สเตเตอร์ต่อกะ หรือเมื่อแทคต์ไทม์ต้องต่ำกว่า 60 วินาที ระบบอัตโนมัติก็ไม่ใช่ทางเลือกอีกต่อไป ไลน์สเตเตอร์สมัยใหม่รวมการป้อนแกน การฉนวน การพัน การต่อสาย การชุบ และการทดสอบเข้ากับหุ่นยนต์ขนถ่ายและการตรวจสอบย้อนกลับที่สมบูรณ์ และเปลี่ยนรุ่นสเตเตอร์ได้ในไม่กี่นาที
คำถามที่พบบ่อย
ถาม: ความแตกต่างระหว่างการพันแบบเข็มกับแบบ hairpin คืออะไร ตอบ: การพันแบบเข็มวางลวดกลมลงร่องโดยตรง เหมาะกับสเตเตอร์ BLDC และเครื่องใช้ไฟฟ้าส่วนใหญ่ hairpin ใช้แท่งแบนขึ้นรูปล่วงหน้าที่ใส่แล้วเชื่อม ให้อัตราเต็มร่องสูงกว่าสำหรับมอเตอร์ EV และ DD ไดเรกต์ไดรฟ์
ถาม: แผ่นลามิเนตสเตเตอร์หนาเท่าใด ตอบ: ความหนาทั่วไปคือ 0.5, 0.35, 0.27 และ 0.2 มิลลิเมตร แผ่นที่บางกว่าลดค่าสูญเสียกระแสไอดี้แต่แพงกว่าและต้องการแม่พิมพ์ที่แม่นยำกว่า
ถาม: ไลน์เดียวผลิตสเตเตอร์หลายรุ่นได้หรือไม่ ตอบ: ได้ ไลน์ยืดหยุ่นใช้โฟล์เจอร์เปลี่ยนเร็วและโปรแกรมแบบสูตรสำเร็จ การเปลี่ยนรุ่นใช้เวลาเพียงไม่กี่นาที
ถาม: ก่อนประกอบมอเตอร์สเตเตอร์ต้องทดสอบอะไรบ้าง ตอบ: อย่างน้อย surge, แรงดันสูง และความต้านทาน มอเตอร์แรงฉุดและประสิทธิภาพสูงมักเพิ่มการตรวจ partial discharge
ถาม: เลือกระหว่างกึ่งอัตโนมัติกับอัตโนมัติเต็มรูปแบบอย่างไร ตอบ: ดูที่ปริมาณผลิต แทคต์ไทม์ และต้นทุนแรงงาน ต่ำกว่าสองสามร้อยตัวต่อกะ โซนกึ่งอัตโนมัติมักคุ้มกว่า มากกว่านั้นไลน์ประกอบมอเตอร์แบบพร้อมใช้จะคืนทุนจากการประหยัดแรงงานและคุณภาพที่เสถียร
กำลังวางแผนไลน์สเตเตอร์ใหม่หรืออัพเกรดไลน์เดิมอยู่หรือไม่ เราออกแบบและสร้างไลน์ประกอบมอเตอร์แบบพร้อมใช้ครอบคลุมตั้งแต่การป้อนแกน ฉนวน พันขด ชุบ จนถึงการทดสอบปลายไลน์ ส่งแบบสเตเตอร์ เป้าหมายแทคต์ และผังโรงงานมาให้เรา แล้วเราจะเสนอคอนฟิกูเรชันให้
หน้าผลิตภัณฑ์: https://www.ldmotortech.com/th/products/motor-assembly