
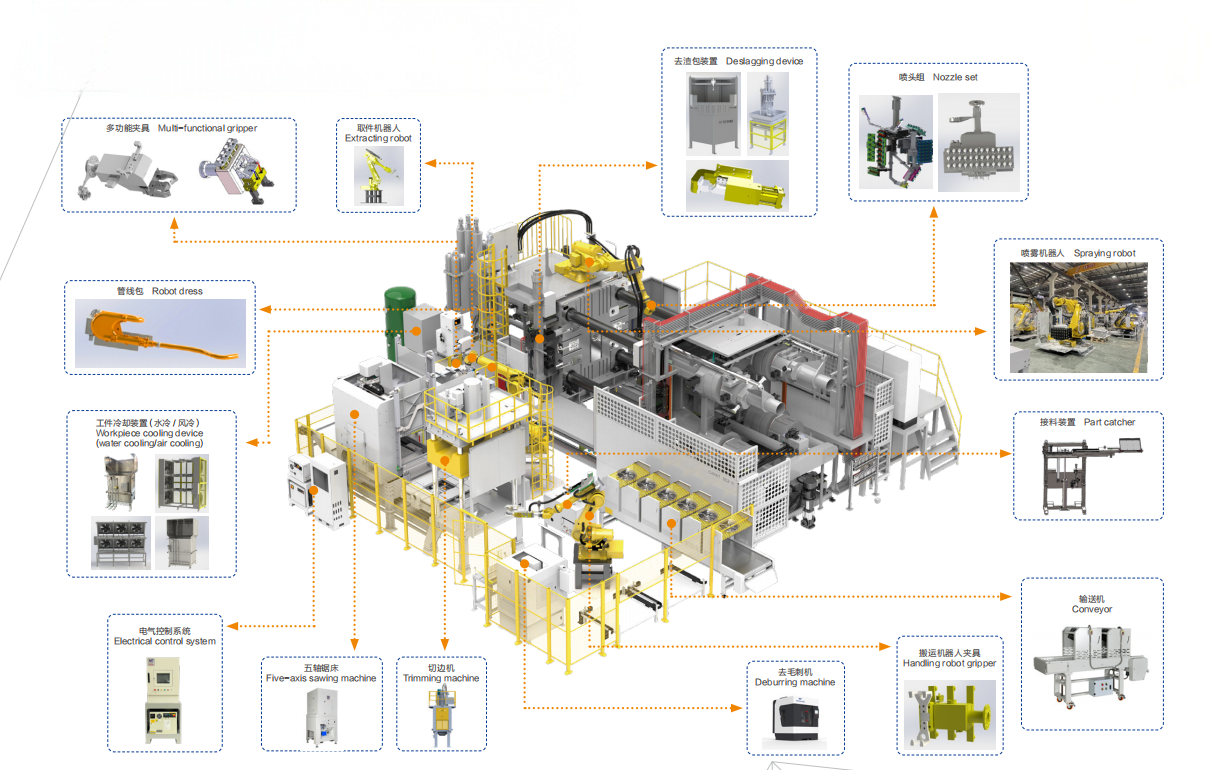
โรเตอร์คือหัวใจที่หมุนของมอเตอร์เหนี่ยวนำ ในดีไซน์กรงกระรอกส่วนใหญ่ กรงตัวนำไม่ได้ประกอบจากแท่งแยกชิ้น แต่ขึ้นรูปในครั้งเดียวด้วยการหล่ออะลูมิเนียมแรงดันสูงตรงในแกนเหล็กแผ่นซ้อนของโรเตอร์ สร้างแท่งนำ วงแหวนปลาย และมักรวมใบพัดระบายความร้อนในหนึ่งรอบการทำงาน
ความเรียบง่ายนี้หลอกตา การหล่อโรเตอร์เป็นขั้นตอนที่ละเอียดอ่อนต่อคุณภาพที่สุดขั้นหนึ่งในการผลิตมอเตอร์ เพราะตำหนิที่เกิดขึ้นซ่อนอยู่ภายในแกนเหล็กและลดประสิทธิภาพมอเตอร์โดยตรง บทความนี้อธิบายการทำงานของกระบวนการ ตำหนิที่สำคัญ และเซลล์หล่อโรเตอร์สมัยใหม่ควบคุมมันอย่างไร
การหล่อโรเตอร์ทำงานอย่างไร
รอบการผลิตหนึ่งรอบเดินตามลำดับที่ทำซ้ำได้:
1. การเตรียมแกน แผ่นเหล็กโรเตอร์ถูกซ้อนด้วยมุมเอียงของร่องและอัดเข้ากระบอกหรือเข้าแม่พิมพ์โดยตรง มุมเอียงช่วยลดแรงบิดติดขัดและเสียงรบกวนของมอเตอร์สำเร็จ 2. อุ่นล่วงหน้า แกนเหล็กถูกอุ่น โดยทั่วไป 300 ถึง 450 องศาเซลเซียส เพื่อไม่ให้อะลูมิเนียมหลอมเหลวแข็งตัวก่อนเวลาในร่องแคบ ๆ 3. ฉีดขึ้นรูป อะลูมิเนียมหลอมเหลวที่คุมอุณหภูมิประมาณ 660 ถึง 720 องศาเซลเซียส ถูกฉีดด้วยแรงดันสูง เติมทุกร่อง วงแหวนปลายทั้งสองข้าง และใบพัดหรือโครงสร้างถ่วง ภายในหนึ่งถึงสามวินาที 4. แข็งตัวและเคาะออก แม่พิมพ์เปิด ชิ้นงานถูกเคาะออก แล้ววนรอบต่อไป เซลล์สมัยใหม่ทำงานต่อเนื่องโดยมีหุ่นยนต์เคาะชิ้นงาน 5. ขั้นปลาย ตัดระบบทางเท อัดเพลาเข้า และโรเตอร์ถูกกลึงถึงขนาดสุดท้ายก่อนการถ่วงดุล
ตำหนิที่กัดกินประสิทธิภาพอย่างเงียบ ๆ
เพราะกรงถูกซ่อนไว้ภายในแกนเหล็ก ตำหนิจากการหล่อจึงมองไม่เห็นจนกว่าจะทดสอบ สี่ข้อสำคัญที่สุด:
1. รูพรุน แก๊สติดค้างหรือหดตัวตัวทิ้งช่องว่างในแท่งและวงแหวน แท่งที่มีรูพรุนนำไฟฟ้าได้น้อยกว่า โรเตอร์ให้แรงบิดต่ำลงและร้อนขึ้น 2. แท่งขาดหรือแตกร้าว การแข็งตัวไม่สม่ำเสมอหรือแรงเคาะออกอาจตัดขาดแท่งทั้งแท่ง มอเตอร์ยังหมุนได้แต่สลิปสูงขึ้น สั่นมากขึ้น และประสิทธิภาพลดลงอย่างเห็นได้ชัด 3. รอยเชื่อมเย็นและเติมไม่เต็ม ถ้าโลหะเริ่มแข็งก่อนเติมเต็มโพรง แท่งจะขึ้นรูปเพียงบางส่วน มักอยู่ใกล้วงแหวนปลาย 4. อะลูมิเนียมลัดวงจรระหว่างแผ่นเหล็ก แรงดันที่สูงเกินไปอาจอัดอะลูมิเนียมเข้าไประหว่างแผ่น ทำให้สูญเสียเหล็กเพิ่ม
ตำหนิทุกข้อแปลงเป็นค่าสูญเสียของมอเตอร์โดยตรง โรเตอร์ที่มีช่องว่างจากการหล่ออาจเสียประสิทธิภาพหนึ่งถึงสองจุดเปอร์เซ็นต์ ซึ่งมักคือเส้นแบ่งระหว่างผ่านและไม่ผ่านเป้า IE3
หน้าต่างกระบวนการที่ป้องกันตำหนิ
การหล่อโรเตอร์ที่เสถียรสรุปได้เป็นการควบคุมสี่ตัวแปรพร้อมกัน: อุณหภูมิเหลวโลหะและปริมาณไฮโดรเจนในเตา โปรไฟล์ความเร็วและแรงดันฉีด อุณหภูมิแม่พิมพ์ และการระบายอากาศหรือสุญญากาศ การกำจัดแก๊สและฟลักซ์คุมไฮโดรเจนละลายให้ต่ำ โปรไฟล์ฉีดช้าและเร็วที่ควบคุมดีเติมร่องโดยไม่กักแก๊ส การช่วยด้วยสุญญากาศกำลังเป็นมาตรฐานสำหรับโรเตอร์ EV และประสิทธิภาพสูง ที่ขีดจำกัดรูพรุนเข้มงวดที่สุด
เซลล์หล่อโรเตอร์ประกอบด้วยอะไร
เซลล์สมัยใหม่คือยูนิตอัตโนมัติครบวงจร ไม่ใช่เครื่องเพรสเครื่องเดียว การจัดคอนฟิกทั่วไปรวมเตาหลอมพร้อมกำจัดแก๊สและป้อนโลหะอัตโนมัติ เครื่องฉีดโลหะแรงดัน หุ่นยนต์เคาะชิ้นงานพร้อมพ่นแม่พิมพ์และเฝ้าระวังสภาพแม่พิมพ์ เครื่องเพรสตัดทางเท และการตรวจในไลน์ เช่น การชั่งน้ำหนัก ตรวจวงแหวนด้วยภาพ หรือสุ่ม X-ray โดยทุกโรเตอร์ตรวจสอบย้อนกลับได้ด้วยหมายเลขซีเรียล ระบบอัตโนมัติที่นี่ไม่ได้มีแค่ประหยัดแรงงาน แต่คุมหน้าต่างกระบวนการให้เสถียรทุกกะ ซึ่งเป็นสิ่งที่ปกป้องประสิทธิภาพจริง ๆ
คำถามที่พบบ่อย
ถาม: ทำไมใช้อะลูมิเนียมหล่อโรเตอร์ ตอบ: อะลูมิเนียมรวมคุณสมบัตินำไฟฟ้าดี ความหนาแน่นต่ำ และหล่อขึ้นรูปได้ดีเยี่ยม กรงทองแดนำไฟดีกว่าแต่หล่อยากกว่ามาก ทองแดจึงมักสงวนไว้สำหรับดีไซน์พรีเมียมประสิทธิภาพสูง
ถาม: ตรวจพบตำหนิได้โดยไม่ต้องตัดโรเตอร์หรือไม่ ตอบ: ได้ การชั่งน้ำหนัก ทดสอบความต้านทานไฟฟ้าของกรง ตรวจวงแหวนด้วยภาพ และสุ่ม X-ray ล้วนตรวจแบบไม่ทำลาย การทดสอบความต้านทานในไลน์เป็นการตรวจ 100 เปอร์เซ็นต์ที่นิยมที่สุด
ถาม: การหล่อโรเตอร์ต้องการแรงล็อกแม่พิมพ์เท่าไร ตอบ: ขึ้นกับเส้นผ่านศูนย์กลางโรเตอร์และพื้นที่ฉาย เซลล์โรเตอร์เครื่องใช้ไฟฟ้าขนาดเล็กใช้เครื่องขนาดกะทัดรัด โรเตอร์อุตสาหกรรมใหญ่อาจต้องการเพรสแรงล็อกหลายร้อยตัน
ถาม: มุมเอียงร่องกระทบการหล่ออย่างไร ตอบ: ร่องเอียงทำให้การเติมเต็มยากขึ้นเล็กน้อยเพราะการไหลของโลหะเป็นเกลียว การอุ่นล่วงหน้าและการควบคุมโปรไฟล์ฉีดจึงวิกฤตสำหรับโรเตอร์เอียง
ถาม: เมื่อไรควรทำไลน์โรเตอร์เป็นระบบอัตโนมัติ ตอบ: เมื่อปริมาณการผลิตรองรับการเดินเครื่องต่อเนื่อง เมื่อขีดจำกัดรูพรุนเข้มงวด หรือเมื่อลูกค้าต้องการการตรวจสอบย้อนกลับ สำหรับมอเตอร์ EV และประสิทธิภาพพรีเมียม เซลล์หล่ออัตโนมัติเต็มรูปแบบคือเงื่อนไขเข้าสู่ตลาดโดยพฤตินัย
กำลังวางแผนผลิตโรเตอร์สำหรับโปรแกรมมอเตอร์ใหม่หรือไม่ เราสร้างเซลล์หล่อโรเตอร์แบบพร้อมใช้ครอบคลุมการหลอมและป้อนโลหะ การหล่อ การเคาะออก การตัดทางเท การตรวจสอบ และการตรวจย้อนกลับ ส่งแบบโรเตอร์และปริมาณรายปีมาให้เรา เราจะคำนวณขนาดเซลล์ให้
หน้าผลิตภัณฑ์: https://www.ldmotortech.com/th/products/die-casting