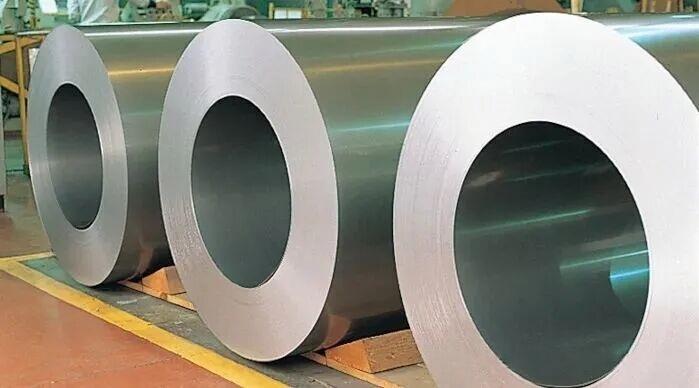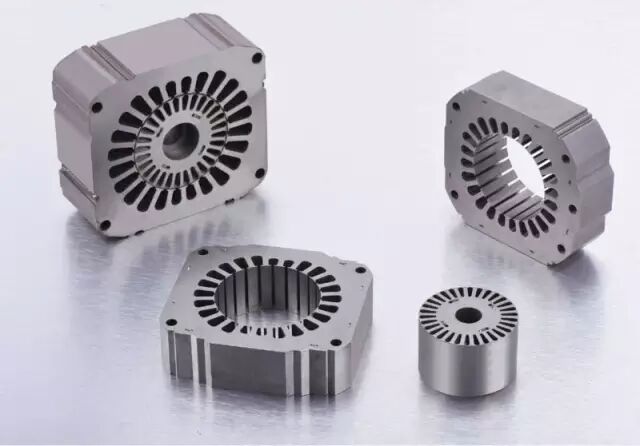
每一台高效率电机都始于正确的钢材。定转子铁芯由电工钢制成——这种材料专为以最小损耗导磁而设计。牌号、厚度和涂层的选择,是少数几个同时影响电机铁芯冲压成本和成品电机能效等级的决策之一。本文为电机工厂梳理关键要点。
为什么电机需要特殊钢材
电机铁芯必须以最小的损耗传导磁通。普通碳钢在这里完全不合格:其高磁滞损耗会把宝贵的磁场能量变成热量。电工钢用两项手段解决这个问题:一是硅或铝含量(最高约 3.2%),提高电阻率、降低涡流损耗;二是铁芯由薄绝缘冲片叠压而成,涡流无法自由流通。无论冲压的是洗衣机电机、工业风机还是无人机电机铁芯,原理都相同。
牌号数字代表什么
电工钢牌号按基准磁感和频率下的铁损分类,单位为瓦每千克。常见体系包括北美的 M 系(如 M250-35A)和中国国标体系(如 35WW250),数字编码了厚度和最大铁损。三个实用档次可覆盖大多数电机项目:
1. 标准牌号,约 0.5 毫米、铁损较高。适用于分马力电机、风机和对成本敏感的家电产品。 2. 中端牌号,是 IE2/IE3 工业电机和大多数家电电机的主力档次。 3. 高端牌号,0.35、0.27、0.20 毫米及以下的薄规格,用于 IE4 及以上能效、电动汽车牵引电机和高速设计。
经验法则:工作频率越高、能效目标越严,就需要越好牌号、越薄的钢。
厚度:效率的调节杠杆
更薄的冲片大致以厚度的平方关系降低涡流损耗,这正是电动汽车和高速电机铁芯使用 0.27 毫米及以下材料的原因。但薄规格带来实际生产挑战:料带更易起皱、送料难度大;模具必须保持更小的间隙;毛刺高度更加关键——0.2 毫米冲片间的毛刺一旦破坏片间绝缘,薄规格的优势就荡然无存。冲压和搬运工艺必须为材料而设计,而不是反过来。
涂层
电工钢表面带有绝缘涂层,从薄型有机或无机涂层到要求严苛场合使用的较厚 C5 涂层。涂层提供片间绝缘和防锈保护。对于叠压后需要退火或焊接的电机,涂层与下游工艺的兼容性和它的绝缘性能同样重要。
成本由什么决定
对电机制造商而言,铁芯成本主要受四个因素支配:钢卷牌号本身,高端牌号溢价显著;冲压的材料利用率,嵌套级进模可以把利用率做得很高,而简单落料浪费料带;模具成本与寿命,更硬的薄规格牌号会加快模具磨损;以及产量。比较供应商时应评估每个成品冲片的综合成本,而不仅仅是每吨价格。
材料如何决定冲压线
钢材选择直接定义了铁芯冲压线的技术要求。薄的优质材料需要张力控制精确的伺服送料、雾化或干膜润滑替代大量油冷、保护模具的模内传感器,以及带自扣或焊接控制的自动化叠压。家电和工业电机的中厚规格在高冲次下生产,决定产量的是压机速度、换卷时间和换模时间。一条按 0.5 毫米标准牌号配置的产线无法直接生产 0.27 毫米高端钢材,它需要不同的送料、导向和叠压技术。
常见问题
问:电机冲片最常用的厚度是多少? 答:0.5 毫米和 0.35 毫米覆盖了大多数工业和家电电机。电动汽车牵引电机和高速电机使用 0.27、0.20 毫米或更薄。
问:高端电工钢比标准牌号贵多少? 答:薄的低铁损牌号每吨溢价可观,但铁芯总成本同样取决于冲压利用率和模具寿命。应按成品冲片成本而非吨价评估。
问:一条冲压线能生产不同牌号吗? 答:配置伺服送料、快换模具和可编程叠压的柔性线可以在牌号和冲片设计之间切换,但极薄规格需要专用的送料和模具技术。
问:冲片厚度影响电机噪声吗? 答:影响。毛刺小、绝缘良好的薄冲片能降低磁致伸缩噪声和振动,这对家电电机尤其重要。
问:什么是自扣叠压? 答:一种模具技术,在冲裁同一工步中压出小的凹凸点,把冲片机械锁成铁芯,无需单独的组装工序即可实现全自动叠压。
选对钢材是电机设计与制造部门的联合决策。我们围绕您的具体材料和铁芯要求配置电机铁芯冲压线,从卷料送料、高速冲压到模内叠压和检测。请发来冲片图纸和钢材规格,我们为您提出方案。
产品页面:https://www.ldmotortech.com/zh/products/stamping