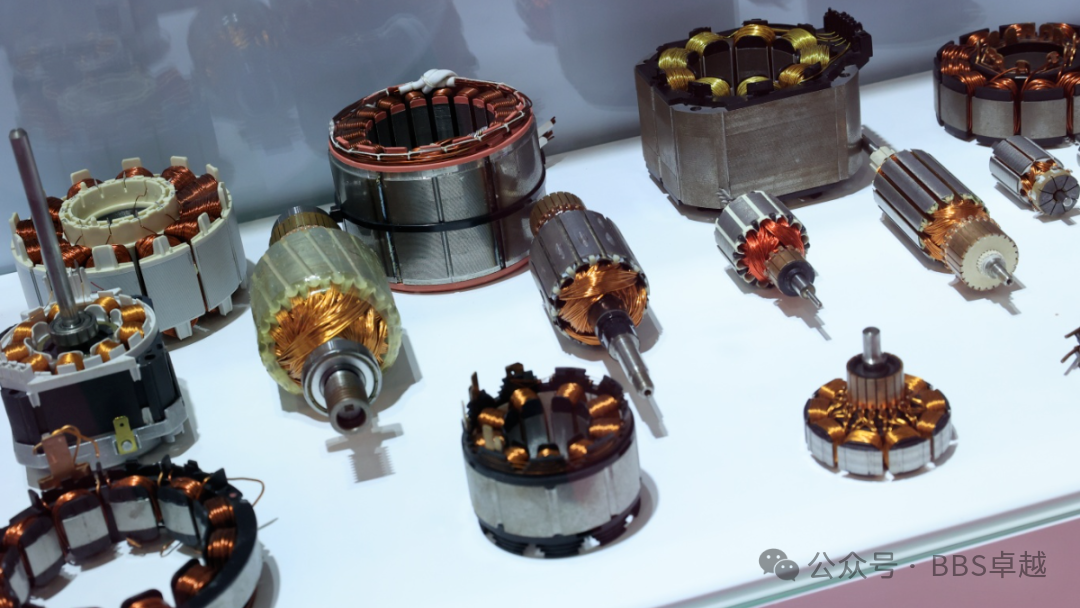
每台电机都从定子开始。定子是承载铜绕组、产生旋转磁场的静止部件,很大程度上决定了电机的效率、噪声水平和使用寿命。对电机工厂而言,定子质量同时也是一个制造问题:从铁芯冲压到最终检测的每一个环节,都决定了每台电机的一致性。
本文梳理电机定子制造的五个主要阶段,并说明自动化在哪些环节收益最大。
第一阶段 铁芯冲压与叠压
定子铁芯由电工钢冲片叠压而成,单片厚度通常为 0.2 至 0.65 毫米。高速级进模冲出槽形和外轮廓,冲片通过自扣点、焊接或粘接锁定成铁芯。毛刺控制在此至关重要:毛刺过大会使冲片之间短路,增大铁损。不具备自制冲压能力的工厂会向电机铁芯冲压供应商采购成品铁芯。
第二阶段 槽绝缘与铁芯准备
在铜线进入铁芯之前,每个槽都必须绝缘。槽绝缘纸、相间绝缘和槽楔将绕组与接地的铁芯隔开。在自动化产线上,这一工序由插纸机完成,并在线检测绝缘纸缺失或错位——因为绝缘缺陷若在后续工序才被发现,通常意味着整个定子报废。
第三阶段 绕线:针式、飞绕与发卡
绕线是定子制造的核心。目前三种工艺占主导地位:
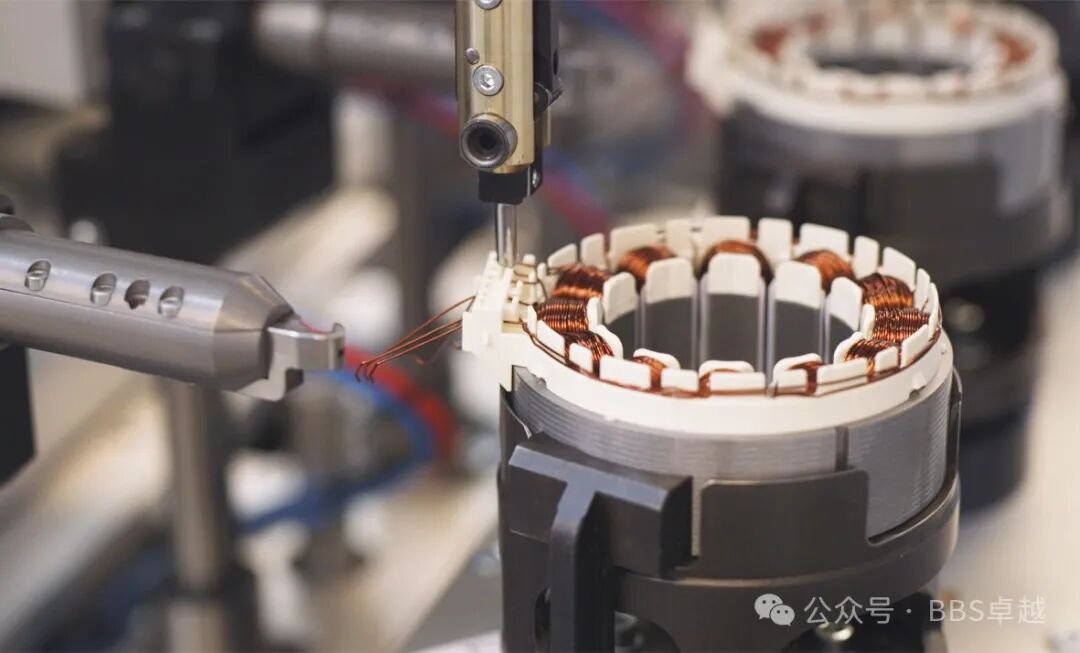
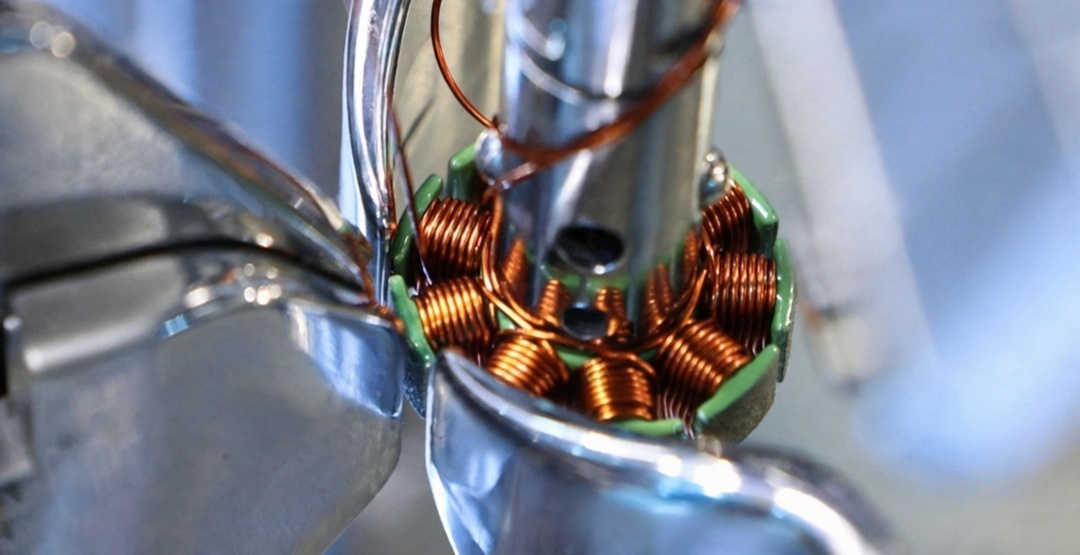
1. 针式绕线。绕针在槽内往复运动,将圆铜线直接嵌入槽中。这是无人机电机、电动工具和家电电机所用 BLDC 定子的标准工艺,现代针式绕线机可实现高槽满率和优异的重复精度。 2. 飞绕。铜线从外部绕到极靴上,适合外转子电机和极靴开放的小型定子。 3. 发卡插入。预成型的扁铜线插入槽内,再扭头焊接。这是电动汽车牵引电机的主流工艺,也越来越多地用于 DD 直驱洗衣机电机——高槽满率和短的端部绕组可提升效率和转矩密度。
工艺选择取决于槽形、线径和产量。多品种工厂常在一条产线上组合两种工艺。
第四阶段 接线、绑扎与浸漆
绕线完成后,线圈与引出线或汇流排连接,端部绕组进行绑扎或整形,随后定子浸渍树脂或绝缘漆,以固定线圈、改善散热并防潮。滴浸、沉浸和真空压力浸漆是常见方案,按绝缘等级和成本目标选择。
第五阶段 产线末端检测
任何定子都不应在未检测的情况下下线。标准检测流程包括:冲击测试(发现匝间短路)、耐压测试(验证绝缘强度)以及电阻和电感测量;高压电机还需增加局部放电检测。自动化测试站将每个结果与定子序列号绑定记录,这正是汽车和家电客户审核时要求的。
全自动化产线何时划算?
经验法则:当产量超过每班约 500 至 800 个定子,或节拍必须低于 60 秒时,自动化就不再是可选项。现代定子产线将铁芯上料、绝缘、绕线、接线、浸漆和检测与机器人转运及全程追溯结合,并能在几分钟内完成不同定子型号的切换。
常见问题
问:针式绕线和发卡绕线有什么区别? 答:针式绕线将圆铜线直接嵌入槽内,适用于大多数 BLDC 和家电定子;发卡工艺使用预成型扁线,插入后焊接,可实现更高的槽满率,适用于电动汽车和 DD 直驱电机。
问:定子冲片一般多厚? 答:常用厚度为 0.5、0.35、0.27 和 0.2 毫米。更薄的冲片可降低涡流损耗,但成本更高,对冲压模具精度要求也更高。
问:一条产线能生产不同型号的定子吗? 答:可以。柔性产线采用快换工装和配方化程序,定子型号切换只需几分钟。
问:定子在电机组装前需要做哪些检测? 答:至少包括冲击、耐压和电阻测试。牵引电机和高效电机通常还需增加局部放电等绝缘检测。
问:如何在半自动与全自动化之间选择? 答:看产量、节拍和人工成本。每班产量低于几百个定子时,半自动单元通常更经济;超过这一水平,交钥匙电机组装线会通过人工节约和质量稳定性收回投资。
正在规划新的定子产线或改造现有产线?我们设计建造覆盖铁芯上料、绝缘、绕线、浸漆和末端检测的交钥匙电机组装线。请把定子图纸、目标节拍和车间布局发给我们,我们会给出配置方案。
产品页面:https://www.ldmotortech.com/zh/products/motor-assembly