
转子是异步电机旋转的心脏。在大多数鼠笼式结构中,导电笼并非由单独的导条组装而成,而是通过高压铝压铸在转子叠片铁芯内一次成型——导条、端环,甚至散热风叶都在一个循环内铸出。
这种看似简单的工艺其实极具质量敏感性:转子压铸是电机制造中对质量最敏感的环节之一,因为它产生的缺陷隐藏在铁芯内部,并直接降低电机效率。本文讲解这一工艺如何运作、哪些缺陷最致命,以及现代转子压铸岛如何对其进行控制。
转子压铸如何工作
一个生产循环遵循可重复的固定顺序:
1. 铁芯准备。转子冲片以斜槽角度叠装,压入料筒或直接装入压铸模。斜槽可降低成品电机的齿槽转矩和噪声。 2. 预热。铁芯叠片通常预热到 300 至 450 摄氏度,防止熔融铝在狭窄的槽内提前凝固。 3. 压射。温度约 660 至 720 摄氏度的熔融铝在高压下注入,在一至三秒内填满所有槽、两端环以及风叶或平衡结构。 4. 凝固与顶出。模具开模,铸件顶出,循环继续。现代压铸单元由机器人完成取件,实现连续生产。 5. 后处理。切除浇道系统,压入转轴,转子经机加工达到最终尺寸后进行动平衡。
悄悄吞噬效率的缺陷
由于导电笼隐藏在铁芯内部,压铸缺陷在检测之前是不可见的。以下四种最为关键:
1. 气孔。困气或缩水在导条和端环中留下空洞。多孔的导条导电能力下降,转子输出转矩降低、温升更高。 2. 导条断裂或裂纹。凝固不均或顶出受力可能彻底拉断导条。电机仍会运转,但转差率升高、振动加大、效率显著下降。 3. 冷隔与欠铸。若金属在充满型腔前开始凝固,导条会部分成型不全,通常出现在端环附近。 4. 铝液渗入片间。过大的压射压力可能把铝挤入冲片之间,导致铁损上升。
每一种缺陷都直接转化为电机损耗。存在压铸空洞的转子可能损失一至两个百分点的效率,而这往往正是达标 IE3 与不达标的差距。
预防缺陷的工艺窗口
稳定的转子压铸归结为四个变量的协同控制:炉内熔液温度与含氢量、压射速度与压力曲线、模具温度,以及排气或真空。除气和精炼可将溶解氢维持在低水平;受控的慢压射和快压射曲线能在不卷入空气的前提下填满槽形;对效率和孔隙率要求最严的电动汽车电机转子,真空辅助正日益成为标准配置。
转子压铸岛包含什么
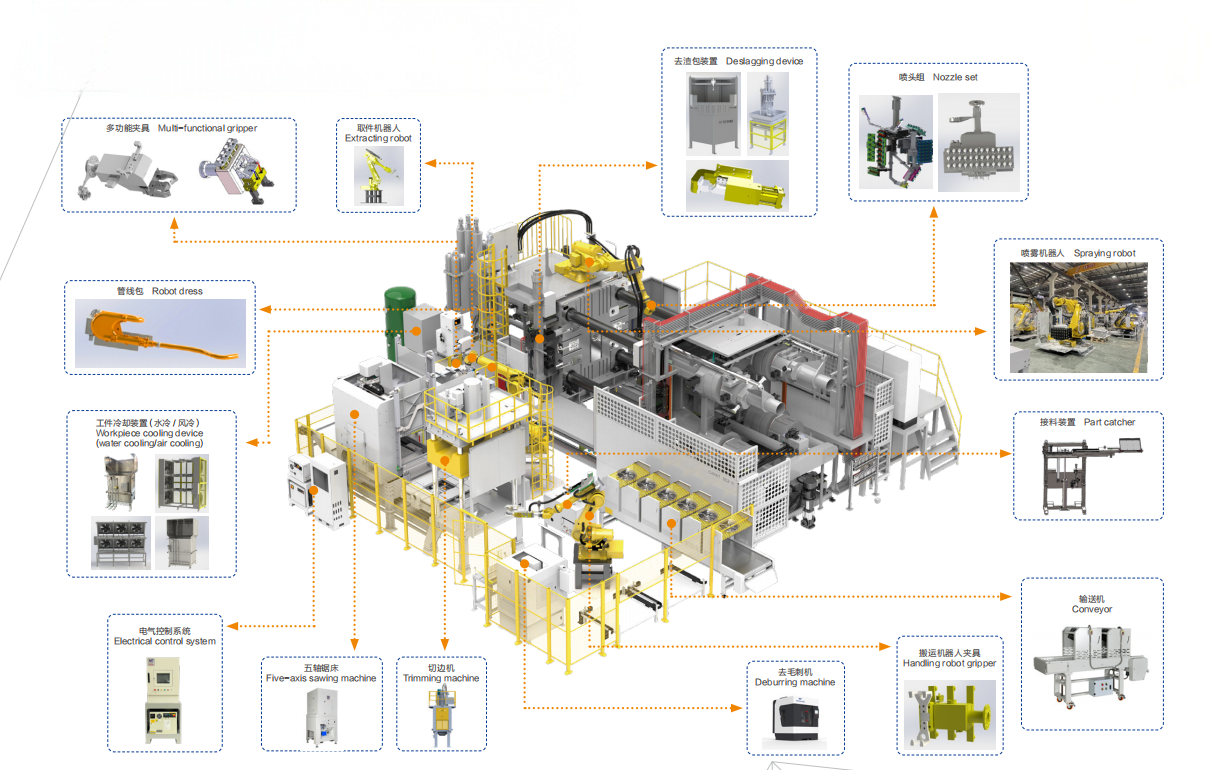
现代转子压铸岛是一个完整的自动化单元,而非一台孤立的压铸机。典型配置包括:带除气和自动定量功能的保温炉、压铸机、带模具喷涂和状态监测的取件机器人、切边压力机,以及在线检测——称重、端环视觉检测或抽检 X 射线,每个转子按序列号全程追溯。自动化在这里的意义不止于省人工:它让工艺窗口在每个班次保持稳定,而这正是保护电机效率的关键。
常见问题
问:转子压铸为什么用铝? 答:铝兼具良好的导电性、低密度和优异的铸造性能。铜笼导电更好但压铸难度大得多,因此铜通常只用于高端高效率设计。
问:不解剖转子能发现压铸缺陷吗? 答:可以。称重、笼体电阻测试、端环视觉检测和 X 射线抽检都能无损探伤。在线电阻测试是最常用的全检手段。
问:转子压铸需要多大锁模力? 答:取决于转子直径和投影面积。小型家电转子用紧凑型压铸机即可,大型工业转子可能需要数百吨锁模力的压铸机。
问:斜槽对压铸工艺有何影响? 答:斜槽使金属流动路径呈螺旋形,充型难度略增,因此预热和压射曲线控制对斜槽转子尤为关键。
问:什么时候该自动化转子产线? 答:当产量足以支撑连续生产、孔隙率要求严苛或客户要求追溯时。对电动汽车和高端能效电机而言,全自动化压铸岛几乎是准入门槛。
正在为新电机项目规划转子生产?我们建造覆盖熔炼定量、压铸、取件、切边、检测和追溯的交钥匙转子压铸岛。请提供转子图纸和年产量,我们为您选型。
产品页面:https://www.ldmotortech.com/zh/products/die-casting