
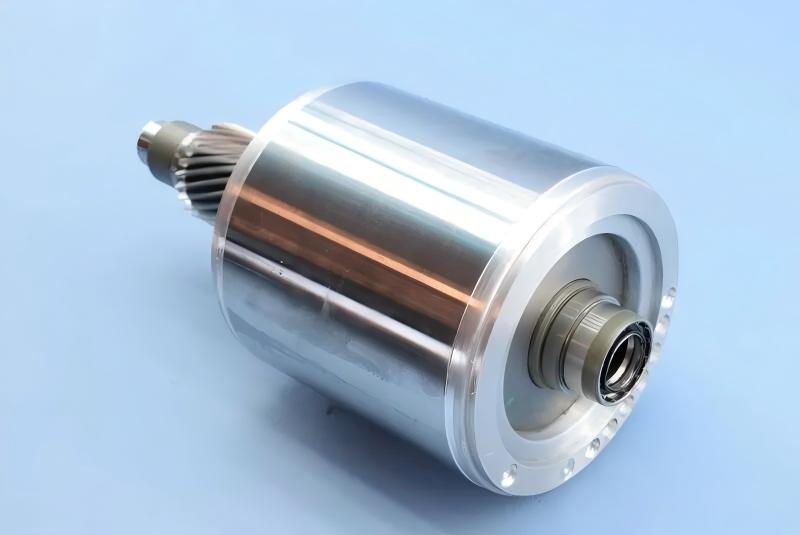
আজকাল তৈরি প্রায় প্রতিটি তিন-ফেজ ইন্ডাকশন মোটরে ঢালাই অ্যালুমিনিয়াম রোটর থাকে। ঢালাই কেজ, শর্ট-সার্কিট রিং, কুলিং ফিন এবং ব্যালান্স বস স্তরিত লেমিনেশন কোরের চারপাশে এক টুকরো হিসেবে গঠিত হয়, যা রোটরকে কম জড়তা, উচ্চ টর্ক-ওজন অনুপাত এবং এমন উৎপাদন ব্যয় দেয় যা কপার বার রোটর মেলাতে পারে না। ইভি ট্র্যাকশন মোটরের জন্য এই সংমিশ্রণ ঢালাই অ্যালুমিনিয়াম রোটরকে ডিফল্ট পছন্দে পরিণত করেছে।
কিন্তু স্তরিত ইস্পাত কোরের চারপাশে অ্যালুমিনিয়াম ঢালাই করা সহজ নয়। বায়ু আটকে যাওয়া, সংকোচন ছিদ্র এবং ভাঙা বার রোটর নীরবে নষ্ট করে, এবং এই ত্রুটিগুলি প্রায়ই চোখের পরীক্ষা পাস করে। এই নিবন্ধে পাঁচটি ঢালাই পদ্ধতি এবং কেন মাত্র দুটি উৎপাদনে প্রাধান্য পায়, অভিজ্ঞ ফাউন্ড্রিগুলো যে উপাদান ও প্রক্রিয়া প্যারামিটার নিয়ন্ত্রণ করে, প্রকৃতপক্ষে গুরুত্বপূর্ণ মান পরীক্ষা, এবং স্বয়ংক্রিয় রোটর ডাই-কাস্টিং আইল্যান্ডকে এই প্যারামিটারগুলো বৃহৎ আয়তনে ধরে রাখতে কী করতে হবে তা কভার করা হয়েছে।
পাঁচটি ঢালাই পদ্ধতি এবং কেন দুটি টিকে থাকে
রোটর অ্যালুমিনিয়াম ঢালাইয়ের পাঁচটি স্বীকৃত পদ্ধতি আছে: কম্পন ঢালাই, মাধ্যাকর্ষণ ঢালাই, কেন্দ্রাতীত ঢালাই, চাপ ঢালাই (ডাই কাস্টিং) এবং নিম্নচাপ ঢালাই।
কম্পন এবং মাধ্যাকর্ষণ ঢালাই কঠিনীভবনের সময় নিচের রিংকে দুর্বল ফিডিং দেয়, ফলে সংকোচন ছিদ্র সাধারণ এবং দুটোই কদাচিৎ ব্যবহৃত হয়। নিম্নচাপ ঢালাই চমৎকার রোটর তৈরি করে কিন্তু প্রধান মোটর নির্মাতারা তা ব্যাপকভাবে গ্রহণ করেনি।
দুটি পদ্ধতি শিল্পকে বহন করে।
১. চাপ ঢালাই। গলিত অ্যালুমিনিয়াম উচ্চ চাপে ছাঁচের গহ্বরে ঢুকিয়ে দেওয়া হয় এবং সেই চাপে কঠিন হয়। চাপ পুরো চক্রে প্রাধান্য পায়। রোটর কোর ঠান্ডা অবস্থায় ঢালাই করা যায়, চক্র সময় কম, এবং প্রক্রিয়াটি পূর্ণ যান্ত্রিকীকরণ ও স্বয়ংক্রিয়করণের উপযুক্ত। দুর্বলতা হলো বায়ু আটকে যাওয়া: ধাতু উচ্চ গতিতে গহ্বর পূরণ করে, এবং ছাঁচের ভেন্টিং অপর্যাপ্ত হলে গ্যাস গুঁজে গিয়ে ছিদ্র সৃষ্টি করে।
২. কেন্দ্রাতীত ঢালাই। গলিত অ্যালুমিনিয়াম ঘূর্ণায়মান ছাঁচে ঢালা হয়, এবং কেন্দ্রাতীত বল গহ্বর পূরণ করে ও কঠিনীভবন পরিচালনা করে। বলটি গ্যাস ও অধাতব অন্তর্ভুক্তি (ধাতুর চেয়ে হালকা) বের করে দিতে সাহায্য করে, ফিডিং শক্তিশালী করে এবং দানা গঠন সূক্ষ্ম করে। সরঞ্জাম ডাই কাস্টিং মেশিনের চেয়ে সরল, কিন্তু ঢালাইয়ে উল্লেখযোগ্য হাতের কাজ জড়িত এবং শ্রম তীব্রতা বেশি।
বৃহৎ আয়তনের রোটর উৎপাদনে চাপ ঢালাই চক্র সময় ও স্বয়ংক্রিয়করণ ক্ষমতায় জেতে। এই কারণেই আধুনিক রোটর ডাই-কাস্টিং আইল্যান্ড কোল্ড চেম্বার মেশিনকে কেন্দ্র করে তৈরি হয়।
চাপ ঢালাই: মেশিন, ছাঁচ এবং প্যারামিটার
রোটর চাপ ঢালাই কোল্ড চেম্বার মেশিন ব্যবহার করে, সম্পূর্ণ উল্লম্ব, উল্লম্ব বা অনুভূমিক কনফিগারেশনে। মূল রেটিং হলো ইনজেকশন বল, ইনজেকশন গতি, ক্ল্যাম্পিং বল, নির্দিষ্ট ইনজেকশন চাপ এবং সর্বোচ্চ অ্যালুমিনিয়াম শট ওজন। ইনজেকশন সিস্টেম মান-সংকট উপাদান: বর্তমান উৎপাদন মেশিন বেশিরভাগই তিন-ধাপের ইনজেকশন ব্যবহার করে।
ডাই-কাস্টিং ছাঁচ রোটরের লেমিনেশন প্যাককে ইনসার্ট হিসেবে ধরে, এবং কোর স্লট গহ্বরের অংশ গঠন করে। গেট নকশা গুরুত্বপূর্ণ: অনুভূমিক ও উল্লম্ব মেশিন সাধারণত পুরু রিংয়ে ভালো ফিডিংয়ের জন্য কয়েকটি অভ্যন্তরীণ গেটে যাওয়া কেন্দ্রীয় গেটিং ব্যবহার করে; সম্পূর্ণ উল্লম্ব মেশিন প্রায়ই ফিন-ফেস গেটিং ব্যবহার করে। গহ্বর পূরণের সময় অত্যন্ত কম হওয়ায় ছাঁচে প্রশস্ত ভেন্টিং থাকতে হবে যাতে বাতাস সুশৃঙ্খলভাবে বেরিয়ে যায়।
যেহেতু গলিত অ্যালুমিনিয়াম খারাপভাবে প্রবাহিত হয় এবং ঢালাই প্রাচীর মোটা, নির্দিষ্ট চাপ উচ্চ হওয়া উচিত আবার পূরণ গতি ইচ্ছাকৃতভাবে কম। ছোট মোটর রোটরের জন্য সাধারণ প্যারামিটার: নির্দিষ্ট ইনজেকশন চাপ ২৯.৪ থেকে ৩৯.২ MPa, পূরণ গতি ১৫ থেকে ২৫ m/s, ঢালাই তাপমাত্রা ৬৮০ থেকে ৭০০ ডিগ্রি C, ছাঁচ তাপমাত্রা ১৮০ থেকে ২০০ ডিগ্রি C। এই প্যারামিটারগুলো পারস্পরিক ক্রিয়া করে এবং ট্রায়াল ঢালাইয়ে সমন্বিত হয়; ফিন-ফেস গেটিংয়ে চাপ ক্ষতি কম এবং নির্দিষ্ট চাপ সামান্য কমানো যায়।
কেন্দ্রাতীত ঢালাইয়ের জন্য অ্যালুমিনিয়াম তাপমাত্রা বেশি রাখা হয়, ৭২০ থেকে ৭৮০ ডিগ্রি C, ছাঁচ তাপমাত্রা ৪৫০ থেকে ৫৫০ ডিগ্রি C, এবং কেন্দ্রাতীত গতি রিংয়ের জ্যামিতি থেকে নির্ধারিত হয়। ধ্রুব গতির চেয়ে পরিবর্তনশীল গতির কেন্দ্রাতীত মেশিন পছন্দনীয়।
উপাদান প্রয়োজনীয়তা: বিশুদ্ধতা হলো পরিবাহিতার সমস্যা
রোটর ঢালাই প্রথম শ্রেণির পুনর্গলিত অ্যালুমিনিয়াম ইঙ্গট ব্যবহার করে, A1 99.5 বা A1 99.7 GB 1196 অনুযায়ী, ২০ ডিগ্রি C তে রোধাঙ্ক ০.০২৭ থেকে ০.০৩০ ওহম বর্গ মিলিমিটার প্রতি মিটার এবং বিশুদ্ধতা ৯৯.৫ শতাংশের কম নয়। A1 99.5-এর অপবিশুদ্ধতার সীমা: লোহা ০.৩ শতাংশ, সিলিকন ০.২৫ শতাংশ, লোহা যোগ সিলিকন ০.৪৫ শতাংশ, তামা ০.০১৫ শতাংশ, মোট অপবিশুদ্ধতা ০.৫ শতাংশ।
গলানোর পর গলিত অ্যালুমিনিয়াম ইঙ্গটের লোহা সীমা অতিক্রম করতে পারে কিন্তু লোহা ০.৮ শতাংশ এবং মোট অপবিশুদ্ধতা ১ শতাংশের নিচে থাকতে হবে, এবং রোধাঙ্কও ইঙ্গটের স্পেসিফিকেশন পূরণ করতে হবে। প্রতি শিফটে উৎপাদনের আগে ক্রুসিবলের গলিত অ্যালুমিনিয়াম নমুনা নিয়ে বিশ্লেষণ করা হয়।
গলানোর অনুশীলন সংমিশ্রণের মতোই গুরুত্বপূর্ণ। কাস্ট আয়রন ক্রুসিবল ব্যবহারের আগে অভ্যন্তরে উচ্চ-তাপমাত্রা প্রতিরক্ষামূলক প্রলেপ দিতে হবে যাতে গলিত অ্যালুমিনিয়ামে লোহা উঠে না যায়। গেট ও রানার ফেরত চার্জের ১৫ শতাংশের কম রাখতে হবে বিশুদ্ধতা রক্ষায়। ডিগ্যাসিং ও স্ল্যাগ অপসারণ সোডিয়াম ক্লোরাইডের মতো ক্লোরাইড লবণ দিয়ে করা হয়, পরিমাণ গলিত অ্যালুমিনিয়ামের ০.১ থেকে ০.৫ শতাংশ, গ্যাস বের করা ও অন্তর্ভুক্তি দূর করতে।
ঢালাইয়ের আগে লেমিনেশন প্যাকের পরীক্ষা সমান কঠোর: বার নকশার সীমার মধ্যে, লেমিনেশনে তেল বা মরচে নেই, দাঁত মসৃণ ও সমতল। বাতিল রোটর একবার পুনর্গলিত হতে পারে; দুবার পুনর্গলিত লেমিনেশন পুনরায় ব্যবহার করা যাবে না।
মান নিয়ন্ত্রণ: রোটরের আয়ু নির্ধারণকারী পরীক্ষা
১. কোর দৈর্ঘ্য সহনশীলতা: ১৬০ মিমি-র নিচে কোরের জন্য যোগ ২.০ মিমি, দীর্ঘ কোরের জন্য যোগ ২.৫ মিমি। ২. রোটর বাইরের ব্যাসের স্কিউ রেখা সোজা হতে হবে, দৃশ্যমান ভাঁজ ছাড়া, এবং স্কিউ মাত্রা নকশা মেনে চলতে হবে। ৩. রিং ও ফিনের বার ও ফ্ল্যাশ এবং কোর বাইরের ব্যাসের অবশিষ্ট অ্যালুমিনিয়াম সম্পূর্ণ পরিষ্কার করতে হবে। লেমিনেশনের মধ্যে বা শ্যাফট গর্তের ভেতরে অ্যালুমিনিয়াম আটকে থাকা যাবে না। ৪. রিংয়ের সংকোচন ছিদ্র: সর্বোচ্চ তিনটি স্থান, প্রতিটি গভীরতা ৩ মিমি-র কম এবং ব্যাস ৫ মিমি-র কম। রিং ও ফিন ফাটল, বাঁকা, অন্তর্ভুক্তি ও আঘাত ক্ষতি মুক্ত থাকতে হবে; ফিনের ঠান্ডা যুক্তিস ফিন দৈর্ঘ্যের এক-চতুর্থাংশের বেশি হতে পারবে না, এবং ফিন প্রোফাইল ঘাটতি ৩ মিমি-র বেশি নয়। ৫. ব্যালান্স বস ফাটলমুক্ত হতে হবে; অনুপস্থিত উপাদান বস উচ্চতার এক-পঞ্চমাংশের বেশি নয়, এবং প্রতি প্রান্তে সর্বোচ্চ এক-চতুর্থাংশ বস ক্ষতিগ্রস্ত হতে পারে। ৬. রিং বাইরের ব্যাস ও কোর বাইরের ব্যাসের এককেন্দ্রিকতা নির্দিষ্ট সহনশীলতা শ্রেণি পূরণ করতে হবে। ৭. ভাঙা বা ক্ষীণ বার অনুমোদিত নয়। প্রতিটি রোটর ১০০ শতাংশ পরীক্ষিত হয়, সাধারণত কারেন্ট সুইং তুলনা পদ্ধতিতে, এবং গণিত সুইং ৩ শতাংশের বেশি হতে পারবে না। ৮. স্লট খোলায় অপর্যাপ্ত পূরণ বা ডিপ্রেশন নির্দিষ্ট সীমার মধ্যে থাকতে হবে। ৯. রোটর বাইরের ব্যাসের আঁচড়ের গভীরতা ফিনিশ টার্নিং অ্যালাউন্সের বেশি নয়।
এই পরীক্ষাগুলোর দুটি জোর দেওয়ার যোগ্য। ভাঙা বার পরীক্ষা বৈদ্যুতিক, চোখে নয়: রোটর নিখুঁত দেখালেও ফাটল বার বহন করতে পারে। এবং ৩ শতাংশ কারেন্ট সুইং সীমা হলো শিল্পের প্রবেশদ্বার যা চালানযোগ্য রোটরকে স্ক্র্যাপ থেকে আলাদা করে।
আধুনিক রোটর ডাই-কাস্টিং আইল্যান্ড কী স্বয়ংক্রিয় করতে হবে
উপরের প্যারামিটারগুলো ঘণ্টায় কয়েকটি রোটর হাতে হাতে অর্জনযোগ্য। উৎপাদন আয়তনে, সেগুলো ধারাবাহিকভাবে ধরে রাখতে মেশিন সেল প্রয়োজন:
১. ধারাবাহিক গলিত ধাতু হ্যান্ডলিং। হোল্ডিং ফার্নেস অ্যালুমিনিয়াম তাপমাত্রায় রাখে, এবং স্যুপ ফিডার (অটো ল্যাডল) প্রতিটি শট ডাই-কাস্টিং মেশিনে পরিমাপ করে। শট ওজনের ধারাবাহিকতা ছিদ্র ও অপূর্ণ পূরণের বিরুদ্ধে প্রথম প্রতিরক্ষা। ২. ছাঁচ তাপমাত্রা নিয়ন্ত্রণ। ছাঁচ প্রতিটি চক্রে ১৮০-২০০ ডিগ্রি C তে থাকতে হবে। ডাই-কাস্টিং আইল্যান্ড ছাঁচ তাপমাত্রা নিয়ন্ত্রক ও প্রি-হিট যুক্তি সংহত করে যাতে শিফটের প্রথম শট স্ক্র্যাপ না হয়। ৩. কোর হ্যান্ডলিং। লেমিনেশন প্যাক ইনসার্ট হিসেবে আসে। সেলকে কোর লোড করতে হবে, স্কিউ ও অভিযোজন যাচাই করতে হবে, এবং ফিন না বেঁকে ও বাইরের ব্যাস না আঁচড়ে সমাপ্ত রোটর নামাতে হবে। ৪. ট্রিমিং ও বিচ্ছিন্নকরণ। রানার ও গেট সেলের ভেতরে সরানো হয়, নিয়ন্ত্রিত কাট বলে যাতে ফিন ও ব্যালান্স বস ক্ষতিগ্রস্ত না হয়। ৫. ১০০ শতাংশ পরিদর্শন। ভাঙা বার পরীক্ষা ও মাত্রিক পরীক্ষা লাইনের স্টেশন হিসেবে সংহত, গবেষাগার বেঞ্চে নমুনা নয়। রোটর প্রতি ডেটা রেকর্ড হয়: শট প্যারামিটার, ছাঁচ তাপমাত্রা ও পরীক্ষার ফলাফল।
এই পাঁচটি পূরণ না করা সেল হেলপারসহ প্রেস মাত্র, ডাই-কাস্টিং আইল্যান্ড নয়।
ডাই-কাস্টিং আইল্যান্ড নির্দিষ্ট করার আগে উত্তর দিতে হবে এমন প্রশ্ন
১. রোটর ব্যাস, কোর দৈর্ঘ্য ও প্যাক উচ্চতার পরিসর, এবং কতগুলো রোটর মডেল লাইন ভাগ করে? ২. অ্যালুমিনিয়াম গ্রেড ও গলিত স্পেসিফিকেশন, এবং গলিত একটি হোল্ডিং ফার্নেস না একাধিক থেকে সরবরাহ হয়? ৩. ঢালাই পদ্ধতি: চাপ, কেন্দ্রাতীত, নাকি বিভিন্ন রোটর পরিবারের জন্য দুটোই? ৪. লক্ষ্য চক্র সময় ও শিফট প্রতি আউটপুট, এবং গ্রহণযোগ্য স্ক্র্যাপ হার? ৫. রোটর প্রতি কোন পরীক্ষা রেকর্ড করতে হবে: শট প্যারামিটার, ছাঁচ তাপমাত্রা, ভাঙা বার পরীক্ষা, মাত্রা? ৬. একই সেলে পরবর্তী কার্যক্রম: ট্রিমিং, শ্যাফট প্রেসিং, টার্নিং, ব্যালান্সিং?
সচরাচর জিজ্ঞাস্য প্রশ্ন
প্র: রোটরের জন্য কেন কেন্দ্রাতীতের চেয়ে চাপ ঢালাই পছন্দনীয়? উ: চক্র সময় ও স্বয়ংক্রিয়করণ। চাপ ঢালাই মিলিসেকেন্ডে পূরণ করে এবং অটো ল্যাডল, এক্সট্রাকশন রোবট ও ট্রিম প্রেসের সাথে পরিষ্কারভাবে সংহত হয়। কেন্দ্রাতীত ঢালাই ভালো ধাতুবিদ্যা দেয় কিন্তু হাতে ঢালাইয়ের উপর নির্ভর করে, যা থ্রুপুট ও ধারাবাহিকতা সীমিত করে।
প্র: রোটর অ্যালুমিনিয়ামে লোহার পরিমাণ কেন গুরুত্বপূর্ণ? উ: লোহা রোধাঙ্ক বাড়ায় এবং মোটর দক্ষতা ক্ষতি করে। ইঙ্গটের সীমা ০.৩ শতাংশ, গলিতের সীমা ০.৮ শতাংশ, এবং রোধাঙ্কের স্পেসিফিকেশন বাধ্যতামূলক সীমাবদ্ধতা। ক্রুসিবল প্রতিরক্ষামূলক প্রলেপ মূলত লোহা উঠে যাওয়া রোধে বিদ্যমান।
প্র: ডাই-কাস্টিং মেশিনে তিন-ধাপের ইনজেকশন সিস্টেম কী? উ: ধীর অভিগমন, দ্রুত পূরণ ও তীব্রকরণ ধাপের একটি শট প্রোফাইল। রোটরের জন্য দ্রুত পূরণ ধাপ ছিদ্রের ঝুঁকি প্রাধান্য পায়, কারণ ধাতু পৌঁছানোর আগে বাতাস ভেন্ট দিয়ে বেরিয়ে যেতে হবে।
প্র: ভাঙা বার কীভাবে সনাক্ত করা হয়? উ: কারেন্ট সুইং তুলনা পদ্ধতিতে, প্রতিটি রোটরে প্রয়োগকৃত বৈদ্যুতিক পরীক্ষায়। ৩ শতাংশের বেশি সুইং ভাঙা বা ক্ষীণ বার নির্দেশ করে এবং রোটর নিখুঁত দেখালেও বাতিল হয়।
প্র: রোটর ঢালাই কোন ছাঁচ তাপমাত্রা ব্যবহার করবে? উ: সাধারণত ১৮০ থেকে ২০০ ডিগ্রি C। অতিরিক্ত ঠান্ডা হলে পূরণ অসম্পূর্ণ; অতিরিক্ত গরম হলে চক্র সময় ও সংকোচন ছিদ্র ক্ষতিগ্রস্ত হয়। এই কারণেই ডাই-কাস্টিং আইল্যান্ডে ছাঁচ তাপমাত্রা নিয়ন্ত্রণ অন্তর্ভুক্ত।
প্র: স্ক্র্যাপ রোটর পুনর্গলিত করা যায় কি? উ: একবার, হ্যাঁ। দুবার পুনর্গলিত লেমিনেশন পুনরায় ব্যবহার করা যাবে না, কারণ বার অবস্থা ও দাঁতের জ্যামিতি অবনতি হয়।
রোটর ঢালাই লাইন পরিকল্পনা বা বিদ্যমানটি উন্নত করছেন? আমরা টার্নকি রোটর ডাই-কাস্টিং আইল্যান্ড নকশা করি: গলানো ও হোল্ডিং, স্যুপ ফিডার (অটো ল্যাডল) ডোজিং, ডাই-কাস্টিং মেশিন, ছাঁচ তাপমাত্রা নিয়ন্ত্রণ, এক্সট্রাকশন রোবট, ট্রিমিং এবং ১০০ শতাংশ পরিদর্শন স্টেশন। আপনার রোটর পরিসর, লক্ষ্য চক্র সময় ও স্ক্র্যাপ সহনশীলতা জানান, আমরা আইল্যান্ড কনফিগারেশন প্রস্তাব করব।
সম্পর্কিত সক্ষমতা: রোটর ডাই-কাস্টিং আইল্যান্ড https://www.ldmotortech.com/en/products/die-casting সম্পর্কিত সক্ষমতা: মোটর অ্যাসেম্বলি লাইন https://www.ldmotortech.com/en/products/motor-assembly