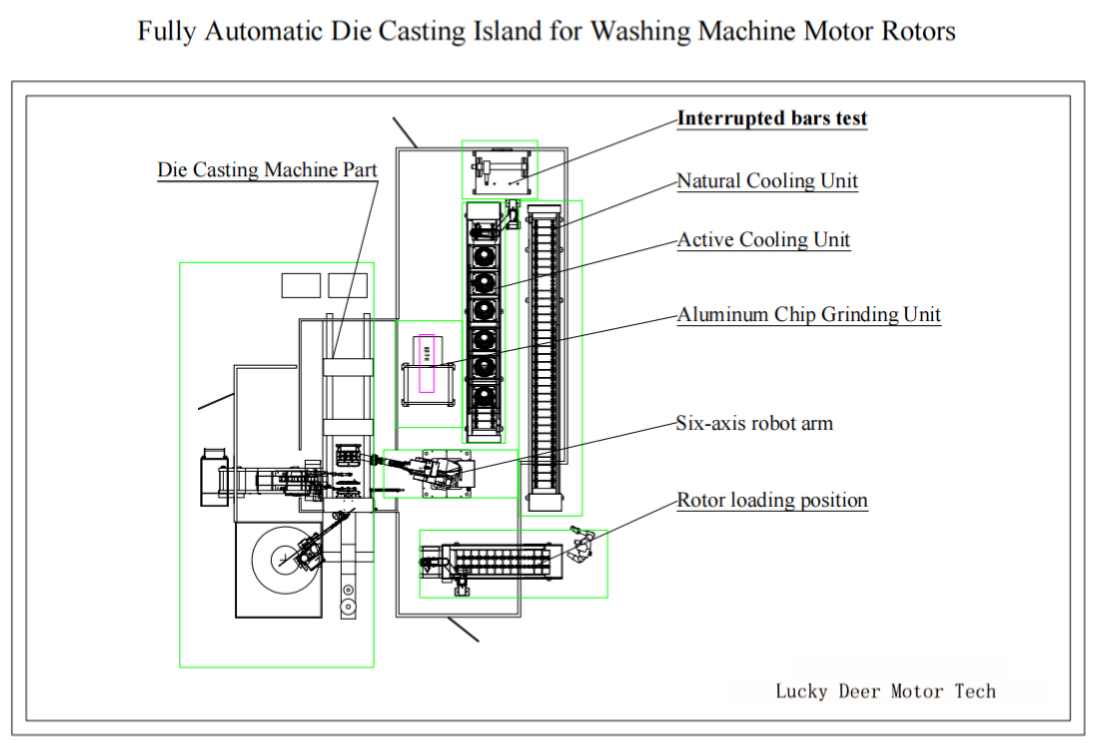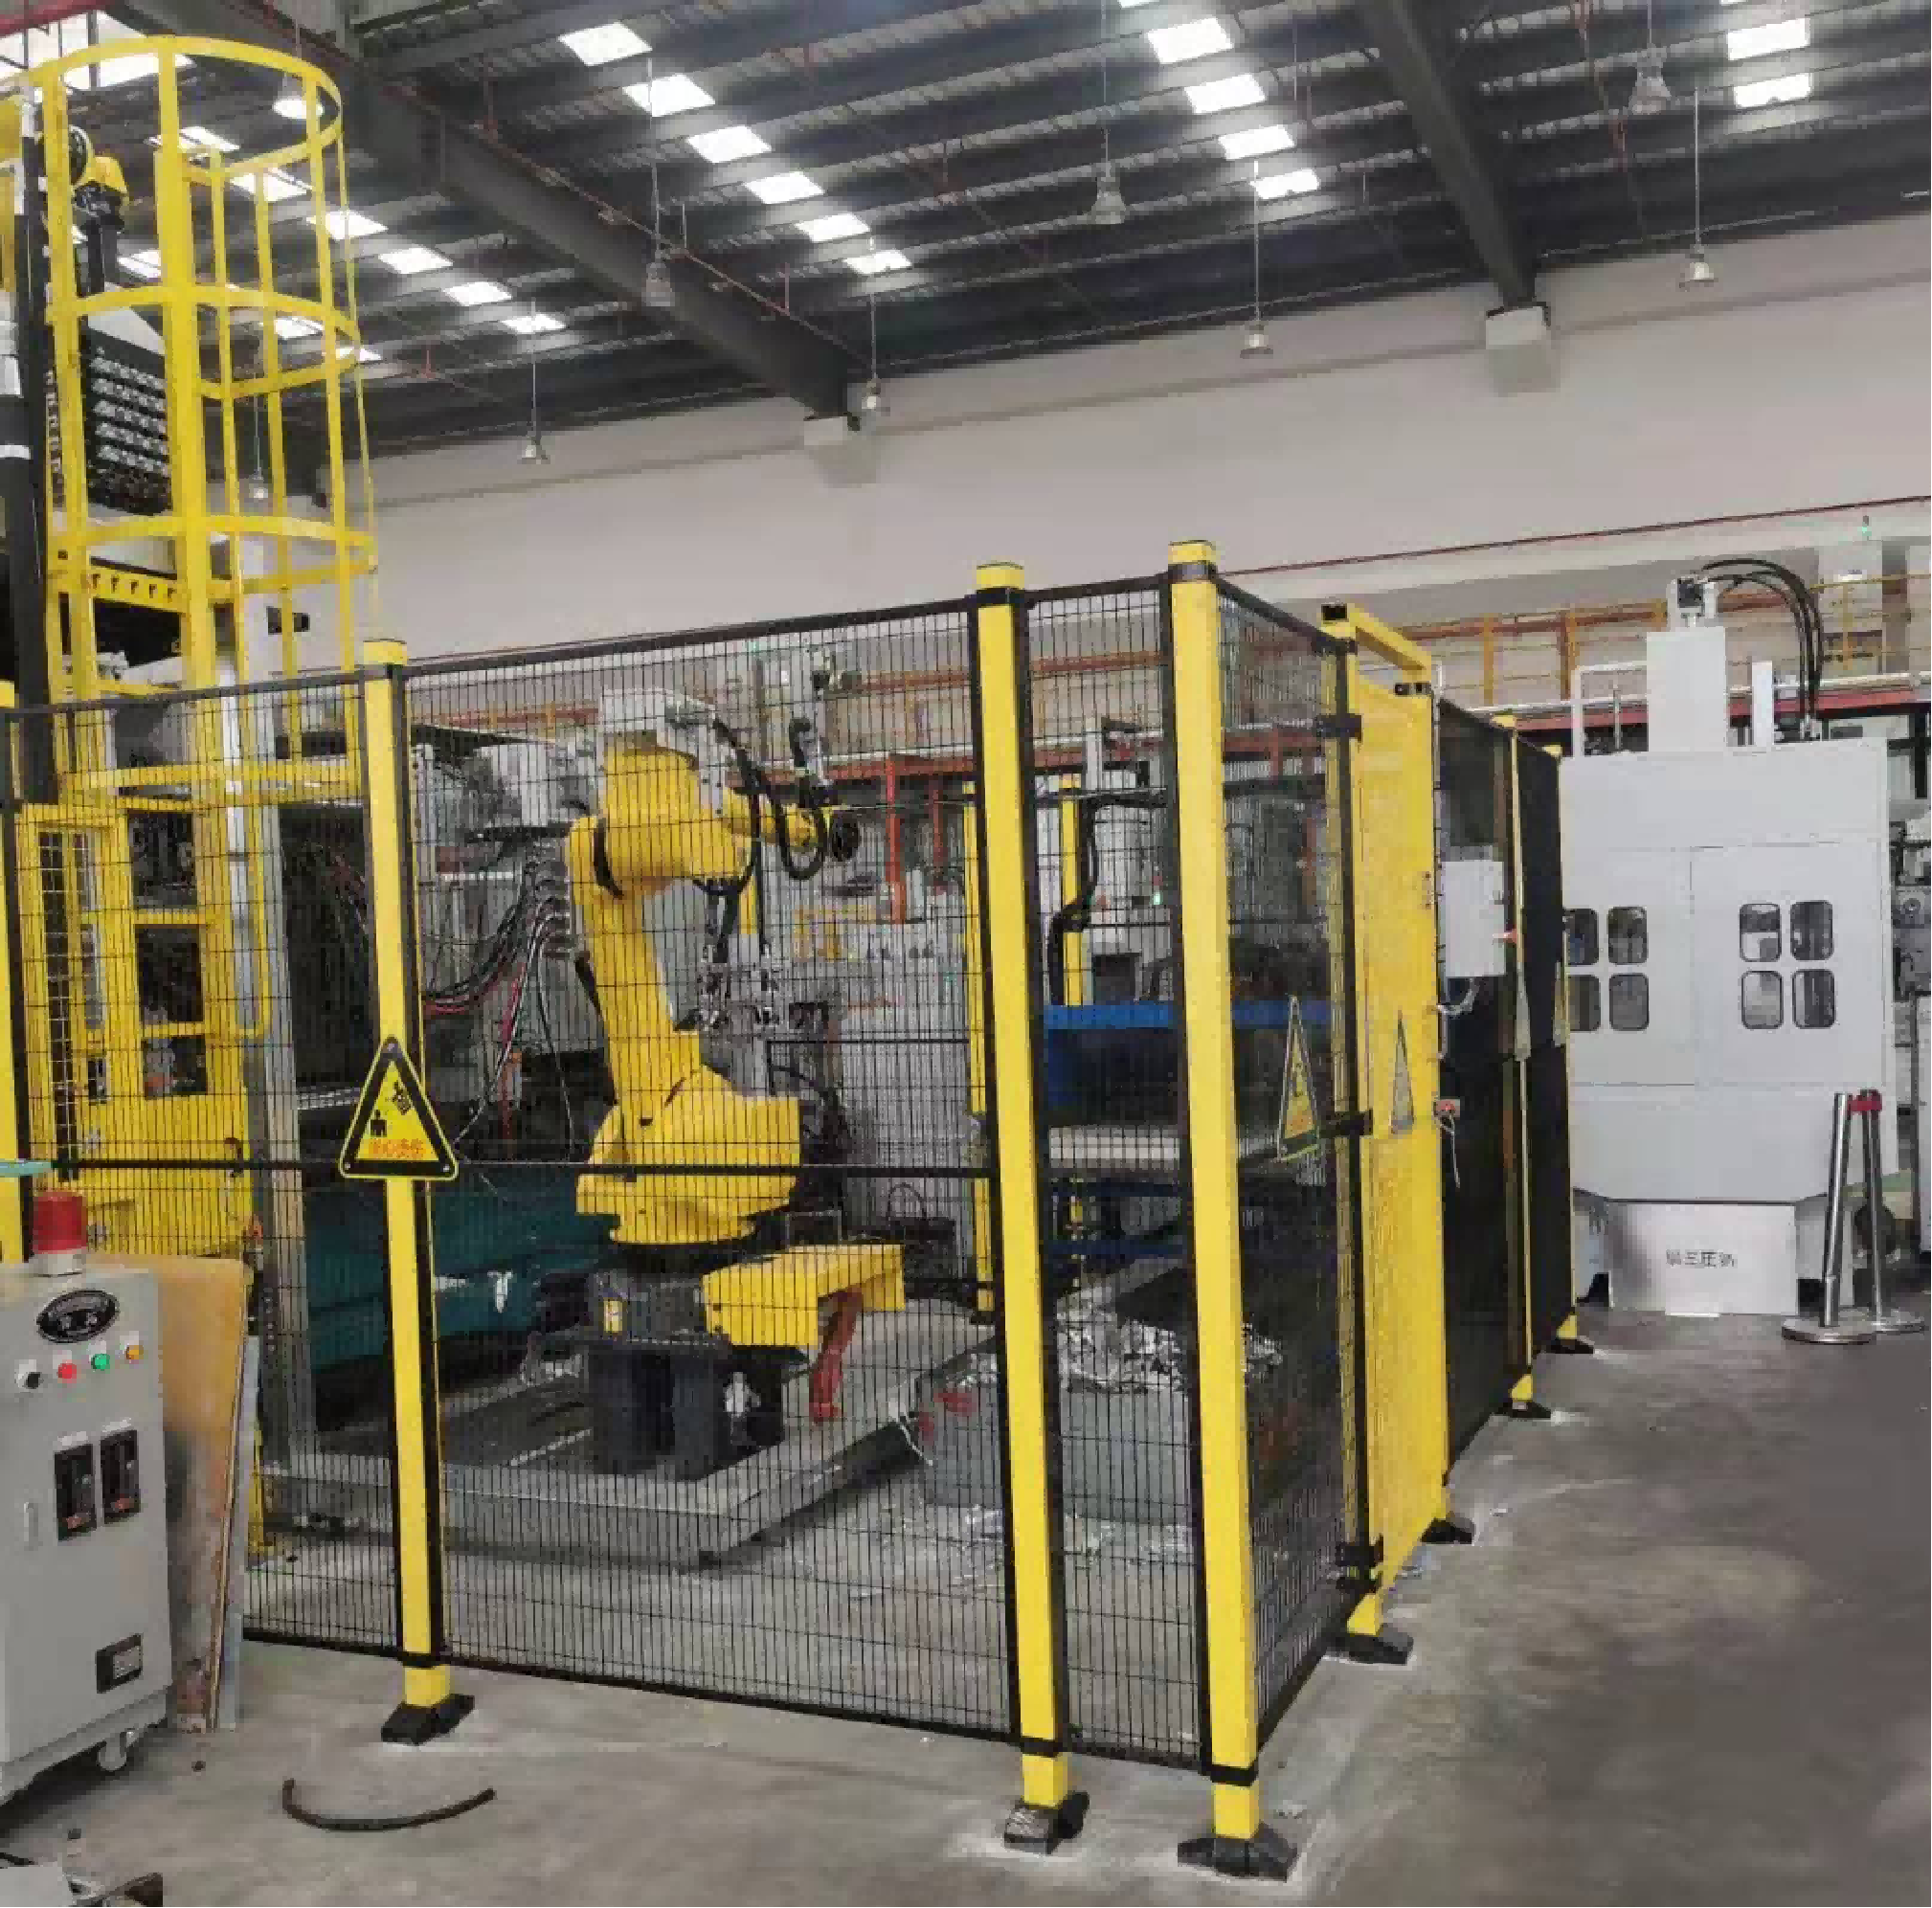
দুটি মোটর কারখানাকে জিজ্ঞাসা করুন রটার কাস্টিং মেশিন কী, আপনি দুটি উত্তর পাবেন। একজন একটি প্রেসের বর্ণনা দেবে। অন্যজন একটি সেলের বর্ণনা দেবে: কোর প্যাকেট লোডিং স্টেশন, ছয়-অক্ষের রোবট, অটোমেটিক ল্যাডলসহ ডাই-কাস্টিং মেশিন, গ্রাইন্ডিং স্টেশন, কুলিং ইউনিট এবং ব্রোকেন-বার ইন্সপেকশন, সব এক লাইনে।
সঠিক উত্তর হলো দ্বিতীয়টি। মোটর রটার ডাই-কাস্টিং আইল্যান্ড হলো একটি সম্পূর্ণ স্বয়ংক্রিয় সেল যেখানে কোর প্যাকেট লোড, ঢালাই, বের করা, ফিনিশিং, ঠান্ডা করা, পরিদর্শন এবং ট্রেসেবিলিটি একটানা প্রবাহে সম্পন্ন হয়। এটি সেই ধাপও যেখানে ইনডাকশন মোটরের স্কুইরেল কেজ তৈরি হয়, এবং যেখানে লুক্কায়িত ত্রুটি হয় রোধ করা হয় নয়তো সৃষ্টি করা হয়। বেশিরভাগ ক্রেতা প্রথমে প্রেসের টনেজ তুলনা করেন। বাস্তবে, আউটপুট এবং ঢালাইয়ের গুণমান নির্ভর করে প্রেসের চারপাশের স্টেশনগুলো কতটা সুষম তার ওপর।
কেন রটার ঢালাই একক মেশিন নয়, সেল হিসেবে করা হয়
রটার ঢালা হয় স্তুপীকৃত এবং হেলানো স্লটযুক্ত ল্যামিনেটেড কোরের ভেতরে। গলিত অ্যালুমিনিয়ামকে এক থেকে তিন সেকেন্ডে প্রতিটি স্লট, দুটি এন্ড রিং এবং প্রায়শই ফ্যান ব্লেড পূর্ণ করতে হয়। মার্জিন খুব কম। চারটি ভেরিয়েবল একসাথে স্থির থাকতে হয়: চুল্লিতে গলিত ধাতুর তাপমাত্রা ও গ্যাস উপাদান, ইনজেকশনের গতি ও চাপ প্রোফাইল, ছাঁচের তাপমাত্রা এবং ভেন্টিং বা ভ্যাকুয়াম।
একজন অপারেটর তিন শিফট ধরে চারটি ভেরিয়েবল স্থির রাখতে পারেন না। একটি সেল পারে, কারণ প্রতিটি স্টেশন একটি স্থির, পুনরাবৃত্তিযোগ্য যান্ত্রিক ক্রিয়া: রোবট প্রতি সাইকেলে কোর একইভাবে লোড করে, স্প্রেয়ার একই পরিমাণ রিলিজ এজেন্ট প্রয়োগ করে, কুলিং ইউনিট পরিদর্শনের আগে রটারকে একই তাপমাত্রায় নিয়ে আসে। এই সেলগুলোর অস্তিত্বের কারণ স্থিতিশীলতা, শ্রম সাশ্রয় নয়।
রটার ডাই-কাস্টিং আইল্যান্ডে স্টেশন ধরে স্টেশন
1. কোর লোডিং। স্তুপীকৃত ও হেলানো প্যাকেট লোডিং স্লাইড বা ম্যাগাজিনের মাধ্যমে সেলে পৌঁছায়। স্টেশন প্রতিটি প্যাকেটের অভিমুখ ঠিক করে এবং রোবট তোলার আগে উপস্থিতি ও অবস্থান নিশ্চিত করে, যা ছাঁচের ক্ষতির সবচেয়ে সাধারণ কারণ—প্যাকেট বাঁকা বসা—রোধ করে।
2. পিক অ্যান্ড প্লেস। ডেডিকেটেড ফিক্সচারসহ ছয়-অক্ষের রোবট ছাঁচে লোড করে এবং ঢালাইয়ের পরে খালাস করে, সাথে সাথে রটারকে পরবর্তী স্টেশনগুলোর মধ্যে স্থানান্তর করে। এটিই একগুচ্ছ মেশিনকে ম্যানুয়াল হ্যান্ডঅফের ধারা নয়, একটানা প্রবাহে পরিণত করে।
3. ডাই-কাস্টিং মেশিন এবং অটোমেটিক ল্যাডল। ছাঁচ বন্ধ হওয়ার পর গলিত অ্যালুমিনিয়াম ইনজেকশন স্লিভে ডোজ করা হয়। ডোজিং ডিভাইস হলো অটোমেটিক ল্যাডল, যা কিছু বাজারে soup feeder নামে পরিচিত, প্রতি সাইকেলে হোল্ডিং ফার্নেস থেকে পরিমিত আয়তন স্থানান্তর করে। শুধুমাত্র ধ্রুব আয়তনেই পূরণের আচরণ এবং এন্ড রিং গঠন পুনরাবৃত্তিযোগ্য হয়।
4. ছাঁচের তাপমাত্রা নিয়ন্ত্রণ, সার্ভো স্প্রেয়ার এবং রিলিজ এজেন্ট ডোজিং। শটগুলোর মাঝে ছাঁচ স্প্রে করা হয় এবং সেল কন্ট্রোলার তাপমাত্রা সরু ব্যান্ডে রাখে। খুব ঠান্ডা ছাঁচে কোল্ড শাট ও অসম্পূর্ণ পূরণ হয়; খুব গরমে লেগে যায় এবং সাইকেল দীর্ঘ হয়। সার্ভো স্প্রেয়ার নিয়ন্ত্রিত প্যাটার্নে রিলিজ এজেন্ট প্রয়োগ করে, ক্যাভিটি প্লাবিত করে না।
5. গ্রাইন্ডিং ও পলিশিং। বের করার পর রোবট রটারটিকে গ্রাইন্ডিং ও পলিশিং স্টেশনে রাখে পৃষ্ঠ চিকিৎসার জন্য, গেটের দাগ ও ফ্ল্যাশ সরিয়ে পরবর্তী মেশিনিং ও ব্যালেন্সিং যে অবস্থা আশা করে তাতে নিয়ে আসে।
6. নিয়ন্ত্রিত এয়ার কুলিং। পরিদর্শনের ফলাফল তাপমাত্রার ওপর নির্ভর করে, তাই পরীক্ষার আগে রটারকে এয়ার-কুলড ইউনিটে নির্দিষ্ট তাপমাত্রায় আনা হয়। স্থিতিশীল তাপমাত্রায় ঠান্ডা করার ফলেই পরবর্তী বৈদ্যুতিক পরিদর্শন অর্থপূর্ণ হয়, আনুমানিক নয়।
7. ব্রোকেন-বার ইন্সপেকশন। এই স্টেশন ঠান্ডা রটারে ভাঙা বা অসম্পূর্ণভাবে পূর্ণ বার আছে কিনা তা পরীক্ষা করে। ভাঙা বার রটারের রেজিস্ট্যান্স বাড়ায়, লস বাড়ায় এবং টর্ক কমায়, আর বাইরে থেকে দেখা যায় না। ইনলাইন ব্রোকেন-বার ইন্সপেকশন হলো রটার গ্রহণের আগে শেষ গেট এবং সেলের সবচেয়ে মূল্যবান পরীক্ষা।
8. ট্রেসেবিলিটি। আধুনিক আইল্যান্ডগুলো রটারের সিরিয়াল নাম্বারের বিপরীতে শট প্যারামিটার, ছাঁচের তাপমাত্রা এবং পরিদর্শনের ফলাফল রেকর্ড করে। পরে কোনো মোটর কর্মক্ষমতা পরীক্ষায় ব্যর্থ হলে, এই রেকর্ডের মাধ্যমে কারখানা সেই শিফট, ছাঁচ এবং গলিত ব্যাচ পর্যন্ত খুঁজে বের করতে পারে যা রটারটি তৈরি করেছিল।
সাইকেল টাইম এবং ঘণ্টাপ্রতি আউটপুট কী নির্ধারণ করে
সেল সাইকেল হলো ঢালাই সাইকেল নয়। এটি দীর্ঘতম স্টেশনের সময়ের সাথে স্টেশনগুলোর মধ্যে রোবট হ্যান্ডলিং সময় যোগ করা। একটি প্রেস যা ২০ সেকেন্ডে পূর্ণ ও কঠিন করে, তা স্প্রে ও ডোজিংয়ের কারণে ৪৫ সেকেন্ডে বা কুলিংয়ের কারণে ৬০ সেকেন্ডে পৌঁছাতে পারে।
হিসাব সহজ। ৩৬০০ কে সেকেন্ডে সেল সাইকেল দিয়ে ভাগ করুন তাত্ত্বিক প্রতি ঘণ্টা পিস পেতে, তারপর ছাঁচ পরিবর্তন, স্প্রে সামঞ্জস্য ও পরিকল্পিত বন্ধের জন্য একটি প্রাপ্যতা ফ্যাক্টর প্রয়োগ করুন। ৪৫ সেকেন্ডের সাইকেল তাত্ত্বিকভাবে ঘণ্টায় ৮০ রটার দেয়; ৮৫ শতাংশ প্রাপ্যতায় প্রায় ৬৮। সরবরাহকারীকে সবসময় জিজ্ঞাসা করুন তার প্রস্তাব কোন সংখ্যার ওপর ভিত্তি করে: তাত্ত্বিক ও বাস্তব আউটপুটের মধ্যে ব্যবধানই সেখানে যেখানে ডেলিভারি সময় হারিয়ে যায়।
কোটেশনের আগে কী কী নির্ধারণ করতে হবে
1. রটারের পরিসর: কোরের ব্যাস, স্ট্যাকের দৈর্ঘ্য, স্লট জ্যামিতি, হেলানোর কোণ এবং ফ্যান ব্লেড বা ব্যালেন্সিং বৈশিষ্ট্য একবারে ঢালা হয় কিনা। 2. সংকর ধাতু ও প্রক্রিয়ার স্তর: প্রচলিত অ্যালুমিনিয়াম ঢালাই, নাকি উচ্চ-দক্ষতার এবং ইভি রটারের জন্য কঠোর পোরোসিটি সীমাসহ ভ্যাকুয়াম-সহায়ক ঢালাই। 3. ঘণ্টাপ্রতি আউটপুট ও শিফট প্যাটার্ন, সেলটিকে কি অপারেটর ছাড়া চলতে হবে কিনা তাও। 4. প্রতিটি স্টেশনের অটোমেশন স্তর: ম্যানুয়াল লোডিং থেকে শুরু করে সম্পূর্ণ স্বয়ংক্রিয় লোডিং, স্থানান্তর ও পরিদর্শন পর্যন্ত। 5. পরিদর্শন ও তথ্যের প্রয়োজনীয়তা: ব্রোকেন-বার টেস্ট, ওজন পরীক্ষা, এন্ড রিং ভিশন ইন্সপেকশন, এক্স-রে স্যাম্পলিং এবং ফলাফল ট্রেসেবিলিটি সিস্টেমে রেকর্ড করতে হবে কিনা। 6. ইনস্টলেশন স্থানে উপলব্ধ মেঝের জায়গা, ইউটিলিটি এবং ধোঁয়া নিষ্কাশন।
এই তালিকা যত পরিষ্কার হবে, সেল কনফিগারেশন তত নির্ভুল হবে, এবং অব্যবহৃত ক্ষমতা কেনা বা ইনস্টলেশনের পরে বটলনেক আবিষ্কারের ঝুঁকি তত কম।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্রশ্ন: ডাই-কাস্টিং মেশিন এবং ডাই-কাস্টিং আইল্যান্ডের মধ্যে পার্থক্য কী? উত্তর: মেশিন ঢালাই সম্পন্ন করে। আইল্যান্ড হলো তার চারপাশের সম্পূর্ণ সেল: কোর লোডিং, রোবট হ্যান্ডলিং, ডোজিং, স্প্রে করা, ফিনিশিং, কুলিং, পরিদর্শন এবং ট্রেসেবিলিটি। আউটপুট ও সামঞ্জস্য সেল থেকে আসে, শুধু প্রেস থেকে নয়।
প্রশ্ন: soup feeder কী? উত্তর: এটি স্বয়ংক্রিয় ল্যাডল যা প্রতি সাইকেলে হোল্ডিং ফার্নেস থেকে পরিমিত আয়তনের গলিত অ্যালুমিনিয়াম ইনজেকশন স্লিভে স্থানান্তর করে। পুনরাবৃত্তিযোগ্য কেজ গঠনের জন্য ধ্রুব আয়তন অপরিহার্য।
প্রশ্ন: ঢালাই ভালো দেখালেও কেন ব্রোকেন-বার ইন্সপেকশন দরকার? উত্তর: কেজের ত্রুটি অভ্যন্তরে থাকে। ভাঙা বা অসম্পূর্ণ বার বাইরে থেকে দেখা যায় না, কিন্তু রটারের রেজিস্ট্যান্স বাড়ায় এবং মোটরের দক্ষতা কমায়। বৈদ্যুতিক ব্রোকেন-বার টেস্ট প্রতিটি রটারে অ-ধ্বংসাত্মকভাবে তা সনাক্ত করে।
প্রশ্ন: একটি রটার ডাই-কাস্টিং আইল্যান্ডের কত জায়গা লাগে? উত্তর: এটি স্টেশনের সংখ্যা ও কুলিং পদ্ধতির ওপর নির্ভর করে। গৃহস্থালি যন্ত্রের রটারের জন্য কমপ্যাক্ট সেল অল্প জায়গায় পড়ে, আর বর্ধিত কুলিং ও সম্পূর্ণ পরিদর্শনসহ বড় শিল্প রটারের সেল অনেক বেশি জায়গা নেয়। সরবরাহকারীর প্রস্তাবের সাথে লেআউট ড্রয়িং দেওয়া উচিত।
প্রশ্ন: একটি আইল্যান্ড কি একাধিক রটার মডেল পরিচালনা করতে পারে? উত্তর: হ্যাঁ, যদি পরিসর আগেই নির্ধারিত থাকে। মডেল পরিবর্তন প্রোগ্রাম রিকল, ফিক্সচার পরিবর্তন এবং ছাঁচ পরিবর্তনের মাধ্যমে হয়, তাই সেল একটি রটার পরিবার কভার করে, একটি মাত্র পার্ট নম্বর নয়।
রটার ঢালাই প্রকল্প পরিকল্পনা করছেন? আমরা টার্নকি মোটর রটার ডাই-কাস্টিং আইল্যান্ড তৈরি করি, কোর লোডিং ও রোবট হ্যান্ডলিং থেকে শুরু করে কুলিং, ব্রোকেন-বার ইন্সপেকশন এবং ট্রেসেবিলিটি পর্যন্ত। আপনার রটার পরিসর, সংকর ধাতু এবং লক্ষ্য ঘণ্টাপ্রতি আউটপুট আমাদের জানান, আমরা একটি সেল কনফিগারেশন প্রস্তাব করব।
সম্পর্কিত সামর্থ্য: মোটর রটার ডাই-কাস্টিং আইল্যান্ড https://www.ldmotortech.com/bn/products/die-casting সম্পর্কিত সামর্থ্য: মোটর অ্যাসেম্বলি অটোমেশন https://www.ldmotortech.com/bn/products/motor-assembly