
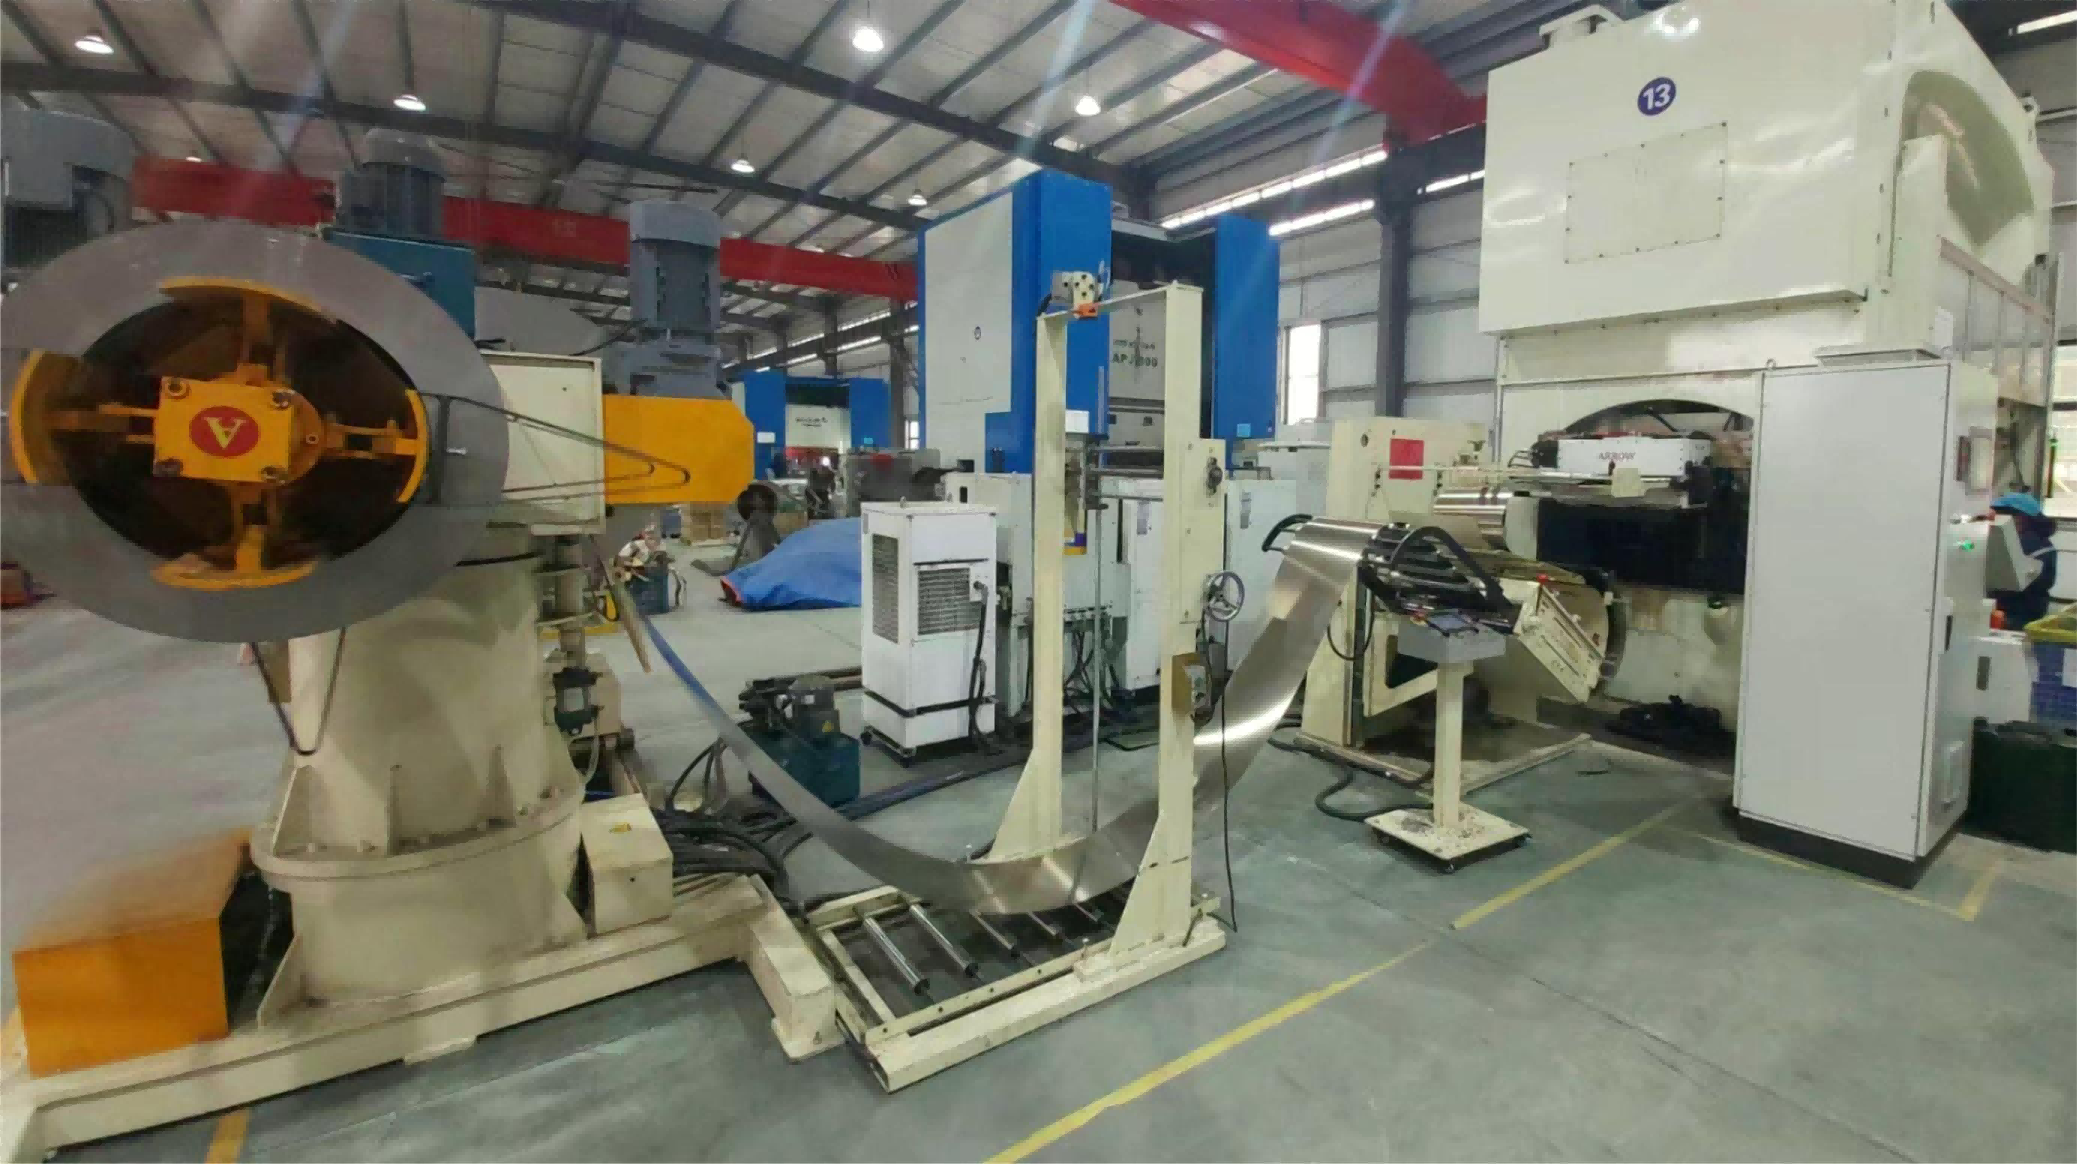
BODY: প্রতিটি বৈদ্যুতিক মোটর শুরু হয় পাতলা ইস্পাত থেকে। উইন্ডিং, শ্যাফট বা হাউজিং তৈরির আগে, ইলেকট্রিক্যাল স্টিল থেকে শত শত নির্ভুল ল্যামিনেশন স্ট্যাম্প করতে হয় — আর বড় আকারের মোটর উৎপাদনে এটিকে সাশ্রয়ী করে তোলে প্রগ্রেসিভ ডাই স্ট্যাম্পিং। এই গাইডে সম্পূর্ণ প্রক্রিয়া তুলে ধরা হয়েছে: কয়েল প্রস্তুতি থেকে স্ট্যাক করা, কার্ল করা ও পরীক্ষিত মোটর কোর পর্যন্ত।
ল্যামিনেশন কেন দরকার
কঠিন লোহার কোরে বিশাল এডি কারেন্ট প্রবাহিত হতো, শক্তি তাপে নষ্ট হতো। ল্যামিনেশন — একে অপরের থেকে অন্তরিত পাতলা শিটের স্তূপ — সেই কারেন্ট বন্ধ করে। এই একটিমাত্র নকশা সিদ্ধান্তই মোটর উৎপাদনকে নির্ভুল শিট-মেটাল স্ট্যাম্পিং থেকে অবিচ্ছেদ্য করে তোলে।
প্রগ্রেসিভ স্ট্যাম্পিং প্রক্রিয়া ধাপে ধাপে
ধাপ ১: কয়েল প্রস্তুতি ও ফিডিং।
লাইন শুরু হয় নন-ওরিয়েন্টেড সিলিকন স্টিলের কয়েল থেকে। ডিকয়লার ও হাই-স্পিড সার্ভো ফিডিং সিস্টেম স্ট্রিপটিকে মিলিমিটারের শতাংশ পর্যায়ের পজিশনিং নির্ভুলতায় প্রেসে ঠেলে দেয়। সামগ্রিক লাইন গতির সীমা সাধারণত প্রেসের গতি নয়, ফিডের গতি — এজন্যই মাল্টি-রোলার লেভেলিংসহ সার্ভো ফিডিং যত্নসহকারে নির্দিষ্ট করা উচিত।
ধাপ ২: ডাই-এর ভিতরে অগ্রগতি।
স্ট্রিপটি বহু-স্টেশন প্রগ্রেসিভ ডাই-এর মধ্য দিয়ে যায়। প্রতিটি প্রেস স্ট্রোকে, পাইলটরা পূর্বে পাঞ্চ করা রেফারেন্স হোলে স্ট্রিপ সারিবদ্ধ করে, স্টেশনগুলো ধাপে ধাপে স্লট পিয়ার্স করে, ভেতরের ও বাইরের প্রোফাইল নচ করে এবং ইন্টারলক ট্যাব গঠন করে, আর শেষ স্টেশন সমাপ্ত ল্যামিনেশনটি কেটে আলাদা করে। একটি ডাই ১০ থেকে ২০টি স্টেশন চালাতে পারে। ডাই-এর ভিতরে গঠিত ইন্টারলক ট্যাব ল্যামিনেশন পড়ার সঙ্গে সঙ্গে স্বয়ংক্রিয়ভাবে স্ট্যাক করে — এভাবেই স্ট্যাকিং "ফ্রি" হয়ে যায়।
ধাপ ৩: লুব্রিকেশন ও বার নিয়ন্ত্রণ।
নির্ভুল মিস্ট অয়লিং অতি পাতলা লুব্রিকেন্ট স্তর প্রয়োগ করে — ডাই-এর আয়ু বাড়াতে ও বার কমাতে যথেষ্ট, কিন্তু ল্যামিনেশনের অন্তরক আবরণ দূষিত না করার মতো কম। বারের উচ্চতা একটি প্রধান মান-সূচক: অতিরিক্ত বার স্ট্যাকিংয়ের পর শিটের অন্তরক ভেদ করে অন্তর-স্তরীয় শর্ট ও বর্ধিত কোর লস সৃষ্টি করতে পারে।
ধাপ ৪: স্ট্যাকিং, ওয়েল্ডিং ও কার্লিং।
পণ্য অনুযায়ী: ইন্টারলকড স্ট্যাক ডাই-এর ভিতরে প্রোগ্রাম করা উচ্চতা পর্যন্ত জমা হয়; ওয়েল্ডেড কোর স্বয়ংক্রিয় শিয়ার-অ্যান্ড-ওয়েল্ড স্টেশন দিয়ে সীম বা লেজার জোড়ার জন্য যায়; আর নির্দিষ্ট মোটর পরিবারের স্টেটর কোর কার্লিং প্রক্রিয়ায় যায় — স্লটযুক্ত ল্যামিনেটেড স্ট্রিপ চূড়ান্ত বৃত্তাকার আকৃতিতে কার্ল হয়, যা উচ্চ-দক্ষতা ও আউটার-রোটর মোটর নকশায় ব্যবহৃত বিশেষ প্রক্রিয়া।
ধাপ ৫: প্রেসিং ও পরিদর্শন।
সমাপ্ত রোটর ও স্টেটর কোর প্রেসিং-পরিদর্শনের মধ্য দিয়ে যায় স্ট্যাকের উচ্চতা, বাইরের ও ভেতরের ব্যাস এবং অন্তর-স্তরীয় অখণ্ডতা যাচাই করতে। ডাই কাস্টিংয়ে যাওয়া রোটর কোরের ক্ষেত্রে মাত্রিক পরীক্ষা সরাসরি পরবর্তী কাস্টিং সেলে যায়।
ল্যামিনেশন স্ট্যাম্পিংয়ের মূল মান-সূচক
১. বারের উচ্চতা — অন্তর-স্তরীয় শর্ট ও কোর লস নিয়ন্ত্রণ করে। ২. স্লট পিচ নির্ভুলতা — উইন্ডিং বসানো ও কগিং টর্কে প্রভাব ফেলে। ৩. স্ট্যাক উচ্চতার ধারাবাহিকতা — মোটরভেদে পারফরম্যান্স তারতম্য নির্ধারণ করে। ৪. আবরণের অখণ্ডতা — সমাপ্ত কোরের অন্তরক রোধ নির্ধারণ করে। ৫. স্ক্র্যাপ হার — ল্যামিনেশন উৎপাদনে উপাদানই প্রধান খরচ।
ইলেকট্রিক্যাল স্টিল মোটরের উপাদান খরচের উল্লেখযোগ্য অংশ। কঠোর টলারেন্স ধরে রাখা স্ট্যাম্পিং লাইন স্ক্র্যাপ — এবং প্রতি মোটরের খরচ — কম রাখে।
গতি নাকি নির্ভুলতা? দুটোই দরকার
ল্যামিনেশনের হাই-স্পিড প্রেস মিনিটে প্রায় ২০০ থেকে ৮০০-এর বেশি স্ট্রোক চলে। এই গতিতে মান রক্ষাকারী সরঞ্জাম-সিদ্ধান্তগুলো চোখে পড়ার মতো নয়, কিন্তু নির্ণায়ক:
১. ক্লোজড-লুপ পজিশন সংশোধনসহ সার্ভো ফিডিং। ২. স্ট্রিপ ভুল ফিড বা স্লাগ ফেরা শনাক্তকারী ডাই-অন্তর্গত সেন্সর। ৩. পুরো উৎপাদনজুড়ে সমতলতা ধরে রাখা হাইড্রোলিক ইন-ডাই লেভেলিং সিস্টেম। ৪. সামঞ্জস্যপূর্ণ ল্যামিনেশন অভিযোজনের জন্য সার্ভো-চালিত রোটারি পজিশনিং। ৫. স্বয়ংক্রিয় লুব্রিকেশন মিটারিং।
সম্পূর্ণ স্ট্যাম্পিং সেলের অটোমেশন
আধুনিক মোটর কোর স্ট্যাম্পিং অটোমেশন সিস্টেম স্ট্রিপ প্রস্তুতি, ফিডিং, লুব্রিকেশন, লেভেলিং, প্রেসিং, পরিদর্শন ও স্টেটর কোর কার্লিংকে এক ধারাবাহিক প্রবাহে একত্রিত করে। স্বতন্ত্র প্রেস ও ম্যানুয়াল ম্যাটেরিয়াল হ্যান্ডলিংয়ের তুলনায় ইন্টিগ্রেটেড সেল দেয় কয়েল ও স্ট্যাকের মধ্যে কম অলস সময়ে বেশি কার্যকর উৎপাদন, ব্যাচভিত্তিক অনুসরণযোগ্য মান-তথ্য, প্রেস কাজে শ্রমিকের কম এক্সপোজার, এবং পরবর্তী রোটর ডাই-কাস্টিং ও মোটর অ্যাসেম্বলি লাইনে স্থিতিশীল সরবরাহ।
সচরাচর জিজ্ঞাসিত প্রশ্ন
প্রশ্ন: মোটর ল্যামিনেশনের প্রগ্রেসিভ স্ট্যাম্পিং কত গতি পায়? উত্তর: উৎপাদন লাইন সাধারণত ল্যামিনেশনের আকার, উপাদানের বেধ ও ডাই-এর জটিলতা অনুযায়ী মিনিটে ৩০০ থেকে ৬০০ স্ট্রোক চলে; বিশেষায়িত লাইন মিনিটে ৮০০ স্ট্রোক ছাড়িয়ে যায়।
প্রশ্ন: মোটর ল্যামিনেশনে কত বেধের ইস্পাত ব্যবহৃত হয়? উত্তর: বেশিরভাগ মোটর পরিবারে ০.২ থেকে ০.৫ মিমি। পাতলা ল্যামিনেশন কোর লস কমায়, কিন্তু স্ট্যাম্পিং কঠিনতা ও প্রতি স্ট্যাকে শিট সংখ্যা বাড়ায়।
প্রশ্ন: এক লাইনে রোটর ও স্টেটর উভয় ল্যামিনেশন তৈরি সম্ভব? উত্তর: হ্যাঁ, দ্রুত ডাই-বদল সেটআপ দিয়ে। একাধিক মোটর মডেল চালানো কারখানায় চেঞ্জওভার সময় মুখ্য লাইন-স্পেসিফিকেশন।
প্রশ্ন: স্টেটর কোর কার্লিং কী? উত্তর: একটি গঠন প্রক্রিয়া যেখানে ল্যামিনেটেড স্ট্রিপকে চোঙাকৃতি স্টেটর কোরে কার্ল করা হয় — নির্দিষ্ট উচ্চ-দক্ষতা ও আউটার-রোটর মোটর নকশায় ব্যবহৃত, স্ট্যাম্পিং লাইনের সমন্বিত স্টেশন হিসেবে পাওয়া যায়।
ল্যামিনেশন স্ট্যাম্পিং প্রকল্পের পরিকল্পনা করছেন? আমাদের মোটর কোর স্ট্যাম্পিং অটোমেশন সিস্টেম দেখুন — সার্ভো ফিডিং ও মিস্ট অয়লিং থেকে রোটারি পজিশনিং, ইন-ডাই লেভেলিং, প্রেসিং পরিদর্শন ও স্টেটর কার্লিং পর্যন্ত। আপনার ল্যামিনেশন ড্রয়িং ও লক্ষ্য পরিমাণ পাঠালে আমরা প্রক্রিয়া-প্রস্তাব দেব।
পণ্য পৃষ্ঠা: https://www.ldmotortech.com/bn/products/stamping সম্পর্কিত: রোটর ডাই কাস্টিং সেল https://www.ldmotortech.com/bn/products/die-casting এবং মোটর অ্যাসেম্বলি লাইন https://www.ldmotortech.com/bn/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly