
রোটর হলো ইন্ডাকশন মোটরের ঘূর্ণায়মান হৃদয়। বেশিরভাগ কালিবার (squirrel cage) ডিজাইনে পরিবাহী কেজটি আলাদা বার থেকে জোড়া হয় না। এটি রোটরের ল্যামিনেটেড কোরের ভেতরে উচ্চচাপ অ্যালুমিনিয়াম ডাই কাস্টিংয়ের মাধ্যমে এক শটে গঠিত হয়, যেখানে বার, এন্ড রিং এবং প্রায়ই কুলিং ফ্যানের ব্লেড একই চক্রে ঢালাই হয়।
এই সরলতা প্রতারণামূলক। রোটর কাস্টিং মোটর উৎপাদনের অন্যতম মান-সংবেদনশীল ধাপ, কারণ এতে সৃষ্ট ত্রুটি কোরের ভেতরে লুকিয়ে থাকে এবং সরাসরি মোটরের দক্ষতা কমায়। এই নিবন্ধে প্রক্রিয়াটি কীভাবে কাজ করে, কোন ত্রুটিগুলো গুরুত্বপূর্ণ এবং আধুনিক কাস্টিং আইল্যান্ড কীভাবে সেগুলো নিয়ন্ত্রণ করে তা ব্যাখ্যা করা হয়েছে।
রোটর ডাই কাস্টিং কীভাবে কাজ করে
একটি উৎপাদন চক্র পুনরাবৃত্তিযোগ্য ক্রম অনুসরণ করে:
১. কোর প্রস্তুতি। রোটর ল্যামিনেশনগুলো স্কিউ কোণে স্ট্যাক হয়ে কার্তুজ বা সরাসরি ছাঁচে চাপ দেওয়া হয়। স্কিউ তৈরি মোটরের কগিং টর্ক ও শব্দ কমায়। ২. প্রি-হিটিং। কোর স্ট্যাক সাধারণত ৩০০ থেকে ৪৫০ ডিগ্রি সেলসিয়াসে গরম করা হয়, যাতে গলিত অ্যালুমিনিয়াম সরু স্লটে সময়ের আগে জমে না যায়। ৩. ইনজেকশন। প্রায় ৬৬০ থেকে ৭২০ ডিগ্রিতে রাখা গলিত অ্যালুমিনিয়াম উচ্চচাপে ইনজেক্ট করা হয়; এক থেকে তিন সেকেন্ডে সব স্লট, দুই এন্ড রিং এবং ফ্যান ব্লেড বা ব্যালান্স উপাদান পূর্ণ হয়। ৪. ঘনীভবন ও বের করা। ছাঁচ খোলে, ঢালাই বের করা হয়, চক্র পুনরাবৃত্তি হয়। আধুনিক সেল রোবট দিয়ে নিরবচ্ছিন্ন চলে। ৫. ফিনিশিং। রানার সিস্টেম কাটা হয়, শ্যাফট চাপ দেওয়া হয়, এবং ব্যালান্সের আগে রোটর চূড়ান্ত মাপে মেশিন করা হয়।
যেসব ত্রুটি নীরবে দক্ষতা ধ্বংস করে
কেজ কোরের ভেতরে লুকানো থাকায় কাস্টিং ত্রুটি পরীক্ষার আগে অদৃশ্য। চারটি সবচেয়ে গুরুত্বপূর্ণ:
১. পোরোসিটি। আটকে থাকা গ্যাস বা সংকোচন বার ও রিংয়ে ফাঁকা রেখে যায়। পোরাস বার কম কারেন্ট পরিবহন করে, রোটর কম টর্ক দেয় ও বেশি গরম হয়। ২. ভাঙা বা ফাটল বার। অসম ঘনীভবন বা বের করার চাপ একটি বার সম্পূর্ণ ছিঁড়ে দিতে পারে। মোটর চলতে থাকে, কিন্তু স্লিপ বাড়ে, কম্পন বাড়ে, দক্ষতা লক্ষণীয়ভাবে কমে। ৩. কোল্ড শাট ও মিসরান। ধাতু ক্যাভিটি ভরার আগে জমতে শুরু করলে বার আংশিক গঠিত হয়, সাধারণত এন্ড রিংয়ের কাছে। ৪. ল্যামিনেশনের মাঝে অ্যালুমিনিয়াম। অতিরিক্ত চাপে অ্যালুমিনিয়াম ল্যামিনেশনের ফাঁকে ঢুকে আয়রন লস বাড়াতে পারে।
এই প্রতিটি ত্রুটি সরাসরি মোটরের ক্ষতিতে রূপান্তরিত হয়। কাস্টিং শূন্যসহ রোটর এক থেকে দুই শতাংশ পয়েন্ট দক্ষতা হারাতে পারে, যা প্রায়ই IE3 লক্ষ্য পূরণ ও ব্যর্থতার ঠিক পার্থক্য।
যে প্রক্রিয়া সীমা তা প্রতিরোধ করে
স্থিতিশীল রোটর কাস্টিং চারটি চলরাশির সম্মিলিত নিয়ন্ত্রণে সীমাবদ্ধ: চুল্লিতে গলিত ধাতুর তাপমাত্রা ও হাইড্রোজেনের পরিমাণ, ইনজেকশনের গতি ও চাপের প্রোফাইল, ছাঁচের তাপমাত্রা এবং ভেন্টিলেশন বা ভ্যাকুয়াম। ডিগ্যাসিং ও ফ্লাক্সিং দ্রবীভূত হাইড্রোজেন কম রাখে। নিয়ন্ত্রিত ধীর ও দ্রুত শট প্রোফাইল বাতাস আটকে না দিয়ে স্লট পূরণ করে। ইভি ও উচ্চ-দক্ষতার মোটর রোটরে, যেখানে পোরোসিটির সীমা সবচেয়ে কঠোর, ভ্যাকুয়াম সহায়তা ক্রমে মানক হয়ে উঠছে।
রোটর কাস্টিং আইল্যান্ডে কী থাকে
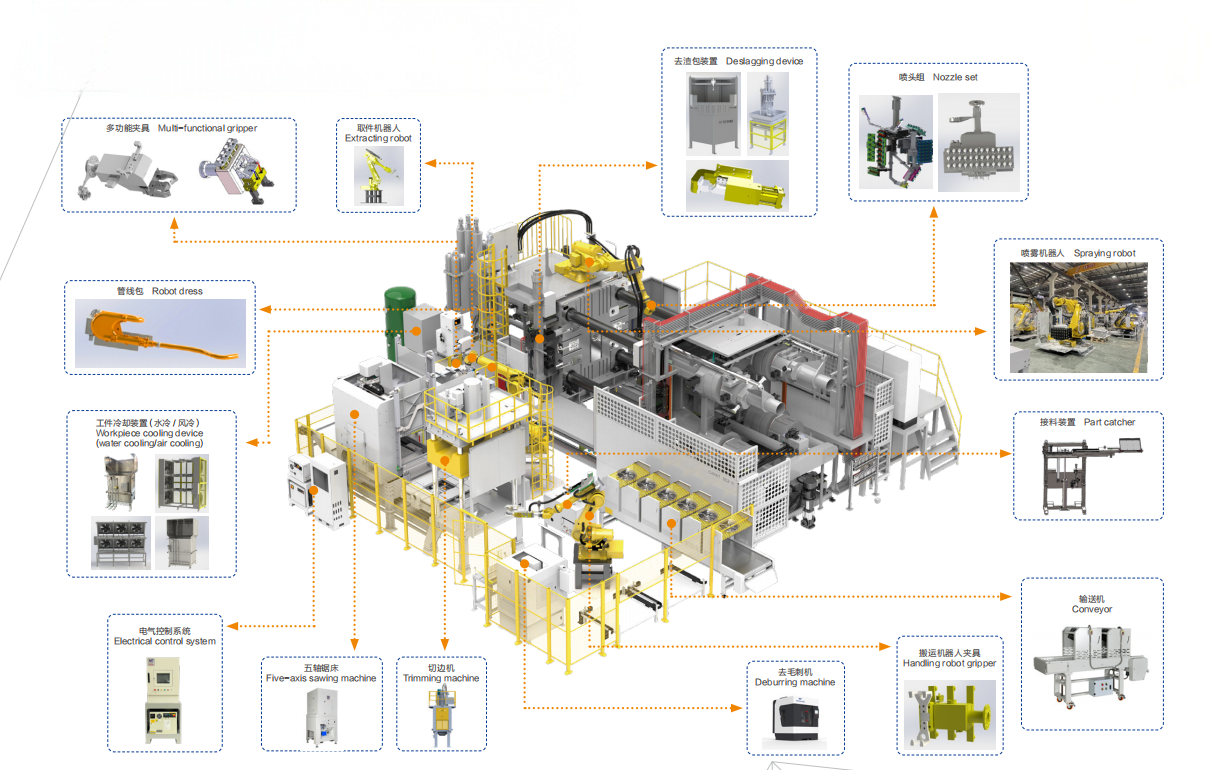
আধুনিক রোটর কাস্টিং আইল্যান্ড একটি সম্পূর্ণ স্বয়ংক্রিয় ইউনিট, একক প্রেস নয়। সাধারণ কনফিগারেশনে থাকে ডিগ্যাসিং ও স্বয়ংক্রিয় ডোজিংসহ হোল্ডিং ফার্নেস, ডাই কাস্টিং মেশিন, স্প্রে ও ছাঁচ পর্যবেক্ষণসহ এক্সট্র্যাকশন রোবট, ট্রিমিং প্রেস, এবং ওজন যাচাই, এন্ড রিং ভিশন পরীক্ষা বা এক্স-রে নমুনা পরীক্ষার মতো ইনলাইন পরিদর্শন; প্রতিটি রোটর সিরিয়াল নম্বরে ট্রেস করা হয়। এখানে অটোমেশন শুধু শ্রম সাশ্রয় নয়: এটি শিফটের পর শিফট প্রক্রিয়ার সীমা স্থিতিশীল রাখে, আর সেটাই আসলে দক্ষতা রক্ষা করে।
সচরাচর জিজ্ঞাসা
প্রশ্ন: রোটর কাস্টিংয়ে অ্যালুমিনিয়াম কেন ব্যবহার হয়? উত্তর: অ্যালুমিনিয়াম ভালো পরিবাহিতা, কম ঘনত্ব ও চমৎকার ঢালাইযোগ্যতা একত্রে দেয়। তামার কেজ বেশি পরিবাহী কিন্তু ঢালাই অনেক কঠিন, তাই তামা সাধারণত প্রিমিয়াম উচ্চ-দক্ষতার ডিজাইনে সীমিত।
প্রশ্ন: রোটর কেটে না ফেলে ত্রুটি ধরা যায়? উত্তর: যায়। ওজন যাচাই, কেজের বৈদ্যুতিক রোধ পরীক্ষা, এন্ড রিং ভিশন পরীক্ষা ও এক্স-রে নমুনা পরীক্ষা সবই অ-ধ্বংসাত্মক। ইনলাইন রোধ পরীক্ষা সবচেয়ে প্রচলিত ১০০ শতাংশ পরীক্ষা।
প্রশ্ন: রোটর কাস্টিংয়ে কত টনেজ লাগে? উত্তর: রোটরের ব্যাস ও প্রজেক্টেড ক্ষেত্রফলের ওপর নির্ভর করে। ছোট গৃহস্থালি রোটর কমপ্যাক্ট মেশিনে চলে; বড় শিল্প রোটরে কয়েকশ টন ক্ল্যাম্পিং ফোর্সের প্রেস লাগতে পারে।
প্রশ্ন: স্কিউ কাস্টিং প্রক্রিয়ায় কী প্রভাব ফেলে? উত্তর: স্কিউড স্লটে ধাতুর প্রবাহ সর্পিল হওয়ায় ভরাট কিছুটা কঠিন হয়, তাই স্কিউড রোটরে প্রি-হিটিং ও ইনজেকশন প্রোফাইল নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ।
প্রশ্ন: রোটর লাইন কখন স্বয়ংক্রিয় করা উচিত? উত্তর: যখন পরিমাণ নিরবচ্ছিন্ন চালনা যথার্থ করে, পোরোসিটির সীমা কঠোর থাকে, বা ক্লায়েন্ট ট্রেসেবিলিটি চায়। ইভি ও প্রিমিয়াম দক্ষতার মোটরে সম্পূর্ণ স্বয়ংক্রিয় কাস্টিং আইল্যান্ড কার্যত প্রবেশের শর্ত।
নতুন মোটর প্রোগ্রামের জন্য রোটর উৎপাদন পরিকল্পনা করছেন? আমরা গলানো ও ডোজিং, কাস্টিং, এক্সট্র্যাকশন, ট্রিমিং, পরিদর্শন ও ট্রেসেবিলিটি সম্পূর্ণ টার্নকি রোটর কাস্টিং আইল্যান্ড নির্মাণ করি। রোটরের নকশা ও বার্ষিক পরিমাণ জানালে আমরা ইউনিটের মাপ নির্ধারণ করে দেব।
পণ্য পৃষ্ঠা: https://www.ldmotortech.com/bn/products/die-casting