
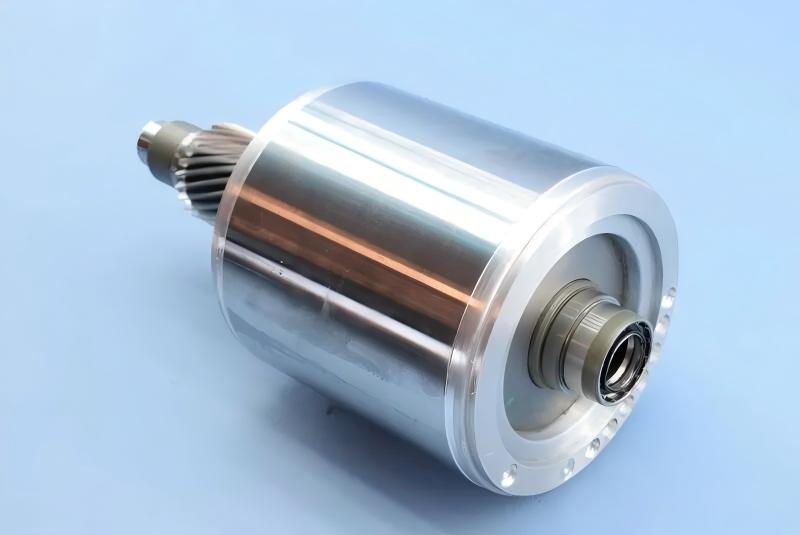
Fast jeder heute gebaute Drehstrom-Asynchronmotor trägt einen Gussaluminium-Läufer. Der gegossene Käfig, die Kurzschlussringe, Kühlrippen und Auswuchtbocken werden als ein Stück um das Blechpaket geformt und geben dem Läufer geringe Trägheit, ein hohes Drehmoment-Gewichts-Verhältnis und eine Fertigungskostenstruktur, die Kupferstab-Läufer nicht erreichen. Für EV-Traktionsmotoren hat diese Kombination den Gussaluminium-Läufer zum Standard gemacht.
Doch das Umgießen eines Blechpakets mit Aluminium ist nicht einfach. Gaseinschlüsse, Lunker und Stabbrüche zerstören Läufer lautlos, und diese Fehler bestehen oft die Sichtprüfung. Dieser Artikel behandelt die fünf Gussverfahren und warum nur zwei die Produktion dominieren, die Material- und Prozessparameter, die erfahrene Gießereien kontrollieren, die wirklich wichtigen Qualitätsprüfungen und was eine automatisierte Läufer-Druckgussinsel tun muss, um diese Parameter im Volumen zu halten.
Fünf Gussverfahren, und warum zwei überleben
Für das Aluminiumgießen von Läufern gibt es fünf anerkannte Verfahren: Rüttelguss, Schwerkraftguss, Schleuderguss, Druckguss und Niederdruckguss.
Rüttel- und Schwerkraftguss liefern bei der Erstarrung unzureichende Speisung zum unteren Kurzschlussring, sodass Lunker häufig sind und beide kaum eingesetzt werden. Niederdruckguss erzeugt ausgezeichnete Läufer, hat sich aber bei den großen Motorherstellern nicht durchgesetzt.
Zwei Verfahren tragen die Industrie.
1. Druckguss. Das flüssige Aluminium wird unter hohem Druck in die Formkavität eingespritzt und erstarrt unter diesem Druck. Der Druck dominiert den gesamten Zyklus. Das Läuferblechpaket kann im kalten Zustand gegossen werden, die Taktzeit ist kurz, und das Verfahren eignet sich für vollständige Mechanisierung und Automatisierung. Die Schwäche ist der Gaseinschluss: Das Metall füllt die Kavität mit hoher Geschwindigkeit, und bei unzureichender Entlüftung faltet sich Gas als Porosität in das Gussteil.
2. Schleuderguss. Das flüssige Aluminium wird in eine rotierende Form gegossen, und die Zentrifugalkraft füllt die Kavität und treibt die Erstarrung. Die Kraft hilft, Gas und nichtmetallische Einschlüsse (leichter als das Metall) auszutreiben, verstärkt die Speisung und verfeinert das Gefüge. Die Ausrüstung ist einfacher als eine Druckgießmaschine, aber der Gießvorgang erfordert erhebliche Handarbeit, und die Arbeitsbelastung ist hoch.
Für die Serienfertigung von Läufern gewinnt der Druckguss durch Taktzeit und Automatisierbarkeit. Genau deshalb sind moderne Läufer-Druckgussinseln um die Kaltkammer-Druckgießmaschine aufgebaut.
Druckguss: Maschine, Form und Parameter
Der Läufer-Druckguss verwendet Kaltkammermaschinen in vertikalen, senkrechten oder horizontalen Ausführungen. Wichtige Kennwerte sind Einspritzkraft, Einspritzgeschwindigkeit, Schließkraft, spezifischer Einspritzdruck und maximale Aluminium-Schussgewicht. Das Einspritzsystem ist die qualitätskritische Komponente: Produktionsmaschinen nutzen heute meist dreistufige Einspritzung.
Die Druckgussform behandelt das Läuferblechpaket als Einlegeteil, und die Paketnuten bilden einen Teil der Kavität. Die Angussgestaltung ist entscheidend: Horizontale und senkrechte Maschinen verwenden meist Zentralanguss über Läufer zu mehreren Innenangüssen am dicken Kurzschlussring für gute Speisung; vollvertikale Maschinen nutzen oft Rippenflächenanguss. Weil die Kavitätfüllzeit extrem kurz ist, muss die Form großzügige Entlüftung tragen, damit Luft geordnet entweicht.
Weil flüssiges Aluminium schlecht fließt und die Gussteilwände dick sind, sollte der spezifische Druck hoch und die Füllgeschwindigkeit bewusst niedrig sein. Typische Parameter für Kleinmotor-Läufer: spezifischer Einspritzdruck 29,4 bis 39,2 MPa, Füllgeschwindigkeit 15 bis 25 m/s, Gießtemperatur 680 bis 700 Grad C, Formtemperatur 180 bis 200 Grad C. Diese Parameter interagieren und werden im Probeguss abgestimmt; bei Rippenflächenanguss sind die Druckverluste geringer und der spezifische Druck kann etwas reduziert werden.
Beim Schleuderguss wird die Aluminiumtemperatur höher gehalten, bei 720 bis 780 Grad C, die Formtemperatur bei 450 bis 550 Grad C, und die Schleuderdrehzahl wird aus der Geometrie des Kurzschlussrings bestimmt. Eine drehzahlveränderliche Schleuder ist der Konstantdrehzahl vorzuziehen.
Materialanforderungen: Reinheit ist eine Leitfähigkeitsfrage
Für den Läuferguss wird Umschmelz-Aluminiumbarren der Güte A1 99,5 oder A1 99,7 nach GB 1196 verwendet, mit einem spezifischen Widerstand bei 20 Grad C von 0,027 bis 0,030 Ohm Quadratmillimeter pro Meter und einer Reinheit von mindestens 99,5 Prozent. Verunreinigungsgrenzen für A1 99,5: Eisen 0,3 Prozent, Silizium 0,25 Prozent, Eisen plus Silizium 0,45 Prozent, Kupfer 0,015 Prozent, Gesamtverunreinigungen 0,5 Prozent.
Nach dem Einschmelzen darf die Schmelze die Barren-Eisengrenze überschreiten, muss aber unter 0,8 Prozent Eisen und 1 Prozent Gesamtverunreinigungen bleiben, während der spezifische Widerstand weiterhin der Barrenspezifikation entsprechen muss. Vor jeder Schicht wird die Tiegel-Schmelze beprobt und analysiert.
Die Schmelzpraxis ist ebenso wichtig wie die Zusammensetzung. Ein Gusseisentiegel muss vor Gebrauch innen mit einer Hochtemperatur-Schutzschicht beschichtet werden, um Eisenaufnahme in die Schmelze zu verhindern. Anguss- und Läuferrückläufe dürfen 15 Prozent der Charge nicht überschreiten, um die Schmelzreinheit zu schützen. Entgasung und Entschlackung erfolgen mit Chloridsalzen wie Natriumchlorid bei 0,1 bis 0,5 Prozent des Schmelzgewichts, um Gas abzuführen und Einschlüsse zu entfernen.
Die Prüfung des Blechpakets vor dem Gießen ist ebenso streng: Grate innerhalb der Zeichnungsgrenzen, kein Öl oder Rost auf den Blechen, Zähne glatt und eben. Falsch gegossene Läufer dürfen einmal umgeschmolzen werden; zweimal umgeschmolzene Bleche dürfen nicht wiederverwendet werden.
Qualitätskontrolle: Die Prüfungen, die die Läuferlebensdauer bestimmen
1. Längentoleranz des Blechpakets: plus 2,0 mm für Pakete unter 160 mm, plus 2,5 mm für längere Pakete. 2. Die Schrägnutlinie am Läuferaußendurchmesser muss gerade sein, ohne sichtbare Knickstellen, und die Schrägnutmaße müssen der Zeichnung entsprechen. 3. Grate und Gratbildung an Kurzschlussringen und Rippen sowie Restaluminium am Außendurchmesser des Pakets müssen vollständig entfernt werden. Zwischen den Blechen und in der Wellenbohrung darf kein Aluminium eingeklemmt oder angebacken sein. 4. Lunker am Kurzschlussring: höchstens drei Stellen, jede unter 3 mm tief und unter 5 mm Durchmesser. Kurzschlussringe und Rippen müssen frei von Rissen, Verbiegungen, Einschlüssen und Stoßschäden sein; Kaltfließstellen an Rippen dürfen ein Viertel der Rippenlänge nicht überschreiten, und fehlendes Rippenprofil darf 3 mm nicht überschreiten. 5. Auswuchtbocken müssen rissfrei sein; Fehlmaterial darf ein Fünftel der Bockenhöhe nicht überschreiten, und höchstens ein Viertel der Bocken pro Seite darf betroffen sein. 6. Die Konzentrizität zwischen Kurzschlussring-Außendurchmesser und Paket-Außendurchmesser muss die vorgegebene Toleranzklasse erfüllen. 7. Gebrochene oder verdünnte Stäbe sind nicht zulässig. Jeder Läufer wird zu 100 Prozent geprüft, üblicherweise mit dem Stromschwenk-Vergleichsverfahren, und die berechnete Schwankung darf 3 Prozent nicht überschreiten. 8. Unzureichende Füllung oder Senke an Nutöffnungen muss innerhalb der vorgegebenen Maße bleiben. 9. Die Riefentiefe am Läuferaußendurchmesser darf das Schlichtaufmaß nicht überschreiten.
Zwei dieser Prüfungen verdienen Hervorhebung. Die Stabbruchprüfung ist elektrisch, nicht visuell: Ein Läufer kann perfekt aussehen und trotzdem einen rissigen Stab tragen. Und die 3-Prozent-Stromschwenk-Grenze ist das Industrie-Tor, das einen versandfähigen Läufer vom Ausschuss trennt.
Was eine moderne Läufer-Druckgussinsel automatisieren muss
Die obigen Parameter sind von Hand für ein paar Läufer pro Stunde erreichbar. Im Serienvolumen erfordern sie eine Maschinenzelle, die sie konstant hält:
1. Konsistente Schmelzbehandlung. Ein Halteofen hält das Aluminium auf Temperatur, und ein Soup Feeder (Automatischer Schöpflöffel) dosiert jeden Schuss zur Druckgießmaschine. Schussgewicht-Konsistenz ist die erste Verteidigungslinie gegen Porosität und Fehlguss. 2. Formtemperaturregelung. Die Form muss in jedem Zyklus bei 180 bis 200 Grad C liegen. Druckgussinseln integrieren Formtemperiergeräte und Vorwärmlogik, damit die ersten Schüsse einer Schicht nicht Ausschuss sind. 3. Paket-Handling. Blechpakete kommen als Einlegeteile an. Die Zelle muss Pakete laden, Schrägnut und Ausrichtung prüfen und fertige Läufer entladen, ohne Rippen zu verbiegen oder den Außendurchmesser zu zerkratzen. 4. Entgraten und Trennen. Läufer und Angüsse werden in der Zelle entfernt, mit kontrollierter Beschnittkraft, damit Rippen und Auswuchtbocken nicht beschädigt werden. 5. 100-Prozent-Prüfung. Stabbruch- und Maßprüfung sind als Stationen in der Linie integriert, nicht als Stichproben im Labor. Daten werden pro Läufer aufgezeichnet: Einspritzparameter, Formtemperatur und Prüfergebnis.
Eine Zelle, die diese fünf nicht kann, ist eine Presse mit Hilfskräften, keine Druckgussinsel.
Fragen vor der Spezifikation einer Druckgussinsel
1. Läuferdurchmesser, Paketlänge und Pakethöhe-Bereich, und wie viele Läufermodelle teilen die Linie? 2. Aluminiumgüte und Schmelzspezifikation, und wird die Schmelze aus einem Halteofen oder mehreren versorgt? 3. Gussverfahren: Druckguss, Schleuderguss oder beides für verschiedene Läuferfamilien? 4. Ziel-Taktzeit und Output pro Schicht, und die akzeptable Ausschussrate? 5. Welche Prüfungen müssen pro Läufer aufgezeichnet werden: Einspritzparameter, Formtemperatur, Stabbruchprüfung, Maße? 6. Folgeoperationen in derselben Zelle: Entgraten, Wellenpressen, Drehen, Auswuchten?
Häufige Fragen
F: Warum wird Druckguss dem Schleuderguss für Läufer vorgezogen? A: Taktzeit und Automatisierung. Druckguss füllt in Millisekunden und integriert sich sauber mit Schöpfautomaten, Entnahmerobotern und Beschnittpressen. Schleuderguss liefert gute Metallurgie, hängt aber von Handguss ab, was Durchsatz und Konsistenz begrenzt.
F: Warum ist der Eisengehalt im Läuferaluminium wichtig? A: Eisen erhöht den spezifischen Widerstand und schadet dem Motorwirkungsgrad. Die Barrengrenze ist 0,3 Prozent, die Schmelzgrenze 0,8 Prozent, und die Widerstandsspezifikation ist die bindende Bedingung. Die Tiegelschutzbeschichtung existiert weitgehend, um Eisenaufnahme zu verhindern.
F: Was ist das dreistufige Einspritzsystem einer Druckgießmaschine? A: Ein Schussprofil mit langsamer Anfahrt, schneller Füllung und Nachdruckphasen. Für Läufer dominiert die Schnellfüllphase das Porositätsrisiko, weil Luft durch die Entlüftungen entweichen muss, bevor das Metall ankommt.
F: Wie werden Stabbrüche erkannt? A: Mit dem Stromschwenk-Vergleichsverfahren, einer elektrischen Prüfung an jedem Läufer. Eine Schwankung über 3 Prozent deutet auf einen gebrochenen oder verdünnten Stab hin, und der Läufer wird abgelehnt, selbst wenn er perfekt aussieht.
F: Welche Formtemperatur sollte ein Läuferdruckguss verwenden? A: Typischerweise 180 bis 200 Grad C. Zu kalt und die Füllung ist unvollständig; zu heiß und Taktzeit und Lunker leiden. Darum gehört Formtemperierung zur Druckgussinsel.
F: Kann ein Ausschussläufer umgeschmolzen werden? A: Einmal, ja. Zweimal umgeschmolzene Bleche dürfen nicht wiederverwendet werden, weil Gratzustand und Zahngeometrie sich verschlechtern.
Planen Sie eine Läufer-Druckgusslinie oder rüsten eine bestehende auf? Wir entwerfen schlüsselfertige Läufer-Druckgussinseln: Schmelzen und Halten, Soup-Feeder-Dosierung (Automatischer Schöpflöffel), Druckgießmaschine, Formtemperierung, Entnahmeroboter, Entgraten und 100-Prozent-Prüfstationen. Nennen Sie uns Ihren Läuferbereich, die Ziel-Taktzeit und die Ausschusstoleranz, und wir schlagen eine Inselkonfiguration vor.
Verwandte Kompetenz: Läufer-Druckgussinsel unter https://www.ldmotortech.com/en/products/die-casting Verwandte Kompetenz: Motormontagelinie unter https://www.ldmotortech.com/en/products/motor-assembly