
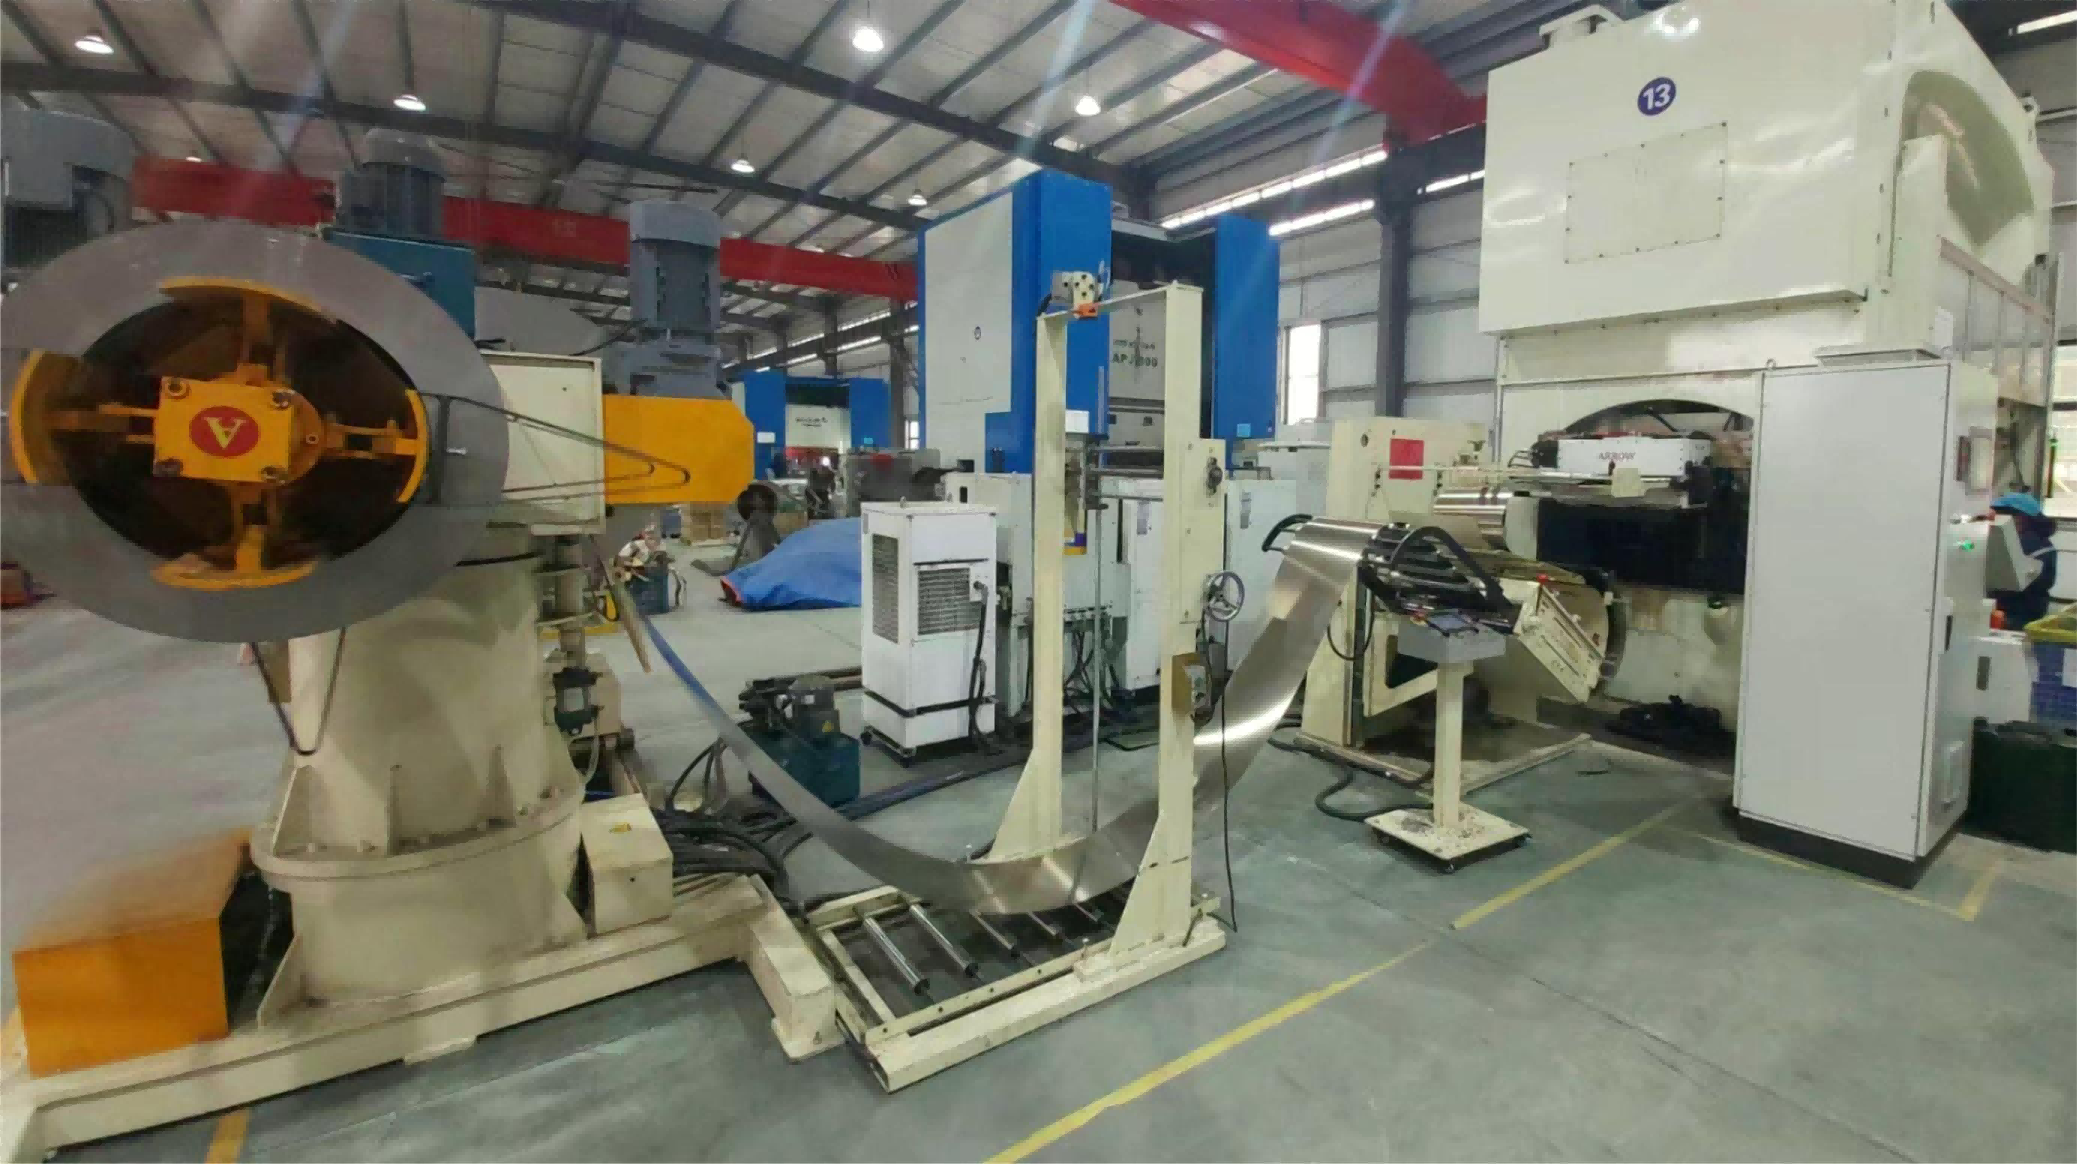
BODY: Jeder Elektromotor beginnt mit dünnem Stahl. Bevor Wicklungen, Wellen oder Gehäuse existieren, müssen Hunderte präziser Lamellen aus Elektroblech gestanzt werden — und für die Serienfertigung ist das Folgeverbundstanzen das Verfahren, das dies wirtschaftlich macht. Dieser Leitfaden deckt den kompletten Ablauf ab: von der Coilvorbereitung bis zum paketierten, gecurlten und geprüften Motorkern.
Warum es Lamellen überhaupt gibt
Ein massiver Eisenkern würde enorme Wirbelströme führen und Energie als Wärme verschwenden. Lamellen — dünne, gegeneinander isolierte Bleche im Stapel — unterbrechen diese Ströme. Genau diese eine Konstruktionsentscheidung macht den Motorenbau untrennbar mit dem Feinschneiden von Blech verbunden.
Der Folgeverbundprozess Schritt für Schritt
Schritt 1: Coilvorbereitung und Vorschub.
Die Linie beginnt mit einem Coil aus nichtkornorientiertem Siliziumstahl. Abwickelhaspel und Servovorschubsystem führen das Band mit einer Positioniergenauigkeit von Hundertstelmillimetern in die Presse. Die Obergrenze der Liniengeschwindigkeit ist meist nicht die Pressengeschwindigkeit, sondern der Vorschub — darum lohnt es sich, den Servovorschub mit mehrstufiger Richtvorrichtung sorgfältig zu spezifizieren.
Schritt 2: Progression im Werkzeug.
Das Band durchläuft ein Folgeverbundwerkzeug mit vielen Stationen. Bei jedem Pressenhub richten Passstifte das Band an vorgestanzten Referenzlöchern aus, die Stationen stanzen nacheinander Nuten, konturieren Innen- und Außenprofil und formen Verklammerungs-Nocken, und die letzte Station schneidet die fertige Lamelle frei. Ein einziges Werkzeug kann 10 bis 20 Stationen umfassen. Die im Werkzeug geformten Nocken paketieren die Lamellen beim Herausfallen automatisch — so wird das Paketieren praktisch „kostenlos".
Schritt 3: Schmierung und Gratkontrolle.
Präzise Nebelschmierung trägt einen hauchdünnen Schmierfilm auf — genug, um die Werkzeugstandzeit zu verlängern und Gratbildung zu reduzieren, aber so wenig, dass die Isolierschicht der Lamelle nicht verunreinigt wird. Die Grathöhe ist eine zentrale Qualitätsgröße: Übermäßiger Grat kann nach dem Paketieren die Blechisolation durchstoßen und Kurzschlüsse zwischen den Blechen sowie erhöhte Eisenverluste verursachen.
Schritt 4: Paketieren, Schweißen und Curling.
Je nach Produkt werden Verklammerungs-Pakete im Werkzeug bis zur programmierten Höhe gestapelt, geschweißte Kerne durchlaufen automatische Scher- und Schweißstationen für Naht- oder Laserfügung, und Statorkerne bestimmter Motorenfamilien gehen in den Curling-Prozess — das genutete Lamellenband wird zu seiner endgültigen runden Form gerollt, ein Spezialverfahren für hocheffiziente und außenläufige Motorkonzepte.
Schritt 5: Pressen und Prüfen.
Fertige Rotor- und Statorkerne durchlaufen die Press-Prüfung zur Verifikation von Pakethöhe, Außen- und Innendurchmesser sowie des Blechverbunds. Für Rotorkerne, die zum Druckguss weitergehen, fließen die Maßprüfdaten direkt in die nachgelagerte Gießzelle.
Zentrale Qualitätsgrößen beim Lamellenstanzen
1. Grathöhe — bestimmt Blechzwischenkuzschlüsse und Eisenverluste. 2. Nutteilungsgenauigkeit — beeinflusst Wicklungseinbau und Rastmoment. 3. Konsistenz der Pakethöhe — treibt die Streuung der Motorleistung. 4. Schichtintegrität — bestimmt den Isolationswiderstand des fertigen Kerns. 5. Ausschussrate — das Material ist der dominierende Kostenfaktor.
Elektroblech macht einen erheblichen Anteil der Materialkosten eines Motors aus. Eine Stanzlinie, die Toleranzen eng hält, drückt Ausschuss — und die Kosten pro Motor.
Geschwindigkeit oder Genauigkeit? Man braucht beides
Hochgeschwindigkeitspressen für Lamellen laufen mit rund 200 bis über 800 Hüben pro Minute. Die Ausrüstungsentscheidungen, die bei diesen Geschwindigkeiten die Qualität sichern, sind unspektakulär, aber entscheidend:
1. Servovorschub mit geschlossener Positionsregelung. 2. Werkzeuginterne Sensoren gegen Bandfehlvorschub oder Schnittrückführung. 3. Hydraulische In-Die-Nivelliersysteme, die die Ebenheit über den gesamten Lauf halten. 4. Servogetriebene Drehpositionierung für gleichmäßige Lamellenorientierung. 5. Automatische Schmierstoffdosierung.
Automatisierung der kompletten Stanzelle
Ein modernes Automatisierungssystem für das Motorkernstanzen integriert Bandvorbereitung, Vorschub, Schmierung, Richten, Stanzen, Prüfung und Stator-Curling zu einem durchgehenden Fluss. Gegenüber Einzelpressen und manuellem Materialfluss liefern integrierte Zellen höhere effektive Leistung bei weniger Stillstand zwischen Coils und Paketen, rückverfolgbare Qualitätsdaten pro Charge, geringere Personalbelastung an der Presse und eine gleichmäßige Versorgung der nachgelagerten Rotordruckguss- und Motormontagelinien.
Häufige Fragen
F: Welche Geschwindigkeit erreicht das Folgeverbundstanzen von Motorlamellen? A: Serienlinien laufen üblicherweise mit 300 bis 600 Hüben pro Minute, je nach Lamellengröße, Materialdicke und Werkzeugkomplexität; Speziallinien überschreiten 800 Hübe pro Minute.
F: Welche Blechdicke wird für Motorlamellen verwendet? A: Typisch 0,2 bis 0,5 mm bei den meisten Motorenfamilien. Dünnere Lamellen senken die Eisenverluste, erhöhen aber Stanzaufwand und Paketblechzahl.
F: Kann eine Linie Rotor- und Statorlamellen fertigen? A: Ja, mit Schnellwechsel-Werkzeugen. Die Rüstzeit ist eine Schlüsselspezifikation für Werke mit mehreren Motormodellen.
F: Was ist Stator-Curling? A: Ein Umformprozess, bei dem ein Lamellenband zu einem zylindrischen Statorkern gerollt wird — eingesetzt bei bestimmten hocheffizienten und außenläufigen Motorkonzepten und als integrierte Stanzlinien-Station verfügbar.
Planen Sie ein Stanzprojekt für Lamellen? Entdecken Sie unsere Automatisierungssysteme für das Motorkernstanzen — von Servovorschub und Nebelschmierung über Drehpositionierung, In-Die-Nivellierung und Pressprüfung bis zum Stator-Curling. Senden Sie uns Ihre Lamellenzeichnung und Ihr Zielvolumen für ein Verfahrensangebot.
Produktseite: https://www.ldmotortech.com/de/products/stamping Verwandt: Rotordruckgusszellen https://www.ldmotortech.com/de/products/die-casting und Motormontagelinien https://www.ldmotortech.com/de/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly