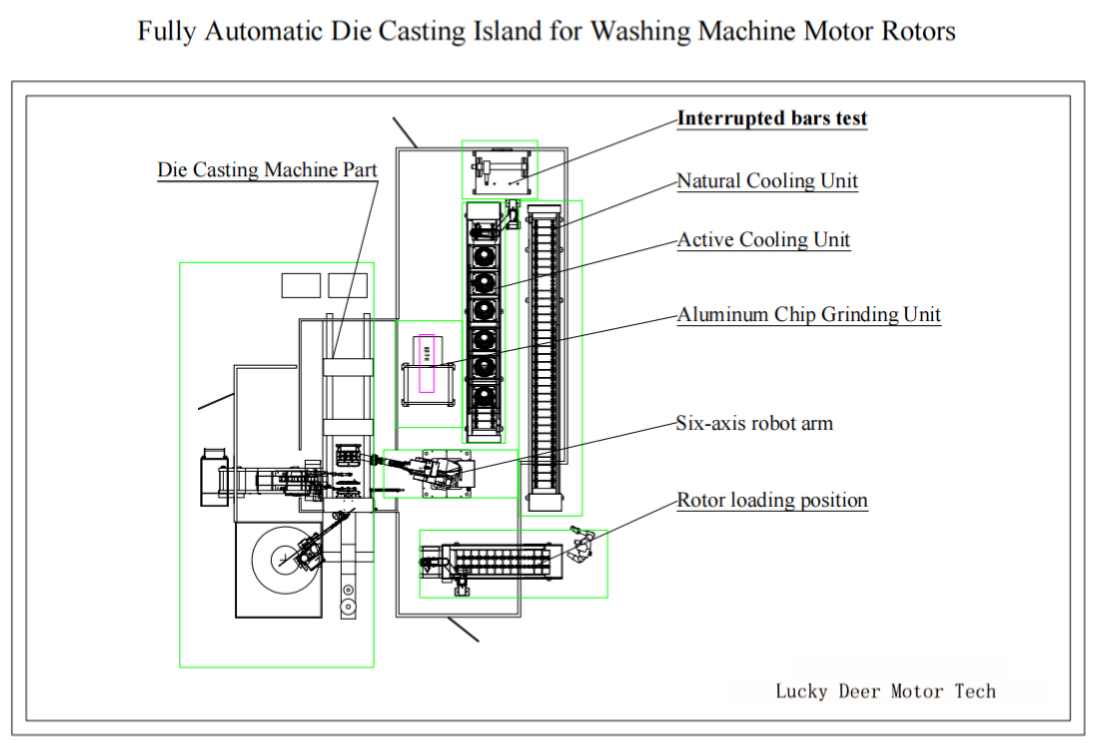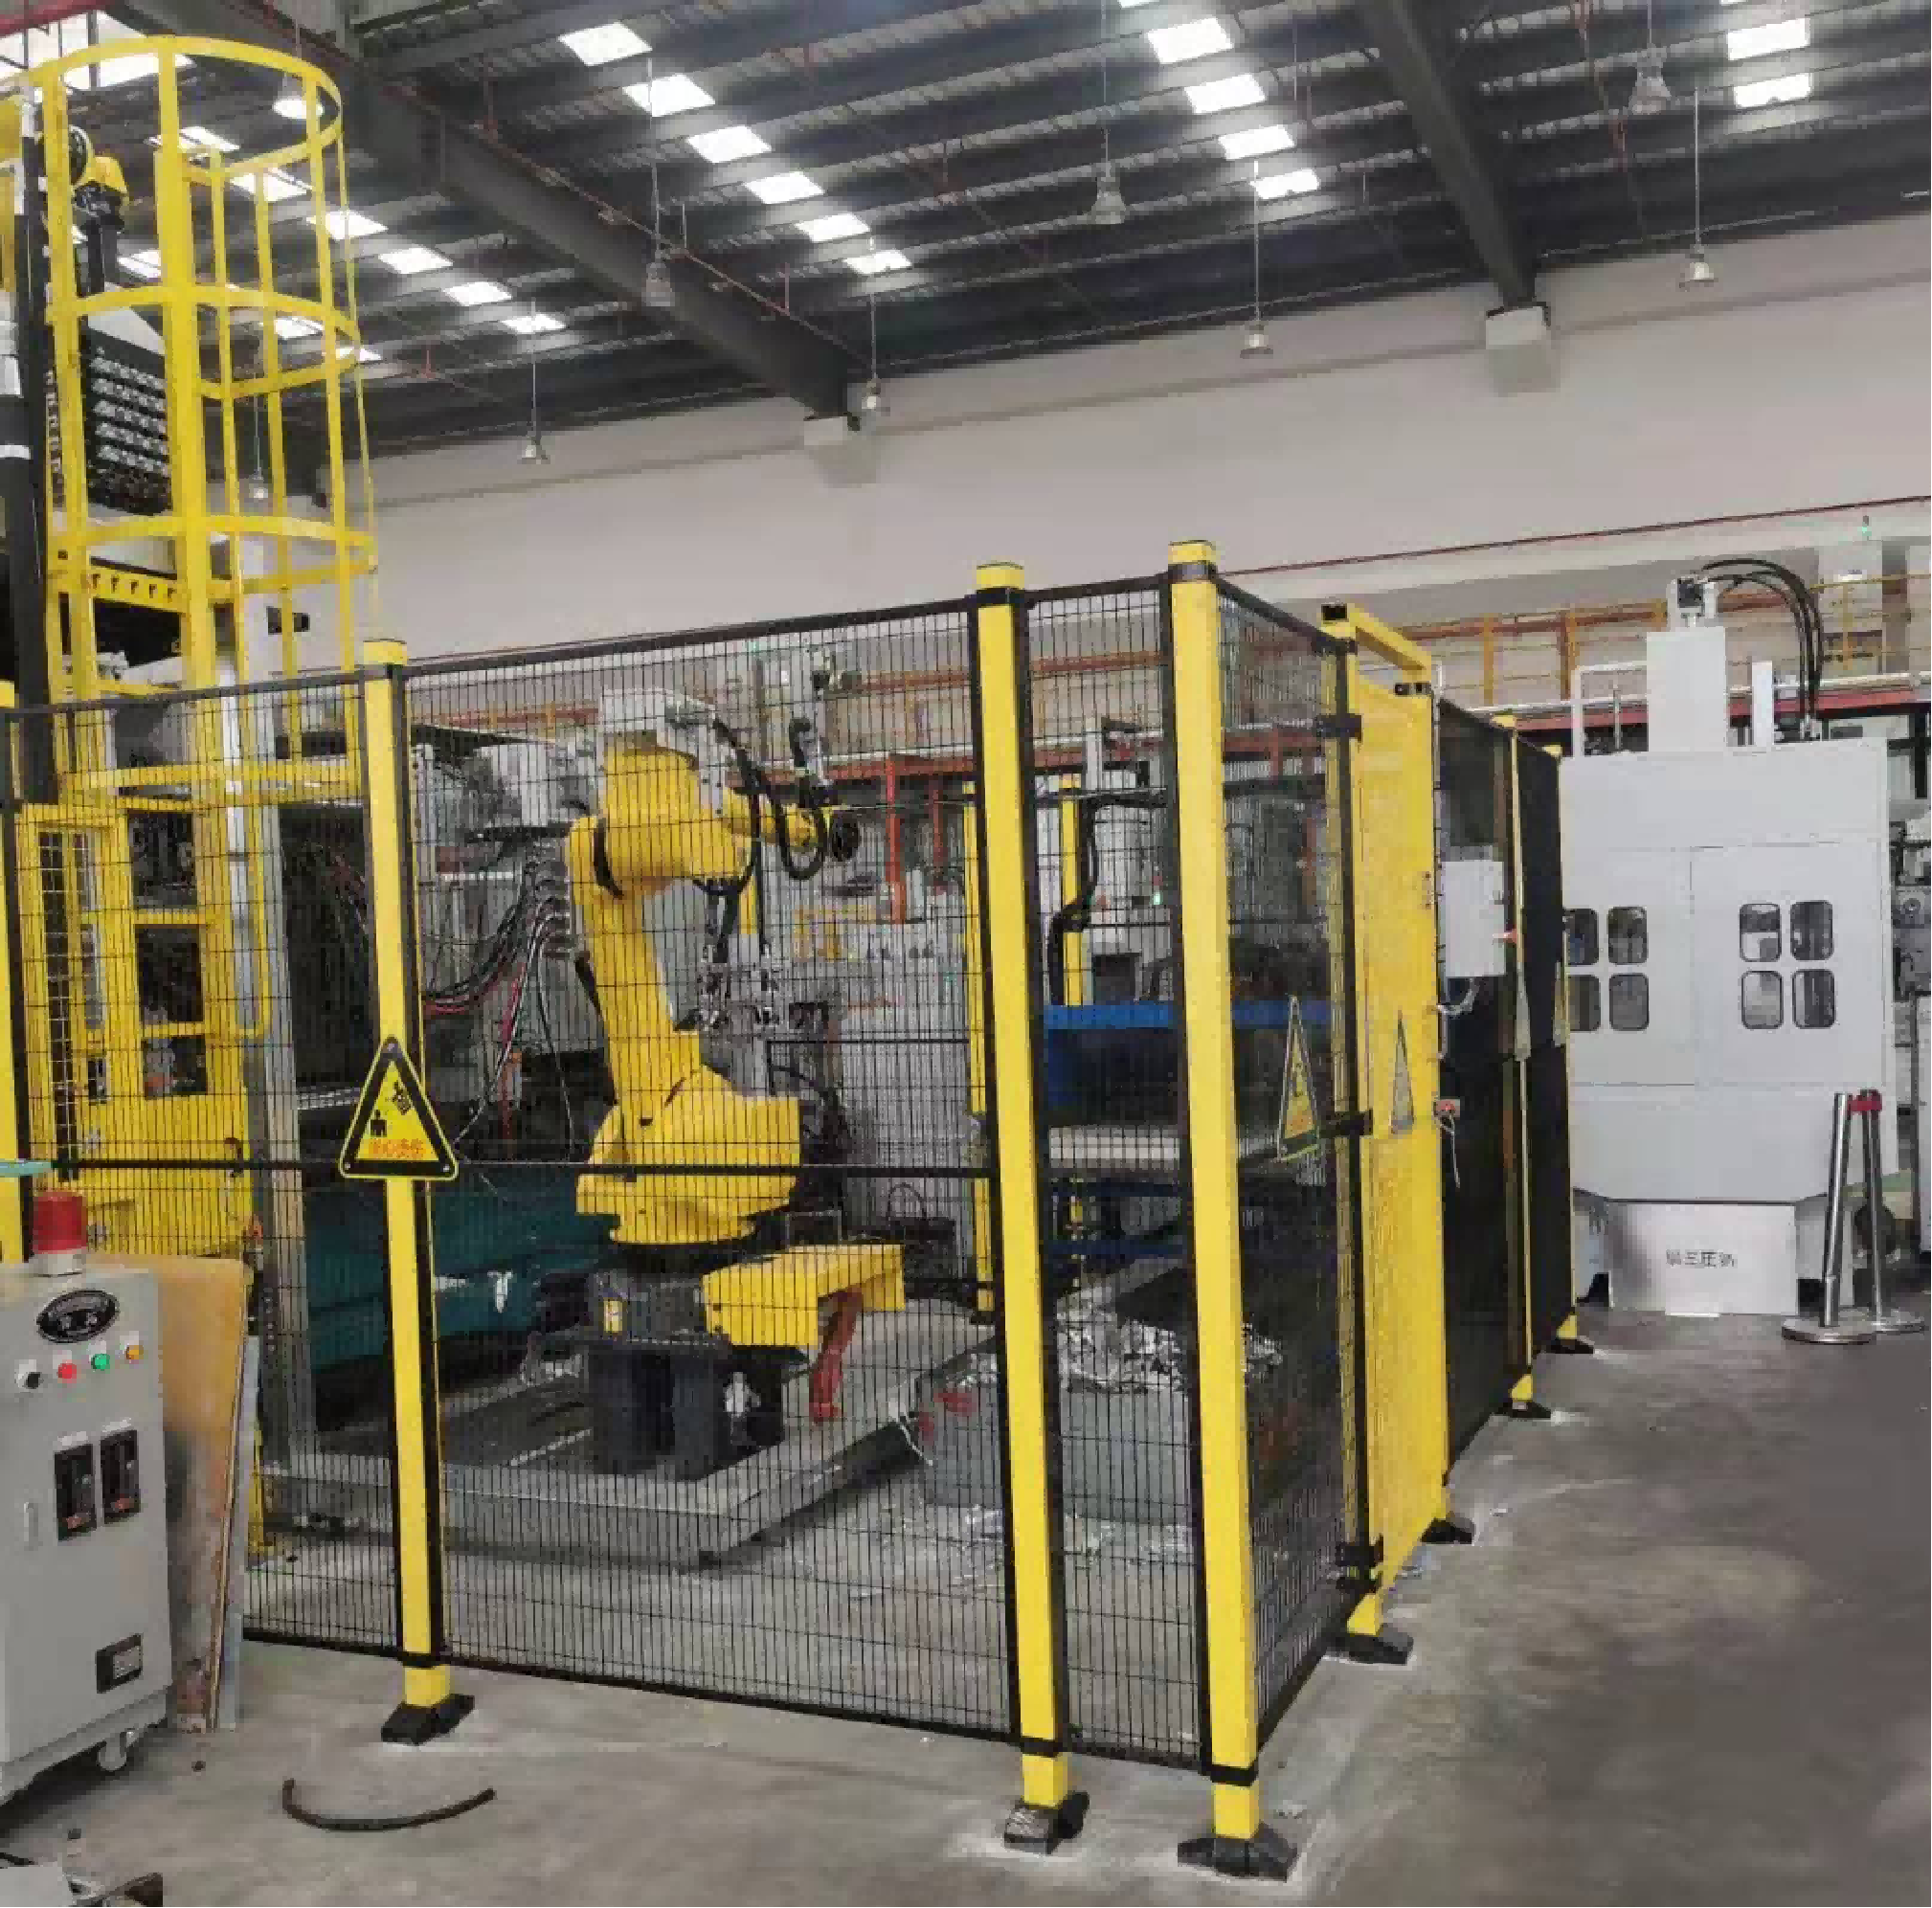
Fragt man zwei Motorenwerke, was eine Rotor-Druckgussmaschine ist, erhält man zwei Antworten. Die eine beschreibt eine Presse. Die andere beschreibt eine Zelle: eine Blechpaket-Zuführung, einen Sechsachser, eine Druckgießmaschine mit automatischem Schöpfgerät, eine Schleifstation, eine Kühleinheit und eine Gussfehlerprüfung in einer Linie.
Richtig ist die zweite Antwort. Eine Rotor-Druckgussinsel ist eine komplette automatisierte Zelle, in der das Blechpaket zugeführt, gegossen, entnommen, nachbearbeitet, gekühlt, geprüft und rückverfolgt wird – in einem durchgehenden Fluss. Sie ist zugleich der Schritt, in dem der Käfig des Asynchronmotors entsteht und in dem verborgene Fehler entweder verhindert oder erzeugt werden. Die meisten Einkäufer vergleichen zuerst die Pressenkraft. Tatsächlich werden Ausbringung und Gussqualität davon bestimmt, wie gut die Stationen um die Presse herum aufeinander abgestimmt sind.
Warum Rotorguss eine Zelle ist und keine Einzelmaschine
Der Rotor wird im Inneren eines geschichteten und geschrägten Blechpakets vergossen. Die Aluminiumschmelze muss in ein bis drei Sekunden jeden Schlitz, beide Endringe und häufig auch Lüfterflügel füllen. Der Spielraum ist gering. Vier Größen müssen gleichzeitig stabil bleiben: Schmelzetemperatur und Gasgehalt im Ofen, Einspritzgeschwindigkeit und Druckverlauf, Werkzeugtemperatur sowie Entlüftung oder Vakuum.
Ein Bediener kann vier Größen über drei Schichten nicht stabil halten. Eine Zelle kann es, weil jede Station eine feste, wiederholbare mechanische Handlung ist: Der Roboter führt das Paket in jedem Zyklus gleich zu, die Sprüheinrichtung bringt die gleiche Trennmittelmenge auf, die Kühlung bringt den Rotor vor der Prüfung auf die gleiche Temperatur. Stabilität, nicht Personaleinsparung, ist der Grund für diese Zellen.
Station für Station durch eine Rotor-Druckgussinsel
1. Blechpaket-Zuführung. Geschichtete und geschrägte Pakete werden über eine Ladeschiene oder ein Magazin zugeführt. Die Station richtet jedes Paket aus und prüft vor dem Greifen, ob es vorhanden und korrekt positioniert ist. Das verhindert die häufigste Ursache für Werkzeugschäden: ein schief sitzendes Paket.
2. Pick and Place. Ein Sechsachsroboter mit eigenen Greifern übernimmt das Beladen der Form und das Entnehmen nach dem Guss sowie den Transport zwischen den Folgestationen. Erst das macht aus einzelnen Maschinen einen durchgehenden Fluss statt einer Kette manueller Übergaben.
3. Druckgießmaschine und automatisches Schöpfgerät. Nach dem Schließen wird die Schmelze in die Gießkammer dosiert. Das Dosiergerät ist ein automatisches Schöpfgerät, in manchen Märkten Soup Feeder genannt, das in jedem Zyklus ein definiertes Volumen aus dem Warmhalteofen überführt. Nur bei konstanter Dosiermenge sind Füllverhalten und Endringausbildung reproduzierbar.
4. Werkzeugtemperierung, Servosprühen und Trennmitteldosierung. Zwischen den Schüssen wird das Werkzeug gesprüht und die Temperatur vom Zellrechner in einem engen Band gehalten. Zu kalt führt zu Kaltlauf und unvollständiger Formfüllung, zu heiß zu Anhaftungen und längeren Zyklen. Ein Servosprüher trägt Trennmittel in einem definierten Muster auf, statt die Kavität zu fluten.
5. Schleifen und Polieren. Nach dem Entnehmen legt der Roboter den Rotor auf die Schleif- und Polierstation zur Oberflächenbehandlung. Anschnittspuren und Grat werden entfernt, und das Teil erreicht den Zustand, den die nachfolgende Bearbeitung und das Auswuchten erwarten.
6. Geregelte Luftkühlung. Prüfergebnisse hängen von der Temperatur ab, deshalb werden Rotoren vor der Prüfung in einer Luftkühleinheit auf eine definierte Temperatur gebracht. Erst diese stabile Temperatur macht die folgende elektrische Prüfung aussagekräftig statt nur näherungsweise.
7. Gussfehlerprüfung (Broken-Bar-Test). Diese Station prüft den gekühlten Rotor auf gebrochene oder unvollständig gefüllte Käfigstäbe. Ein gebrochener Stab erhöht den Rotorwiderstand, erhöht die Verluste und senkt das Drehmoment – und ist von außen nicht sichtbar. Die inline-Prüfung ist das letzte Tor vor der Freigabe und die wertvollste Prüfung der Zelle.
8. Rückverfolgbarkeit. Moderne Inseln speichern Schussparameter, Werkzeugtemperatur und Prüfergebnisse gegen eine Rotor-Seriennummer. Fällt ein Motor später in der Leistungsprüfung auf, lässt sich damit bis zur Schicht, zum Werkzeug und zur Schmelzcharge zurückverfolgen.
Was Taktzeit und Stundenausbringung bestimmt
Der Zellentakt ist nicht der Gusstakt. Er ist die längste Stationszeit zuzüglich der Roboterhandhabung zwischen den Stationen. Eine Presse, die in 20 Sekunden füllt und erstarrt, kann durch Sprühen und Dosieren auf 45 Sekunden oder durch Kühlen auf 60 Sekunden gezogen werden.
Die Rechnung ist einfach. 3600 durch den Zellentakt in Sekunden ergibt die theoretischen Stück pro Stunde, danach wird ein Verfügbarkeitsfaktor für Werkzeugwechsel, Sprüheinstellungen und geplante Stillstände angesetzt. Ein 45-Sekunden-Takt ergibt theoretisch 80 Rotoren pro Stunde; bei 85 Prozent Verfügbarkeit sind es rund 68. Fragen Sie jeden Lieferanten, auf welche Zahl sich sein Angebot stützt – die Lücke zwischen theoretischer und realer Ausbringung ist der Ort, an dem Termine verloren gehen.
Was vor der Anfrage zu definieren ist
1. Rotorspektrum: Paketdurchmesser, Paketlänge, Nutgeometrie, Schrägwinkel und ob Lüfterflügel oder Ausgleichsmerkmale mitgegossen werden. 2. Legierung und Prozessniveau: konventioneller Aluminiumguss oder vakuumunterstütztes Gießen für hocheffiziente und EV-Rotoren mit engen Porositätsgrenzen. 3. Stundenausbringung und Schichtmodell, einschließlich der Frage, ob die Zelle mannlos laufen muss. 4. Automatisierungsgrad je Station, von manueller Zuführung bis zu vollautomatischem Laden, Transport und Prüfen. 5. Prüf- und Datenanforderungen: Broken-Bar-Prüfung, Gewichtskontrolle, Sichtprüfung der Endringe, Röntgen-Stichproben und ob Ergebnisse in ein Rückverfolgbarkeitssystem geschrieben werden müssen. 6. Aufstellfläche, Medien und Absaugung am Installationsort.
Je klarer diese Liste, desto genauer lässt sich die Zelle auslegen – und desto geringer ist das Risiko, Kapazität zu kaufen, die man nicht nutzt, oder einen Engpass erst nach der Installation zu entdecken.
Häufige Fragen
F: Worin unterscheiden sich Druckgießmaschine und Druckgussinsel? A: Die Maschine führt den Guss aus. Die Insel ist die komplette Zelle darum herum: Paketzuführung, Roboterhandhabung, Dosieren, Sprühen, Nachbearbeitung, Kühlen, Prüfen und Rückverfolgbarkeit. Ausbringung und Gleichmäßigkeit entstehen aus der Zelle, nicht aus der Presse allein.
F: Was ist ein Soup Feeder? A: Das automatische Schöpfgerät, das in jedem Zyklus ein dosiertes Volumen Schmelze aus dem Warmhalteofen in die Gießkammer überführt. Konstante Dosiermenge ist Voraussetzung für reproduzierbare Käfigausbildung.
F: Warum ist eine Broken-Bar-Prüfung nötig, wenn der Guss sauber aussieht? A: Käfigfehler liegen innen. Ein gebrochener oder unvollständig gefüllter Stab ist von außen nicht sichtbar, erhöht aber den Rotorwiderstand und senkt den Motorwirkungsgrad. Die elektrische Prüfung erkennt ihn zerstörungsfrei an jedem Rotor.
F: Wie viel Aufstellfläche braucht eine Rotor-Druckgussinsel? A: Das hängt von der Zahl der Stationen und vom Kühlkonzept ab. Eine kompakte Zelle für Hausgeräterotoren passt in ein kleines Feld, eine große Zelle für Industrierotoren mit verlängerter Kühlung und vollständiger Prüfung braucht deutlich mehr. Ihr Lieferant sollte dem Angebot ein Layout beilegen.
F: Kann eine Insel mehrere Rotortypen fahren? A: Ja, wenn das Spektrum vorab definiert ist. Der Wechsel läuft über Programmaufruf, Greiferwechsel und Werkzeugwechsel, die Zelle deckt also eine Rotorfamilie ab, nicht eine einzelne Teilenummer.
Planen Sie ein Rotor-Druckgussprojekt? Wir liefern schlüsselfertige Rotor-Druckgussinseln – von der Paketzuführung und Roboterhandhabung über Kühlung und Broken-Bar-Prüfung bis zur Rückverfolgbarkeit. Nennen Sie uns Rotorspektrum, Legierung und Zielausbringung, und wir schlagen eine Zellenkonfiguration vor.
Verwandte Kompetenz: Rotor-Druckgussinsel unter https://www.ldmotortech.com/de/products/die-casting Verwandte Kompetenz: Montageautomation für Motoren unter https://www.ldmotortech.com/de/products/motor-assembly