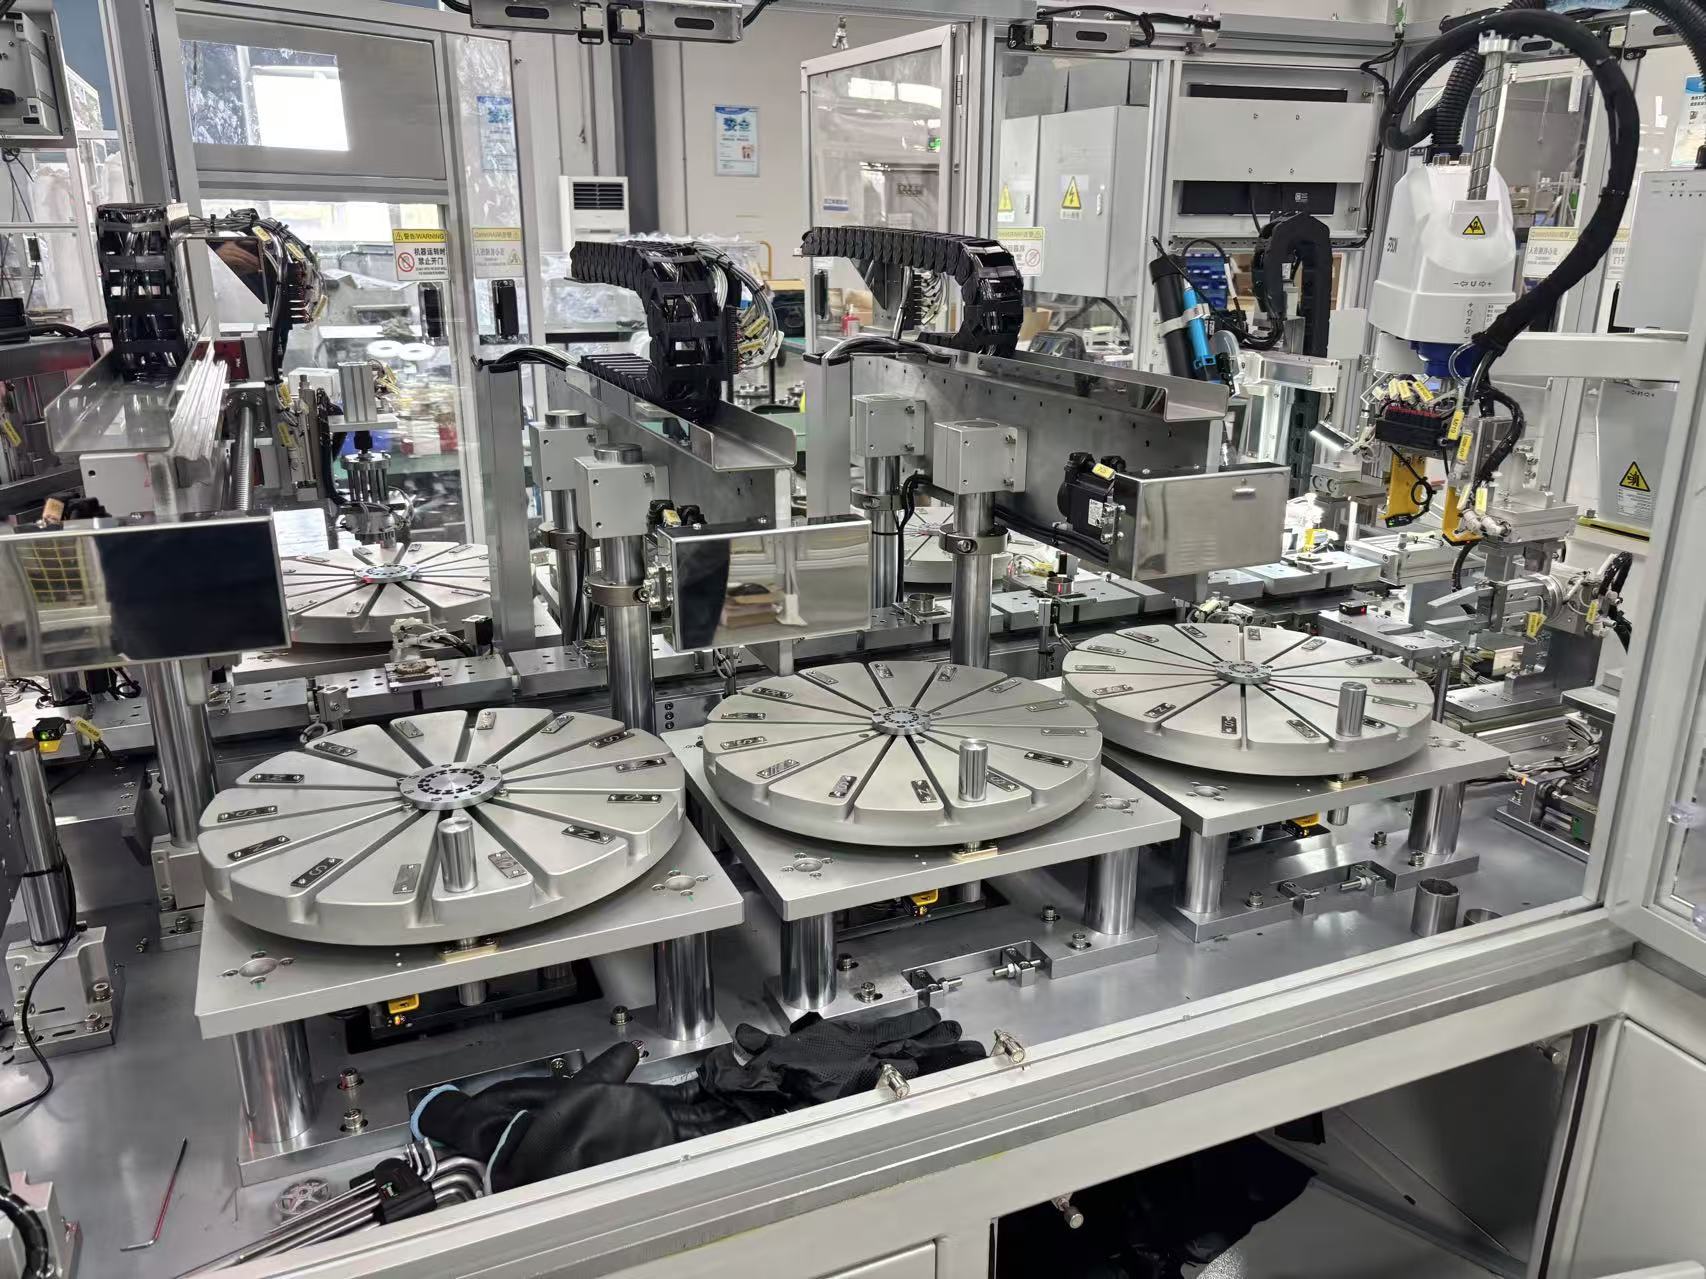
Im September 2026 hat Lucky Deer Tech eine Montagelinie für Drohnenmotoren an einen ausländischen Kunden übergeben. Die Linie ist dafür ausgelegt, fünf unterschiedliche Drohnenmotor-Modelle auf einer Plattform zu fertigen, mit einer Taktzeit von 40 Sekunden pro Motor und einer geplanten Anlagenverfügbarkeit von 85 Prozent.
Die Fertigung von Drohnenmotoren ist zu einem der anspruchsvollsten Bereiche der Motorenproduktion geworden. Die Stückzahlen wachsen schnell, die Modellzyklen sind kurz, und die Toleranzen für Unwucht oder Wicklungsabweichungen sind deutlich enger als bei den meisten Haushalts- oder Industriemotoren. Dieses Projekt wurde genau dafür gebaut: eine Linie, fünf Modelle und ein reproduzierbares Prozessfenster, das nicht vom Geschick des Bedieners abhängt.
Warum die Montage von Drohnenmotoren eine eigene Aufgabe ist
Ein Drohnenmotor ist klein und leicht und soll bei hoher Drehzahl mit sehr geringen Vibrationen laufen. Drei Anforderungen bestimmen nahezu jede Konstruktionsentscheidung:
1. Rotorwuchtung. Jede Unwucht wirkt unmittelbar als Vibration des Fluggeräts, verkürzt die Flugzeit und beeinträchtigt Kamera und Sensoren. Die Rotormontage muss daher die Magnetpositioniergenauigkeit beherrschen und eine Auswuchtung durchführen, nicht nur Teile zusammenfügen. 2. Gleichmäßigkeit der Wicklung. Kupferfüllgrad und Nutisolation bestimmen das Drehmoment pro Ampere. Beim batteriebetriebenen Fluggerät bedeutet das unmittelbar Flugzeit, daher ist die Wiederholgenauigkeit der Wicklung eine Produktanforderung und kein Prozessdetail. 3. Modellmix. Drohnenprogramme fertigen einen Motor selten über Jahre. Eine Linie, die nur ein Modell baut, ist beim Start des nächsten Fluggeräts praktisch wertlos, deshalb ist die Umrüstfähigkeit ebenso wichtig wie die Taktzeit.
Eine Linie, fünf Motormodelle
Die gelieferte Linie fertigt fünf Drohnenmotor-Modelle ohne mechanischen Umbau. Die Modellwahl erfolgt am Steuerungssystem, das die passenden Programme für Wickelmaschine, Magnetsetzmaschine und Prüfstationen aufruft. Vorrichtungen und Paletten sind über die gesamte Modellreihe gemeinsam nutzbar, und die Umrüstung ist ein Programmwechsel plus Vorrichtungswechsel, keine Neuabnahme der Anlage.
Für einen Kunden mit wachsendem Motorkatalog ist das meist der entscheidende Punkt. Die Alternative, eine eigene Linie pro Modell, vervielfacht Fläche, Personal und Kapital mit der Zahl der Modelle.
Aufbau der Linie: drei Abschnitte
Die Linie besteht aus drei verbundenen Abschnitten mit einer gemeinsamen Fördertechnik.
1. Statorabschnitt. Blechpakete werden zugeführt, isoliert und gewickelt. Kernstück ist die Statorwickelmaschine, ausgelegt auf Nutengeometrie und Drahtstärke der fünf Modelle. Gewickelte Statoren werden vor dem Verlassen des Abschnitts auf Widerstand, Isolation und Surge geprüft, sodass ein Wicklungsfehler an der Station erkannt wird, die ihn verursacht hat. 2. Rotorabschnitt. Welle, Blechpaket und Magnete werden montiert, die Rotormagnetsetzmaschine übernimmt Positionieren und Einpressen. Weil Lage und Ausrichtung der Magnete Unwucht und Rastmoment bestimmen, ist dieser Abschnitt der genauigkeitskritischste Teil der Linie. Rotoren werden vor dem Weiterlauf in Linie ausgewuchtet. 3. Endmontageabschnitt. Stator, Rotor, Lager und Gehäuse werden zusammengefügt, danach folgt die Endprüfung auf elektrische Werte, Geräusch und Vibration. Die Prüfdaten werden serialisiert erfasst, sodass jeder Motor auf seine Prozessparameter zurückverfolgbar ist.
Jeder Abschnitt lässt sich für Wartung oder Vorserienfertigung einzeln betreiben. Genau das ermöglicht die geplante Verfügbarkeit, während weiterhin Konstruktionsänderungen an einzelnen Modellen unterstützt werden.
Kernausrüstung
Abseits der Fördertechnik besteht die Linie aus kundenspezifischen Stationen statt aus Standardmaschinen:
1. Statorwickelmaschine, für die fünf Modellvarianten konfiguriert, mit automatischer Programmwahl. 2. Rotormagnetsetzmaschine, die Ausrichtungsprüfung, Einsetzen und Presssitzkontrolle übernimmt. 3. Speziell ausgelegte Stationen zum Isolieren, Pressen, Auswuchten und Prüfen, jeweils auf die Bauteilgeometrie des Kunden abgestimmt. 4. Inline-Prüf- und Rückverfolgbarkeitsstationen, die elektrische und mechanische Ergebnisse je Seriennummer aufzeichnen.
Das ist der praktische Kern von Sondermaschinenbau: Die Maschine wird um das Teil herum konstruiert, nicht das Teil um die Maschine.
Layout, Fördertechnik und Personal
Das Rückgrat der Linie ist ein Doppelgeschwindigkeits-Kettenförderer, der Paletten an den Stationen stauen lässt, ohne die ganze Linie anzuhalten. Genau diese Staustrecke macht den Betrieb mit fünf Bedienern möglich: Eine Station, die einige Sekunden länger braucht, blockiert weder vorgelagerte noch nachgelagerte Bereiche.
Die Gesamtfläche beträgt rund 224 Quadratmeter, einschließlich aller drei Abschnitte, des Förderkreislaufs und der Bedienergänge. Fünf Bediener übernehmen Beschickung, Überwachung und Endverpackung.
Kennwerte auf einen Blick
1. Anwendung: Montage von Drohnenmotoren, fünf Modelle auf einer Linie. 2. Taktzeit: 40 Sekunden pro Motor, nominal 90 Motoren pro Stunde, bei geplanter Verfügbarkeit rund 76 fertige Motoren pro Stunde. 3. Anlagenverfügbarkeit: 85 Prozent, einschließlich Umrüstung und geplanter Wartung. 4. Fördertechnik: Kettenförderer mit Staufähigkeit der Paletten. 5. Fläche: rund 224 Quadratmeter. 6. Personal: fünf Bediener. 7. Aufbau: Statorabschnitt, Rotorabschnitt und Endmontageabschnitt. 8. Lieferung: September 2026.
Was wir aus dem Projekt mitnehmen
Drei Punkte gehen in jedes folgende Drohnenmotoren-Projekt über. Von Anfang an auf Modellmix auslegen, weil sich ein Drohnenmotorkatalog schneller ändert als die Abschreibungsdauer der Linie. Prüftechnik in jeden Abschnitt legen statt nur ans Ende, damit Fehler dort gefunden werden, wo sie entstehen. Und die Fördertechnik auf Staufähigkeit auslegen, denn sie ist der Grund, warum eine kleine Mannschaft eine schnelle Linie ohne ständige Stillstände fahren kann.
Planen Sie eine eigene Drohnenmotoren-Linie? Wir bauen schlüsselfertige Motormontagelinien für Statorwicklung, Magnetsetzung, Endmontage und Endprüfung, mit Umrüstfähigkeit ab dem ersten Layout. Senden Sie uns Motorenzeichnungen, Modellumfang und Zielstückzahl, und wir legen die Linie für Sie aus.
Produktseite: https://www.ldmotortech.com/de/products/motor-assembly
Verwandte Anlagen: Automatisierung für das Stanzen von Motorblechen unter https://www.ldmotortech.com/de/products/stamping und Rotordruckgussinseln unter https://www.ldmotortech.com/de/products/die-casting