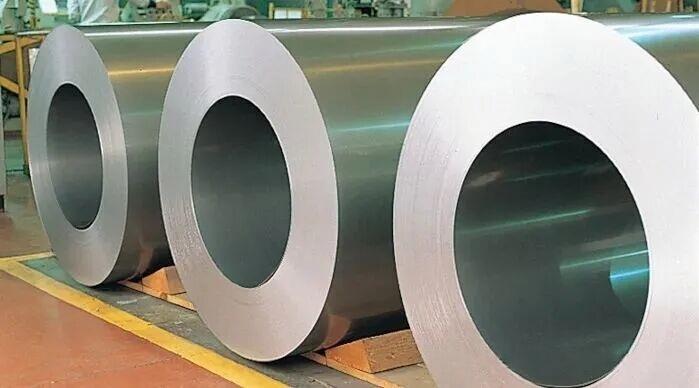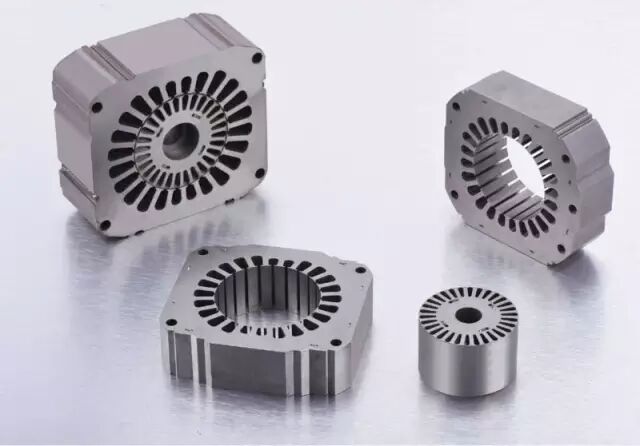
Jeder effiziente Motor beginnt mit dem richtigen Stahl. Die lamellierten Kerne von Stator und Rotor bestehen aus Elektroblech, einem Werkstoff, der darauf ausgelegt ist, magnetischen Fluss mit minimalen Verlusten zu führen. Die Wahl von Sorte, Dicke und Beschichtung gehört zu den wenigen Entscheidungen, die sowohl die Kosten des Blechstanzens als auch die Effizienzklasse des fertigen Motors bestimmen. Dieser Guide fasst zusammen, worauf es ankommt.
Warum Motoren besonderen Stahl brauchen
Ein Motorkern muss den magnetischen Fluss mit minimalem Verlust führen. Gewöhnlicher Kohlenstoffstahl scheitert hier: Seine hohen Hystereseverluste verwandeln wertvolle magnetische Energie in Wärme. Elektroblech löst das mit zwei Eigenschaften. Erstens erhöht ein Silizium- oder Aluminiumgehalt von bis zu etwa 3,2 Prozent den spezifischen Widerstand und senkt die Wirbelstromverluste. Zweitens besteht der Kern aus dünnen isolierten Blechen, sodass Wirbelströme nicht frei zirkulieren können. Jede Lamination, ob für Waschmaschinenmotoren, Industrielüfter oder Drohnenmotoren gestanzt, folgt demselben Prinzip.
Was die Sortenzahlen bedeuten
Elektroblechsorten werden nach den Eisenverlusten bei Bezugsmagnetisierung und Frequenz klassifiziert, gemessen in Watt pro Kilogramm. Gängige Systeme sind die in Nordamerika verbreiteten M-Sorten wie M250-35A und das chinesische GB-System wie 35WW250; die Zahlen codieren Dicke und maximale Verluste. Drei praktische Stufen decken die meisten Motorprogramme ab:
1. Standardsorten, etwa 0,5 mm mit höheren Verlusten. Ausreichend für Kleinstmotoren, Lüfter und kostengetriebene Haushaltsgeräte. 2. Mittlere Sorten, die Arbeitstiere für IE2/IE3-Industriemotoren und die meisten Haushaltsgeräte. 3. Hochsorten, dünne Abmessungen von 0,35, 0,27 und 0,20 mm und darunter, erforderlich für IE4 und höher, EV-Traktionsmotoren und schnellaufende Entwürfe.
Faustregel: Je höher die Betriebsfrequenz und je strenger das Effizienzziel, desto besser die Sorte und dünner das Blech.
Dicke: der Effizienzhebel
Dünnere Bleche senken die Wirbelstromverluste etwa mit dem Quadrat der Dicke, weshalb EV- und Hochdrehzahlkerne aus 0,27 mm oder dünner gefertigt werden. Dünnes Blech schafft aber echte Fertigungsherausforderungen: Der Bandzuführ verläuft faltenanfälliger, Werkzeuge müssen engere Stempelspiele halten, und die Gratbildung wird kritischer, weil ein Grat, der die Isolation zwischen 0,2-mm-Laminationen kurzschließt, den Vorteil des dünnen Blechs zunichtemacht. Stanz- und Handhabungsprozesse müssen auf das Material ausgelegt werden, nicht umgekehrt.
Beschichtungen
Elektroblech trägt Oberflächenisolierungen, von dünnen organischen oder anorganischen Schichten bis zu dickeren C5-Beschichtungen für anspruchsvolle Anwendungen. Die Beschichtung liefert Zwischenlamellenisolation und Korrosionsschutz. Bei Motoren, die nach dem Stapeln geglüht oder geschweißt werden, ist die Verträglichkeit der Beschichtung mit dem Folgeschritt ebenso wichtig wie ihr Isolationswert.
Was die Kosten treibt
Für Motorenhersteller wird die Kernkosten von vier Faktoren beherrscht: die Blechsorte selbst, mit deutlichen Aufschlägen bei Hochsorten; die Ausbringung des Stanzprozesses, denn verschachtelte Progressivwerkzeuge bringen hohe Materialausnutzung, einfaches Ausschneiden verschwendet Band; Werkzeugkosten und Standzeit, da härtere dünne Sorten die Werkzeuge schneller verschleißen; und das Volumen. Beim Lieferantenvergleich sollte man Gesamtkosten pro fertiger Lamination bewerten, nicht nur den Preis pro Tonne.
Wie das Material die Stanzebene prägt
Die Stahlwahl definiert unmittelbar die Anforderungen der Laminationsstanzlinie. Dünnes, hochwertiges Material verlangt Servozuführungen mit präziser Zugkraftregelung, Nebel- oder Trockenschmierung statt Flutöl, Sensoren im Werkzeug zu dessen Schutz und automatisiertes Stapeln mit Interlock- oder Schweißkontrolle. Mittelstarke und dicke Sorten für Haushalts- und Industriegüte laufen mit hohen Hubzahlen, wo Hubgeschwindigkeit, Rollenwechsel- und Werkzeugwechselzeit den Ausstoß bestimmen. Eine Linie, die auf 0,5-mm-Standardsorten ausgelegt ist, kann nicht einfach 0,27-mm-Hochsorte stanzen; sie braucht andere Zuführ-, Führungs- und Stapeltechnik.
Häufige Fragen
F: Welche Dicke ist für Motorlaminationen am häufigsten? A: 0,5 und 0,35 mm decken die Mehrheit der Industrie- und Haushaltsgerätemotoren ab. EV-Traktion und schnellaufende Motoren verwenden 0,27, 0,20 mm oder dünner.
F: Wie viel teurer ist hochwertiges Elektroblech gegenüber Standard? A: Dünnes Material geringer Verluste trägt einen deutlichen Aufschlag pro Tonne, doch die Gesamtkernkosten hängen ebenso von Stanzausbringung und Werkzeugstandzeit ab. Bewerten Sie Kosten pro fertiger Lamination statt pro Tonne.
F: Kann eine Stanzlinie verschiedene Sorten verarbeiten? A: Linien mit Servozuführung, Schnellwechselwerkzeugen und programmierbarem Stapeln wechseln zwischen Sorten und Laminationsdesigns; sehr dünne Abmessungen erfordern jedoch eigene Zuführ- und Werkzeugtechnik.
F: Beeinflusst die Blechdicke die Motorgeräusche? A: Ja. Dünne, gut isolierte Laminationen mit geringem Grat reduzier Magnetostriktionsgeräusche und Vibrationen, was besonders bei Haushaltsgerätemotoren zählt.
F: Was ist Interlock-Stanzen? A: Eine Werkzeugtechnik, die im selben Hub kleine Vertiefungen formt, die Laminationen mechanisch zu einem Paket verriegeln, und so vollautomatisches Stapeln ohne separate Montageschritte ermöglicht.
Die Wahl des richtigen Stahls ist eine gemeinsame Entscheidung von Motorkonstruktion und Fertigung. Wir bauen Blechstanzlinien, die auf Ihr konkretes Material und Ihre Stapelanforderungen zugeschnitten sind, von Bandzuführung und Hochgeschwindigkeitsstanzen bis zu In-Tool-Stapeln und Prüfung. Senden Sie uns Laminationszeichnung und Blechspezifikation, und wir unterbreiten ein Linienkonzept.
Produktseite: https://www.ldmotortech.com/de/products/stamping