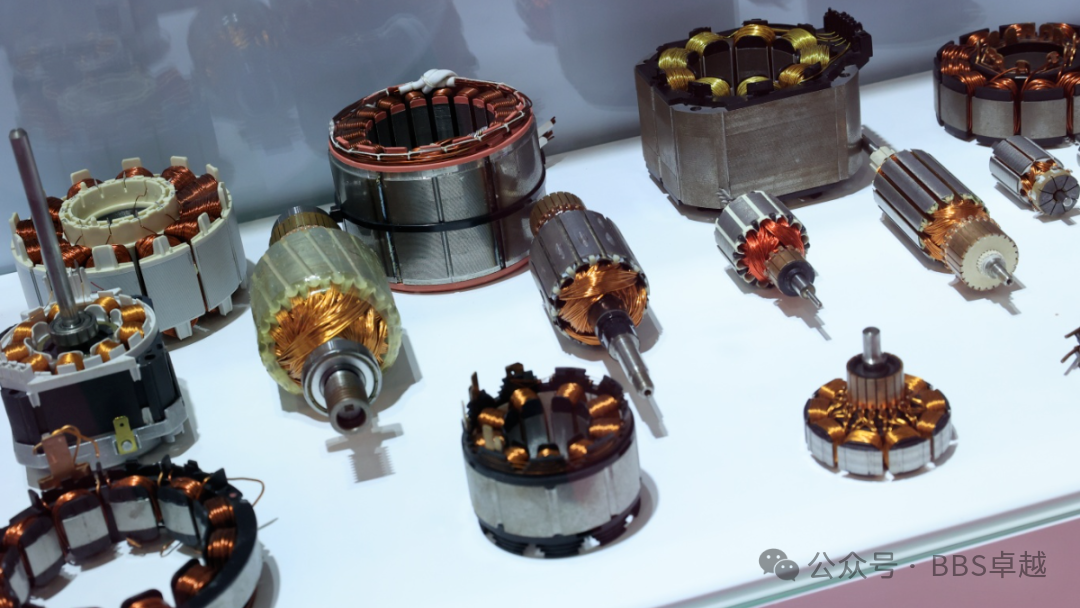
Jeder Elektromotor beginnt mit dem Stator. Er ist das stillstehende Teil, das die Kupferwicklungen trägt und das rotierende Magnetfeld erzeugt, und er bestimmt weitgehend Wirkungsgrad, Geräuschentwicklung und Lebensdauer des Motors. Für Motorenwerke ist Statorqualität zugleich eine Produktionsfrage: Die Prozesse vom Blechstanzen bis zur Endprüfung entscheiden, wie konsistent jeder einzelne Motor ausfällt.
Dieser Artikel beschreibt die fünf Hauptstufen der Statorfertigung und zeigt, wo Automatisierung den größten Effekt bringt.
Stufe 1. Stanzen und Stapeln des Blechpakets
Der Statorkern besteht aus dünnen Elektroblechen, meist 0,2 bis 0,65 mm dick. Hochgeschwindigkeits-Progressionswerkzeuge stanzen Nuten und Außenkontur; die Bleche werden durch Verzahnung, Schweißen oder Kleben zum Paket gefügt. Gratkontrolle ist entscheidend: Zu viel Grat schließt die Bleche elektrisch kurz und erhöht die Eisenverluste. Wer nicht selbst stanzt, kauft fertige Kernpakete bei einem Lieferanten für Motorblechstanzen.
Stufe 2. Isolation und Nutvorbereitung
Bevor Kupfer in den Kern kommt, muss jede Nut isoliert sein. Nuttrenner, Phasenisolation und Keile verhindern den Kontakt der Wicklung zum geerdeten Kern. Auf automatisierten Linien übernehmen Papierzuführmaschinen diesen Schritt mit Inline-Kontrolle auf fehlende oder verrutschte Isolation, denn ein Isolationsfehler, der erst später auffällt, bedeutet meist den Ausschuss des gesamten Stators.
Stufe 3. Spulenwickeln: Nadel-, Flieger- und Haarnadelwicklung
Das Wickeln ist das Herz der Statorfertigung. Drei Verfahren dominieren heute:
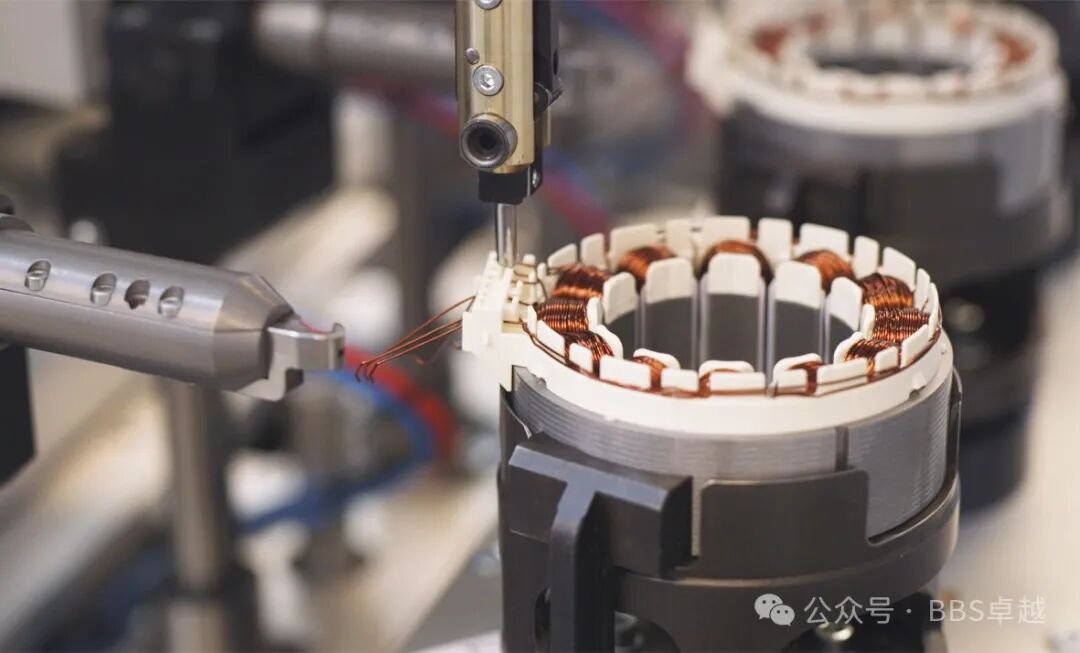
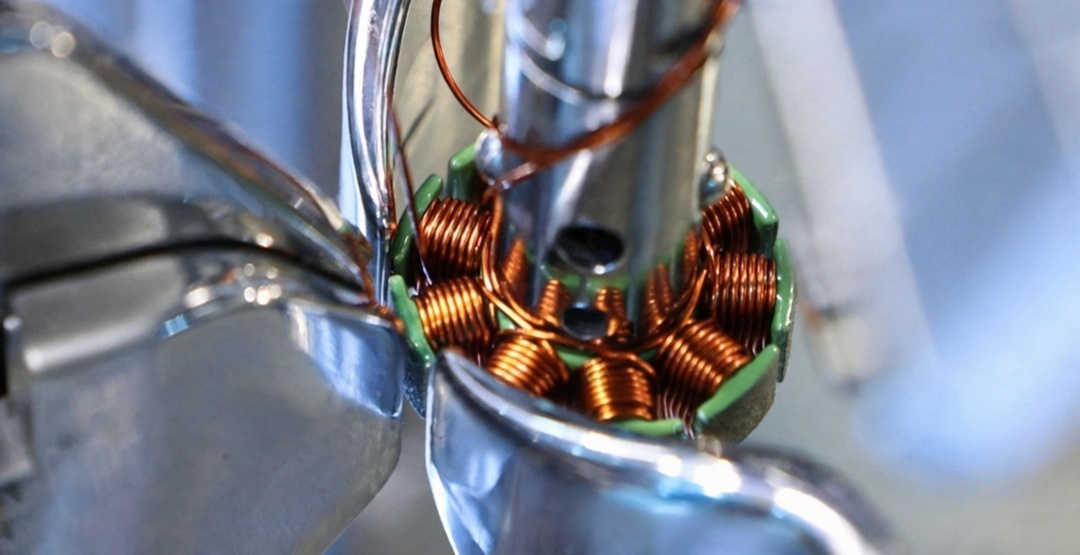
1. Nadelwicklung. Eine Düse fährt durch die Nut und legt Runddraht direkt hinein. Standard für BLDC-Statoren in Drohnenmotoren, Elektrowerkzeugen und Haushaltsgeräten; moderne Nadelwickler erreichen hohe Nutfüllfaktoren bei ausgezeichneter Wiederholgenauigkeit. 2. Fliegerwicklung. Der Draht wird von außen auf die Pole gewickelt. Geeignet für Außenläufermotoren und kleine Statoren mit zugänglichen Polen. 3. Haarnadeltechnik. Vorgeformte flache Kupferstäbe werden eingesetzt, verdreht und verschweißt. Das dominierende Verfahren für EV-Traktionsmotoren und zunehmend für DD-Direktantriebe von Waschmaschinen, da hoher Nutfüllfaktor und kurze Wickelköpfe Wirkungsgrad und Drehmomentdichte steigern.
Die Wahl hängt von Nutgeometrie, Drahtquerschnitt und Stückzahl ab. Wer viele Varianten fertigt, kombiniert oft zwei Verfahren auf einer Linie.
Stufe 4. Verschaltung, Binden und Tränken
Nach dem Wickeln werden die Spulen mit Anschlussleitungen oder Sammelschienen verbunden, die Wickelköpfe gebunden oder geformt und der Stator mit Harz oder Lack getränkt, um die Spulen zu fixieren, die Wärmeableitung zu verbessern und Feuchtigkeit abzuwehren. Träufeln, Tauchen und Vakuum-Druck-Tränkung sind die gängigen Optionen, gewählt nach Isolationsklasse und Kostenziel.
Stufe 5. End-of-Line-Prüfung
Kein Stator sollte die Linie ungeprüft verlassen. Die Standardprüfung umfasst die Stoßspannungsprüfung zur Erkennung von Windungsschlüssen, die Hochspannungsprüfung der Isolationsfestigkeit sowie Widerstands- und Induktivitätsmessung; bei höheren Spannungen kommt eine Teilentladungsprüfung hinzu. Automatische Prüfstationen speichern jedes Ergebnis mit der Stator-Seriennummer, genau das, was Automobil- und Haushaltsgerätekunden bei Audits verlangen.
Wann lohnt sich eine vollautomatische Linie?
Als Faustregel: Sobald der Ausstoß etwa 500 bis 800 Statoren pro Schicht übersteigt oder der Takt unter 60 Sekunden liegen muss, ist Automatisierung keine Option mehr, sondern Pflicht. Eine moderne Statorlinie verknüpft Kernhandhabung, Isolation, Wickeln, Verschaltung, Tränkung und Prüfung mit Robotern und vollständiger Rückverfolgbarkeit und wechselt in Minuten zwischen Statorvarianten.
Häufige Fragen
F: Was ist der Unterschied zwischen Nadel- und Haarnadelwicklung? A: Nadelwicklung legt Runddraht direkt in die Nuten und eignet sich für die meisten BLDC- und Haushaltsgeräte-Statoren. Die Haarnadeltechnik nutzt vorgeformte flache Stäbe, die eingesetzt und geschweißt werden, und erreicht höhere Nutfüllfaktoren für EV- und DD-Direktantriebsmotoren.
F: Wie dick sind Statorbleche? A: Üblich sind 0,5, 0,35, 0,27 und 0,2 mm. Dünneres Blech senkt die Wirbelstromverluste, kostet aber mehr und erfordert präzisere Stanzwerkzeuge.
F: Kann eine Linie verschiedene Statormodelle fertigen? A: Ja. Flexible Linien mit Schnellwechselwerkzeugen und rezeptbasierten Programmen wechseln in Minuten.
F: Welche Prüfungen braucht ein Stator vor der Montage? A: Mindestens Stoßspannung, Hochspannung und Widerstand. Traktions- und hocheffiziente Motoren erweitern dies um Teilentladungsprüfungen.
F: Halbautomatisch oder vollautomatisch, wie entscheide ich? A: Nach Stückzahl, Takt und Lohnkosten. Unter einigen hundert Statoren pro Schicht sind halbautomatische Zellen meist wirtschaftlicher; darüber amortisiert sich eine schlüsselfertige Montagelinie über Lohnkosten und stabile Qualität.
Sie planen eine neue Statorlinie oder modernisieren eine bestehende? Wir entwerfen und bauen schlüsselfertige Montagelinien von der Kernhandhabung über Isolation, Wickeln und Tränkung bis zur Endprüfung. Schicken Sie uns Statorzeichnung, Zieltakt und Hallenlayout, und wir unterbreiten Ihnen eine Konfiguration.
Produktseite: https://www.ldmotortech.com/de/products/motor-assembly