
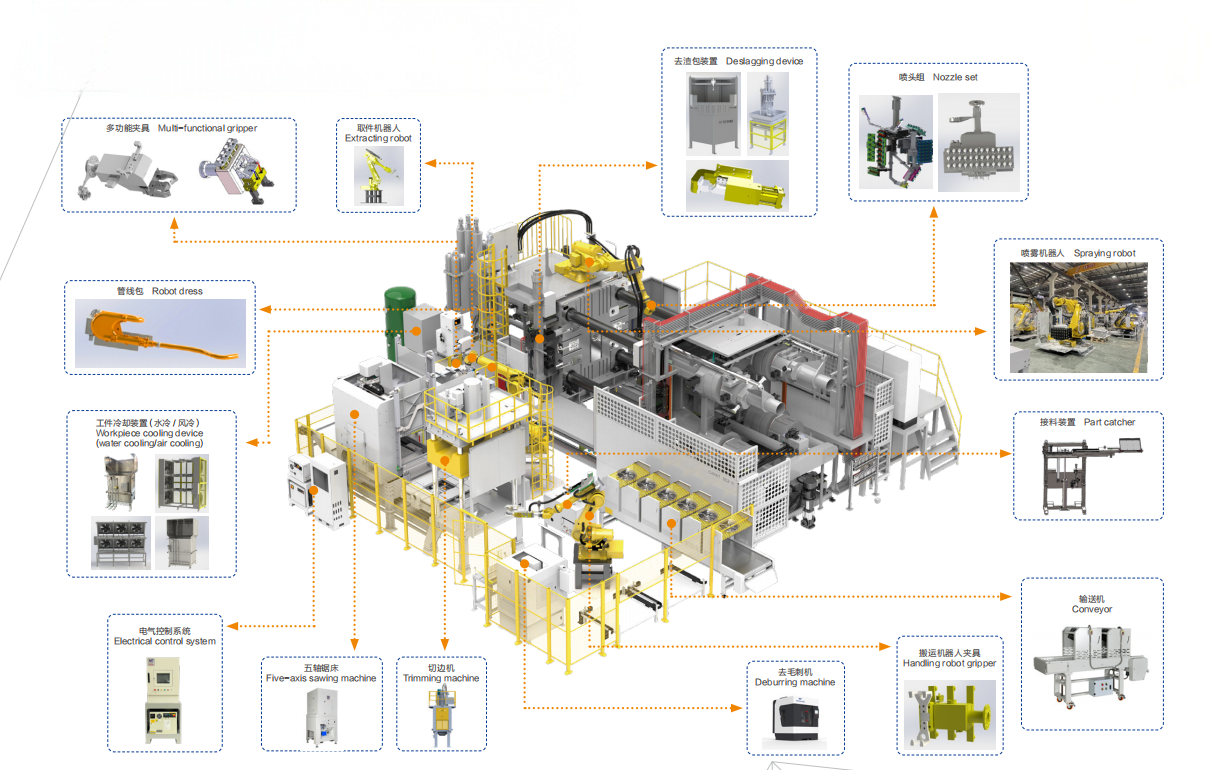
Der Läufer ist das rotierende Herz eines Asynchronmotors. Bei den meisten Käfigläufern wird der leitende Käfig nicht aus einzelnen Stäben montiert. Er entsteht in einem einzigen Arbeitsgang durch Hochdruck-Aluminiumguss direkt im geblechten Läuferpaket, wobei Stäbe, Kurzschlussringe und oft auch Lüfterschaufeln in einem Zyklus gegossen werden.
Diese Einfachheit täuscht. Läuferguss ist einer der qualitätssensitivsten Schritte im Motorenbau, denn die entstehenden Fehler verstecken sich im Paketinneren und senken den Wirkungsgrad unmittelbar. Dieser Artikel erklärt den Prozess, die kritischen Fehler und die Kontrolle durch eine moderne Gusszelle.
So läuft Läuferdruckguss ab
Ein Produktionszyklus folgt einer wiederholbaren Sequenz:
1. Paketvorbereitung. Läuferbleche werden mit Schrägwinkel gestapelt und in eine Patrone oder direkt in die Form eingelegt. Die Schrägung verringert Rastmoment und Geräusch des fertigen Motors. 2. Vorwärmen. Das Blechpaket wird typischerweise auf 300 bis 450 Grad vorgewärmt, damit das flüssige Aluminium in den schmalen Nuten nicht vorzeitig erstarrt. 3. Einspritzen. Flüssiges Aluminium bei rund 660 bis 720 Grad wird unter hohem Druck eingespritzt und füllt in ein bis drei Sekunden alle Nuten, beide Kurzschlussringe sowie eventuelle Lüfterflügel oder Ausgleichselemente. 4. Erstarren und Entnehmen. Die Form öffnet sich, der Guss wird entnommen, der Zyklus wiederholt sich. Moderne Zellen laufen im Dauerbetrieb, Roboter übernehmen die Entnahme. 5. Nachbearbeitung. Angusssystem wird getrennt, die Welle eingepresst, und der Läufer wird vor dem Auswuchten auf Endmaß bearbeitet.
Fehler, die den Wirkungsgrad leise ruinieren
Weil der Käfig im Paket verborgen ist, bleiben Gussfehler bis zur Prüfung unsichtbar. Vier sind entscheidend:
1. Porosität. Eingeschlossenes Gas oder Lunker hinterlassen Hohlräume in Stäben und Ringen. Ein poröser Stab führt weniger Strom, der Läufer erzeugt weniger Drehmoment und läuft heißer. 2. Gebrochene oder gerissene Stäbe. Ungleichmäßige Erstarrung oder Entnahmespannungen können einen Stab vollständig trennen. Der Motor läuft weiter, aber mit höherem Schlupf, mehr Vibration und deutlich niedrigerem Wirkungsgrad. 3. Kaltloten und unvollständige Füllung. Erstarrt das Metall, bevor die Kavität gefüllt ist, bleiben Stäbe teilweise ungeformt, meist nahe den Kurzschlussringen. 4. Aluminium zwischen den Blechen. Überhöhter Druck presst Aluminium zwischen die Bleche und erhöht die Eisenverluste.
Jeder dieser Fehler schlägt direkt als Verlust durch. Ein Läufer mit Gusslunkern kann ein bis zwei Prozentpunkte Wirkungsgrad kosten, oft genau die Differenz zwischen erreichtem und verfehltem IE3-Ziel.
Das Prozessfenster, das sie verhindert
Stabiler Läuferguss bedeutet, vier Größen gemeinsam zu steuern: Schmelzentemperatur und Wasserstoffgehalt im Ofen, Einspritzgeschwindigkeits- und Druckprofil, Formtemperatur sowie Entlüftung oder Vakuum. Entgasen und Spülen halten den gelösten Wasserstoff niedrig. Ein geregeltes Langsam- und Schnellschussprofil füllt die Nuten ohne Lufteinschluss. Vakuumunterstützung wird bei EV- und Hocheffizienzläufern mit den engsten Porositätsgrenzen zunehmend zum Standard.
Was eine Läufergusszelle umfasst
Eine moderne Zelle ist eine vollständige automatisierte Einheit, keine einzelne Presse. Die typische Konfiguration vereint einen Warmhalteofen mit Entgasung und automatischer Dosierung, die Druckgussmaschine, einen Entnahmeroboter mit Formtrennmittel und Formüberwachung, eine Trimmpresse und Inline-Prüfung wie Gewichtskontrolle, Sichtprüfung der Kurzschlussringe oder Röntgen-Stichproben, wobei jeder Läufer per Seriennummer rückverfolgt wird. Automatisierung spart hier nicht nur Arbeit: Sie hält das Prozessfenster Schicht für Schicht stabil, und genau das schützt den Wirkungsgrad.
Häufige Fragen
F: Warum wird Aluminium für Läuferguss verwendet? A: Aluminium vereint gute Leitfähigkeit, geringe Dichte und hervorragende Gießbarkeit. Käfige aus Kupfer leiten besser, sind aber weit schwerer zu gießen, weshalb Kupfer meist Premium-Hocheffizienzentwürfen vorbehalten bleibt.
F: Lassen sich Gussfehler ohne Zerstörung des Läufers erkennen? A: Ja. Gewichtsprüfung, elektrische Widerstandsmessung des Käfigs, Sichtprüfung der Ringe und Röntgen-Stichproben arbeiten zerstörungsfrei. Die Inline-Widerstandsprüfung ist die gängigste 100-Prozent-Kontrolle.
F: Welche Schließkraft ist nötig? A: Abhängig von Läuferdurchmesser und projizierter Fläche. Kleine Haushaltsgeräteläufer laufen auf kompakten Maschinen, große Industrieläufer können Pressen mit mehreren hundert Tonnen Schließkraft erfordern.
F: Wie beeinflusst die Schrägung den Gussprozess? A: Schräge Nuten erschweren die Füllung, weil der Metallfluss spiralförmig verläuft; deshalb sind Vorwärmung und Einspritzprofilregelung bei geschrägten Läufern entscheidend.
F: Wann sollte eine Läuferlinie automatisiert werden? A: Wenn das Volumen Dauerbetrieb rechtfertigt, die Porositätsgrenzen eng sind oder Kunden Rückverfolgbarkeit fordern. Für EV- und Premium-Effizienzmotoren ist eine vollautomatische Gusszelle praktisch die Eintrittskarte.
Sie planen die Läuferproduktion für ein neues Motorenprogramm? Wir bauen schlüsselfertige Läufergusszellen von Schmelzen und Dosieren über Guss und Entnahme bis Trimmen, Prüfung und Rückverfolgung. Teilen Sie uns Läuferzeichnung und Jahresvolumen mit, und wir dimensionieren die Zelle für Sie.
Produktseite: https://www.ldmotortech.com/de/products/die-casting