
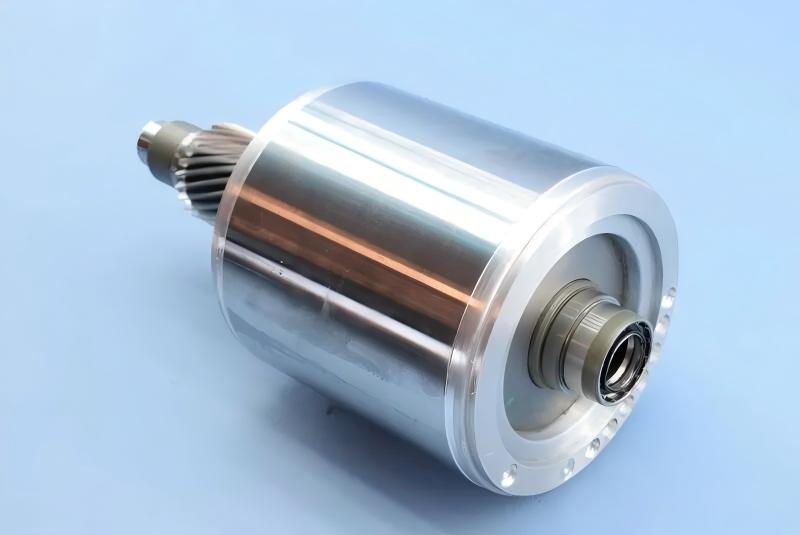
Casi todo motor de inducción trifásico construido hoy lleva un rotor de aluminio fundido. La jaula fundida, los anillos cortocircuitados, las aletas de refrigeración y las espigas de equilibrado se forman como una sola pieza alrededor del paquete de chapas, dando al rotor baja inercia, alta relación par-peso y un coste de fabricación que los rotores de barras de cobre no pueden igualar. Para los motores de tracción de vehículos eléctricos, esa combinación ha convertido al rotor de aluminio fundido en la elección por defecto.
Pero fundir aluminio alrededor de un núcleo de chapas apiladas no es sencillo. El atrapamiento de aire, la porosidad por contracción y las barras rotas arruinan rotores en silencio, y esos defectos a menudo superan la inspección visual. Este artículo cubre los cinco métodos de fundición y por qué solo dos dominan la producción, los parámetros de material y proceso que controlan las fundiciones experimentadas, los controles de calidad que importan, y lo que una isla automatizada de fundición de rotores debe hacer para mantener esos parámetros en volumen.
Cinco métodos de fundición, y por qué sobreviven dos
La fundición de aluminio para rotores tiene cinco métodos reconocidos: fundición por vibración, por gravedad, centrífuga, a presión (inyección) y a baja presión.
La fundición por vibración y por gravedad dan una mala alimentación al anillo inferior durante la solidificación, por lo que la porosidad por contracción es frecuente y ambas rara vez se usan. La fundición a baja presión produce excelentes rotores pero no ha sido ampliamente adoptada por los fabricantes principales de motores.
Dos métodos sostienen la industria.
1. Fundición a presión. El aluminio fundido se inyecta en la cavidad del molde bajo alta presión y solidifica bajo esa presión. La presión domina todo el ciclo. El núcleo del rotor puede fundirse en estado frío, el tiempo de ciclo es corto, y el proceso se presta a mecanización y automatización completas. La debilidad es el atrapamiento de aire: el metal llena la cavidad a alta velocidad, y si la ventilación del molde es insuficiente, el gas se pliega dentro de la pieza como porosidad.
2. Fundición centrífuga. El aluminio fundido se vierte en un molde giratorio, y la fuerza centrífuga llena la cavidad y gobierna la solidificación. La fuerza ayuda a expulsar gas e inclusiones no metálicas (más ligeras que el metal), refuerza la alimentación y afina la estructura de grano. El equipo es más simple que una máquina de inyección, pero el vertido implica trabajo manual considerable y la intensidad laboral es alta.
Para producción de rotores en volumen, la fundición a presión gana en tiempo de ciclo y capacidad de automatización. Por eso las islas modernas de fundición de rotores se construyen alrededor de la máquina de cámara fría.
Fundición a presión: máquina, molde y parámetros
La fundición a presión de rotores usa una máquina de cámara fría, en configuraciones totalmente vertical, vertical u horizontal. Las especificaciones clave son fuerza de inyección, velocidad de inyección, fuerza de cierre, presión específica de inyección y peso máximo de disparo de aluminio. El sistema de inyección es el componente crítico de calidad: las máquinas de producción actuales usan en su mayoría inyección de tres etapas.
El molde de inyección trata el paquete de chapas del rotor como un inserto, y las ranuras del núcleo forman parte de la cavidad. El diseño de la bebida importa: las máquinas horizontales y verticales usan típicamente bebida central a través de canales hacia varias entradas internas situadas en el anillo grueso para buena alimentación; las totalmente verticales suelen usar bebida por la cara de las aletas. Como el tiempo de llenado de cavidad es extremadamente corto, el molde debe llevar ventilación generosa para que el aire escape ordenadamente.
Como el aluminio fundido fluye mal y las paredes de la pieza son gruesas, la presión específica debe ser alta mientras la velocidad de llenado se mantiene deliberadamente baja. Parámetros típicos para rotores de motores pequeños: presión específica de inyección de 29,4 a 39,2 MPa, velocidad de llenado de 15 a 25 m/s, temperatura de vertido de 680 a 700 grados C, temperatura de molde de 180 a 200 grados C. Estos parámetros interactúan y se ajustan por moldeo de prueba; con bebida por cara de aletas, las pérdidas de presión son menores y la presión específica puede reducirse ligeramente.
Para fundición centrífuga, la temperatura del aluminio se mantiene más alta, de 720 a 780 grados C, la temperatura del molde de 450 a 550 grados C, y la velocidad de la centrífuga se fija según la geometría del anillo. Se prefiere una centrífuga de velocidad variable sobre una de velocidad constante.
Requisitos de material: la pureza es un problema de conductividad
La fundición de rotores usa lingote de aluminio refundido de primer grado, A1 99,5 o A1 99,7 según GB 1196, con resistividad a 20 grados C de 0,027 a 0,030 ohmios milímetro cuadrado por metro y pureza no inferior a 99,5 por ciento. Límites de impurezas para A1 99,5: hierro 0,3 por ciento, silicio 0,25 por ciento, hierro más silicio 0,45 por ciento, cobre 0,015 por ciento, impurezas totales 0,5 por ciento.
Tras la fusión, el aluminio fundido puede superar el límite de hierro del lingote pero debe mantenerse por debajo de 0,8 por ciento de hierro y 1 por ciento de impurezas totales, mientras la resistividad debe seguir cumpliendo la especificación del lingote. En cada turno, la masa fundida del crisol se muestrea y analiza antes de la producción.
La práctica de fusión importa tanto como la composición. Un crisol de hierro fundido debe recubrirse con una pintura protectora de alta temperatura antes de usar para evitar captación de hierro en la masa fundida. Las entradas de canales y bebidas deben mantenerse por debajo del 15 por ciento de la carga para proteger la pureza. La desgasificación y eliminación de escoria se hacen con sales de cloruro como cloruro sódico al 0,1 a 0,5 por ciento del peso de la masa fundida, para evacuar gas y retirar inclusiones.
Los controles pre-fundición del paquete de chapas son igualmente estrictos: rebabas dentro de los límites del plano, sin aceite ni óxido en las chapas, dientes lisos y planos. Los rotores desechados pueden refundirse una vez; las chapas refundidas dos veces no deben reutilizarse.
Control de calidad: los controles que deciden la vida del rotor
1. Tolerancia de longitud del núcleo: más 2,0 mm para núcleos bajo 160 mm, más 2,5 mm para núcleos más largos. 2. La línea de inclinación en el diámetro exterior del rotor debe ser recta, sin dobleces visibles, y las dimensiones de inclinación deben cumplir el plano. 3. Rebabas y rebordes en anillos y aletas, y aluminio residual en el diámetro exterior del núcleo, deben limpiarse por completo. No debe quedar aluminio atrapado entre chapas ni dentro del agujero del eje. 4. Porosidad por contracción en el anillo: como máximo tres puntos, cada uno bajo 3 mm de profundidad y bajo 5 mm de diámetro. Anillos y aletas deben estar libres de grietas, doblado, inclusiones y daños por impacto; las uniones en frío de aletas no pueden exceder un cuarto de la longitud de la aleta, y el perfil faltante de aleta no puede exceder 3 mm. 5. Las espigas de equilibrado deben estar sin grietas; el material faltante no puede exceder un quinto de la altura de la espiga, y como máximo un cuarto de las espigas por extremo puede verse afectado. 6. La concentricidad entre el diámetro exterior del anillo y el diámetro exterior del núcleo debe cumplir el grado de tolerancia especificado. 7. No se permiten barras rotas o adelgazadas. Cada rotor se prueba al 100 por ciento, típicamente por el método de comparación de oscilación de corriente, y la oscilación calculada no debe exceder 3 por ciento. 8. El llenado insuficiente o la depresión en las aberturas de ranura debe mantenerse dentro de los límites especificados. 9. La profundidad de rayado en el diámetro exterior del rotor no puede exceder la sobreanchura de acabado.
Dos de estos controles merecen énfasis. La prueba de barras rotas es eléctrica, no visual: un rotor puede verse perfecto y aun así llevar una barra agrietada. Y el límite de 3 por ciento de oscilación de corriente es la puerta de la industria que separa un rotor enviable de la chatarra.
Qué debe automatizar una isla moderna de fundición de rotores
Los parámetros anteriores son alcanzables a mano para unos pocos rotores por hora. A volumen de producción, requieren una celda de máquina que los mantenga con consistencia:
1. Manejo consistente de la masa fundida. Un horno de mantenimiento conserva el aluminio a temperatura, y un soup feeder (cuchara automática) dosifica cada disparo a la máquina de inyección. La consistencia del peso de disparo es la primera defensa contra porosidad y llenado corto. 2. Control de temperatura del molde. El molde debe estar a 180 a 200 grados C en cada ciclo. Las islas de fundición integran controladores de temperatura de molde y lógica de precalentamiento para que los primeros disparos de un turno no sean chatarra. 3. Manejo de núcleos. Los paquetes de chapas llegan como insertos. La celda debe cargar núcleos, verificar inclinación y orientación, y descargar rotores terminados sin doblar aletas ni rayar el diámetro exterior. 4. Desbarbado y separación. Los canales y bebidas se retiran en la celda, con fuerza de corte controlada para no dañar aletas ni espigas de equilibrado. 5. Inspección al 100 por ciento. La prueba de barras rotas y los controles dimensionales se integran como estaciones en la línea, no como muestreo en un banco de laboratorio. Los datos se registran por rotor: parámetros de disparo, temperatura del molde y resultado de la prueba.
Una celda que no cumple estas cinco es una prensa con ayudantes, no una isla de fundición.
Preguntas a responder antes de especificar una isla de fundición
1. Rango de diámetro de rotor, longitud de núcleo y altura de paquete, y cuántos modelos de rotor comparten la línea? 2. Grado de aluminio y especificación de la masa fundida, y si la masa se suministra desde un horno de mantenimiento o varios? 3. Método de fundición: presión, centrífuga, o ambos para familias de rotores distintas? 4. Tiempo de ciclo objetivo y producción por turno, y la tasa de chatarra aceptable? 5. Qué controles deben registrarse por rotor: parámetros de disparo, temperatura de molde, prueba de barras rotas, dimensiones? 6. Operaciones posteriores en la misma celda: desbarbado, prensado de eje, torneado, equilibrado?
Preguntas frecuentes
P: ¿Por qué se prefiere la fundición a presión sobre la centrífuga para rotores? R: Tiempo de ciclo y automatización. La fundición a presión llena en milisegundos y se integra limpiamente con cucharas automáticas, robots de extracción y prensas de corte. La fundición centrífuga produce buena metalurgia pero depende del vertido manual, lo que limita el rendimiento y la consistencia.
P: ¿Por qué importa el contenido de hierro en el aluminio del rotor? R: El hierro eleva la resistividad y daña la eficiencia del motor. El límite del lingote es 0,3 por ciento, el límite de la masa fundida 0,8 por ciento, y la especificación de resistividad es la restricción vinculante. El recubrimiento protector del crisol existe en gran parte para prevenir la captación de hierro.
P: ¿Qué es el sistema de inyección de tres etapas en una máquina de fundición? R: Un perfil de disparo con fases de aproximación lenta, llenado rápido e intensificación. Para rotores, la etapa de llenado rápido domina el riesgo de porosidad porque el aire debe escapar por las ventilaciones antes de que llegue el metal.
P: ¿Cómo se detectan las barras rotas? R: Por el método de comparación de oscilación de corriente, una prueba eléctrica aplicada a cada rotor. Una oscilación superior al 3 por ciento indica una barra rota o adelgazada y el rotor se rechaza, aunque parezca perfecto.
P: ¿Qué temperatura de molde debe usar una fundición de rotor? R: Típicamente 180 a 200 grados C. Demasiado frío y el llenado es incompleto; demasiado caliente y el tiempo de ciclo y la porosidad por contracción se resienten. Por eso las islas de fundición incluyen control de temperatura de molde.
P: ¿Puede refundirse un rotor desechado? R: Una vez, sí. Las chapas que han pasado por dos refundiciones no deben reutilizarse, porque el estado de las rebabas y la geometría de los dientes se degradan.
¿Planificando una línea de fundición de rotores o mejorando una existente? Diseñamos islas de fundición de rotores llave en mano: fusión y mantenimiento, dosificación soup feeder (cuchara automática), máquina de inyección, control de temperatura de molde, robot de extracción, desbarbado y estaciones de inspección al 100 por ciento. Díganos su rango de rotores, tiempo de ciclo objetivo y tolerancia de chatarra, y propondremos una configuración de isla.
Capacidad relacionada: isla de fundición de rotores en https://www.ldmotortech.com/en/products/die-casting Capacidad relacionada: línea de montaje de motores en https://www.ldmotortech.com/en/products/motor-assembly