
BODY: Todo motor eléctrico comienza con acero delgado. Antes de que existan devanados, ejes o carcasas, hay que estampar cientos de láminas de precisión a partir de acero eléctrico; y para la producción de motores en gran volumen, el estampado con troquel progresivo es el proceso que lo hace rentable. Esta guía cubre el flujo completo: desde la preparación de la bobina hasta núcleos de motor apilados, rizados e inspeccionados.
Por qué existen las láminas
Un núcleo de hierro macizo generaría enormes corrientes parásitas, desperdiciando energía en forma de calor. Las láminas — chapas delgadas aisladas entre sí y apiladas — interrumpen esas corrientes. Esa única decisión de diseño es la razón por la que la fabricación de motores es inseparable del estampado de precisión de chapa.
El proceso de estampado progresivo, paso a paso
Paso 1. Preparación de la bobina y alimentación.
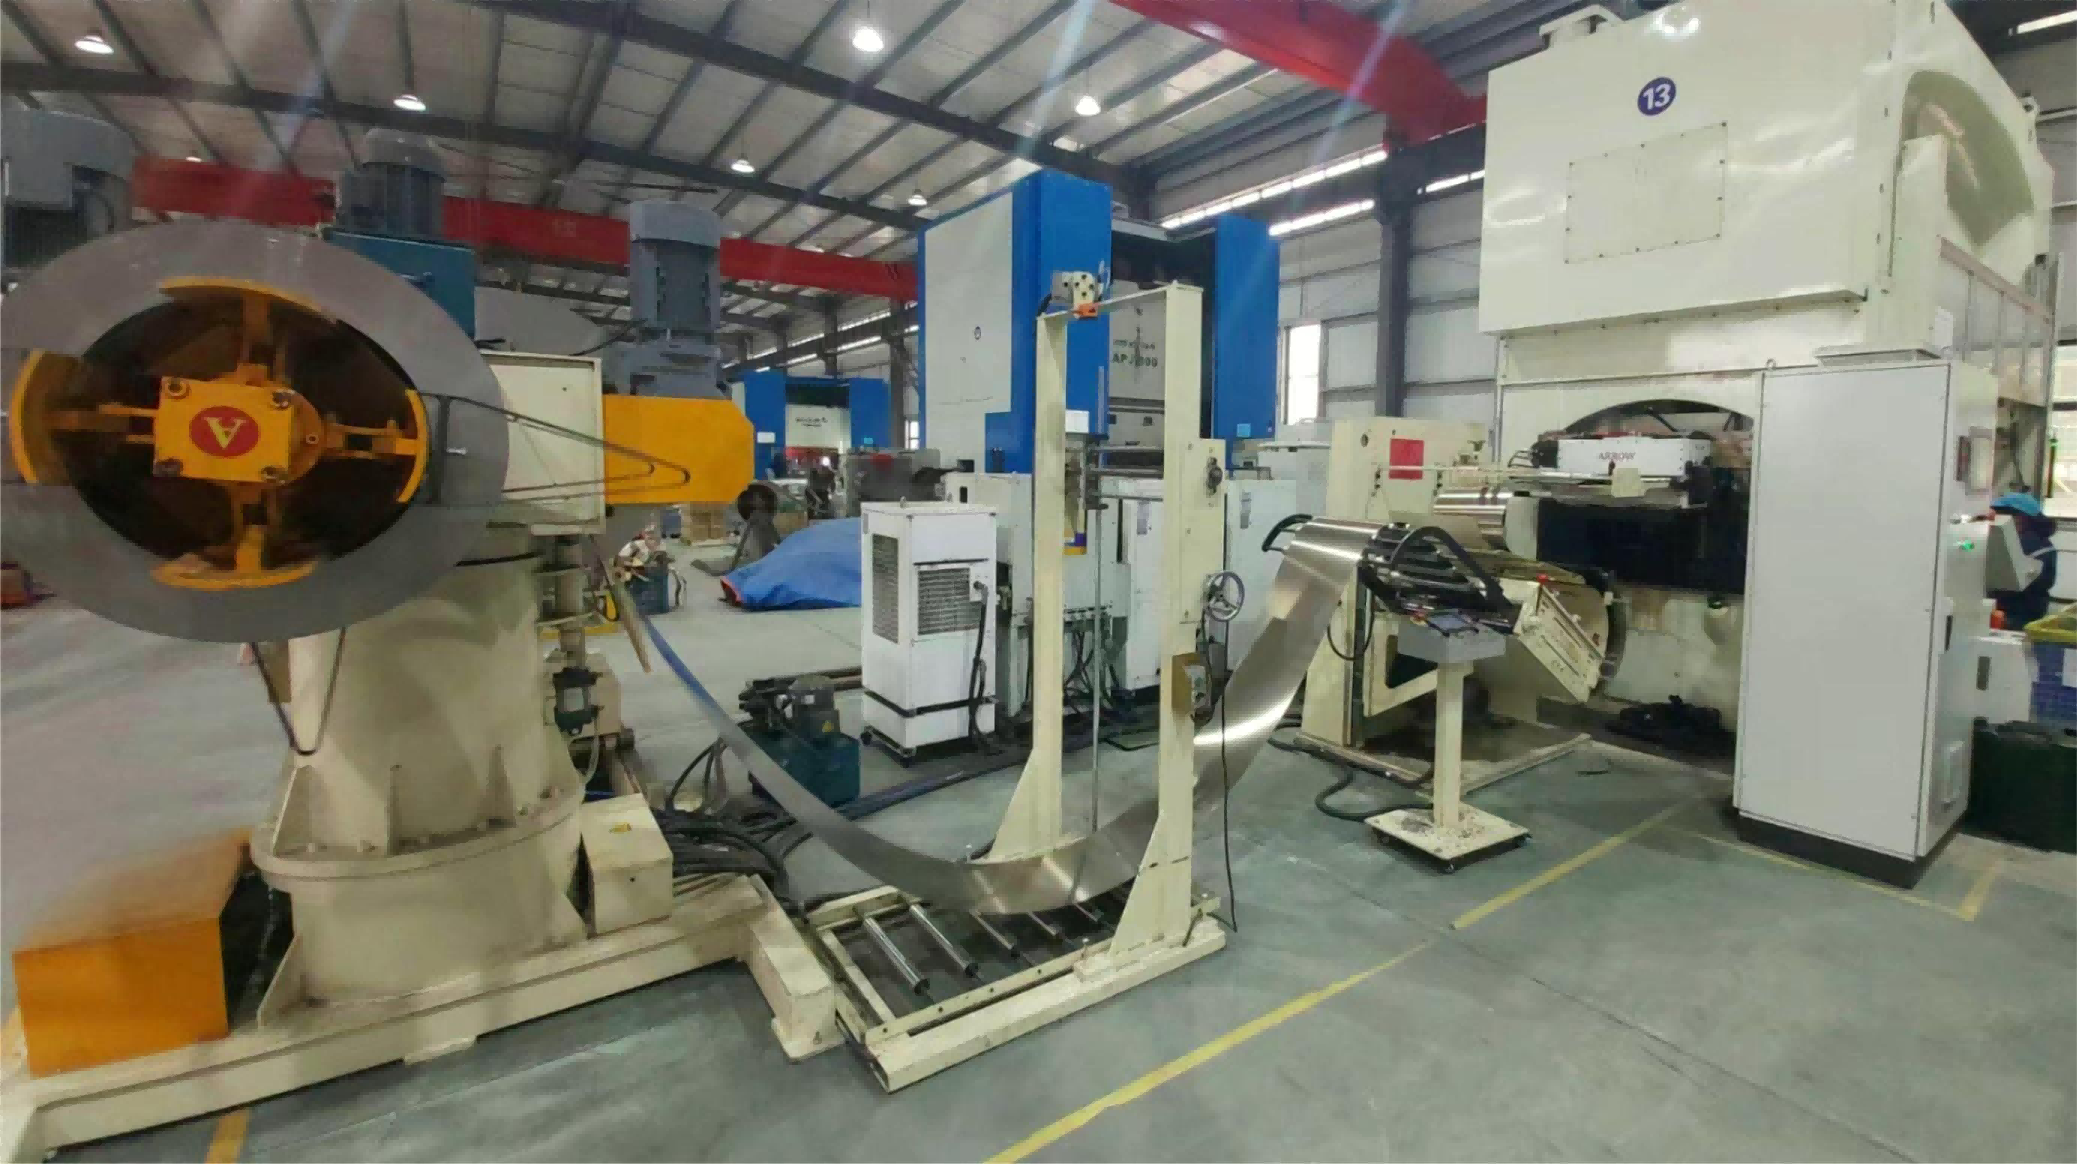
La línea comienza con una bobina de acero al silicio de grano no orientado. Un desenrollador y un sistema de alimentación servo de alta velocidad hacen avanzar la tira hacia la prensa con una precisión de posicionamiento medida en centésimas de milímetro. La velocidad de alimentación, no la de la prensa, suele ser el techo de la cadencia de la línea; por eso vale la pena especificar con cuidado una alimentación servo con nivelación multirrodillo.
Paso 2. Progresión dentro del troquel.
La tira atraviesa un troquel progresivo de múltiples estaciones. En cada golpe de prensa, los pilotos alinean la tira sobre orificios de referencia pretroquelados, las estaciones perforan progresivamente las ranuras, recortan los perfiles interior y exterior y forman las pestañas de enclavamiento, y la estación final corta la lámina terminada. Un solo troquel puede tener de 10 a 20 estaciones. Las pestañas de enclavamiento formadas en el troquel apilan las láminas automáticamente al caer: así es como el apilado se vuelve "gratis".
Paso 3. Lubricación y control de rebabas.
La lubricación por niebla de precisión aplica una película finísima de lubricante: suficiente para prolongar la vida del troquel y reducir la formación de rebabas, pero tan poca que no contamina el recubrimiento aislante de la lámina. La altura de la rebaba es una métrica de calidad destacada: rebabas excesivas pueden perforar el aislamiento entre chapas tras el apilado, creando cortocircuitos interlaminares y elevando las pérdidas en el núcleo.
Paso 4. Apilado, soldadura y curling.
Según el producto, los paquetes enclavados se acumulan en el troquel hasta una altura programada, los núcleos soldados pasan por estaciones automáticas de corte y soldadura por costura o láser, y los núcleos de estator de ciertas familias de motores pasan a un proceso de curling: la tira laminada con ranuras se enrolla hasta su forma circular final, un proceso especializado usado en diseños de motores de alta eficiencia y de rotor exterior.
Paso 5. Prensado e inspección.
Los núcleos de rotor y estator terminados se someten a inspección de prensado para verificar la altura del paquete, los diámetros exterior e interior y la integridad interlaminar. Para los núcleos de rotor destinados a la fundición a presión, las verificaciones dimensionales alimentan directamente la celda de fundición aguas abajo.
Métricas clave de calidad en el estampado de láminas
1. Altura de la rebaba: controla los cortocircuitos interlaminares y las pérdidas en el núcleo. 2. Precisión del paso de ranura: afecta al ajuste del devanado y al par de detención (cogging). 3. Consistencia de la altura del paquete: determina la variación de rendimiento entre motores. 4. Integridad del recubrimiento: determina la resistencia de aislamiento del núcleo terminado. 5. Tasa de rechazo: el material es el coste dominante en la producción de láminas.
El acero eléctrico representa una parte significativa de la lista de materiales de un motor. Una línea de estampado que mantiene tolerancias ajustadas mantiene bajos los rechazos — y el coste por motor.
¿Velocidad o precisión? Se necesitan ambas
Las prensas de alta velocidad para láminas funcionan aproximadamente entre 200 y más de 800 golpes por minuto. Las decisiones de equipamiento que protegen la calidad a esas velocidades son poco vistosas pero decisivas:
1. Alimentación servo con corrección de posición en bucle cerrado. 2. Sensores en el troquel que detectan alimentación incorrecta o retorno de recortes. 3. Sistemas hidráulicos de nivelación en el troquel que mantienen la planeidad durante toda la producción. 4. Posicionamiento rotativo accionado por servo para una orientación consistente de las láminas. 5. Dosificación automática de lubricante.
Automatización de la celda de estampado completa
Un sistema moderno de automatización para el estampado de núcleos de motor integra preparación de la tira, alimentación, lubricación, nivelación, prensado, inspección y curling del núcleo de estator en un flujo continuo. En comparación con prensas independientes y manipulación manual, las celdas integradas ofrecen mayor producción efectiva con menos tiempo muerto entre bobinas y paquetes, datos de calidad trazables por lote, menor exposición del personal a las operaciones de prensa, y una alimentación consistente hacia las líneas de fundición de rotores y montaje de motores aguas abajo.
Preguntas frecuentes
P: ¿Qué velocidad puede alcanzar el estampado progresivo de láminas para motores? R: Las líneas de producción suelen operar entre 300 y 600 golpes por minuto según el tamaño de la lámina, el espesor del material y la complejidad del troquel; las líneas especializadas superan los 800 golpes por minuto.
P: ¿Qué espesor de acero se usa en las láminas de motor? R: Normalmente de 0,2 a 0,5 mm en la mayoría de las familias de motores. Las láminas más delgadas reducen las pérdidas, pero aumentan la dificultad de estampado y el número de chapas por paquete.
P: ¿Puede una línea producir láminas de rotor y de estator? R: Sí, con cambios rápidos de troquel. El tiempo de cambio es una especificación clave para plantas con varios modelos de motor.
P: ¿Qué es el curling del núcleo de estator? R: Un proceso de conformado en el que una tira laminada se enrolla en un núcleo de estator cilíndrico; se usa en ciertos diseños de alta eficiencia y rotor exterior, y está disponible como estación integrada de la línea de estampado.
¿Planificando un proyecto de estampado de láminas? Conozca nuestros sistemas de automatización para el estampado de núcleos de motor: desde la alimentación servo y la lubricación por niebla hasta el posicionamiento rotativo, la nivelación en el troquel, la inspección de prensado y el curling de estatores. Envíenos su plano de lámina y volumen objetivo para recibir una propuesta de proceso.
Página de producto: https://www.ldmotortech.com/es/products/stamping Lectura relacionada: celdas de fundición de rotores en https://www.ldmotortech.com/es/products/die-casting y líneas de montaje de motores en https://www.ldmotortech.com/es/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly