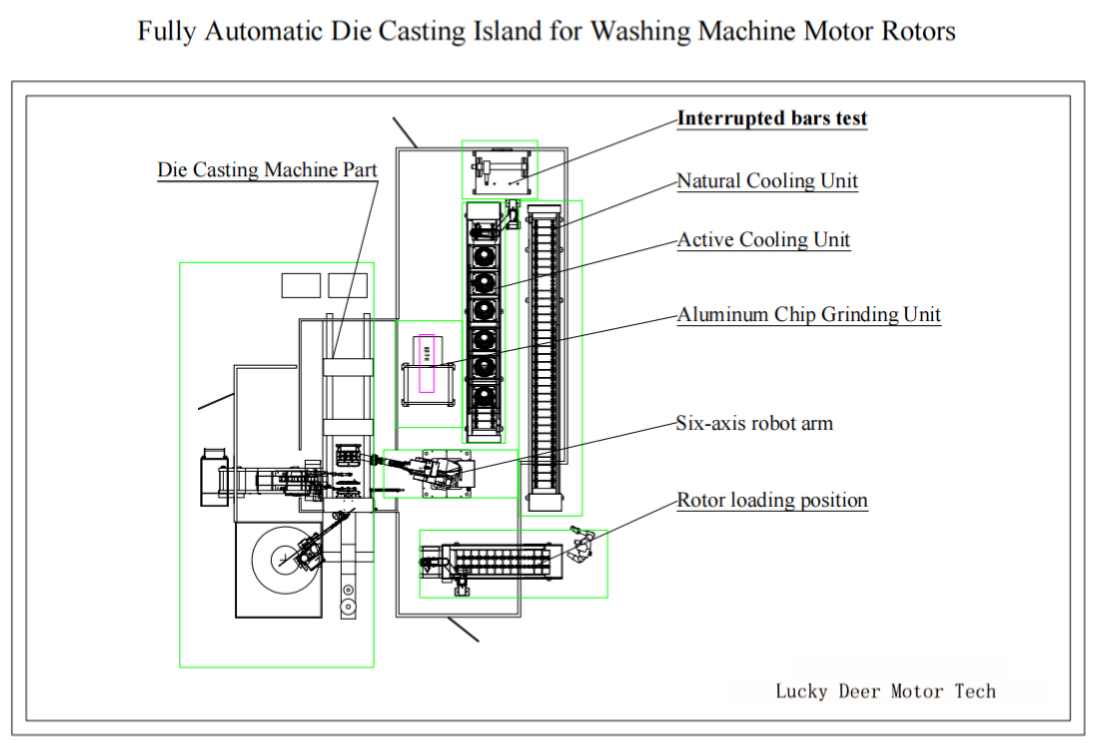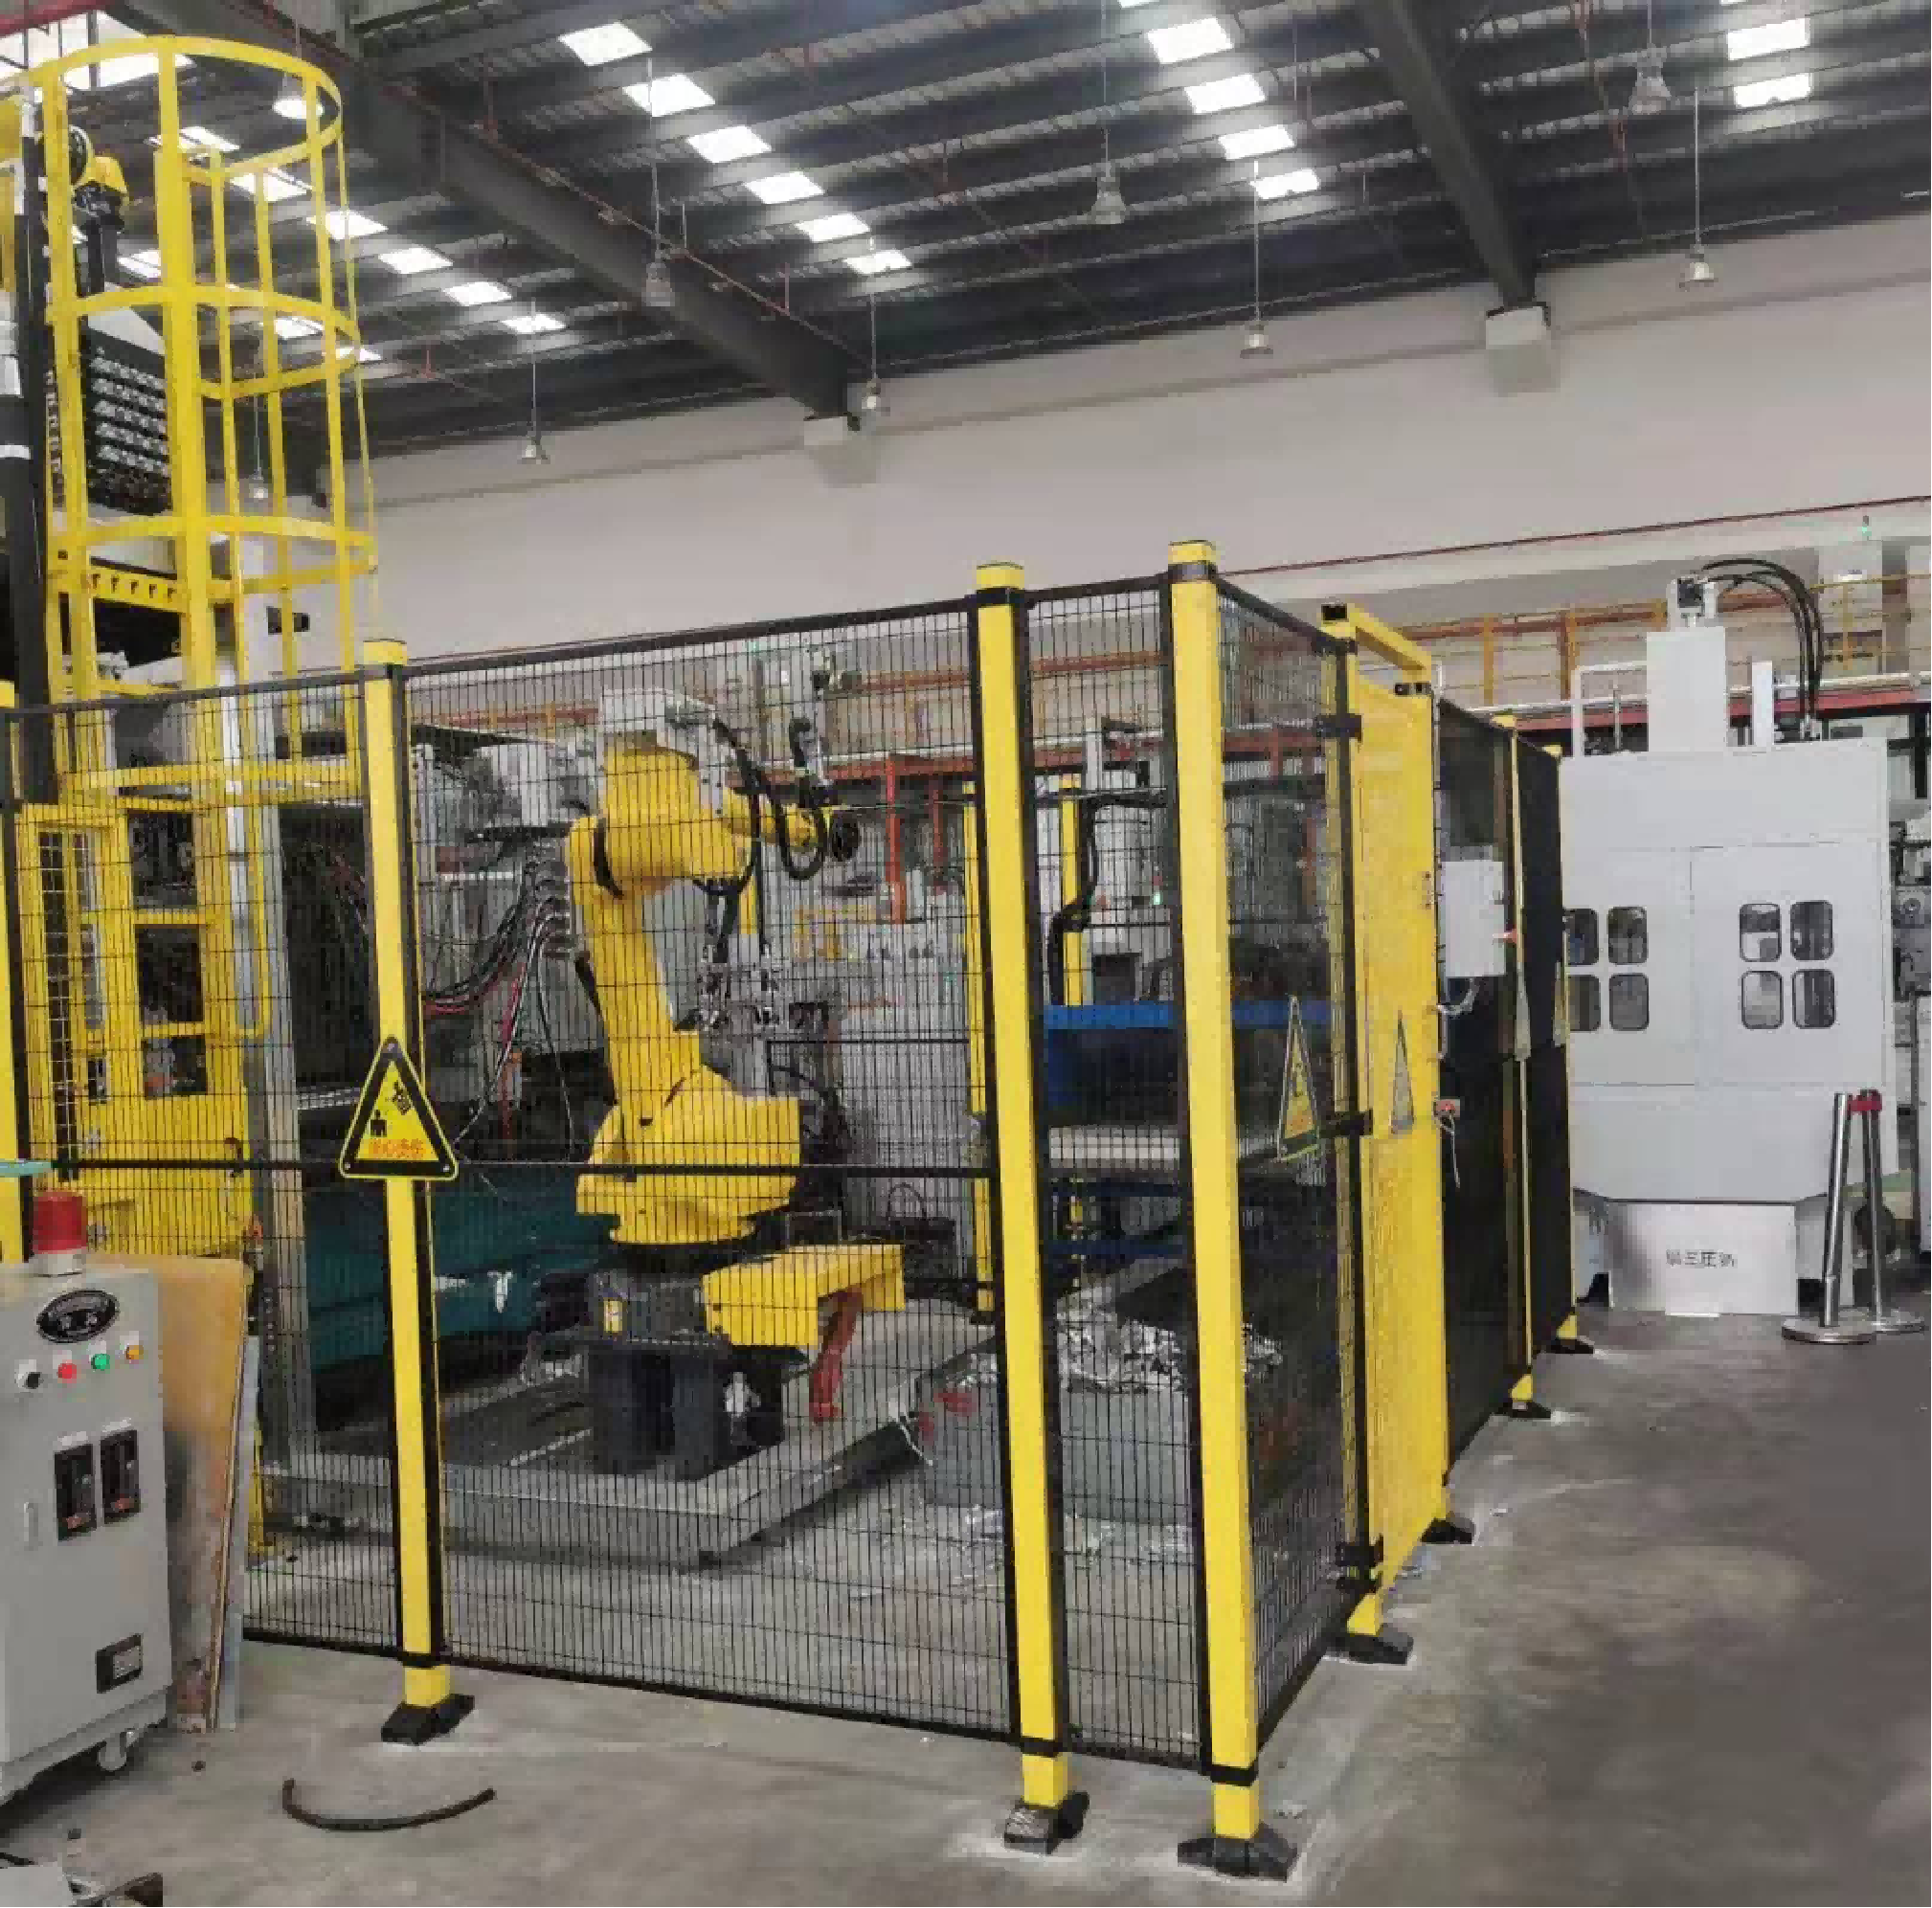
Pregunte a dos fábricas de motores qué es una máquina de fundición de rotores y obtendrá dos respuestas. Una describe una prensa. La otra describe una celda: una estación de carga de paquetes de chapas, un robot de seis ejes, una máquina de fundición con cucharón automático, una estación de rectificado, una unidad de enfriamiento y una inspección de barras rotas, todo en una línea.
La respuesta correcta es la segunda. Una isla de fundición a presión de rotores es una celda automatizada completa en la que el paquete de chapas se carga, se funde, se extrae, se acaba, se enfría, se inspecciona y se traza en un único flujo continuo. Es también la etapa donde se forma la jaula de ardilla del motor de inducción, y donde los defectos ocultos se evitan o se crean. La mayoría de los compradores empiezan comparando el tonelaje de la prensa. En la práctica, la producción y la calidad de la fundición dependen del equilibrio entre las estaciones que rodean la prensa.
Por qué la fundición de rotores se hace como celda y no como máquina suelta
El rotor se funde dentro de un paquete de chapas apilado y con sesgo. El aluminio fundido debe llenar en uno a tres segundos cada ranura, ambos anillos extremos y con frecuencia las palas del ventilador. El margen es mínimo. Cuatro variables deben mantenerse estables a la vez: temperatura y contenido de gas del baño en el horno, perfil de velocidad y presión de inyección, temperatura del molde y venteo o vacío.
Un operario no puede mantener cuatro variables estables durante tres turnos. Una celda sí puede, porque cada estación es una acción mecánica fija y repetible: el robot carga el paquete siempre igual, el pulverizador aplica la misma cantidad de desmoldeante, la unidad de enfriamiento lleva el rotor a la misma temperatura antes de inspeccionar. La razón de ser de estas celdas es la estabilidad, no el ahorro de mano de obra.
Estación por estación en una isla de fundición de rotores
1. Carga del paquete. Los paquetes apilados y con sesgo llegan a la celda por una corredera de carga o un almacén. La estación orienta cada paquete y confirma su presencia y posición antes de que el robot lo tome, lo que evita la causa más común de daño en el molde: un paquete mal asentado.
2. Pick and place. Un brazo robótico de seis ejes con utillajes dedicados carga el molde y descarga tras la fundición, y además transfiere el rotor entre las estaciones siguientes. Es lo que convierte un conjunto de máquinas en un flujo continuo en lugar de una cadena de entregas manuales.
3. La máquina de fundición y el cucharón automático. Tras el cierre, el aluminio fundido se dosifica en la cámara de inyección. El dosificador es un cucharón automático, conocido en algunos mercados como soup feeder, que transfiere un volumen medido desde el horno de mantenimiento en cada ciclo. Solo con un volumen constante se repiten el comportamiento de llenado y la formación de los anillos extremos.
4. Control de temperatura del molde, pulverizador servo y dosificación de desmoldeante. Entre disparos se pulveriza el molde y el controlador de la celda mantiene la temperatura en una banda estrecha. Un molde demasiado frío provoca cierres en frío y llenados incompletos; demasiado caliente, adherencias y ciclos más largos. Un pulverizador servo aplica el desmoldeante según un patrón controlado en lugar de inundar la cavidad.
5. Rectificado y pulido. Tras la extracción, el robot coloca el rotor en la estación de rectificado y pulido para el tratamiento superficial, eliminando la marca de ataque y las rebabas y dejando la pieza en el estado que esperan el mecanizado posterior y el equilibrado.
6. Enfriamiento por aire controlado. Los resultados de inspección dependen de la temperatura, por lo que el rotor se lleva a una temperatura definida en una unidad de enfriamiento antes de ensayarse. Enfriar a una temperatura estable es lo que hace que la inspección eléctrica posterior sea significativa y no aproximada.
7. Inspección de barras rotas. Esta estación comprueba si el rotor enfriado tiene barras rotas o incompletas. Una barra rota eleva la resistencia del rotor, aumenta las pérdidas y reduce el par, y no se ve desde fuera. La inspección en línea de barras rotas es la última puerta antes de aceptar un rotor y la comprobación más valiosa de la celda.
8. Trazabilidad. Las islas modernas registran los parámetros de disparo, la temperatura del molde y los resultados de inspección contra un número de serie del rotor. Si un motor falla más adelante en un ensayo de prestaciones, ese registro permite remontar hasta el turno, el molde y la colada que produjo el rotor.
Qué determina el tiempo de ciclo y la producción horaria
El ciclo de la celda no es el ciclo de fundición. Es el tiempo de la estación más larga más el tiempo de manipulación del robot entre estaciones. Una prensa que llena y solidifica en 20 segundos puede quedar en 45 segundos por el pulverizado y la dosificación, o en 60 por el enfriamiento.
El cálculo es sencillo: divida 3600 entre el ciclo de celda en segundos para obtener las piezas teóricas por hora y aplique un factor de disponibilidad por cambios de molde, ajustes de pulverización y paradas planificadas. Un ciclo de 45 segundos da 80 rotores por hora teóricos; con un 85 por ciento de disponibilidad, unos 68. Pregunte siempre al proveedor sobre qué cifra se apoya su propuesta: la diferencia entre producción teórica y real es donde se pierden los plazos.
Qué definir antes de pedir presupuesto
1. Gama de rotores: diámetro del paquete, longitud de apilado, geometría de ranuras, ángulo de sesgo y si las palas o elementos de equilibrado se funden en una sola operación. 2. Aleación y nivel de proceso: fundición convencional de aluminio o fundición asistida por vacío para rotores de alta eficiencia y de vehículo eléctrico con límites de porosidad ajustados. 3. Producción horaria y modelo de turnos, incluido si la celda debe trabajar sin presencia de operario. 4. Nivel de automatización de cada estación, desde la carga manual hasta la carga, transferencia e inspección totalmente automáticas. 5. Requisitos de inspección y datos: ensayo de barras rotas, control de peso, inspección visual de anillos extremos, muestreo por rayos X y si los resultados deben registrarse en un sistema de trazabilidad. 6. Espacio disponible, servicios y extracción de humos en el lugar de instalación.
Cuanto más clara sea esta lista, más precisa será la configuración de la celda, y menor el riesgo de comprar capacidad que no se usa o de descubrir un cuello de botella después de la instalación.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una máquina de fundición y una isla de fundición? R: La máquina ejecuta la fundición. La isla es la celda completa a su alrededor: carga de paquetes, manipulación robotizada, dosificación, pulverizado, acabado, enfriamiento, inspección y trazabilidad. La producción y la consistencia vienen de la celda, no de la prensa por sí sola.
P: ¿Qué es un soup feeder? R: Es el cucharón automático que transfiere un volumen medido de aluminio fundido desde el horno de mantenimiento a la cámara de inyección en cada ciclo. Un volumen constante es esencial para una formación repetible de la jaula.
P: ¿Por qué hace falta inspección de barras rotas si la pieza se ve bien? R: Los defectos de la jaula son internos. Una barra rota o incompleta no se ve desde fuera, pero eleva la resistencia del rotor y reduce el rendimiento del motor. El ensayo eléctrico de barras rotas lo detecta de forma no destructiva en cada rotor.
P: ¿Cuánto espacio ocupa una isla de fundición de rotores? R: Depende del número de estaciones y del método de enfriamiento. Una celda compacta para rotores de electrodomésticos cabe en un espacio reducido, mientras que una celda grande para rotores industriales con enfriamiento ampliado e inspección completa necesita bastante más. El proveedor debe aportar un plano de distribución con la oferta.
P: ¿Puede una isla fabricar varios modelos de rotor? R: Sí, si la gama se define de antemano. El cambio se resuelve con llamada de programa, cambio de utillaje y cambio de molde, de modo que la celda cubre una familia de rotores, no una sola referencia.
¿Planifica un proyecto de fundición de rotores? Construimos islas de fundición de rotores llave en mano, desde la carga de paquetes y la manipulación robotizada hasta el enfriamiento, la inspección de barras rotas y la trazabilidad. Indíquenos su gama de rotores, la aleación y la producción horaria objetivo, y propondremos una configuración de celda.
Capacidad relacionada: isla de fundición a presión de rotores en https://www.ldmotortech.com/es/products/die-casting Capacidad relacionada: automatización de montaje de motores en https://www.ldmotortech.com/es/products/motor-assembly