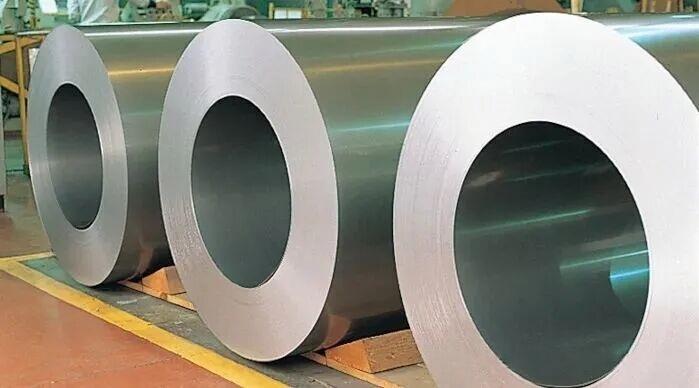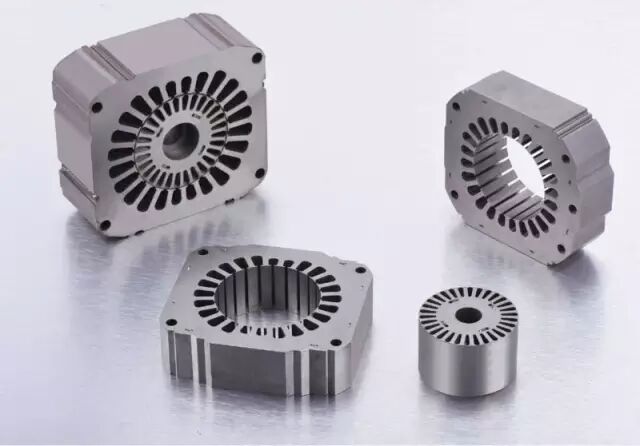
Todo motor eficiente empieza con el acero correcto. Los núcleos laminados de estátores y rotores se fabrican con acero eléctrico, un material diseñado para conducir el flujo magnético con pérdidas mínimas. La elección del calibre, el espesor y el recubrimiento es una de las pocas decisiones que afecta tanto el costo de la estampación de laminaciones como la clase de eficiencia que el motor terminado puede alcanzar. Esta guía resume lo esencial para fábricas de motores.
Por qué los motores necesitan acero especial
Un núcleo de motor debe conducir el flujo magnético con pérdidas mínimas. El acero al carbono ordinario fracasa aquí: sus altas pérdidas por histéresis convierten energía magnética valiosa en calor. El acero eléctrico lo resuelve con dos características. Primero, el contenido de silicio o aluminio, de hasta un 3,2 por ciento, que eleva la resistividad y reduce las pérdidas por corrientes parásitas. Segundo, el núcleo se construye con láminas delgadas aisladas, de modo que las corrientes parásitas no circulan libremente. Cada laminación, ya sea estampada para un motor de lavadora, un ventilador industrial o un motor de dron, sigue el mismo principio.
Qué significan los números del calibre
Los calibres de acero eléctrico se clasifican por las pérdidas en el núcleo a una inducción y frecuencia de referencia, medidas en vatios por kilogramo. Los sistemas comunes incluyen los calibres M de Norteamérica, como M250-35A, y el sistema chino GB, como 35WW250, donde los números codifican espesor y pérdida máxima. Tres niveles prácticos cubren la mayoría de los programas de motores:
1. Calibres estándar, alrededor de 0,5 mm con mayores pérdidas. Adecuados para motores fraccionarios, ventiladores y aplicaciones domésticas sensibles al costo. 2. Calibres medios, el caballo de batalla para motores industriales IE2 e IE3 y la mayoría de motores de electrodomésticos. 3. Calibres altos, espesores delgados de 0,35, 0,27 y 0,20 mm y menos, requeridos para IE4 y superior, motores de tracción EV y diseños de alta velocidad.
La regla práctica: cuanto mayor la frecuencia de operación y más estricta la meta de eficiencia, mejor calibre y más delgado el acero necesario.
Espesor: la palanca de eficiencia
Las láminas más delgadas reducen las pérdidas por corrientes parásitas aproximadamente con el cuadrado del espesor, por eso los núcleos de motores EV y de alta velocidad usan material de 0,27 mm o menos. Pero el calibre delgado crea desafíos reales de producción. La tira es más difícil de alimentar sin arrugas, los troqueles deben mantener holguras más estrechas y la altura de la rebaba se vuelve más crítica, porque una rebaba que cortocircuita el aislamiento entre láminas de 0,2 mm destruye el beneficio del calibre delgado. Los procesos de estampado y manejo deben diseñarse para el material, y no al revés.
Recubrimientos
El acero eléctrico viene con recubrimientos aislantes de superficie, desde capas orgánicas o inorgánicas delgadas hasta recubrimientos C5 más gruesos para aplicaciones exigentes. El recubrimiento provee aislamiento entre láminas y protección contra la corrosión. Para motores que pasan por recocido o soldadura después del apilado, la compatibilidad del recubrimiento con el proceso posterior importa tanto como su valor aislante.
Qué determina el costo
Para los fabricantes de motores, el costo del núcleo está dominado por cuatro factores: el calibre del acero mismo, con primas significativas en los calibres altos; el rendimiento del proceso de estampado, porque los troqueles progresivos anidados elevan la utilización del material mientras el corte simple desperdicia tira; el costo y la vida útil del herramental, ya que los calibres delgados más duros desgastan los troqueles más rápido; y el volumen. Al comparar proveedores, evalúe el costo total por laminación terminada, no solo el precio por tonelada.
Cómo el material define la línea de estampado
La elección del acero define directamente los requisitos de la línea de estampación de laminaciones. El material delgado de alta calidad exige alimentadores servo con control preciso de tensión, lubricación por niebla o película seca en lugar de aceite abundante, sensores en el troquel para proteger la herramienta y apilado automatizado con control de interlock o soldadura. Los calibres medios y gruesos para motores de electrodomésticos e industriales corren a cadenas altas, donde la velocidad de prensa y los tiempos de cambio de bobina y de troquel deciden la producción. Una línea configurada para calibres estándar de 0,5 mm no puede simplemente estampar acero de alta calidad de 0,27 mm; necesita tecnología distinta de alimentación, guía y apilado.
Preguntas frecuentes
P: ¿Cuál es el espesor más común para laminaciones de motor? R: 0,5 y 0,35 mm cubren la mayoría de los motores industriales y de electrodomésticos. Los motores de tracción EV y de alta velocidad usan 0,27, 0,20 mm o menos.
P: ¿Cuánto cuesta el acero eléctrico de alta calidad frente a los calibres estándar? R: El material delgado de bajas pérdidas lleva una prima considerable por tonelada, pero el costo total del núcleo depende igualmente del rendimiento de estampado y la vida del herramental. Evalúe el costo por laminación terminada en lugar de por tonelada.
P: ¿Puede una línea estampar diferentes calibres? R: Las líneas con alimentación servo, troqueles de cambio rápido y apilado programable pueden alternar entre calibres y diseños de laminación, pero los espesores muy delgados requieren tecnología dedicada de alimentación y troquel.
P: ¿El espesor de la laminación afecta el ruido del motor? R: Sí. Las láminas delgadas bien aisladas y con poca rebaba reducen el ruido por magnetostricción y la vibración, algo que importa especialmente en motores de electrodomésticos.
P: ¿Qué es la estampación con interlock? R: Una técnica de troquelado que forma pequeños resaltes para bloquear mecánicamente las láminas en un paquete durante la misma carrera, permitiendo el apilado totalmente automático sin pasos de ensamble separados.
Elegir el acero correcto es una decisión conjunta entre diseño y manufactura del motor. Construimos líneas de estampación de laminaciones configuradas alrededor de su material y requisitos exactos de apilado, desde alimentación de bobina y estampado de alta velocidad hasta apilado en troquel e inspección. Envíenos su dibujo de laminación y especificación de acero, y le propondremos la línea.
Página de producto: https://www.ldmotortech.com/es/products/stamping