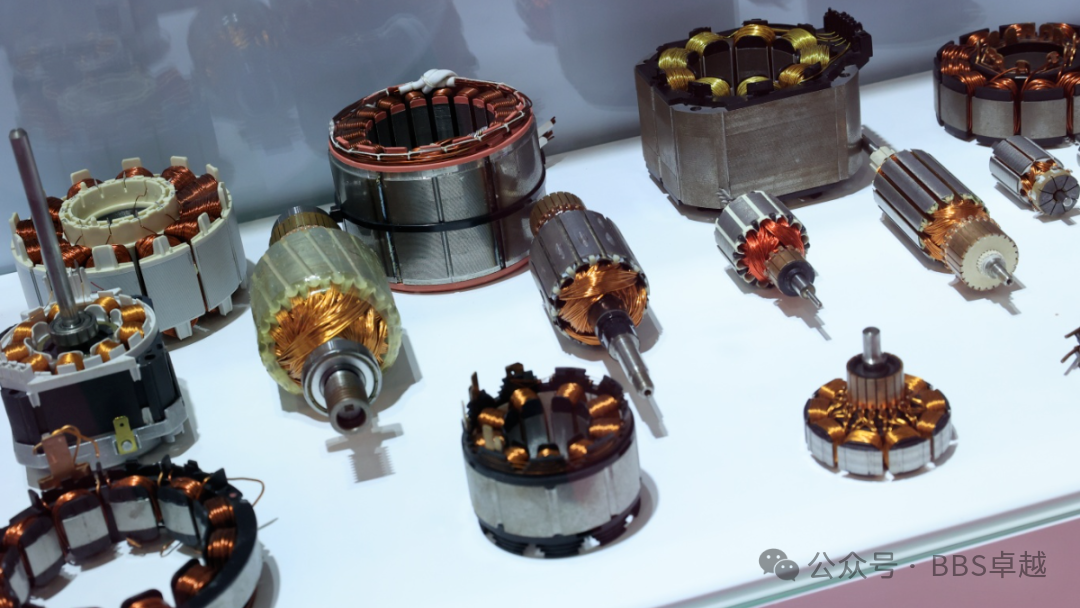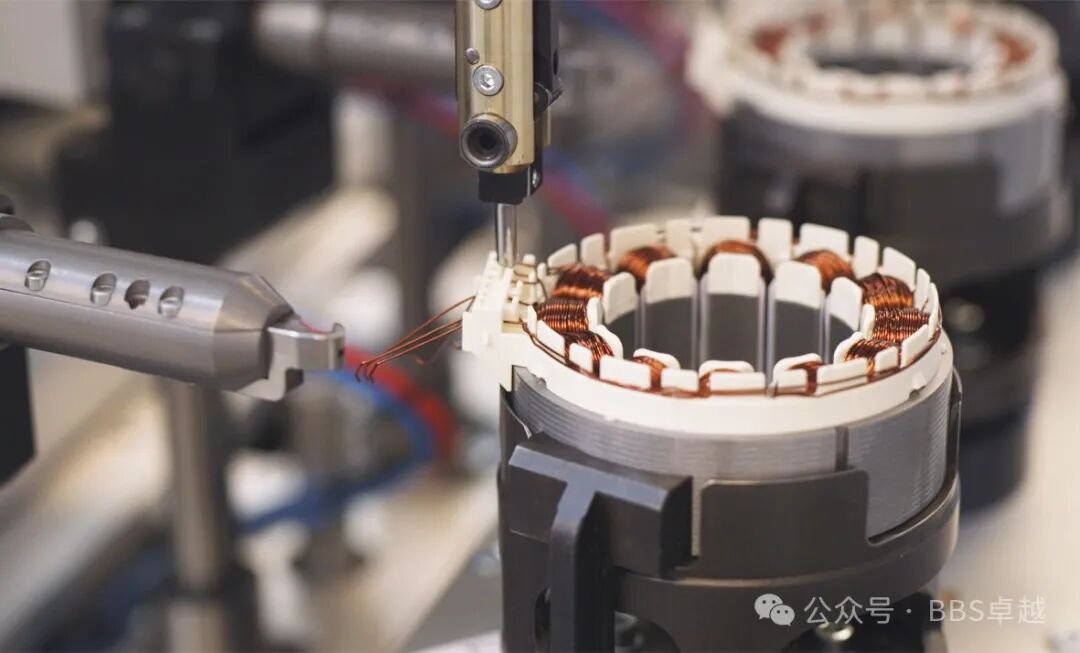
Todo motor eléctrico comienza con el estátor. Es la parte fija que soporta los devanados de cobre y crea el campo magnético giratorio, y en gran medida decide la eficiencia, el nivel de ruido y la vida útil del motor. Para las fábricas de motores, la calidad del estátor es también una cuestión de producción: los procesos que hay detrás, desde la estampación de chapas hasta la prueba final, determinan la consistencia de cada motor.
Este artículo recorre las cinco etapas principales de la fabricación de estátores y explica dónde marca la mayor diferencia la automatización.
Etapa 1. Estampación y apilado del núcleo
El núcleo del estátor se construye con chapas finas de acero eléctrico, normalmente de 0,2 a 0,65 mm. Los troqueles progresivos de alta velocidad estampan las ranuras y el contorno exterior, y las chapas se apilan y fijan por entallado, soldadura o pegado. El control de rebaba es crítico: una rebaba excesiva cortocircuita las chapas y aumenta las pérdidas en el hierro. Las fábricas sin estampación propia compran paquetes de núcleo terminados a un proveedor de estampación de chapas para motores.
Etapa 2. Aislamiento y preparación de ranuras
Antes de que entre el cobre, cada ranura debe aislarse. Los forros de ranura, el aislamiento entre fases y las cuñas mantienen el devanado alejado del núcleo a tierra. En líneas automatizadas este paso lo realizan máquinas insertadoras de papel con verificación en línea de aislamiento ausente o desalineado, porque una falla de aislamiento detectada después suele significar el desecho del estátor completo.
Etapa 3. Bobinado: aguja, volante y hairpin
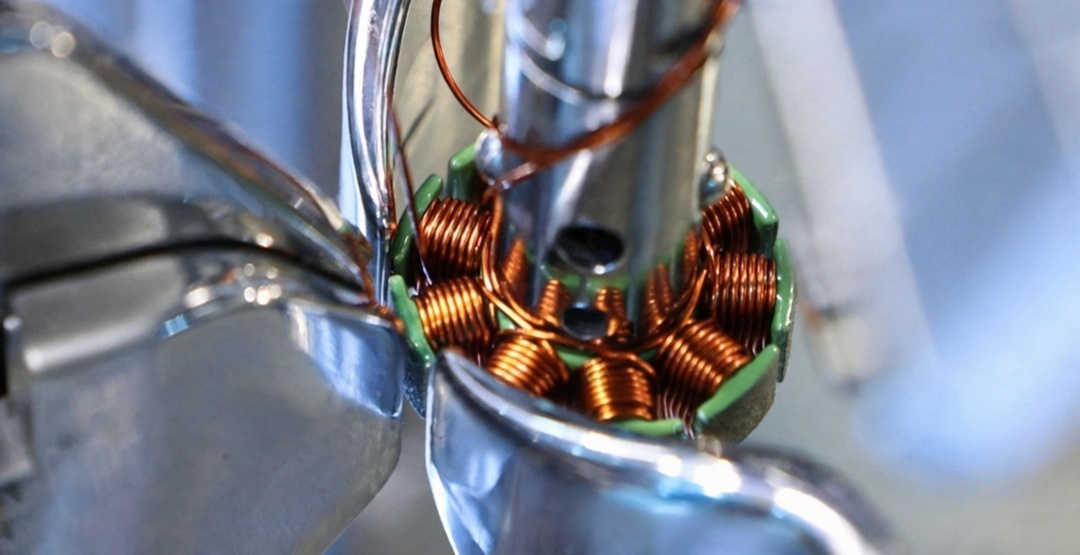
El bobinado es el corazón de la producción de estátores. Tres métodos dominan hoy:
1. Bobinado de aguja. Una boquilla recorre la ranura y deposita alambre redondo directamente en ella. Es el estándar para estátores BLDC de motores de drones, herramientas eléctricas y electrodomésticos, y las agujadoras modernas alcanzan altos factores de llenado con excelente repetibilidad. 2. Bobinado de volante. El alambre se enrolla sobre los polos desde el exterior. Adecuado para motores de rotor exterior y estátores pequeños con polos accesibles. 3. Inserción hairpin. Barras planas de cobre preformadas se insertan, se retuercen y se sueldan. Es el proceso dominante en motores de tracción para vehículos eléctricos y cada vez más en motores DD de accionamiento directo de lavadoras, donde el alto llenado de ranura y los cabezales cortos mejoran la eficiencia y la densidad de par.
La elección correcta depende de la geometría de la ranura, el calibre del alambre y el volumen. Las fábricas con mucha variedad suelen combinar dos procesos en una misma línea.
Etapa 4. Conexión, atado e impregnación
Tras el bobinado, las bobinas se conectan a los cables de salida o al barraje, los cabezales se atan o forman, y el estátor se impregna con resina o barniz para fijar las bobinas, mejorar la transferencia de calor y bloquear la humedad. El goteo, la inmersión y la impregnación al vacío y presión son las opciones habituales, elegidas según clase de aislamiento y costo objetivo.
Etapa 5. Pruebas de fin de línea
Ningún estátor debería salir de la línea sin pruebas. La secuencia estándar incluye prueba de impulso para detectar cortocircuitos entre espiras, prueba de alta tensión para la rigidez del aislamiento, y medición de resistencia e inductancia, con ensayos de descarga parcial añadidos en motores de mayor tensión. Las estaciones automáticas registran cada resultado contra el número de serie del estátor, exactamente lo que piden los clientes automotrices y de línea blanca en auditorías.
¿Cuándo se justifica una línea totalmente automática?
Como regla práctica, cuando la producción supera aproximadamente 500 a 800 estátores por turno, o cuando el takt debe mantenerse por debajo de 60 segundos, la automatización deja de ser opcional. Una línea moderna de estátores integra manejo de núcleos, aislamiento, bobinado, conexión, impregnación y pruebas con transferencia robótica y trazabilidad completa, y cambia entre variantes en minutos y no en horas.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre bobinado de aguja y hairpin? R: El bobinado de aguja deposita alambre redondo directamente en las ranuras y sirve para la mayoría de estátores BLDC y de electrodomésticos. El hairpin usa barras planas preformadas que se insertan y sueldan, logrando mayor llenado de ranura en motores EV y DD de accionamiento directo.
P: ¿Qué grosor tienen las chapas del estátor? R: Los calibres comunes son 0,5, 0,35, 0,27 y 0,2 mm. Las chapas más delgadas reducen las pérdidas por corrientes parásitas, pero cuestan más y exigen troqueles más precisos.
P: ¿Puede una línea producir distintos modelos de estátor? R: Sí. Las líneas flexibles usan utillaje de cambio rápido y programas basados en recetas, por lo que el cambio de variante toma minutos.
P: ¿Qué pruebas necesita un estátor antes del ensamble del motor? R: Como mínimo: impulso, alta tensión y resistencia. Los motores de tracción y alta eficiencia suelen añadir descarga parcial y verificaciones adicionales de aislamiento.
P: ¿Cómo elegir entre producción semiautomática y totalmente automática? R: Mire el volumen, el takt y el costo de mano de obra. Por debajo de algunos cientos de estátores por turno, las celdas semiautomáticas suelen ser más económicas; por encima, una línea de ensamble de motores llave en mano se recupera por ahorro de mano de obra y calidad estable.
¿Planifica una línea nueva de estátores o moderniza una existente? Diseñamos y construimos líneas de ensamble de motores llave en mano que cubren manejo de núcleos, aislamiento, bobinado, impregnación y pruebas finales. Envíenos el plano del estátor, el takt objetivo y la distribución de planta, y le propondremos una configuración.
Página de producto: https://www.ldmotortech.com/es/products/motor-assembly