
El rotor es el corazón giratorio de un motor de inducción. En la mayoría de diseños de jaula de ardilla, la jaula conductora no se ensambla a partir de barras separadas. Se forma en una sola inyección mediante fundición de aluminio a alta presión directamente dentro del paquete laminado del rotor, creando barras, anillos y a menudo las aspas del ventilador en un único ciclo.
Esa simplicidad es engañosa. La fundición de rotores es uno de los pasos más sensibles a la calidad en la fabricación de motores, porque los defectos que genera quedan ocultos dentro del núcleo y reducen directamente la eficiencia. Este artículo explica cómo funciona el proceso, qué defectos importan y qué hace una moderna celda de fundición para controlarlos.
Cómo funciona la fundición de rotores
Un ciclo de producción sigue una secuencia repetible:
1. Preparación del núcleo. Las láminas del rotor se apilan con ángulo de ranura inclinada y se prensan en un cartucho o directamente en el molde. El skew reduce el par de reluctancia y el ruido del motor terminado. 2. Precalentamiento. El paquete se precalienta, típicamente a 300 a 450 grados C, para que el aluminio fundido no se congele prematuramente en las ranuras delgadas. 3. Inyección. Aluminio fundido, mantenido a unos 660 a 720 grados C, se inyecta a alta presión y llena todas las ranuras, ambos anillos y las aspas o elementos de balanceo en uno a tres segundos. 4. Solidificación y extracción. El molde se abre, la pieza se extrae y el ciclo se repite. Las celdas modernas funcionan en continuo con robots de extracción. 5. Acabado. Se recorta el bebedero, se prensa el eje y el rotor se mecaniza a dimensiones finales antes del balanceado.
Los defectos que matan la eficiencia en silencio
Como la jaula está oculta dentro del núcleo, los defectos de fundición son invisibles hasta la inspección. Cuatro importan más:
1. Porosidad. Gas atrapado o contracción dejan huecos en barras y anillos. Una barra porosa conduce menos corriente, el rotor genera menos par y se calienta más. 2. Barras rotas o agrietadas. La solidificación desigual o el esfuerzo de extracción pueden romper una barra por completo. El motor sigue girando, pero con mayor deslizamiento, más vibración y eficiencia visiblemente menor. 3. Soldaduras frías y coladas incompletas. Si el metal empieza a solidificar antes de llenar la cavidad, la barra queda parcialmente formada, normalmente cerca de los anillos. 4. Láminas cortocircuitadas por aluminio. Una presión excesiva puede forzar aluminio entre láminas, elevando las pérdidas en el hierro.
Cada uno de estos defectos se traduce directamente en pérdidas. Un rotor con huecos de fundición puede costar uno a dos puntos porcentuales de eficiencia, muchas veces la diferencia entre cumplir un objetivo IE3 o no cumplirlo.
La ventana de proceso que los previene
La fundición estable de rotores se reduce a controlar cuatro variables en conjunto: temperatura de baño y contenido de hidrógeno en el horno, perfil de velocidad y presión de inyección, temperatura del molde, y venteo o vacío. El desgasificado y el fundente mantienen bajo el hidrógeno disuelto. Un perfil controlado de inyección lenta y rápida llena las ranuras sin atrapar aire. La asistencia de vacío es cada vez más estándar en rotores de vehículos eléctricos y de alta eficiencia, donde los límites de porosidad son los más estrictos.
Qué incluye una celda de fundición de rotores
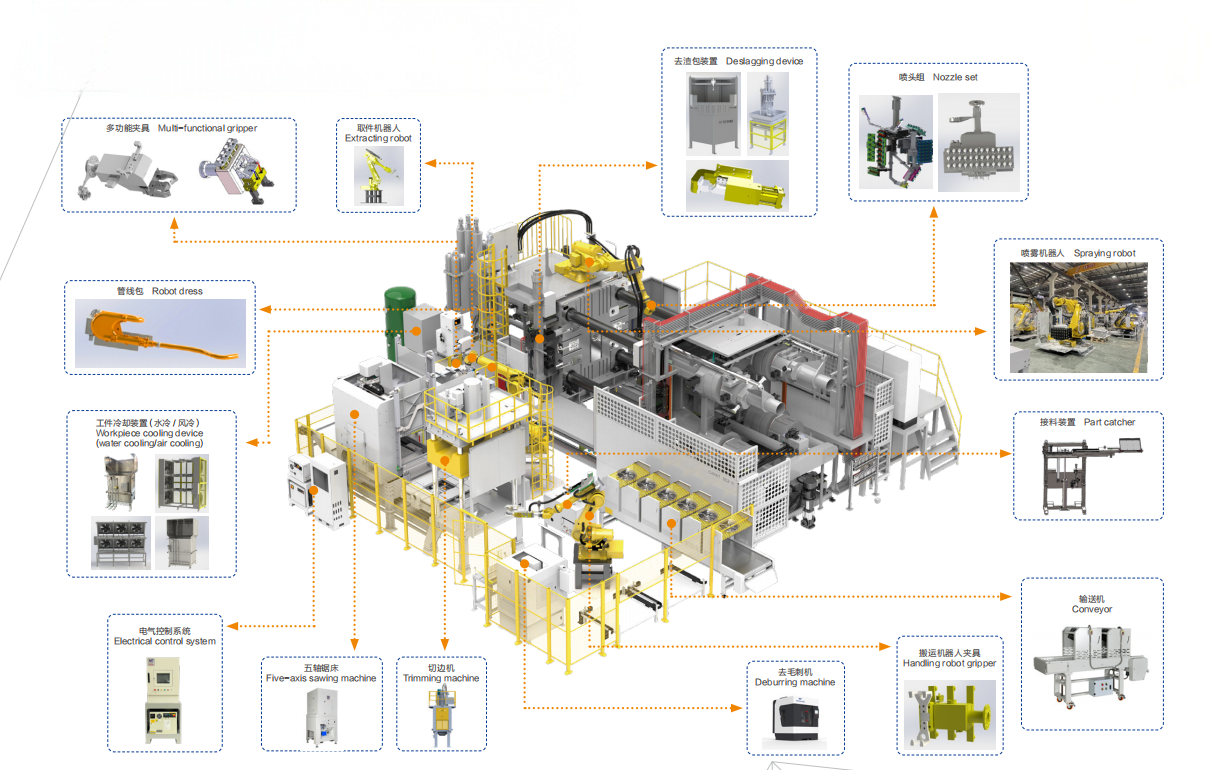
Una celda moderna es una unidad automatizada completa, no una prensa suelta. Una configuración típica combina un horno de mantenimiento con desgasificado y dosificación automática, la máquina de fundición a presión, un robot de extracción con monitoreo de molde, una prensa de rebaba y inspección en línea como control de peso, visión de anillos o muestreo por rayos X, con cada rotor trazado por número de serie. La automatización aquí no va solo de ahorro de mano de obra: mantiene la ventana de proceso estable turno tras turno, y eso es lo que de verdad protege la eficiencia.
Preguntas frecuentes
P: ¿Por qué se usa aluminio para fundir rotores? R: El aluminio combina buena conductividad, baja densidad y excelente colabilidad. Las jaulas de cobre conducen mejor pero son mucho más difíciles de fundir, por lo que el cobre se reserva para diseños premium de alta eficiencia.
P: ¿Se pueden detectar defectos sin cortar el rotor? R: Sí. El control de peso, la medición de resistencia eléctrica de la jaula, la visión de los anillos y el muestreo por rayos X detectan defectos sin destrucción. La prueba de resistencia en línea es la verificación al 100 por ciento más común.
P: ¿Qué tonelaje se necesita para fundir rotores? R: Depende del diámetro del rotor y del área proyectada. Los rotores pequeños de electrodomésticos van en máquinas compactas; los rotores industriales grandes pueden requerir prensas de varios cientos de toneladas.
P: ¿Cómo afecta el skew al proceso de fundición? R: Las ranuras inclinadas dificultan algo el llenado porque el flujo de metal sigue una espiral, por eso el precalentamiento y el control del perfil de inyección son críticos en rotores con skew.
P: ¿Cuándo conviene automatizar una línea de rotores? R: Cuando el volumen justifica operación continua, cuando los límites de porosidad son estrictos o cuando los clientes exigen trazabilidad. Para motores EV y de eficiencia premium, una celda de fundición totalmente automatizada es prácticamente el requisito de entrada.
¿Planifica la producción de rotores para un nuevo programa de motores? Construimos celdas de fundición de rotores llave en mano que cubren fusión y dosificación, fundición, extracción, rebabado, inspección y trazabilidad. Comparta el plano del rotor y el volumen anual, y dimensionaremos la celda para usted.
Página de producto: https://www.ldmotortech.com/es/products/die-casting