
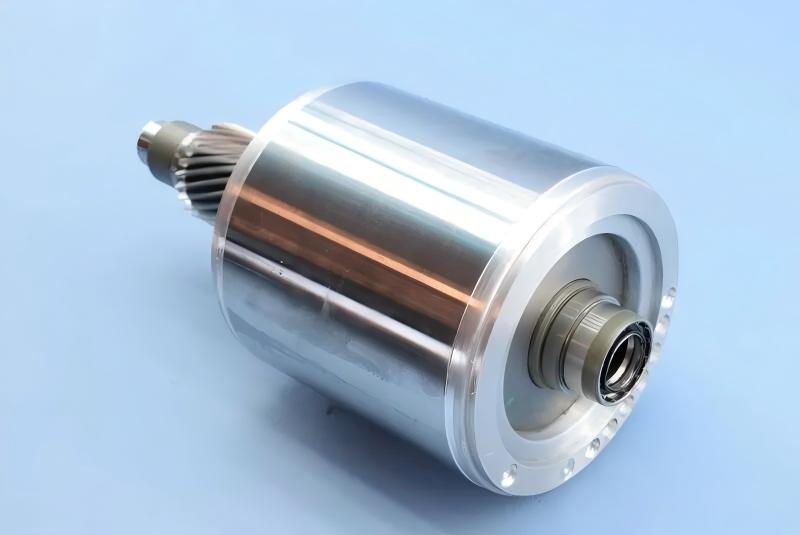
Halos bawat three-phase induction motor na ginagawa ngayon ay may cast aluminum rotor. Ang cast na cage, end ring, cooling fin, at balance boss ay nabubuo bilang isang piraso sa paligid ng laminated core, na nagbibigay sa rotor ng mababang inertia, mataas na torque-to-weight ratio, at gastos sa paggawa na hindi kayang habulin ng copper bar rotor. Para sa EV traction motor, ang kombinasyong iyon ang nagpaging default na pagpipilian sa cast aluminum rotor.
Ngunit ang pag-cast ng aluminyo sa paligid ng stacked steel core ay hindi simple. Ang air entrapment, shrinkage porosity, at broken bar ay tahimik na sumisira ng rotor, at ang mga depektong ito ay madalas makalulusot sa visual inspection. Sinasaklaw ng artikulong ito ang limang paraan ng pag-cast at bakit dalawa lamang ang namamayani sa produksyon, ang mga parameter ng materyal at proseso na kinokontrol ng mga may-karanasang foundry, ang mga quality check na talagang mahalaga, at kung ano ang dapat gawin ng automated rotor die-casting island para mapanatili ang mga parameter sa volume.
Limang paraan ng pag-cast, at bakit dalawa ang nakaligtas
Ang pag-cast ng aluminyo ng rotor ay may limang kilalang paraan: vibration casting, gravity casting, centrifugal casting, pressure (die) casting, at low-pressure casting.
Ang vibration at gravity casting ay nagbibigay ng mahinang feeding sa ibabang end ring habang nagyeyelo, kaya karaniwan ang shrinkage porosity at bihirang gamitin ang dalawa. Ang low-pressure casting ay gumagawa ng mahusay na rotor ngunit hindi pa malawakang tinatanggap ng mga pangunahing tagagawa ng motor.
Dalawang paraan ang nagdadala ng industriya.
1. Pressure die casting. Ang tinunaw na aluminyo ay ini-inject sa mold cavity sa ilalim ng mataas na presyon at nagyeyelo sa ilalim ng presyong iyon. Ang presyon ang nangingibabaw sa buong siklo. Ang rotor core ay maaaring i-cast sa malamig na estado, maikli ang cycle time, at ang proseso ay angkop sa buong mekanisasyon at automation. Ang kahinaan ay ang air entrapment: pinupuno ng metal ang cavity sa mabilis na bilis, at kapag kulang ang mold venting, ang gas ay natitiklop papasok sa casting bilang porosity.
2. Centrifugal casting. Ang tinunaw na aluminyo ay ibinubuhos sa umiikot na mold, at pinupuno ng centrifugal force ang cavity at pinamamahalaan ang solidification. Ang puwersa ay tumutulong magpalabas ng gas at non-metallic inclusion (mas magaan sa metal), nagpapalakas ng feeding, at nagpapapino ng grain structure. Ang kagamitan ay mas simple kaysa die-casting machine, ngunit ang pagbubuhos ay nangangailangan ng malaking manual na trabaho, at mataas ang labor intensity.
Para sa volume production ng rotor, nananalo ang pressure die casting sa cycle time at automation capability. Ito ang dahilan kung bakit ang mga modernong rotor die-casting island ay itinayo sa paligid ng cold-chamber machine.
Pressure die casting: makina, mold, at mga parameter
Gumagamit ang rotor pressure die casting ng cold-chamber machine, sa mga konpigurasyong ganap na vertical, vertical, o horizontal. Ang mga pangunahing rating ay injection force, injection speed, clamping force, injection specific pressure, at maximum aluminum shot weight. Ang injection system ang kritikal na bahagi ng kalidad: karamihan ng production machine ngayon ay gumagamit ng three-stage injection.
Tinuturing ng die-casting mold ang laminated rotor core bilang insert, at bumubuo ang core slot ng bahagi ng cavity. Mahalaga ang disenyo ng gate: karaniwang gumagamit ang horizontal at vertical machine ng center gating sa pamamagitan ng runner papunta sa ilang internal gate na nakalagay sa makapal na end ring para sa magandang feeding; madalas gamitin ng ganap na vertical machine ang fin-face gating. Dahil napakaikli ng cavity fill time, dapat magdala ang mold ng malawak na venting upang makalabas ang hangin nang maayos.
Dahil mahinang dumaloy ang tinunaw na aluminyo at makakapal ang dingding ng casting, dapat mataas ang specific pressure habang sadya ring mababa ang fill speed. Mga tipikal na parameter para sa maliliit na motor rotor: injection specific pressure 29.4 hanggang 39.2 MPa, fill speed 15 hanggang 25 m/s, pouring temperature 680 hanggang 700 degrees C, mold temperature 180 hanggang 200 degrees C. Ang mga parameter na ito ay nag-uugnayan at tinutunton sa pamamagitan ng trial molding; sa fin-face gating, mas mababa ang pressure loss at maaaring bahagyang bawasan ang specific pressure.
Para sa centrifugal casting, pinananatili nang mas mataas ang temperatura ng aluminyo, 720 hanggang 780 degrees C, mold temperature 450 hanggang 550 degrees C, at ang bilis ng centrifuge ay itinatakda mula sa geometry ng end ring. Mas gusto ang variable-speed centrifuge kaysa constant-speed.
Mga kinakailangan sa materyal: ang kadalisayan ay problema ng conductivity
Gumagamit ang rotor casting ng grade one remelted aluminum ingot, A1 99.5 o A1 99.7 ayon sa GB 1196, na may resistivity sa 20 degrees C na 0.027 hanggang 0.030 ohm square millimeter per meter at kadalisayan na hindi bababa sa 99.5 porsyento. Mga limit ng impurity para sa A1 99.5: iron 0.3 porsyento, silicon 0.25 porsyento, iron plus silicon 0.45 porsyento, copper 0.015 porsyento, kabuuang impurities 0.5 porsyento.
Matapos ang melting, maaaring lumampas ang tinunaw na aluminyo sa limit ng iron ng ingot ngunit dapat manatili sa ilalim ng 0.8 porsyento iron at 1 porsyento kabuuang impurities, habang dapat pa ring sundin ng resistivity ang spesipikasyon ng ingot. Bawat shift bago ang produksyon, ang melt ng crucible ay kinukuhanan ng sample at sinusuri.
Ang gawi ng melting ay kasinghalaga ng komposisyon. Ang cast iron crucible ay dapat maging pinahiran ng protektibong high-temperature coating bago gamitin upang maiwasan ang pagpasok ng iron sa melt. Ang gate at runner return ay dapat manatiling mas mababa sa 15 porsyento ng charge upang maprotektahan ang kadalisayan ng melt. Ang degassing at slag removal ay ginagawa gamit ang chloride salt tulad ng sodium chloride sa 0.1 hanggang 0.5 porsyento ng timbang ng melt, upang ilabas ang gas at alisin ang mga inclusion.
Ang mga pagsusuri ng laminated core bago ang casting ay parehong mahigpit: burr nasa loob ng limit ng drawing, walang langis o kalawang sa lamination, ngipin na makinis at patag. Ang scrap na rotor ay maaaring i-remelt nang isang beses; ang lamination na na-remelt nang dalawang beses ay hindi na dapat gamitin muli.
Quality control: ang mga pagsusuring nagtatakda ng buhay ng rotor
1. Core length tolerance: plus 2.0 mm para sa core na mas mababa sa 160 mm, plus 2.5 mm para sa mas mahahabang core. 2. Ang skew line sa labas na diameter ng rotor ay dapat tuwid, walang nakikitang baluktot, at ang mga sukat ng skew ay dapat sumunod sa drawing. 3. Ang burr at flash sa end ring at fin, at natitirang aluminyo sa labas na diameter ng core, ay dapat linisin nang buo. Walang aluminyo na maaaring maipit sa pagitan ng lamination o sa loob ng butas ng shaft. 4. Shrinkage porosity ng end ring: hanggang tatlong lugar, bawat isa mas mababa sa 3 mm lalim at mas mababa sa 5 mm diameter. Ang end ring at fin ay dapat walang bitak, baluktot, inclusion, at pinsala sa pagkalantad; ang cold shut sa fin ay hindi maaaring lumampas sa isang-apat ng haba ng fin, at ang nawawalang profile ng fin ay hindi lalampas sa 3 mm. 5. Ang balance boss ay dapat walang bitak; ang nawawalang materyal ay hindi lalampas sa isang-lima ng taas ng boss, at hanggang isang-apat ng boss bawat dulo ang maaaring maapektuhan. 6. Ang concentricity sa pagitan ng labas na diameter ng end ring at ng core ay dapat sumunod sa tinukoy na tolerance grade. 7. Ang broken o thinned bar ay hindi pinapayagan. Bawat rotor ay sinusuri nang 100 porsyento, karaniwang sa pamamagitan ng current swing comparison method, at ang nakalkulang swing ay hindi dapat lumampas sa 3 porsyento. 8. Ang hindi sapat na pagpuno o depression sa mga bukas na slot ay dapat manatili sa loob ng tinukoy na limit. 9. Ang lalim ng gasgas sa labas na diameter ng rotor ay hindi lalampas sa finish turning allowance.
Dalawang pagsusuri ang nararapat idiin. Ang broken bar test ay elektrikal, hindi visual: maaaring mukhang perpekto ang rotor ngunit may bitak pa ring bar. At ang 3 porsyento current swing limit ang pang-industriyang pintuan na naghihiwalay sa mai-padadalang rotor mula sa scrap.
Ano ang dapat i-automate ng modernong rotor die-casting island
Ang mga parameter sa itaas ay maaabot nang manu-mano para sa ilang rotor bawat oras. Sa volume ng produksyon, kailangan ng machine cell na mananatili ang mga ito nang pare-pareho:
1. Pare-parehong melt handling. Ang holding furnace ay nagpapanatili ng aluminyo sa temperatura, at ang soup feeder (auto ladle) ay sumusukat ng bawat shot papunta sa die-casting machine. Ang consistency ng shot weight ang unang depensa laban sa porosity at short fill. 2. Kontrol ng temperatura ng mold. Dapat nasa 180-200 degrees C ang mold bawat siklo. Isinasama ng die-casting island ang mold temperature controller at preheat logic upang ang unang shot ng shift ay hindi maging scrap. 3. Core handling. Ang laminated core ay dumarating bilang insert. Dapat i-load ng cell ang core, beripikahin ang skew at orientation, at i-unload ang tapos na rotor nang hindi binabaluktot ang fin o ginagasgas ang labas na diameter. 4. Trimming at paghihiwalay. Ang runner at gate ay inaalis sa cell, na may kontroladong trim force upang hindi masira ang fin at balance boss. 5. 100 porsyentong inspeksyon. Ang broken bar test at dimensional check ay isinama bilang istasyon sa linya, hindi sampling sa laboratory bench. Ang datos ay naitala bawat rotor: shot parameter, mold temperature, at resulta ng test.
Ang cell na hindi natutugunan ang limang ito ay press na may katulong lamang, hindi die-casting island.
Mga tanong na dapat sagutin bago mag-specify ng die-casting island
1. Range ng rotor diameter, core length, at stack height, at ilang rotor model ang nagbabahagi ng linya? 2. Aluminum grade at melt specification, at ang melt ba ay mula sa isang holding furnace o marami? 3. Paraan ng casting: pressure die casting, centrifugal, o pareho para sa magkakaibang pamilya ng rotor? 4. Target cycle time at output bawat shift, at ang katanggap-tanggap na scrap rate? 5. Aling mga pagsusuri ang dapat itala bawat rotor: shot parameter, mold temperature, broken bar test, sukat? 6. Mga kasunod na operasyon sa parehong cell: trimming, shaft pressing, turning, balancing?
Mga madalas itanong
T: Bakit mas gusto ang pressure die casting kaysa centrifugal para sa rotor? S: Cycle time at automation. Pinupuno ng pressure die casting sa milliseconds at malinis na sumasama sa auto ladle, extraction robot, at trim press. Ang centrifugal casting ay gumagawa ng magandang metallurgy ngunit umaasa sa manual na pagbubuhos, na naglilimita sa throughput at consistency.
T: Bakit mahalaga ang iron content sa rotor aluminum? S: Itinataas ng iron ang resistivity at sinisira ang efficiency ng motor. Ang limit ng ingot ay 0.3 porsyento, ang limit ng melt 0.8 porsyento, at ang spesipikasyon ng resistivity ang nagbabawal. Ang protektibong coating ng crucible ay umiiral lalo na upang maiwasan ang pagpasok ng iron.
T: Ano ang three-stage injection system sa die-casting machine? S: Isang shot profile na may slow approach, fast fill, at intensification na yugto. Para sa rotor, ang fast fill stage ang nangingibabaw sa panganib ng porosity dahil ang hangin ay dapat makatakas sa vent bago dumating ang metal.
T: Paano natutuklasan ang broken bar? S: Sa pamamagitan ng current swing comparison method, isang elektrikal na test na inilalapat sa bawat rotor. Ang swing na higit sa 3 porsyento ay nagpapahiwatig ng broken o thinned bar at tinatanggihan ang rotor, kahit mukhang perpekto.
T: Anong mold temperature ang dapat gamitin ng rotor die cast? S: Karaniwang 180 hanggang 200 degrees C. Kapag sobrang lamig, kulang ang pagpuno; kapag sobrang init, nagdurusa ang cycle time at shrinkage porosity. Ito ang dahilan kung bakit isinama ng die-casting island ang mold temperature control.
T: Maaari bang i-remelt ang scrap rotor? S: Isang beses, oo. Ang lamination na dumaan sa remelting nang dalawang beses ay hindi na dapat gamitin muli, dahil humihina ang kondisyon ng burr at geometry ng ngipin.
Nagpaplano ka ba ng rotor die-casting line o nag-uupgrade ng kasalukuyan? Nagdidisenyo kami ng turnkey rotor die-casting island: melting at holding, soup feeder (auto ladle) dosing, die-casting machine, mold temperature control, extraction robot, trimming, at 100 porsyentong inspeksyon na istasyon. Sabihin sa amin ang iyong rotor range, target cycle time, at scrap tolerance, at magmumungkahi kami ng island configuration.
Kaugnay na kakayahan: rotor die-casting island sa https://www.ldmotortech.com/en/products/die-casting Kaugnay na kakayahan: motor assembly line sa https://www.ldmotortech.com/en/products/motor-assembly