
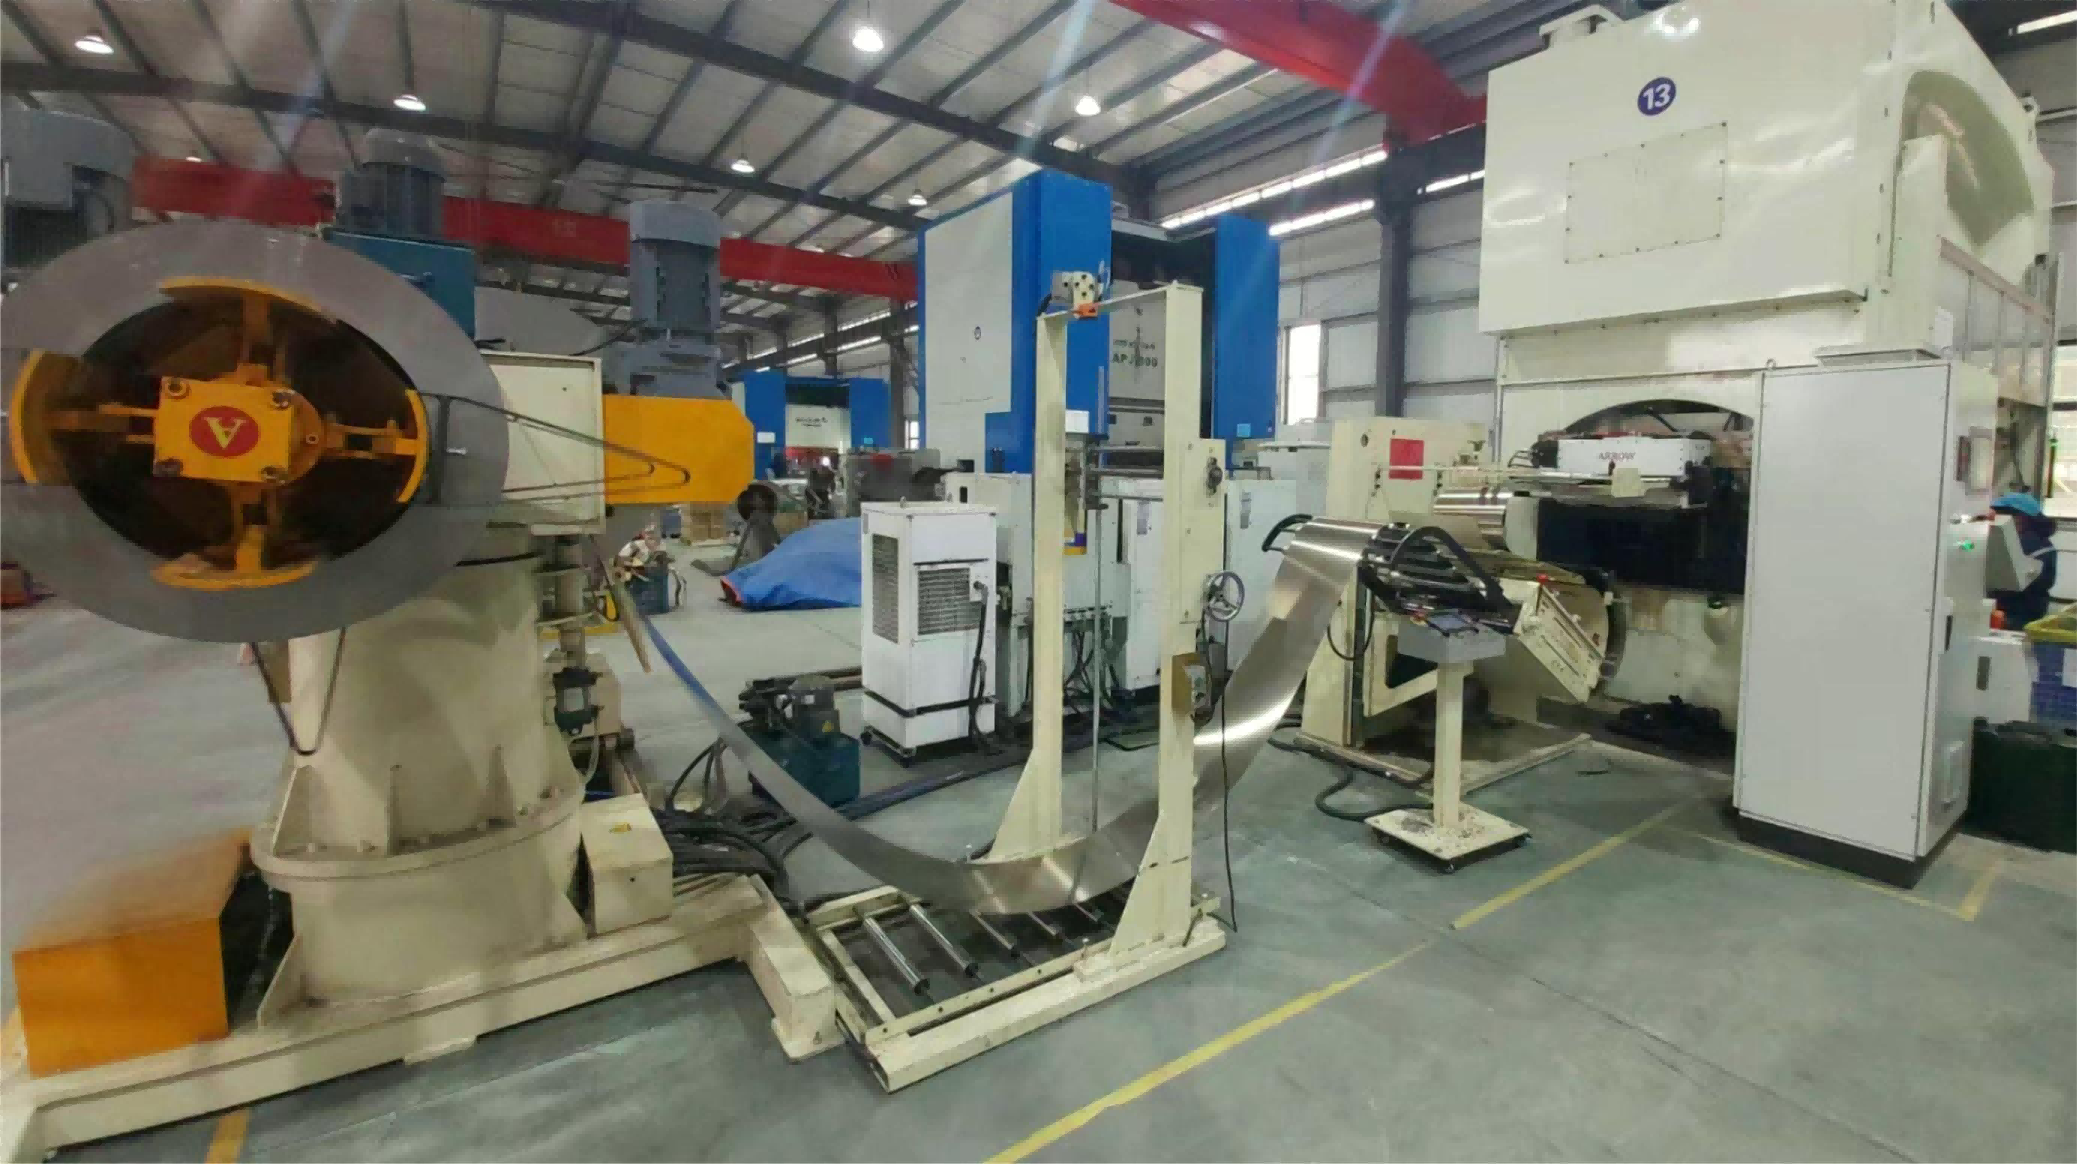
BODY: Bawat electric motor ay nagsisimula sa manipis na bakal. Bago pa man magkaroon ng windings, shafts, o housings, daan-daang precision laminations ang dapat i-stamp mula sa electrical steel — at para sa high-volume na produksyon ng motor, ang progressive die stamping ang prosesong nagpapagaan nito sa gastos. Sinasaklaw ng gabay na ito ang buong daloy: mula sa paghahanda ng coil hanggang sa stacked, curled, at inspected na motor cores.
Bakit may laminations
Ang solidong iron core ay magdadala ng napakalaking eddy currents, na nag-aaksaya ng enerhiya bilang init. Ang mga lamination — maninipis na insulated na sheet na pinagpatong — ang pumuputol sa mga kuryenteng iyon. Ang iisang desisyong ito sa disenyo ang dahilan kung bakit ang paggawa ng motor ay hindi mapaghihiwalay sa precision sheet-metal stamping.
Ang proseso ng progressive stamping, hakbang-hakbang
Hakbang 1. Paghahanda ng coil at feeding.
Nagsisimula ang linya sa isang coil ng non-oriented silicon steel. Ang decoiler at high-speed servo feeding system ay nagpapasok ng strip sa press na may positioning accuracy na sinusukat sa daan-daang bahagi ng milimetro. Ang bilis ng feed, hindi ang bilis ng press, ang karaniwang kisame ng kabuuang bilis ng linya — kaya naman sulit na tukuyin nang mabuti ang servo-driven feeding na may multi-roller leveling.
Hakbang 2. Progresyon sa loob ng die.
Dadaan ang strip sa multi-station progressive die. Sa bawat stroke ng press, ia-align ng mga pilot ang strip sa mga pre-punched na reference hole, sunud-sunod na bubutasin ng mga istasyon ang mga slot, i-notch ang panloob at panlabas na profile, at bubuuin ang interlocking tabs, at ang huling istasyon ang puputol sa tapos na lamination. Ang isang die ay maaaring magpatakbo ng 10 hanggang 20 istasyon. Ang mga interlock tab na nabuo sa die ay awtomatikong nagpapatong ng mga lamination habang bumabagsak — ganito nagiging "libre" ang stacking.
Hakbang 3. Lubrication at kontrol ng burr.
Ang precision mist oiling ay naglalagay ng napakapinis na patong ng lubricant — sapat para pahabain ang buhay ng die at bawasan ang burr formation, pero kakaunti naman para hindi marumihan ang insulating coating ng lamination. Ang taas ng burr ay pangunahing sukatan ng kalidad: ang labis na burr ay maaaring tumusok sa insulation ng sheet matapos ang stacking, na lumilikha ng inter-laminar shorts at tumaas na core loss.
Hakbang 4. Stacking, welding, at curling.
Depende sa produkto: ang mga interlocked stack ay naiipon sa die hanggang sa naka-program na taas; ang mga welded core ay dumadaan sa automatic shear-and-weld stations para sa seam o laser joining; at ang mga stator core ng ilang motor family ay nagpapatuloy sa curling process — ang slotted laminated strip ay ikinukulot sa pinal nitong bilog na anyo, isang specialty process na ginagamit sa high-efficiency at outer-rotor motor designs.
Hakbang 5. Pressing at inspeksyon.
Ang tapos na rotor at stator cores ay dumadaan sa pressing-inspection upang i-verify ang stack height, outer at inner diameters, at interlaminar integrity. Para sa rotor cores na papunta sa die casting, ang dimensional checks ay direktang pumapasok sa downstream casting cell.
Mga pangunahing sukatan ng kalidad sa lamination stamping
1. Taas ng burr — kumokontrol sa interlaminar shorts at core loss. 2. Katumpakan ng slot pitch — nakakaapekto sa pagkakabit ng winding at cogging torque. 3. Pagkakapare-pareho ng stack height — nagtatakda ng pagkakaiba-iba ng performance bawat motor. 4. Integridad ng coating — nagtatakda ng insulation resistance ng tapos na core. 5. Scrap rate — ang materyal ang pangunahing gastos sa produksyon ng lamination.
Ang electrical steel ay malaking bahagi ng bill of materials ng motor. Ang stamping line na mahigpit sa tolerances ay nagpapanatiling mababa ng scrap — at ng gastos bawat motor.
Bilis o katumpakan? Kailangan mo ang dalawa
Ang mga high-speed press para sa laminations ay tumatakbo mula humigit-kumulang 200 hanggang mahigit 800 strokes bawat minuto. Ang mga desisyon sa kagamitan na nagproprotekta sa kalidad sa mga bilis na iyon ay hindi bongga pero mapagpasya:
1. Servo feeding na may closed-loop position correction. 2. Mga sensor sa die na nakakadetect ng maling feed ng strip o pagbabalik ng slug. 3. Mga hydraulic in-die leveling system na nagpapanatili ng flatness sa buong takbo. 4. Servo-driven rotary positioning para sa pare-parehong oryentasyon ng lamination. 5. Awtomatikong pag-sukat ng lubrication.
Pag-a-automate ng buong stamping cell
Ang modernong motor core stamping automation system ay nag-iintegrate ng strip preparation, feeding, lubrication, leveling, pressing, inspection, at stator core curling sa isang tuloy-tuloy na daloy. Kumpara sa mga standalone press at manual na paghawak ng materyal, ang mga integrated cell ay nagbibigay ng mas mataas na epektibong output na may mas kaunting idle time sa pagitan ng mga coil at stack, traceable na quality data bawat batch, mas mababang labor exposure sa press operations, at pare-parehong supply sa downstream na rotor die-casting at motor assembly lines.
Mga madalas itanong
T: Anong bilis ang kayang maabot ng progressive stamping para sa motor laminations? S: Karaniwang tumatakbo ang production lines sa 300 hanggang 600 strokes bawat minuto depende sa laki ng lamination, kapal ng materyal, at komplikasyon ng die; lumalampas ang mga specialized line sa 800 strokes bawat minuto.
T: Anong kapal ng bakal ang ginagamit sa motor laminations? S: Karaniwang 0.2 hanggang 0.5 mm sa karamihan ng motor family. Ang mas maninipis na lamination ay nagpapababa ng core loss pero nagpapataas ng hirap sa stamping at bilang ng sheet bawat stack.
T: Kayang gumawa ng isang linya ng parehong rotor at stator laminations? S: Oo, gamit ang quick-change die setups. Ang oras ng changeover ay pangunahing line specification para sa mga plantang tumatakbo ng maraming motor model.
T: Ano ang stator core curling? S: Isang forming process kung saan ang laminated strip ay ikinukulot sa isang cylindrical stator core — ginagamit sa ilang high-efficiency at outer-rotor motor designs, at available bilang integrated stamping-line station.
Nagpaplano ba kayo ng lamination stamping project? Tuklasin ang aming motor core stamping automation systems — mula sa servo feeding at mist oiling hanggang sa rotary positioning, in-die leveling, pressing inspection, at stator core curling. Ipadala ang inyong lamination drawing at target volume para sa isang process proposal.
Product page: https://www.ldmotortech.com/fil/products/stamping Kaugnay na babasahin: rotor die casting cells sa https://www.ldmotortech.com/fil/products/die-casting at motor assembly lines sa https://www.ldmotortech.com/fil/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly