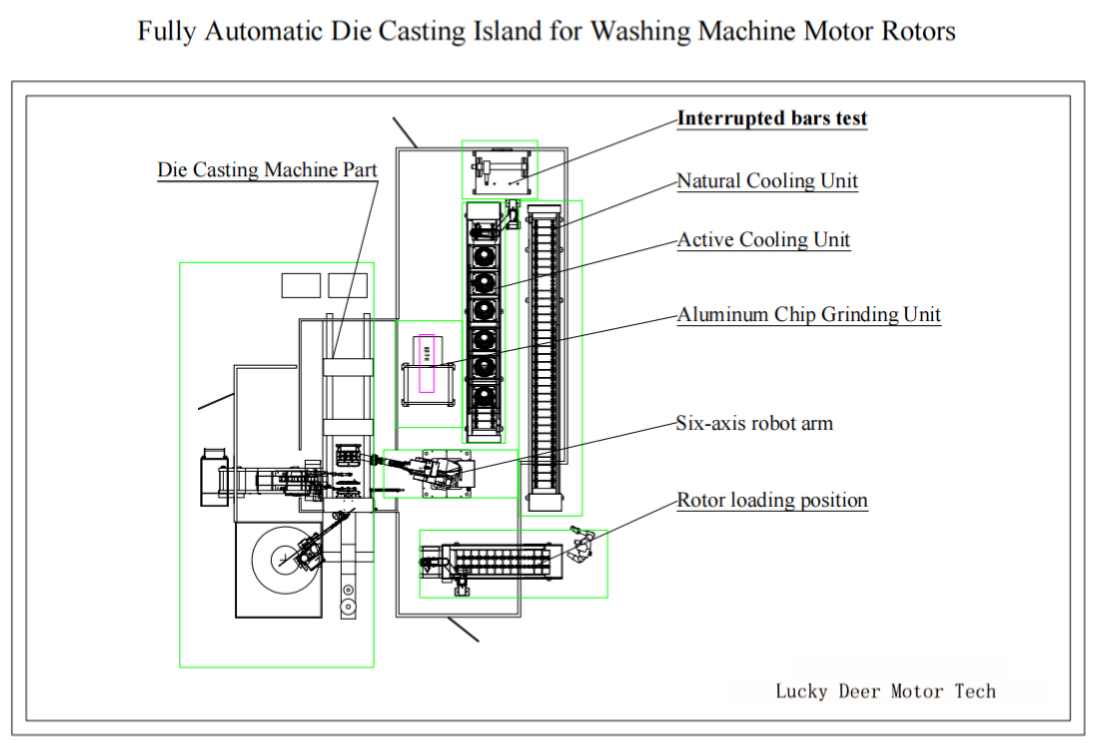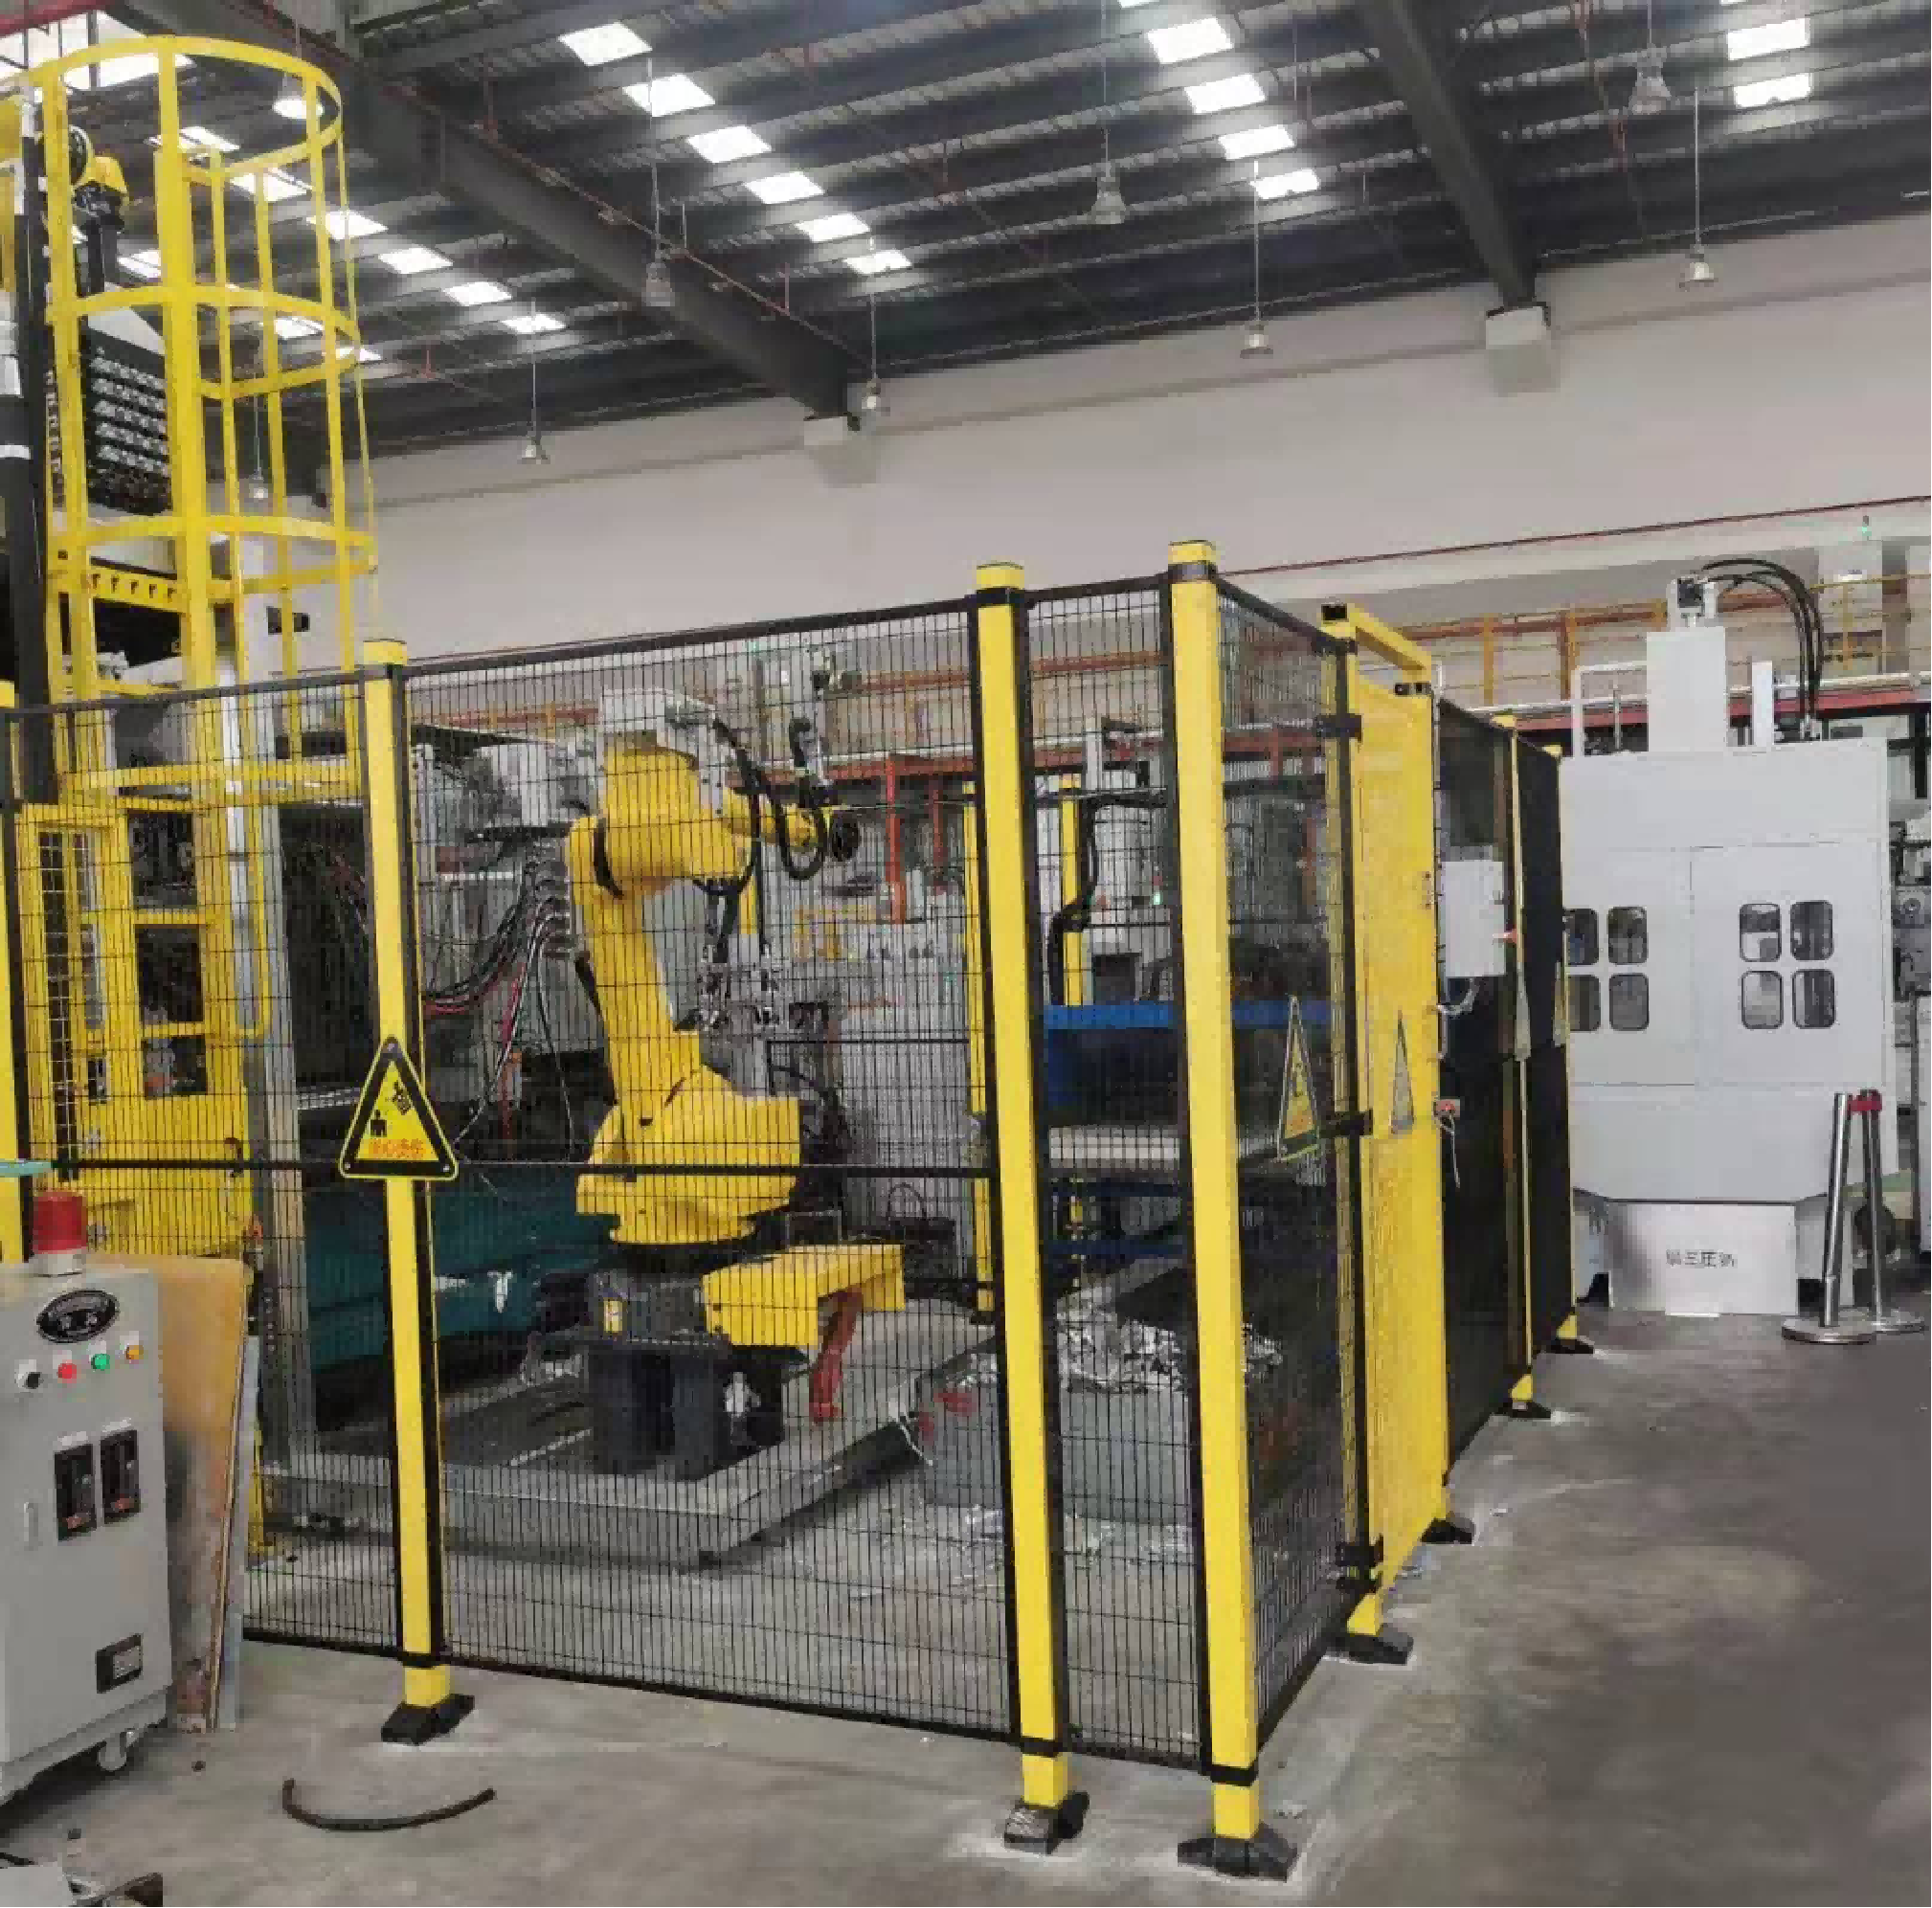
Tanungin ang dalawang pabrika ng motor kung ano ang rotor casting machine at makakakuha ka ng dalawang sagot. Ang isa ay naglalarawan ng isang press. Ang isa naman ay naglalarawan ng isang cell: isang core pack loading station, anim na axis na robot, die casting machine na may awtomatikong ladle, grinding station, cooling unit, at broken-bar inspection, lahat sa iisang linya.
Ang tamang sagot ay ang pangalawa. Ang motor rotor die-casting island ay isang kumpletong automated cell kung saan ang core pack ay inilalagay, ibinubuhos, inilalabas, finifinish, pinapalamig, iniinspeksyon, at tinatrace sa iisang tuloy-tuloy na daloy. Ito rin ang yugto kung saan nabubuo ang squirrel cage ng induction motor, at kung saan ang mga nakatagong depekto ay napipigilan o nalilikha. Karamihan sa mga buyer ay unang naghahambing ng tonnage ng press. Sa totoo lang, ang output at kalidad ng casting ay nakadepende sa kung gaano kabalansi ang mga istasyon sa paligid ng press.
Bakit cell ang rotor casting at hindi iisang makina
Ang rotor ay ibinubuhos sa loob ng nakasalansan at nakahilis na laminated core. Ang tunaw na aluminum ay kailangang punan sa loob ng isa hanggang tatlong segundo ang bawat slot, ang dalawang end ring, at madalas pati na rin ang fan blades. Napakaliit ng margin. Apat na variable ang kailangang manatiling matatag nang sabay-sabay: temperatura at gas content ng tunaw sa furnace, profile ng bilis at pressure ng injection, temperatura ng mold, at venting o vacuum.
Hindi kayang panatilihing matatag ng isang operator ang apat na variable sa loob ng tatlong shift. Kaya ng isang cell, dahil ang bawat istasyon ay isang nakapirming, nauulit na mekanikal na aksyon: ang robot ay naglalagay ng core sa parehong paraan bawat cycle, ang sprayer ay nag-aaply ng parehong dami ng release agent, at ang cooling unit ay nagdadala ng rotor sa parehong temperatura bago ang inspeksyon. Ang dahilan ng pag-iral ng mga cell na ito ay katatagan, hindi pagtitipid sa manggagawa.
Istasyon bawat istasyon sa rotor die-casting island
1. Core loading. Ang nakasalansan at nakahilis na mga pack ay dumadating sa cell sa pamamagitan ng loading slide o magazine. Inoorient ng istasyon ang bawat pack at kinukumpirma ang presensya at posisyon bago ito kunin ng robot, na pumipigil sa pinakakaraniwang sanhi ng pagkasira ng mold: isang pack na nakahilis.
2. Pick and place. Ang anim na axis na robot na may dedikadong fixtures ay naglalagay sa mold at naglalabas pagkatapos ng casting, at naglilipat din ng rotor sa pagitan ng mga susunod na istasyon. Ito ang nagpapalit ng grupo ng mga makina na maging tuloy-tuloy na daloy sa halip na sunod-sunod na manu-manong pagpasa.
3. Ang die casting machine at ang awtomatikong ladle. Pagkatapos magsara ang mold, ang tunaw na aluminum ay dinodos sa injection sleeve. Ang dosing device ay isang awtomatikong ladle, na sa ibang merkado ay tinatawag na soup feeder, na naglilipat ng nasukat na volume mula sa holding furnace bawat cycle. Sa tuloy-tuloy na volume lamang nauulit ang pag-uugali ng pagpuno at pagbuo ng end ring.
4. Pagkontrol sa temperatura ng mold, servo sprayer, at dosing ng release agent. Sa pagitan ng mga shot, ini-spray ang mold at pinapanatili ng cell controller ang temperatura sa makitid na banda. Ang sobrang lamig ay nagdudulot ng cold shut at hindi kumpletong pagpuno; ang sobrang init ay nagdudulot ng pagdikit at mas mahabang cycle. Ang servo sprayer ay nag-aaply ng release agent ayon sa kontroladong pattern sa halip na baha-bahain ang cavity.
5. Grinding at polishing. Pagkatapos ilabas, inilalagay ng robot ang rotor sa grinding at polishing station para sa surface treatment, inaalis ang bakas ng gate at flash, at inilalagay ang bahagi sa kalagayang inaasahan ng susunod na machining at balancing.
6. Kontroladong air cooling. Ang resulta ng inspeksyon ay nakadepende sa temperatura, kaya ang rotor ay dinadala sa isang tiyak na temperatura sa air-cooled unit bago ang testing. Ang paglamig sa matatag na temperatura ang nagpapahalaga sa susunod na electrical inspection sa halip na tinatayang resulta lang.
7. Broken-bar inspection. Sinusuri ng istasyong ito kung ang pinalamig na rotor ay may sirang bar o hindi kumpletong napuno. Ang sirang bar ay nagpapataas ng resistance ng rotor, nagpapataas ng losses, at nagpapababa ng torque, at hindi nakikita mula sa labas. Ang inline broken-bar inspection ang huling tarangkahan bago tanggapin ang rotor at ang pinakamahalagang inspeksyon sa cell.
8. Traceability. Ang mga modernong island ay nagtatala ng mga parameter ng shot, temperatura ng mold, at resulta ng inspeksyon laban sa serial number ng rotor. Kapag ang isang motor ay bumagsak sa performance test sa ibang pagkakataon, ang record na ito ang nagpapahintulot sa pabrika na masubaybayan pabalik ang shift, mold, at melt batch na gumawa ng rotor.
Ano ang nagtatakda ng cycle time at hourly output
Ang cell cycle ay hindi ang casting cycle. Ito ang pinakamahabang oras ng istasyon plus ang oras ng paghawak ng robot sa pagitan ng mga istasyon. Ang isang press na napupuno at tumitibay sa loob ng 20 segundo ay maaaring mahila sa 45 segundo dahil sa spray at dosing, o 60 segundo dahil sa paglamig.
Simple ang computation. Hatiin ang 3600 sa cell cycle sa segundo para makuha ang theoretical pieces kada oras, pagkatapos ay maglagay ng availability factor para sa pagpapalit ng mold, pagsasaayos ng spray, at planadong paghinto. Ang 45-segundong cycle ay nagbibigay ng 80 rotors kada oras nang theoretical; sa 85 porsiyentong availability ay humigit-kumulang 68. Laging tanungin ang supplier kung saang numero nakabatay ang kanilang proposal: ang puwang sa pagitan ng theoretical at aktwal na output ang lugar kung saan nawawala ang mga delivery date.
Ano ang dapat tukuyin bago humingi ng quotation
1. Saklaw ng rotor: diametro ng core, haba ng salansan, hugis ng slot, anggulo ng hilig, at kung ang fan blades o balancing features ay ibinubuhos sa iisang operasyon. 2. Alloy at antas ng proseso: karaniwang aluminum casting, o vacuum-assisted casting para sa high-efficiency at EV rotors na may mahigpit na limitasyon sa porosity. 3. Output kada oras at pattern ng shift, kasama ang kung kailangang tumakbo ang cell nang walang operator. 4. Antas ng automation ng bawat istasyon, mula manu-manong paglo-load hanggang ganap na awtomatikong paglo-load, paglilipat, at inspeksyon. 5. Mga kinakailangan sa inspeksyon at data: broken-bar testing, pag-check ng timbang, visual inspection ng end ring, X-ray sampling, at kung ang mga resulta ay kailangang i-record sa traceability system. 6. Lugar, utilities, at fume extraction na available sa lugar ng pag-iinstall.
Kung mas malinaw ang listahang ito, mas tumpak ang configuration ng cell, at mas mababa ang panganib na bumili ng kapasidad na hindi magagamit o makatuklas ng bottleneck pagkatapos ng installation.
Mga madalas itanong
T: Ano ang pagkakaiba ng die casting machine at die casting island? S: Ginagawa ng makina ang casting. Ang island ay ang kumpletong cell sa paligid nito: core loading, robot handling, dosing, spraying, finishing, cooling, inspeksyon, at traceability. Ang output at consistency ay nanggagaling sa cell, hindi sa press lamang.
T: Ano ang soup feeder? S: Ito ang awtomatikong ladle na naglilipat ng nasukat na volume ng tunaw na aluminum mula sa holding furnace patungo sa injection sleeve bawat cycle. Ang tuloy-tuloy na volume ay mahalaga para sa nauulit na pagbuo ng cage.
T: Bakit kailangan ang broken-bar inspection kung mukhang maayos ang casting? S: Ang mga depekto ng cage ay nasa loob. Ang sirang bar o hindi kumpletong napuno ay hindi nakikita mula sa labas, ngunit nagpapataas ng resistance ng rotor at nagpapababa ng efficiency ng motor. Ang electrical broken-bar testing ay nakakakita nito nang hindi sinisira sa bawat rotor.
T: Gaano kalaki ang kailangang espasyo ng isang rotor die-casting island? S: Depende ito sa bilang ng mga istasyon at paraan ng paglamig. Ang compact na cell para sa appliance rotors ay kasya sa maliit na lugar, habang ang malaking cell para sa industrial rotors na may pinahabang paglamig at kumpletong inspeksyon ay nangangailangan ng higit na malaki. Dapat magbigay ang supplier ng layout drawing kasama ng proposal.
T: Kayang hawakan ng isang island ang ilang modelo ng rotor? S: Oo, kung ang saklaw ay tinukoy mula sa simula. Ang pagpapalit ng modelo ay ginagawa sa pamamagitan ng program recall, pagpapalit ng fixture, at pagpapalit ng mold, kaya ang cell ay sumasaklaw sa isang pamilya ng rotor, hindi isang part number lang.
Nagpaplano ng proyekto sa rotor casting? Nagtatayo kami ng turnkey motor rotor die-casting islands, mula sa core loading at robot handling hanggang sa cooling, broken-bar inspection, at traceability. Sabihin sa amin ang saklaw ng rotor, alloy, at target na output kada oras, at magmumungkahi kami ng configuration ng cell.
Kaugnay na kakayahan: motor rotor die-casting island sa https://www.ldmotortech.com/fil/products/die-casting Kaugnay na kakayahan: automation ng motor assembly sa https://www.ldmotortech.com/fil/products/motor-assembly