
Ang rotor ang umiikot na puso ng induction motor. Sa karamihan ng squirrel cage design, ang konduktibong hawla ay hindi tinipon mula sa magkakahiwalay na bar. Ito ay nabubuo sa isang beses sa pamamagitan ng high-pressure aluminum die casting na direkta sa loob ng laminated rotor core, na lumilikha ng mga bar, end ring, at kadalasan ay mga blade ng cooling fan sa iisang siklo.
Kaduda-duda ang pagiging simple nito. Ang rotor die casting ay isa sa mga hakbang na pinaka-sensitive sa kalidad sa paggawa ng motor, dahil ang mga depekto na nagagawa nito ay nakatago sa loob ng core at direktang bumababa sa efficiency. Ipinaliwanag ng artikulong ito kung paano gumagana ang proseso, aling mga depekto ang mahalaga, at ano ang ginagawa ng modernong casting island para kontrolin ang mga ito.
Paano gumagana ang rotor die casting
Ang isang production cycle ay sumusunod sa paulit-ulit na sekwensya:
1. Paghahanda ng core. Ang mga laminasyon ng rotor ay ini-stack na may anggulo ng skew at pinipress sa isang cartridge o direkta sa die. Ang skew ay nagbabawas ng cogging torque at ingay ng tapos na motor. 2. Preheating. Ang core stack ay preheated, karaniwang 300 hanggang 430 degrees C, para hindi biglang mamuo ang mainit na aluminum sa makitid na slot. 3. Injection. Ang natunaw na aluminum, na pinapanatili sa humigit-kumulang 660 hanggang 720 degrees C, ay ini-inject sa ilalim ng mataas na presyon at pinupuno ang lahat ng slot, parehong end ring, at anumang fan blade o balance feature sa isa hanggang tatlong segundo. 4. Solidification at extraction. Bumubukas ang die, kinukuha ang casting, at inuulit ang siklo. Ang mga modernong cell ay tuloy-tuloy na gumagana gamit ang extraction robot. 5. Finishing. Tinatanggal ang runner system, ipinipress ang shaft, at kinukontrol sa machining ang rotor sa final dimension bago i-balance.
Ang mga depekto na tahimik na pumapatay sa efficiency
Dahil nakatago ang hawla sa loob ng core, ang mga casting defect ay hindi nakikita hanggang sa testing. Apat ang pinakamahalaga:
1. Porosity. Ang na-trap na gas o shrinkage ay nag-iiwan ng mga butas sa bar at end ring. Ang porous na bar ay nagdadala ng mas kaunting kuryente, kaya mas mababa ang torque ng rotor at mas mainit ito tumatakbo. 2. Puted o nag-bitak na bar. Ang hindi pantay na solidification o stress sa extraction ay maaaring tuluyang maputol ang bar. Tatakbo pa rin ang motor, pero may mas mataas na slip, mas maraming vibration, at kitang-kita na mas mababang efficiency. 3. Cold shut at misrun. Kung magsimulang mamuo ang metal bago mapuno ang cavity, bahagya lang nabubuo ang bar, karaniwang malapit sa end ring. 4. Laminasyon na nag-short circuit ng aluminum. Ang sobrang presyon ay maaaring pilitin ang aluminum sa pagitan ng mga laminasyon, na nagpapataas ng iron loss.
Bawat isa sa mga depektong ito ay direkta na nagiging pagkalugi ng motor. Ang rotor na may casting void ay maaaring magpalamig ng isa hanggang dalawang puntos porsyento ng efficiency, na kadalasan ay eksaktong pagitan ng pag-abot sa IE3 target at pagkabigo dito.
Ang proseso window na pumipigil sa mga ito
Ang stable na rotor casting ay nasisiil sa kontrol ng apat na variable nang magkakasama: temperatura ng tunaw at hydrogen content sa pugon, injection speed at pressure profile, die temperature, at venting o vacuum. Ang degassing at fluxing ay nagpapanatili ng mababa ang dissolved hydrogen. Ang kontroladong slow-shot at fast-shot profile ay pumupuno ng slot nang walang na-trap na hangin. Ang vacuum assistance ay unti-unting nagiging standard para sa EV at high-efficiency motor rotor, kung saan pinakamahigpit ang porosity limit.
Ano ang kasama sa rotor die casting island
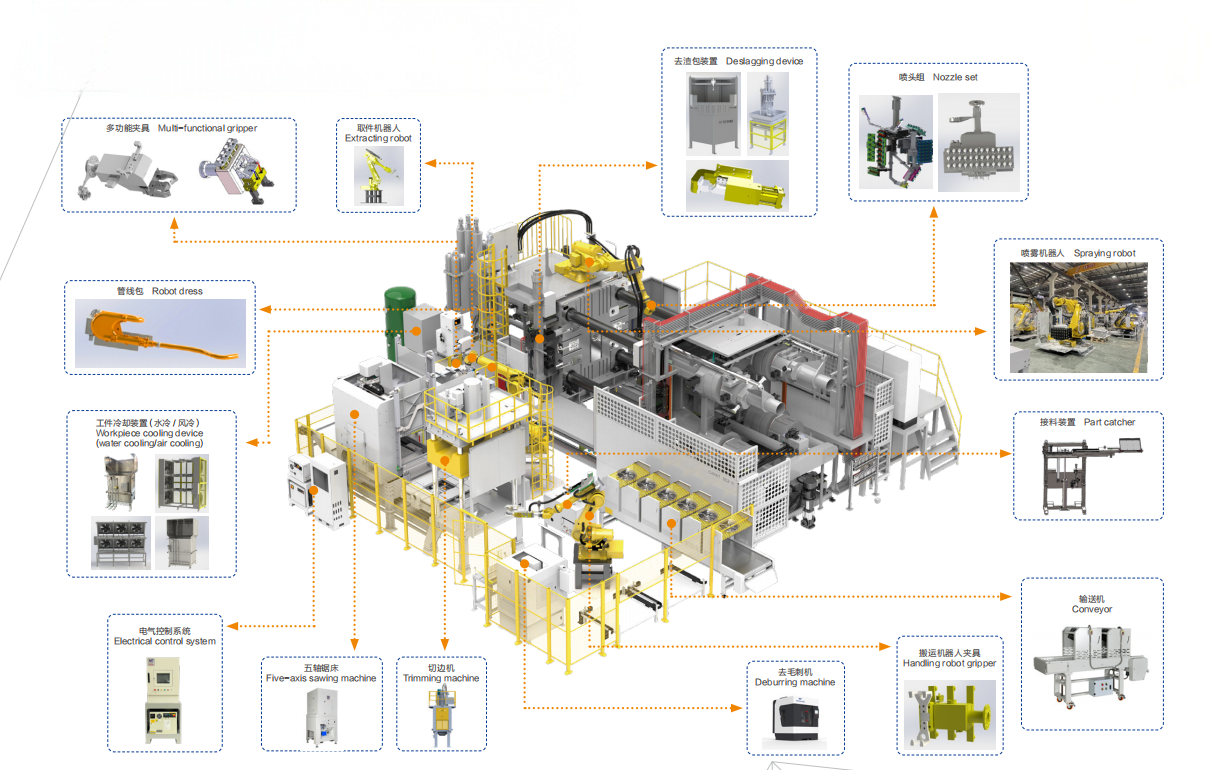
Ang modernong rotor die casting island ay kumpletong automated unit, hindi isang press na nag-iisa. Ang tipikal na konpigurasyon ay nagsasama ng holding furnace na may degassing at automatic dosing, ang die casting machine, extraction robot na may spray at die monitoring, trimming press, at inline inspection tulad ng weight check, end ring vision inspection, o X-ray sampling, na may bawat rotor na natre-trace sa serial number. Ang automasyon dito ay hindi lang tungkol sa pagtitipid sa labor: pinapanatili nitong stable ang proseso window araw-araw, at iyon ang tunay na nagpoprotekta sa efficiency.
Mga Madalas Itanong
T: Bakit ginagamit ang aluminum sa rotor casting? S: Pinagsasama ng aluminum ang magandang conductivity, mababang density, at napakagandang castability. Ang mga hawlang tanso ay mas maganda magkondyut ngunit mas mahirap i-cast nang malayo, kaya ang tanso ay karaniwang inilaan sa mga premium high-efficiency design.
T: Matutuklasan ba ang mga depekto nang hindi kinakarga ang rotor? S: Oo. Ang weight check, electrical resistance testing ng hawla, vision inspection ng end ring, at X-ray sampling ay nagtuklas ng depekto nang hindi sumisira. Ang inline resistance testing ang pinakakaraniwang 100 porsyentong pagsusuri.
T: Gaano kalaking tonelaha ang kailangan para sa rotor casting? S: Depende sa diameter ng rotor at projected area. Ang maliliit na appliance rotor ay tumatakbo sa compact na makina, habang ang malalaking industrial rotor ay maaaring mangailangan ng press na may daan-daang tonelada ng clamping force.
T: Paano nakakaapekto ang skew sa proseso ng casting? S: Ang mga naka-skew na slot ay medyo pinapahirap ang pagpuno dahil espiral ang daloy ng metal, kaya critical ang preheating at injection profile control para sa mga naka-skew na rotor.
T: Kailan dapat i-automate ang rotor line? S: Kapag pinapayagan ng volume ang tuloy-tuloy na pagtakbo, kapag mahigpit ang porosity limit, o kapag hinihingi ng mga customer ang traceability. Para sa EV at premium efficiency motor, ang ganap na automated die casting island ay halos pasukin na kailangan.
Nagpaplano ng rotor production para sa bagong motor program? Kami ay nagtatayo ng turnkey rotor die casting island na sumasaklaw sa pagtatunaw at dosing, casting, extraction, trimming, inspection, at traceability. Ibahagi ang rotor drawing at taunang volume ninyo, at isusukat namin ang cell para sa inyo.
Pahina ng produkto: https://www.ldmotortech.com/fil/products/die-casting