
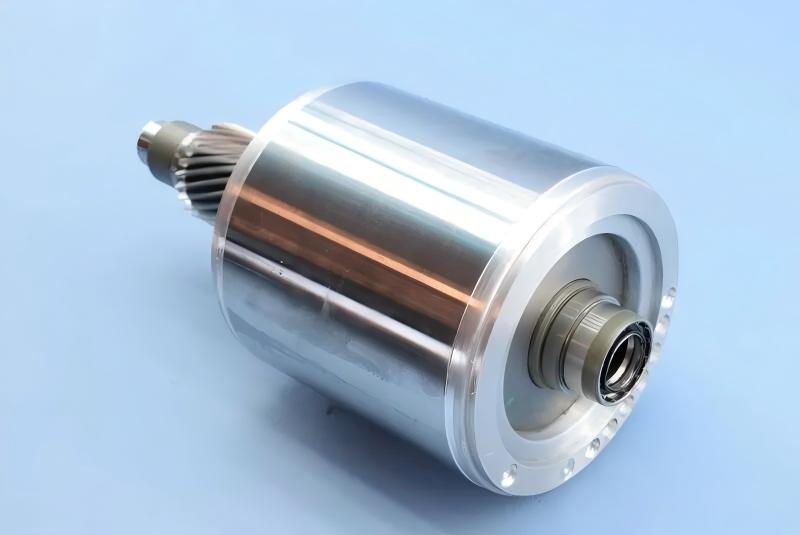
Hampir setiap motor induksi tiga fasa yang dibuat hari ini membawa rotor aluminium cor. Sangkar cor, cincin hubung singkat, sirip pendingin, dan boss penyeimbang dibentuk sebagai satu kesatuan di sekitar paket laminasi, memberikan rotor inersia rendah, rasio torsi-berat tinggi, dan biaya fabrikasi yang tidak dapat ditandingi rotor batang tembaga. Untuk motor traksi kendaraan listrik, kombinasi itu menjadikan rotor aluminium cor pilihan default.
Namun mengecor aluminium di sekitar inti baja bertumpuk tidak sederhana. Perangkap udara, porositas penyusutan, dan batang putus merusak rotor secara diam-diam, dan cacat ini sering lolos inspeksi visual. Artikel ini membahas lima metode pengecoran dan mengapa hanya dua yang mendominasi produksi, parameter material dan proses yang dikendalikan pengecoran berpengalaman, kontrol kualitas yang benar-benar penting, dan apa yang harus dilakukan pulau pengecoran rotor otomatis untuk mempertahankan parameter tersebut dalam volume.
Lima metode pengecoran, dan mengapa dua bertahan
Pengecoran aluminium rotor memiliki lima metode yang diakui: pengecoran getar, gravitasi, sentrifugal, tekanan (die casting), dan tekanan rendah.
Pengecoran getar dan gravitasi memberikan pengumpanan buruk ke cincin bawah saat pembekuan, sehingga porositas penyusutan umum terjadi dan keduanya jarang digunakan. Pengecoran tekanan rendah menghasilkan rotor unggul tetapi belum diadopsi luas oleh produsen motor utama.
Dua metode memikul industri.
1. Pengecoran tekanan. Aluminium cair disuntikkan ke rongga cetakan di bawah tekanan tinggi dan membeku di bawah tekanan itu. Tekanan mendominasi seluruh siklus. Inti rotor dapat dicor dalam keadaan dingin, waktu siklus pendek, dan proses cocok untuk mekanisasi dan otomatisasi penuh. Kelemahannya adalah perangkap udara: logam mengisi rongga dengan kecepatan tinggi, dan jika ventilasi cetakan tidak memadai, gas terlipat ke dalam coran sebagai porositas.
2. Pengecoran sentrifugal. Aluminium cair dituang ke cetakan berputar, dan gaya sentrifugal mengisi rongga dan mengatur pembekuan. Gaya membantu mengeluarkan gas dan inklusi non-logam (lebih ringan dari logam), memperkuat pengumpanan, dan memperhalus struktur butir. Peralatannya lebih sederhana daripada mesin die casting, tetapi penuangan melibatkan banyak pekerjaan manual dan intensitas kerja tinggi.
Untuk produksi rotor volume, pengecoran tekanan menang dalam waktu siklus dan kemampuan otomatisasi. Itulah mengapa pulau pengecoran rotor modern dibangun di sekitar mesin cold chamber.
Pengecoran tekanan: mesin, cetakan, dan parameter
Pengecoran tekanan rotor menggunakan mesin cold chamber, dalam konfigurasi sepenuhnya vertikal, vertikal, atau horizontal. Spesifikasi kunci adalah gaya injeksi, kecepatan injeksi, gaya penguncian, tekanan spesifik injeksi, dan berat tembak aluminium maksimum. Sistem injeksi adalah komponen kritis kualitas: mesin produksi saat ini kebanyakan menggunakan injeksi tiga tahap.
Cetakan die casting memperlakukan paket laminasi rotor sebagai insert, dan slot inti membentuk bagian dari rongga. Desain saluran masuk penting: mesin horizontal dan vertikal biasanya menggunakan saluran pusat melalui runner ke beberapa gate internal yang ditempatkan di cincin tebal untuk pengumpanan baik; mesin sepenuhnya vertikal sering menggunakan saluran pada permukaan sirip. Karena waktu pengisian rongga sangat singkat, cetakan harus membawa ventilasi besar agar udara keluar secara teratur.
Karena aluminium cair mengalir buruk dan dinding coran tebal, tekanan spesifik harus tinggi sementara kecepatan pengisian sengaja rendah. Parameter tipikal untuk rotor motor kecil: tekanan spesifik injeksi 29,4 hingga 39,2 MPa, kecepatan pengisian 15 hingga 25 m/s, suhu penuangan 680 hingga 700 derajat C, suhu cetakan 180 hingga 200 derajat C. Parameter ini berinteraksi dan disetel melalui uji cetakan; dengan saluran permukaan sirip, kehilangan tekanan lebih rendah dan tekanan spesifik dapat sedikit dikurangi.
Untuk pengecoran sentrifugal, suhu aluminium dijaga lebih tinggi, 720 hingga 780 derajat C, suhu cetakan 450 hingga 550 derajat C, dan kecepatan sentrifugal ditentukan dari geometri cincin. Sentrifugal kecepatan variabel lebih disukai daripada kecepatan konstan.
Persyaratan material: kemurnian adalah masalah konduktivitas
Pengecoran rotor menggunakan ingot aluminium leleh ulang kelas satu, A1 99,5 atau A1 99,7 menurut GB 1196, dengan resistivitas pada 20 derajat C 0,027 hingga 0,030 ohm milimeter persegi per meter dan kemurnian tidak kurang dari 99,5 persen. Batas pengotor untuk A1 99,5: besi 0,3 persen, silikon 0,25 persen, besi plus silikon 0,45 persen, tembaga 0,015 persen, total pengotor 0,5 persen.
Setelah peleburan, aluminium cair boleh melebihi batas besi ingot tetapi harus tetap di bawah 0,8 persen besi dan 1 persen total pengotor, sementara resistivitas harus tetap memenuhi spesifikasi ingot. Setiap shift sebelum produksi, leburan krusibel diambil sampel dan dianalisis.
Praktik peleburan sama pentingnya dengan komposisi. Krusibel besi cor harus dilapisi cat pelindung suhu tinggi sebelum digunakan untuk mencegah penyerapan besi ke leburan. Pengembalian saluran masuk dan runner harus di bawah 15 persen dari muatan untuk melindungi kemurnian leburan. Degassing dan pembuangan terak dilakukan dengan garam klorida seperti natrium klorida pada 0,1 hingga 0,5 persen dari berat leburan, untuk mengeluarkan gas dan menghilangkan inklusi.
Kontrol paket laminasi sebelum pengecoran sama ketatnya: burr dalam batas gambar, tidak ada minyak atau karat pada laminasi, gigi halus dan rata. Rotor yang discrap boleh dilelehkan ulang sekali; laminasi yang telah dilelehkan dua kali tidak boleh digunakan kembali.
Kontrol kualitas: pemeriksaan yang menentukan umur rotor
1. Toleransi panjang inti: plus 2,0 mm untuk inti di bawah 160 mm, plus 2,5 mm untuk inti lebih panjang. 2. Garis miring pada diameter luar rotor harus lurus, tanpa lekukan terlihat, dan dimensi miring harus memenuhi gambar. 3. Burr dan flash pada cincin dan sirip, serta aluminium sisa pada diameter luar inti, harus dibersihkan sepenuhnya. Tidak boleh ada aluminium terjepit di antara laminasi atau di dalam lubang poros. 4. Porositas penyusutan cincin: maksimal tiga titik, masing-masing di bawah 3 mm kedalaman dan di bawah 5 mm diameter. Cincin dan sirip harus bebas retak, bengkok, inklusi, dan kerusakan benturan; sambungan dingin pada sirip tidak boleh melebihi seperempat panjang sirip, dan profil sirip hilang tidak boleh melebihi 3 mm. 5. Boss penyeimbang harus bebas retak; material hilang tidak boleh melebihi seperlima tinggi boss, dan maksimal seperempat boss per ujung boleh terpengaruh. 6. Konsentrisitas antara diameter luar cincin dan diameter luar inti harus memenuhi tingkat toleransi yang ditentukan. 7. Batang putus atau menipis tidak diizinkan. Setiap rotor diuji 100 persen, biasanya dengan metode perbandingan ayunan arus, dan ayunan yang dihitung tidak boleh melebihi 3 persen. 8. Pengisian kurang atau cekungan pada bukaan slot harus dalam batas yang ditentukan. 9. Kedalaman gores pada diameter luar rotor tidak boleh melebihi allowance finishing.
Dua dari pemeriksaan ini layak ditekankan. Uji batang putus adalah elektrikal, bukan visual: rotor bisa tampak sempurna dan tetap membawa batang retak. Dan batas ayunan arus 3 persen adalah gerbang industri yang memisahkan rotor yang dapat dikirim dari scrap.
Apa yang harus diotomatisasi pulau pengecoran rotor modern
Parameter di atas dapat dicapai dengan tangan untuk beberapa rotor per jam. Pada volume produksi, mereka memerlukan sel mesin yang menjaganya konsisten:
1. Penanganan leburan konsisten. Tungku holding menjaga aluminium pada suhu, dan soup feeder (ladle otomatis) mengukur setiap tembakan ke mesin die casting. Konsistensi berat tembakan adalah pertahanan pertama melawan porositas dan pengisian pendek. 2. Kontrol suhu cetakan. Cetakan harus berada pada 180-200 derajat C setiap siklus. Pulau pengecoran mengintegrasikan pengontrol suhu cetakan dan logika preheat agar tembakan pertama shift tidak menjadi scrap. 3. Penanganan inti. Paket laminasi tiba sebagai insert. Sel harus memuat inti, memverifikasi kemiringan dan orientasi, dan menurunkan rotor jadi tanpa membengkokkan sirip atau menggores diameter luar. 4. Trimming dan pemisahan. Runner dan gate dihilangkan dalam sel, dengan gaya potong terkontrol agar tidak merusak sirip dan boss penyeimbang. 5. Inspeksi 100 persen. Uji batang putus dan kontrol dimensi diintegrasikan sebagai stasiun dalam lini, bukan sampling di bangku laboratorium. Data dicatat per rotor: parameter tembakan, suhu cetakan, dan hasil uji.
Sel yang tidak memenuhi lima hal ini adalah mesin press dengan pembantu, bukan pulau pengecoran.
Pertanyaan yang harus dijawab sebelum menspesifikasi pulau pengecoran
1. Rentang diameter rotor, panjang inti, dan tinggi paket, dan berapa model rotor berbagi lini? 2. Grade aluminium dan spesifikasi leburan, dan apakah leburan disuplai dari satu tungku holding atau beberapa? 3. Metode pengecoran: tekanan, sentrifugal, atau keduanya untuk keluarga rotor berbeda? 4. Target waktu siklus dan output per shift, dan tingkat scrap yang dapat diterima? 5. Kontrol apa yang harus dicatat per rotor: parameter tembakan, suhu cetakan, uji batang putus, dimensi? 6. Operasi hilir dalam sel yang sama: trimming, press poros, pembubutan, balancing?
Pertanyaan yang sering diajukan
T: Mengapa pengecoran tekanan lebih disukai daripada sentrifugal untuk rotor? J: Waktu siklus dan otomatisasi. Pengecoran tekanan mengisi dalam milidetik dan terintegrasi rapi dengan ladle otomatis, robot ekstraksi, dan mesin trim. Pengecoran sentrifugal menghasilkan metalurgi baik tetapi bergantung pada penuangan manual, yang membatasi throughput dan konsistensi.
T: Mengapa kandungan besi dalam aluminium rotor penting? J: Besi menaikkan resistivitas dan merugikan efisiensi motor. Batas ingot adalah 0,3 persen, batas leburan 0,8 persen, dan spesifikasi resistivitas adalah kendala mengikat. Lapisan pelindung krusibel ada sebagian besar untuk mencegah penyerapan besi.
T: Apa itu sistem injeksi tiga tahap pada mesin die casting? J: Profil tembakan dengan fase pendekatan lambat, pengisian cepat, dan intensifikasi. Untuk rotor, tahap pengisian cepat mendominasi risiko porositas karena udara harus keluar melalui ventilasi sebelum logam tiba.
T: Bagaimana batang putus dideteksi? J: Dengan metode perbandingan ayunan arus, uji elektrikal yang diterapkan pada setiap rotor. Ayunan di atas 3 persen menunjukkan batang putus atau menipis dan rotor ditolak, meski tampak sempurna.
T: Berapa suhu cetakan yang harus digunakan pengecoran rotor? J: Biasanya 180 hingga 200 derajat C. Terlalu dingin dan pengisian tidak lengkap; terlalu panas dan waktu siklus serta porositas penyusutan menderita. Itulah mengapa pulau pengecoran menyertakan kontrol suhu cetakan.
T: Bisakah rotor scrap dilelehkan ulang? J: Sekali, ya. Laminasi yang telah melalui pelelehan ulang dua kali tidak boleh digunakan kembali, karena kondisi burr dan geometri gigi menurun.
Merencanakan lini pengecoran rotor atau meningkatkan yang sudah ada? Kami merancang pulau pengecoran rotor turnkey: peleburan dan holding, dosing soup feeder (ladle otomatis), mesin die casting, kontrol suhu cetakan, robot ekstraksi, trimming, dan stasiun inspeksi 100 persen. Beri tahu kami rentang rotor, target waktu siklus, dan toleransi scrap Anda, dan kami akan mengusulkan konfigurasi pulau.
Kapabilitas terkait: pulau pengecoran rotor di https://www.ldmotortech.com/en/products/die-casting Kapabilitas terkait: lini perakitan motor di https://www.ldmotortech.com/en/products/motor-assembly