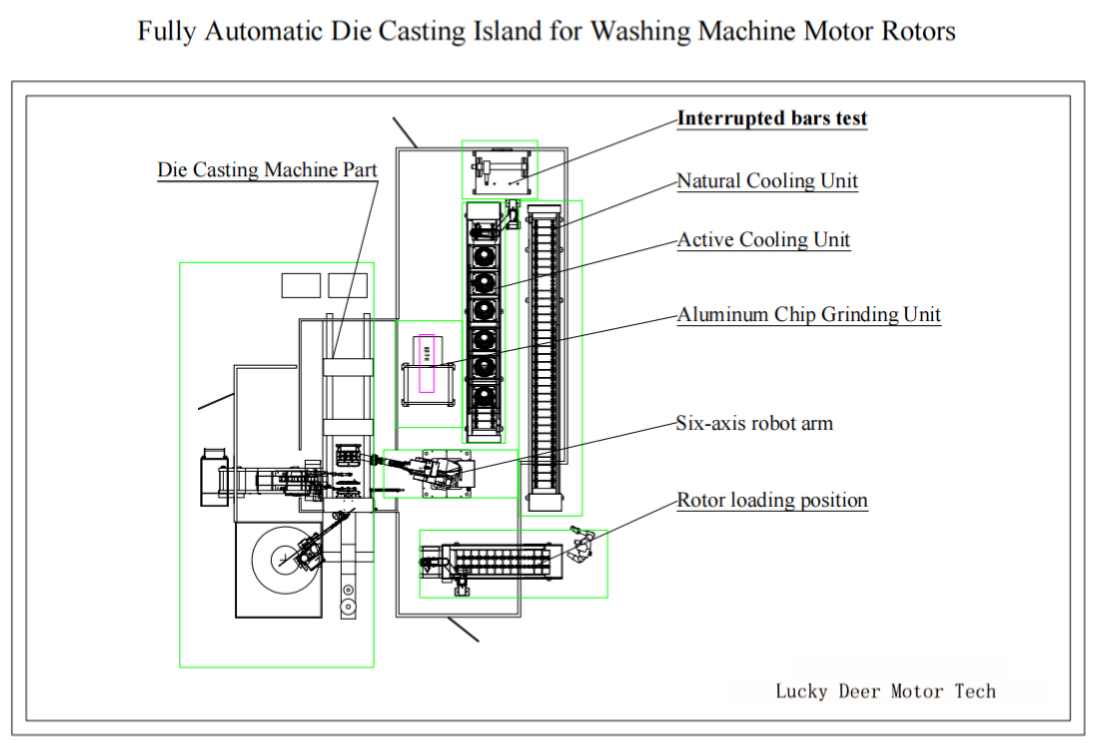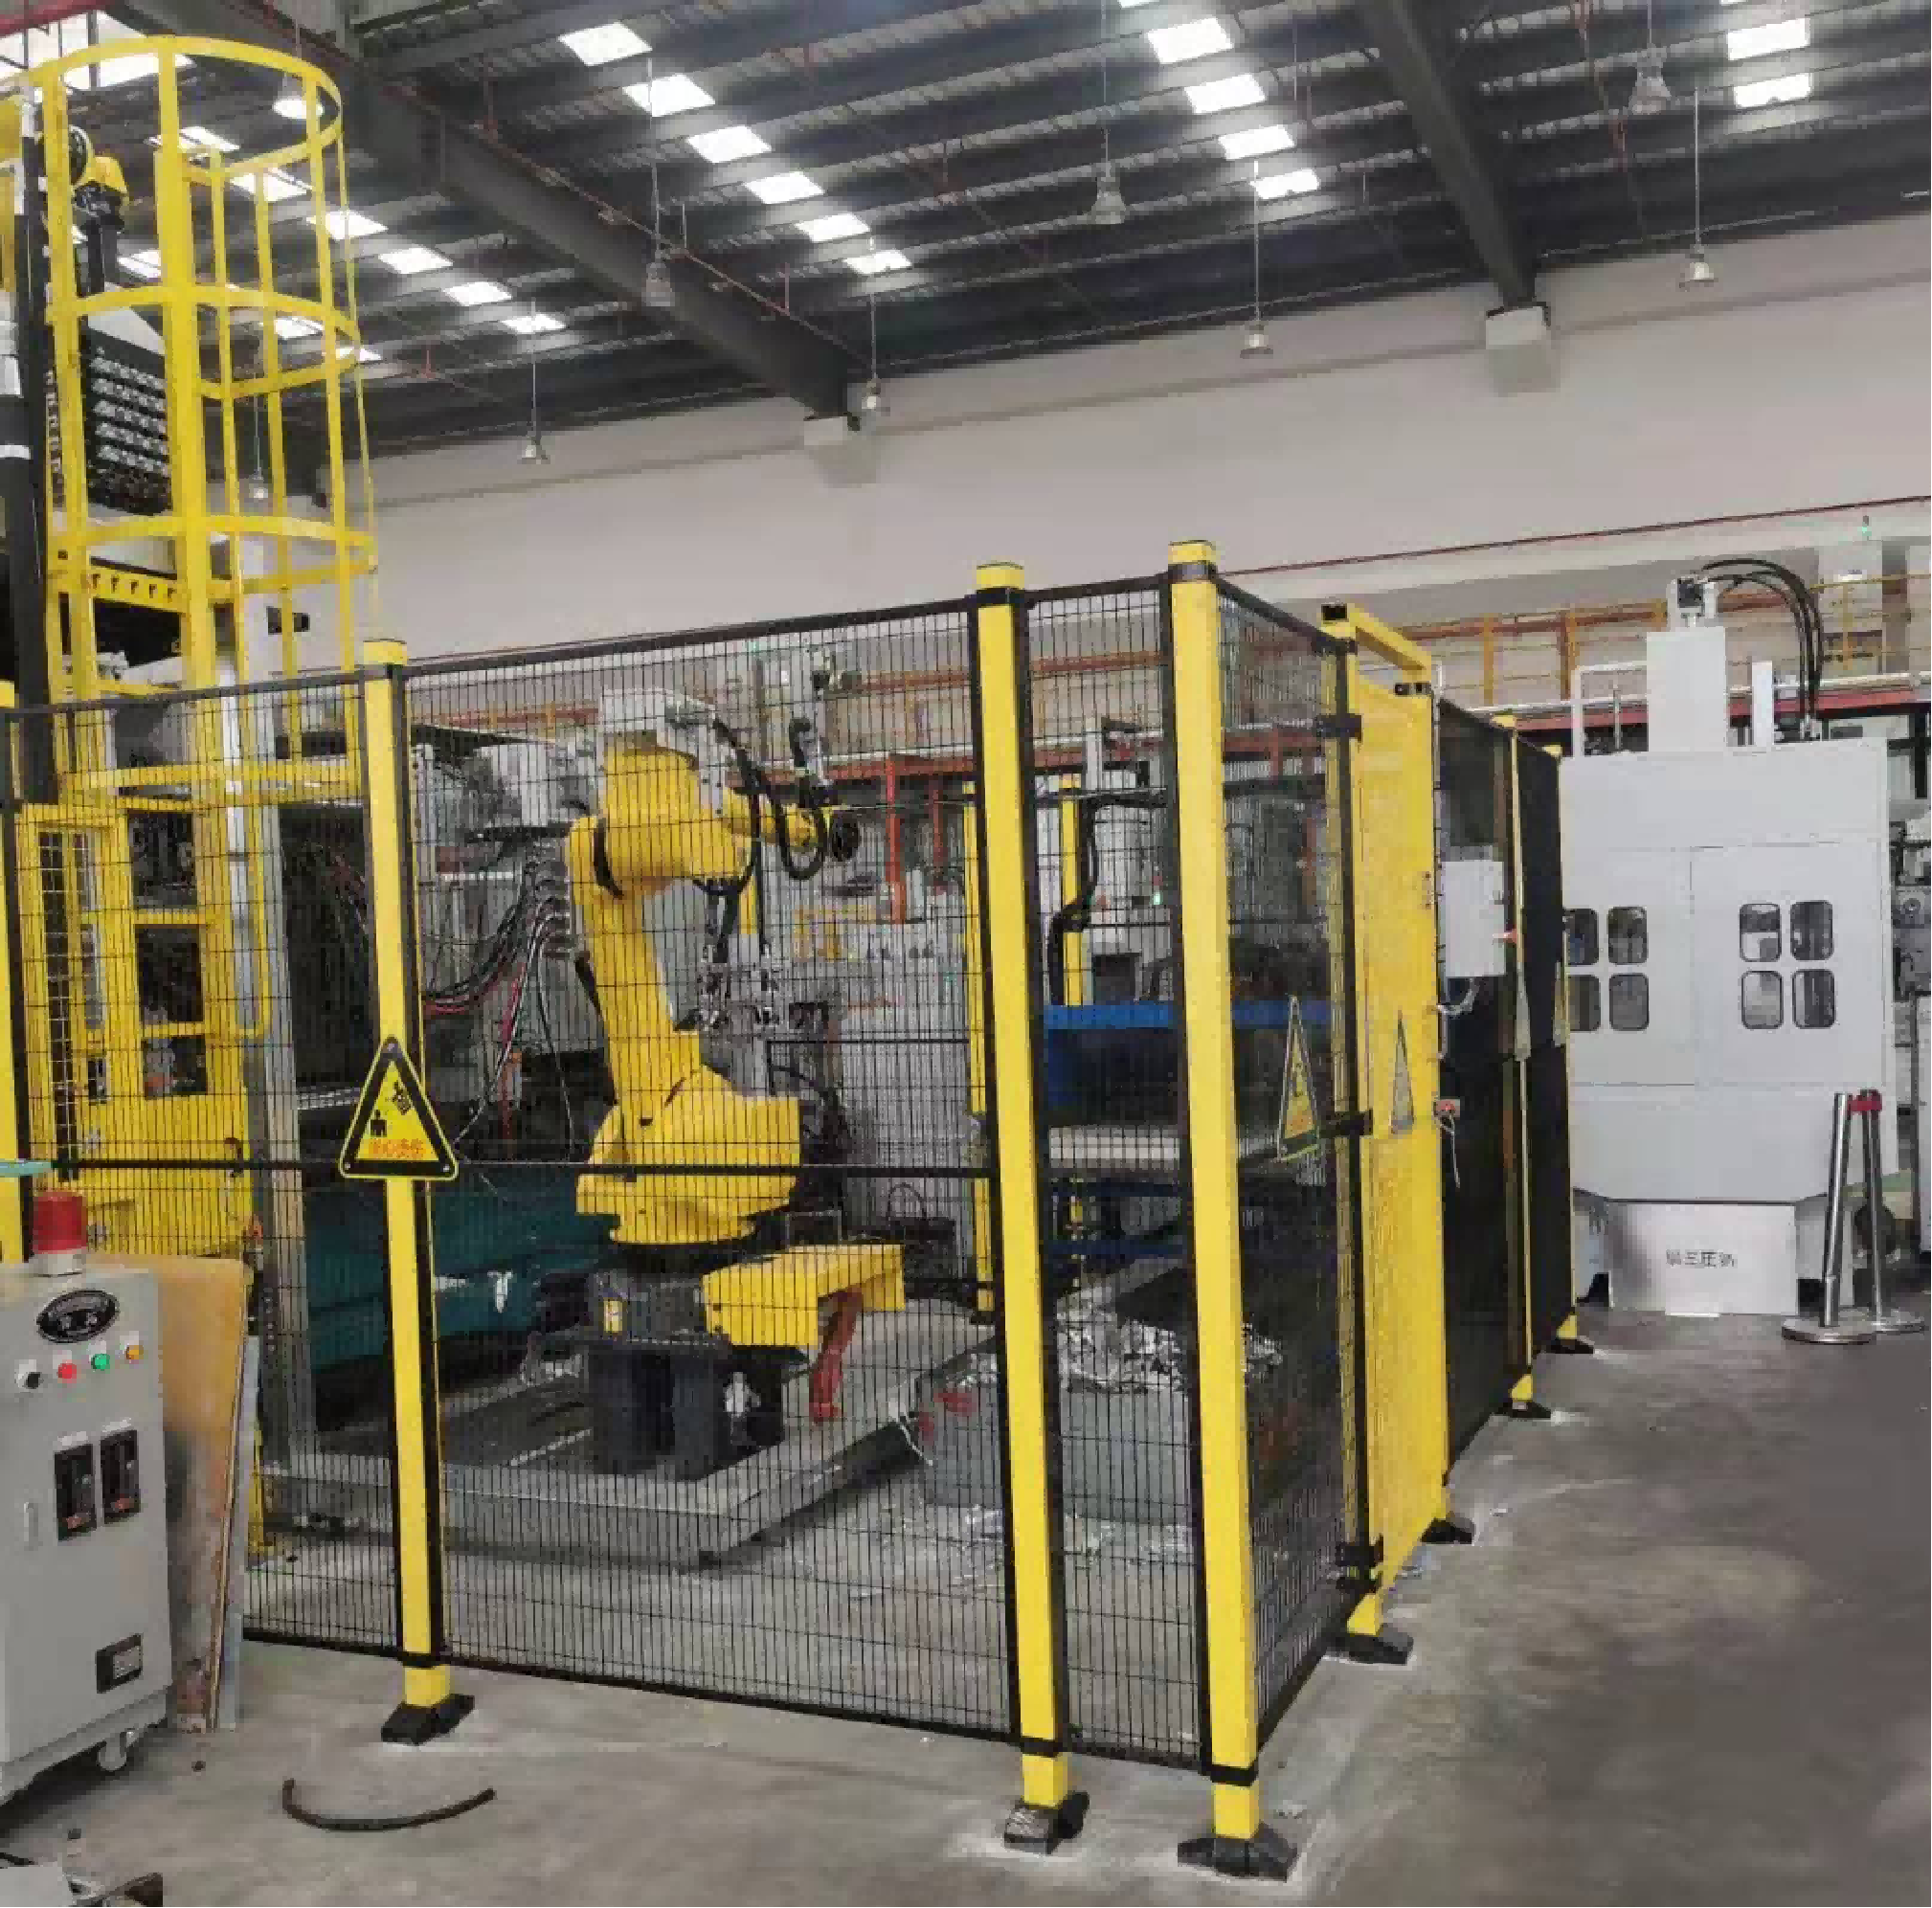
Tanyakan kepada dua pabrik motor apa itu mesin cor rotor, dan Anda akan mendapat dua jawaban. Yang satu menyebut sebuah mesin press. Yang lain menyebut sebuah sel: stasiun pemasukan paket inti, robot enam sumbu, mesin die casting dengan sendok otomatis, stasiun gerinda, unit pendingin, dan inspeksi broken-bar, semuanya dalam satu lini.
Jawaban yang benar adalah yang kedua. Island die casting rotor motor adalah sel otomasi lengkap tempat paket inti dimasukkan, dicor, dikeluarkan, difinishing, didinginkan, diperiksa, dan ditelusuri dalam satu aliran berkesinambungan. Ini juga tahap terbentuknya sangkar tupai motor induksi, dan tempat cacat tersembunyi dicegah atau justru diciptakan. Kebanyakan pembeli mulai dengan membandingkan tonase press. Kenyataannya, output dan kualitas cor ditentukan oleh seberapa seimbang stasiun-stasiun di sekitar press.
Mengapa cor rotor dibuat sebagai sel, bukan mesin tunggal
Rotor dicor di dalam paket inti baja yang telah ditumpuk dan diberi kemiringan slot. Aluminium cair harus mengisi dalam satu sampai tiga detik setiap slot, kedua ring ujung, dan sering kali bilah kipas. Toleransinya sangat kecil. Empat variabel harus stabil bersamaan: suhu dan kandungan gas lelehan di tungku, profil kecepatan dan tekanan injeksi, suhu cetakan, serta ventilasi atau vakum.
Seorang operator tidak bisa menjaga empat variabel stabil selama tiga shift. Sebuah sel bisa, karena setiap stasiun adalah aksi mekanis tetap yang dapat diulang: robot memasukkan paket dengan cara yang sama setiap siklus, penyemprot menerapkan jumlah release agent yang sama, unit pendingin membawa rotor ke suhu yang sama sebelum inspeksi. Alasan sel seperti ini ada adalah stabilitas, bukan penghematan tenaga kerja.
Stasiun demi stasiun di island die casting rotor
1. Pemasukan inti. Paket inti yang ditumpuk dan dimiringkan tiba di sel lewat jalur masuk atau magazine. Stasiun ini mengarahkan setiap paket dan memastikan keberadaan serta posisinya sebelum robot mengambilnya, mencegah penyebab kerusakan cetakan paling umum: paket duduk miring.
2. Pick and place. Robot enam sumbu dengan fixture khusus memasukkan ke cetakan dan mengeluarkan setelah cor, sekaligus memindahkan rotor antar stasiun berikutnya. Inilah yang mengubah kumpulan mesin menjadi satu aliran terus-menerus, bukan rangkaian serah terima manual.
3. Mesin die casting dan sendok otomatis. Setelah cetakan menutup, aluminium cair didosing ke selongsong injeksi. Alat pendosis adalah sendok otomatis, di beberapa pasar disebut soup feeder, yang memindahkan volume terukur dari tungku penahan setiap siklus. Hanya dengan volume konstan perilaku pengisian dan pembentukan ring ujung bisa diulang.
4. Kontrol suhu cetakan, servo sprayer, dan dosing release agent. Di antara tembakan, cetakan disemprot dan suhunya dijaga dalam pita sempit oleh pengontrol sel. Cetakan terlalu dingin menyebabkan cold shut dan pengisian tidak penuh; terlalu panas menyebabkan lengket dan siklus lebih panjang. Servo sprayer menerapkan release agent mengikuti pola terkendali, bukan menggenangi rongga cetakan.
5. Gerinda dan poles. Setelah dikeluarkan, robot meletakkan rotor ke stasiun gerinda dan poles untuk perawatan permukaan, menghilangkan bekas gate dan flash sehingga bagian berada dalam kondisi yang diharapkan pemesinan dan balancing berikutnya.
6. Pendinginan udara terkendali. Hasil inspeksi bergantung pada suhu, karena itu rotor dibawa ke suhu tertentu di unit pendingin sebelum diuji. Mendinginkan hingga suhu stabil membuat inspeksi listrik berikutnya bermakna, bukan sekadar perkiraan.
7. Inspeksi broken-bar. Stasiun ini memeriksa apakah rotor yang sudah dingin memiliki batang patah atau terisi tidak penuh. Batang patah menaikkan resistansi rotor, menambah rugi, dan menurunkan torsi, dan tidak terlihat dari luar. Inspeksi broken-bar inline adalah gerbang terakhir sebelum rotor diterima dan pemeriksaan paling bernilai di sel.
8. Ketertelusuran. Island modern mencatat parameter tembakan, suhu cetakan, dan hasil inspeksi terhadap nomor seri rotor. Ketika sebuah motor gagal uji performa di kemudian hari, catatan itu memungkinkan pabrik menelusuri kembali ke shift, cetakan, dan batch lelehan yang menghasilkan rotor tersebut.
Apa yang menentukan waktu siklus dan output per jam
Siklus sel bukan siklus cor. Ia sama dengan waktu stasiun terpanjang ditambah waktu penanganan robot antar stasiun. Sebuah press yang mengisi dan membeku dalam 20 detik bisa tertahan di 45 detik karena penyemprotan dan dosing, atau 60 detik karena pendinginan.
Perhitungannya sederhana. Bagi 3600 dengan siklus sel dalam detik untuk mendapat potongan teoretis per jam, lalu terapkan faktor ketersediaan untuk ganti cetakan, penyetelan semprotan, dan hentian terencana. Siklus 45 detik menghasilkan 80 rotor per jam teoretis; pada ketersediaan 85 persen sekitar 68. Selalu tanyakan kepada pemasok angka mana yang menjadi dasar penawarannya: jarak antara output teoretis dan nyata adalah tempat tenggat waktu hilang.
Apa yang harus ditentukan sebelum meminta penawaran
1. Rentang rotor: diameter paket, panjang tumpukan, geometri slot, sudut kemiringan, dan apakah bilah kipas atau fitur balancing dicor sekaligus. 2. Paduan dan level proses: cor aluminium konvensional, atau cor berbantu vakum untuk rotor efisiensi tinggi dan kendaraan listrik dengan batas porositas ketat. 3. Output per jam dan pola shift, termasuk apakah sel harus berjalan tanpa operator. 4. Tingkat otomasi tiap stasiun, dari pemasukan manual sampai pemasukan, pemindahan, dan inspeksi sepenuhnya otomatis. 5. Persyaratan inspeksi dan data: uji broken-bar, cek berat, inspeksi visual ring ujung, sampling sinar-X, dan apakah hasil harus direkam ke sistem ketertelusuran. 6. Luas lantai, utilitas, dan pembuangan asap yang tersedia di lokasi instalasi.
Semakin jelas daftar ini, semakin tepat konfigurasi sel, dan semakin kecil risiko membeli kapasitas yang tidak terpakai atau menemukan bottleneck setelah instalasi.
Pertanyaan yang sering diajukan
T: Apa perbedaan mesin die casting dan island die casting? J: Mesin melakukan pengecoran. Island adalah sel lengkap di sekitarnya: pemasukan paket, penanganan robot, dosing, penyemprotan, finishing, pendinginan, inspeksi, dan ketertelusuran. Output dan konsistensi berasal dari sel, bukan dari press saja.
T: Apa itu soup feeder? J: Sendok otomatis yang memindahkan volume aluminium cair terukur dari tungku penahan ke selongsong injeksi setiap siklus. Volume yang konstan penting agar pembentukan sangkar dapat diulang.
T: Mengapa inspeksi broken-bar perlu jika cor tampak baik? J: Cacat sangkar ada di dalam. Batang patah atau terisi tidak penuh tidak terlihat dari luar, tetapi menaikkan resistansi rotor dan menurunkan efisiensi motor. Uji broken-bar listrik mendeteksinya tanpa merusak pada setiap rotor.
T: Berapa luas lantai yang dibutuhkan island die casting rotor? J: Tergantung jumlah stasiun dan metode pendinginan. Sel kompak untuk rotor peralatan rumah tangga muat di area kecil, sedangkan sel besar untuk rotor industri dengan pendinginan diperpanjang dan inspeksi lengkap butuh jauh lebih luas. Pemasok sebaiknya menyertakan gambar tata letak bersama penawaran.
T: Dapatkah satu island menangani beberapa model rotor? J: Bisa, jika rentangnya didefinisikan sejak awal. Pergantian model ditangani lewat pemanggilan program, pergantian fixture, dan pergantian cetakan, sehingga sel mencakup satu keluarga rotor, bukan satu nomor part saja.
Sedang merencanakan proyek cor rotor? Kami membangun island die casting rotor motor turnkey, mulai dari pemasukan paket inti dan penanganan robot sampai pendinginan, inspeksi broken-bar, dan ketertelusuran. Beri tahu kami rentang rotor, paduan, dan target output per jam, dan kami akan mengusulkan konfigurasi sel.
Kemampuan terkait: island die casting rotor motor di https://www.ldmotortech.com/id/products/die-casting Kemampuan terkait: otomasi perakitan motor di https://www.ldmotortech.com/id/products/motor-assembly