
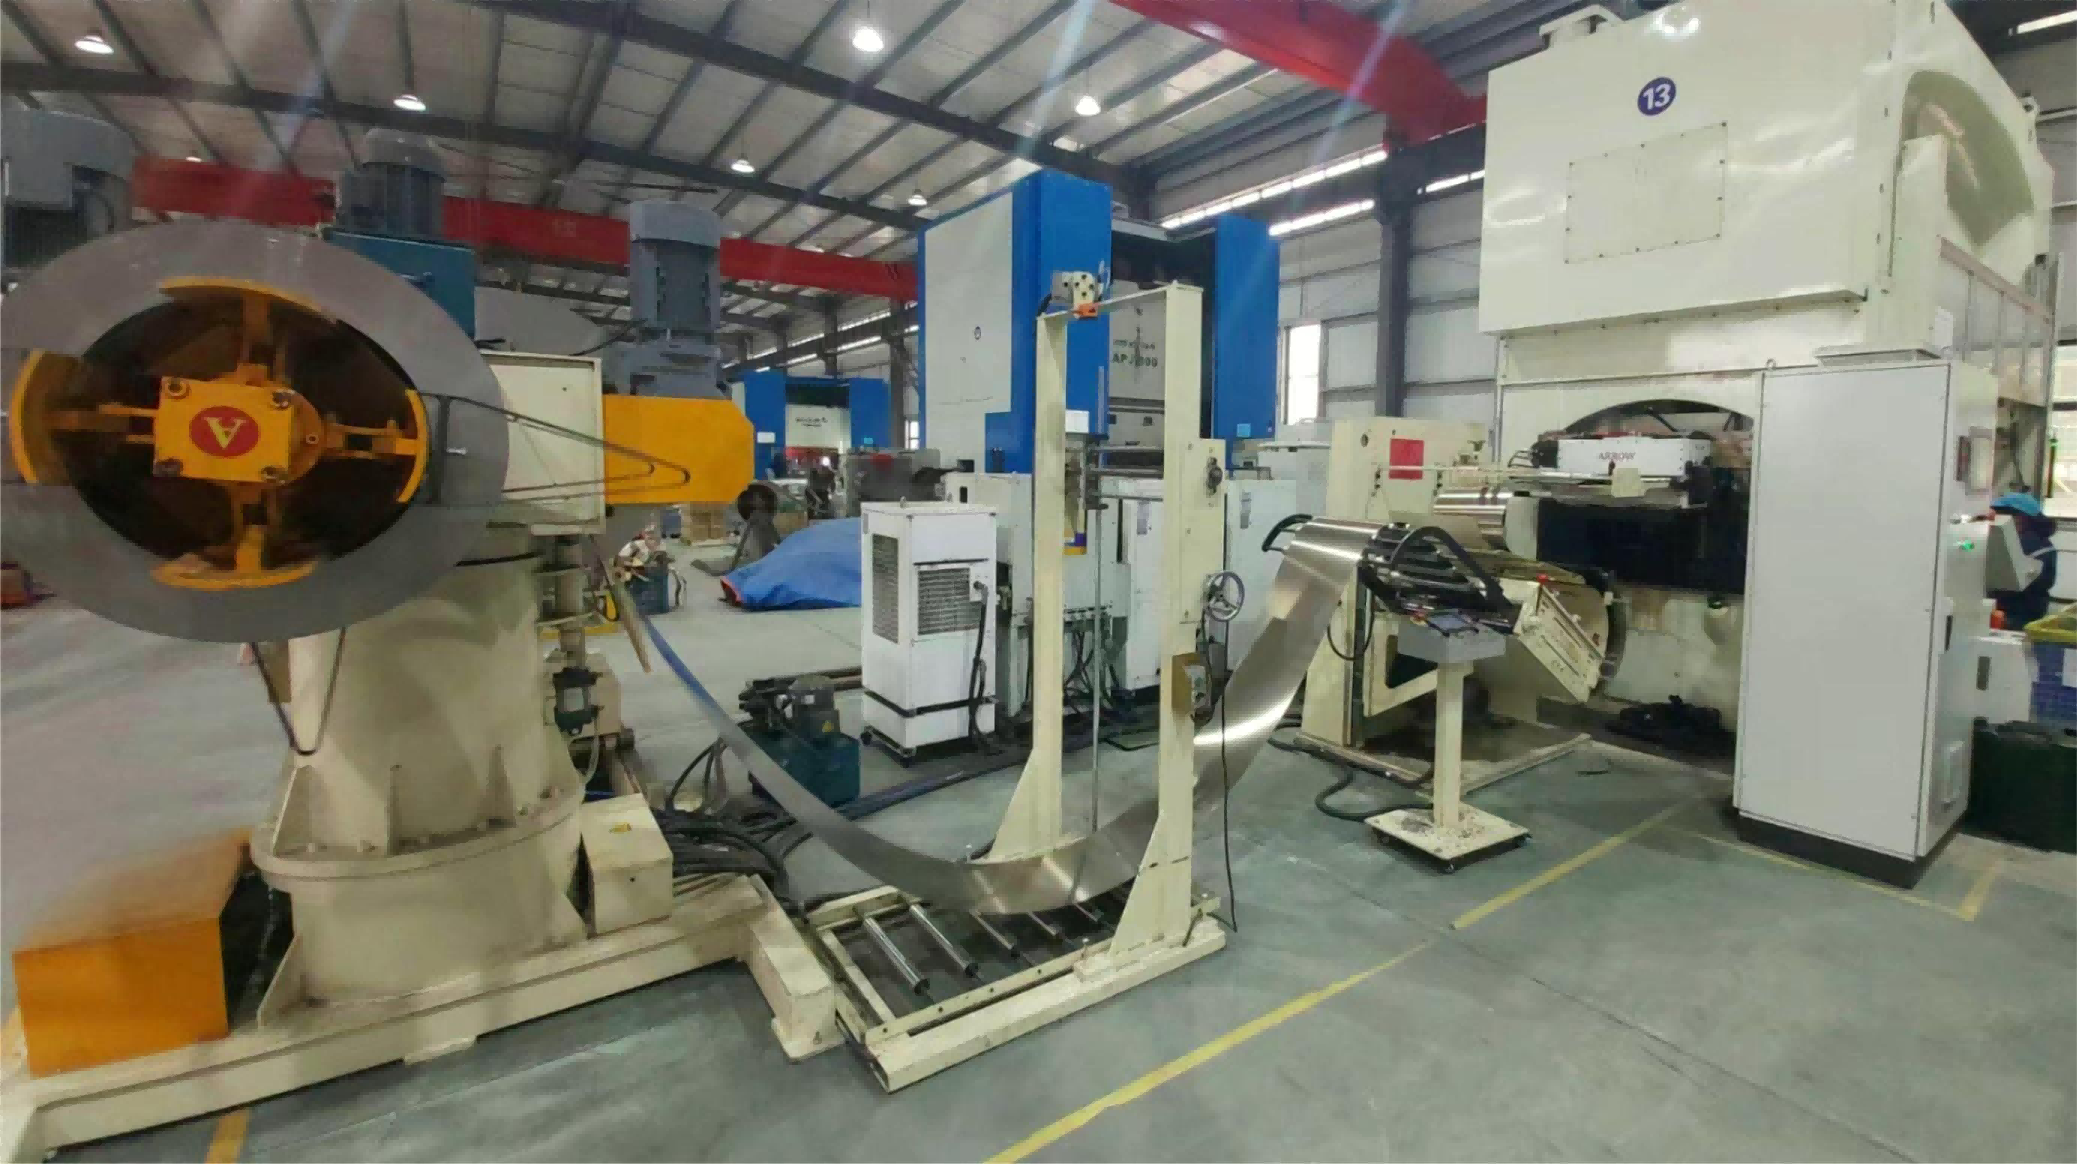
BODY: Setiap motor listrik dimulai dari baja tipis. Sebelum ada belitan, poros, atau rumah, ratusan laminasi presisi harus dicap dari baja listrik — dan untuk produksi motor volume tinggi, progressive die stamping adalah proses yang membuatnya ekonomis. Panduan ini mencakup alur lengkap: dari persiapan coil hingga inti motor yang tertumpuk, ter-curling, dan terinspeksi.
Mengapa laminasi ada
Inti besi padat akan mengalirkan arus eddy yang besar, membuang energi menjadi panas. Laminasi — lembaran tipis yang saling terisolasi dan ditumpuk — memutus arus tersebut. Keputusan desain tunggal inilah yang membuat manufaktur motor tak terpisahkan dari stamping lembaran logam presisi.
Proses progressive stamping langkah demi langkah
Langkah 1. Persiapan coil dan feeding.
Lini dimulai dengan coil baja silikon non-orientasi. Decoiler dan sistem feeding servo kecepatan tinggi memajukan strip ke dalam mesin press dengan akurasi posisi yang diukur dalam seperseratus milimeter. Kecepatan feeding, bukan kecepatan press, biasanya menjadi batas laju lini keseluruhan — itulah mengapa feeding servo dengan perataan multi-roller layak dispesifikasi dengan cermat.
Langkah 2. Progresi dalam die.
Strip melewati die progresif multi-stasiun. Pada setiap langkah press, pilot menyelaraskan strip pada lubang referensi yang telah dilubangi sebelumnya, stasiun-stasiun secara bertahap menembus slot, membentuk profil dalam dan luar, serta membentuk tab interlock, dan stasiun akhir memotong laminasi jadi. Satu die dapat menjalankan 10 hingga 20 stasiun. Tab interlock yang terbentuk dalam die menumpuk laminasi secara otomatis saat jatuh — beginilah penumpukan menjadi "gratis".
Langkah 3. Pelumasan dan kontrol geram.
Pelumasan kabut presisi mengaplikasikan film pelumas ultra-tipis — cukup untuk memperpanjang umur die dan mengurangi pembentukan geram, tetapi cukup sedikit agar tidak mencemari lapisan isolasi laminasi. Tinggi geram adalah metrik kualitas utama: geram berlebih dapat menembus isolasi antarlembar setelah penumpukan, menciptakan hubung singkat antarlamina dan meningkatkan rugi inti.
Langkah 4. Penumpukan, pengelasan, dan curling.
Tergantung produknya: tumpukan interlock terakumulasi dalam die hingga ketinggian terprogram; inti las melewati stasiun potong-las otomatis untuk penggabungan jahitan atau laser; dan inti stator untuk keluarga motor tertentu melanjutkan ke proses curling — strip laminasi beralur digulung menjadi bentuk lingkaran akhirnya, proses khusus yang dipakai pada desain motor efisiensi tinggi dan rotor luar.
Langkah 5. Pressing dan inspeksi.
Inti rotor dan stator jadi menjalani inspeksi pressing untuk memverifikasi tinggi tumpukan, diameter luar dan dalam, serta integritas antarlamina. Untuk inti rotor yang menuju die casting, pemeriksaan dimensi langsung mengalir ke sel pengecoran hilir.
Metrik kualitas kunci dalam stamping laminasi
1. Tinggi geram — mengendalikan hubung singkat antarlamina dan rugi inti. 2. Akurasi pitch slot — memengaruhi pemasangan belitan dan torsi cogging. 3. Konsistensi tinggi tumpukan — menentukan variasi performa antarmotor. 4. Integritas lapisan — menentukan resistansi isolasi inti jadi. 5. Tingkat scrap — material adalah biaya dominan dalam produksi laminasi.
Baja listrik menyumbang porsi signifikan dari bill of material motor. Lini stamping yang menjaga toleransi ketat menjaga scrap — dan biaya per motor — tetap rendah.
Kecepatan atau akurasi? Anda butuh keduanya
Press kecepatan tinggi untuk laminasi berjalan dari sekitar 200 hingga lebih dari 800 langkah per menit. Keputusan peralatan yang melindungi kualitas pada kecepatan itu tidak glamor tetapi menentukan:
1. Feeding servo dengan koreksi posisi loop tertutup. 2. Sensor dalam die yang mendeteksi salah umpan atau slug kembali. 3. Sistem leveling hidrolik dalam die yang menjaga kerataan sepanjang produksi. 4. Pemosisian rotari berpenggerak servo untuk orientasi laminasi yang konsisten. 5. Pengukuran pelumasan otomatis.
Mengotomasi sel stamping penuh
Sistem otomasi stamping inti motor modern mengintegrasikan persiapan strip, feeding, pelumasan, perataan, pressing, inspeksi, dan curling inti stator ke dalam satu aliran kontinu. Dibanding press berdiri sendiri dan penanganan material manual, sel terintegrasi memberikan output efektif lebih tinggi dengan waktu idle lebih sedikit antarcoil dan tumpukan, data kualitas tertelusur per batch, paparan tenaga kerja lebih rendah terhadap operasi press, dan pasokan konsisten ke lini die casting rotor dan perakitan motor hilir.
Pertanyaan yang sering diajukan
T: Berapa kecepatan yang dapat dicapai progressive stamping untuk laminasi motor? J: Lini produksi umumnya berjalan 300 hingga 600 langkah per menit tergantung ukuran laminasi, ketebalan material, dan kompleksitas die; lini khusus melampaui 800 langkah per menit.
T: Berapa ketebalan baja yang digunakan untuk laminasi motor? J: Umumnya 0,2 hingga 0,5 mm untuk sebagian besar keluarga motor. Laminasi lebih tipis mengurangi rugi inti tetapi meningkatkan kesulitan stamping dan jumlah lembar per tumpukan.
T: Bisakah satu lini memproduksi laminasi rotor dan stator? J: Bisa, dengan setup ganti die cepat. Waktu changeover adalah spesifikasi lini kunci bagi pabrik yang menjalankan beberapa model motor.
T: Apa itu curling inti stator? J: Proses pembentukan di mana strip laminasi digulung menjadi inti stator silinder — dipakai pada desain motor efisiensi tinggi dan rotor luar tertentu, dan tersedia sebagai stasiun terintegrasi lini stamping.
Merencanakan proyek stamping laminasi? Jelajahi sistem otomasi stamping inti motor kami — dari feeding servo dan pelumasan kabut hingga pemosisian rotari, leveling dalam die, inspeksi pressing, dan curling stator. Kirimkan gambar laminasi dan target volume Anda untuk proposal proses.
Halaman produk: https://www.ldmotortech.com/id/products/stamping Bacaan terkait: sel die casting rotor di https://www.ldmotortech.com/id/products/die-casting dan lini perakitan motor di https://www.ldmotortech.com/id/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly