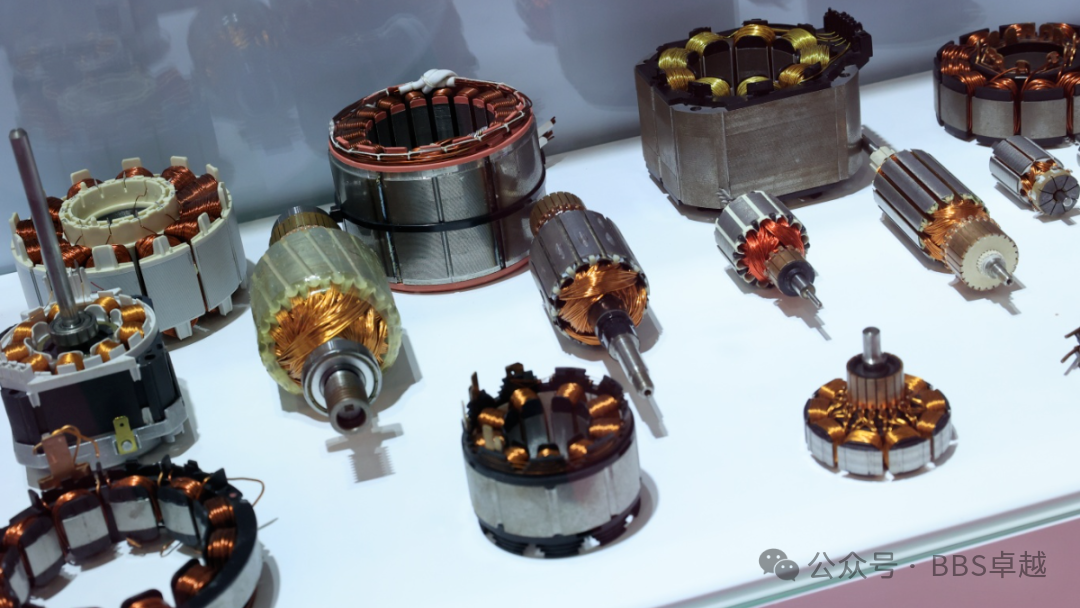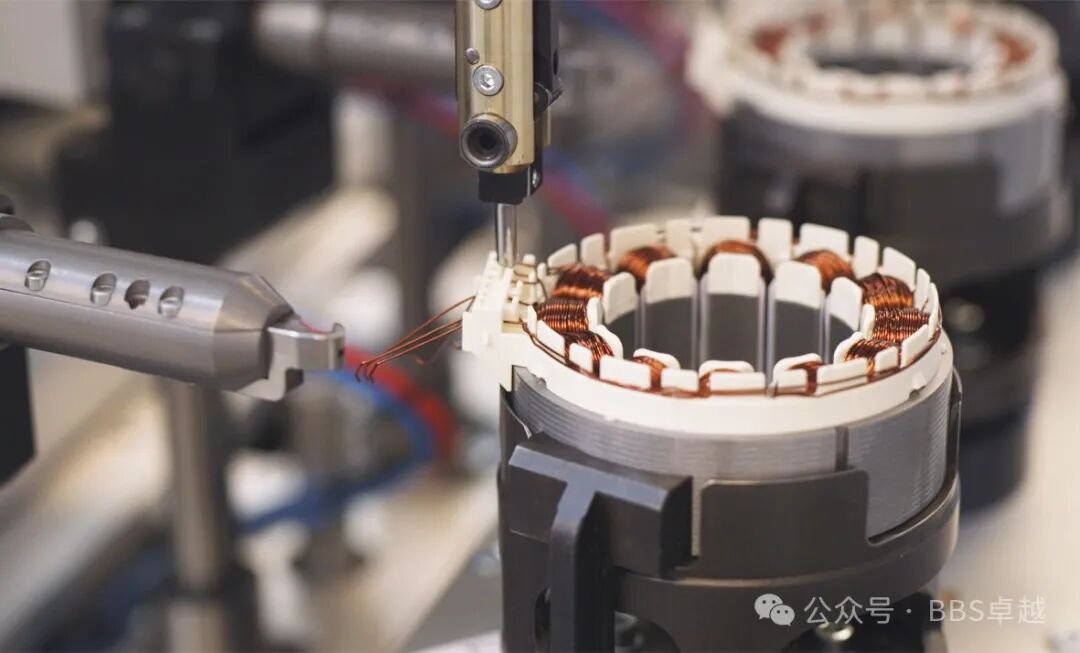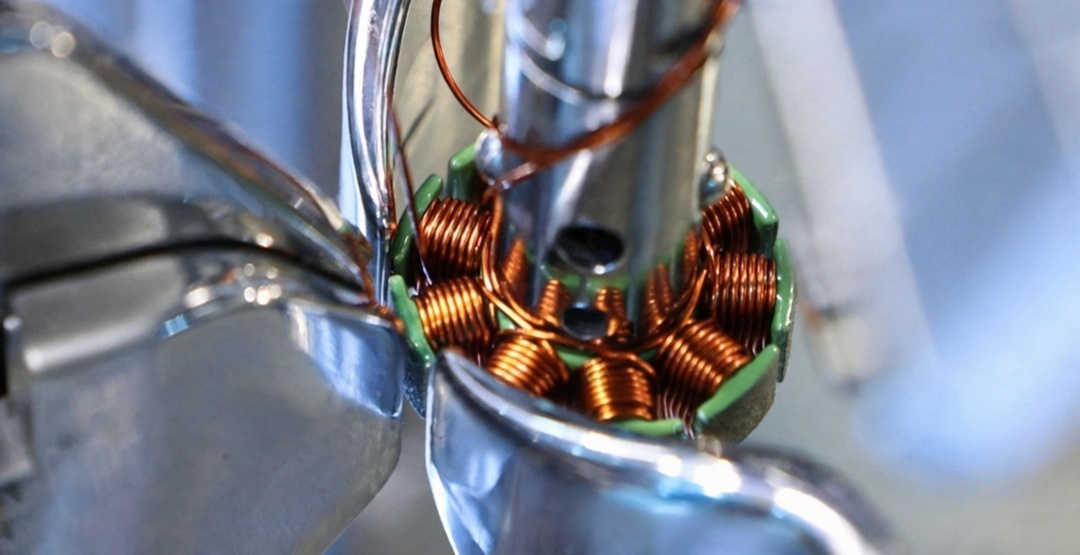
Setiap motor listrik dimulai dari stator. Stator adalah bagian diam yang memuat lilitan tembaga dan menciptakan medan magnet berputar, dan sebagian besar menentukan efisiensi, tingkat kebisingan, serta umur motor. Bagi pabrik motor, kualitas stator juga merupakan persoalan produksi: proses di baliknya, dari stamping lempeng hingga pengujian akhir, menentukan konsistensi setiap motor.
Artikel ini menelusuri lima tahap utama produksi stator motor listrik dan menjelaskan di mana otomatisasi memberikan dampak terbesar.
Tahap 1. Stamping dan penumpukan inti stator
Inti stator dibangun dari lempeng baja elektro tipis, umumnya setebal 0,2 hingga 0,65 mm. Die progresif kecepatan tinggi mencetak slot dan profil luar, lalu lempeng ditumpuk dan dikunci dengan interlock, pengelasan, atau pengelemaan. Kontrol burr sangat penting: burr berlebih membuat hubung singkat antar lempeng dan menaikkan rugi besi. Pabrik tanpa stamping sendiri membeli paket inti jadi dari pemasok stamping lempeng motor.
Tahap 2. Isolasi dan persiapan slot
Sebelum tembaga masuk ke inti, setiap slot harus diisolasi. Liner slot, isolasi antar fasa, dan baji menjaga lilitan agar tidak menyentuh inti yang dibumikan. Pada line otomatis, langkah ini dikerjakan mesin penyisip kertas dengan pemeriksaan in-line terhadap isolasi yang hilang atau bergeser, karena cacat isolasi yang baru ditemukan belakangan biasanya berarti seluruh stator digugurkan.
Tahap 3. Pelilitan: jarum, flyer, dan hairpin
Pelilitan adalah jantung produksi stator. Tiga metode mendominasi saat ini:
1. Lilitan jarum. Nozzle bergerak melintasi slot dan meletakkan kawat bulat langsung ke dalamnya. Ini standar untuk stator BLDC pada motor drone, perkakas listrik, dan peralatan rumah tangga; mesin lilit jarum modern mencapai faktor pengisian slot tinggi dengan repetibilitas sangat baik. 2. Lilitan flyer. Kawat dililitkan ke kutub dari luar. Cocok untuk motor rotor luar dan stator kecil dengan kutub yang mudah diakses. 3. Penyisipan hairpin. Batang tembaga pipih yang telah terbentuk dimasukkan, dipilin, lalu dilas. Ini proses dominan pada motor traksi EV dan semakin banyak pada motor DD direct drive mesin cuci, di mana pengisian slot tinggi dan ujung lilitan pendek meningkatkan efisiensi dan kerapatan torsi.
Pilihan yang tepat bergantung pada geometri slot, ukuran kawat, dan volume. Pabrik dengan banyak varian sering menggabungkan dua proses dalam satu line.
Tahap 4. Penyambungan, pengikatan, dan impregnasi
Setelah pelilitan, kumpulan disambungkan ke kabel keluar atau busbar, ujung lilitan diikat atau dibentuk, lalu stator diimpregnasi resin atau vernis untuk mengunci kumpulan, memperbaiki perpindahan panas, dan menahan kelembapan. Trickling, dipping, dan impregnasi vakum tekanan adalah pilihan umum, dipilih menurut kelas isolasi dan target biaya.
Tahap 5. Pengujian akhir line
Tidak ada stator yang boleh meninggalkan line tanpa diuji. Rangkaian uji standar mencakup uji surg untuk mendeteksi hubung singkat antar lilitan, uji hipot untuk kekuatan isolasi, serta pengukuran resistansi dan induktansi; motor bertegangan lebih tinggi ditambah pemeriksaan partial discharge. Stasiun uji otomatis mencatat setiap hasil terkait nomor seri stator, persis yang diminta pelanggan otomotif dan peralatan rumah tangga saat audit.
Kapan line otomatis penuh layak diinvestasikan?
Sebagai patokan, ketika output melampaui sekitar 500 hingga 800 stator per shift, atau ketika takt harus di bawah 60 detik, otomatisasi bukan lagi pilihan. Line stator modern menggabungkan penanganan inti, isolasi, pelilitan, penyambungan, impregnasi, dan pengujian dengan transfer robot dan keterlacakan penuh, serta berpindah antar varian stator dalam hitungan menit.
Pertanyaan yang sering diajukan
T: Apa beda lilitan jarum dan hairpin? J: Lilitan jarum meletakkan kawat bulat langsung ke slot dan cocok untuk sebagian besar stator BLDC dan rumah tangga. Hairpin memakai batang pipih terbentuk yang disisipkan dan dilas, menghasilkan pengisian slot lebih tinggi untuk motor EV dan DD direct drive.
T: Setebal apa lempeng stator? J: Ketebalan umum 0,5; 0,35; 0,27; dan 0,2 mm. Lembar lebih tipis menurunkan rugi arus eddy tetapi lebih mahal dan menuntut die yang lebih presisi.
T: Bisakah satu line memproduksi model stator berbeda? J: Bisa. Line fleksibel memakai tooling ganti cepat dan program berbasis resep, sehingga pergantian varian hanya beberapa menit.
T: Uji apa yang dibutuhkan stator sebelum perakitan motor? J: Minimal: surg, hipot, dan resistansi. Motor traksi dan efisiensi tinggi biasanya menambah partial discharge.
T: Bagaimana memilih antara produksi semi otomatis dan otomatis penuh? J: Lihat volume, takt, dan biaya tenaga kerja. Di bawah beberapa ratus stator per shift, sel semi otomatis biasanya lebih ekonomis; di atas itu, line perakitan motor turnkey terbayar melalui penghematan tenaga kerja dan kualitas yang stabil.
Sedang merencanakan line stator baru atau meningkatkan yang sudah ada? Kami merancang dan membangun line perakitan motor turnkey yang mencakup penanganan inti, isolasi, pelilitan, impregnasi, dan pengujian akhir. Kirimkan gambar stator, target takt, dan tata letak pabrik Anda, dan kami akan mengusulkan konfigurasi.
Halaman produk: https://www.ldmotortech.com/id/products/motor-assembly