
Rotor adalah jantung berputar dari motor induksi. Pada kebanyakan desain sangkar tupai, sangkar penghantar tidak dirakit dari batang terpisah. Sangkar terbentuk dalam satu tembakan melalui pengecoran aluminium tekanan tinggi langsung di dalam paket laminasi rotor, menciptakan batang, cincin akhir, dan sering juga sudu kipas pendingin dalam satu siklus.
Kesederhanaan itu menipu. Pengecoran rotor adalah salah satu langkah paling sensitif terhadap kualitas dalam pembuatan motor, karena cacat yang ditimbulkannya tersembunyi di dalam inti dan langsung menurunkan efisiensi. Artikel ini menjelaskan cara kerja proses, cacat mana yang penting, dan apa yang dilakukan sel pengecoran modern untuk mengendalikannya.
Bagaimana pengecoran rotor bekerja
Satu siklus produksi mengikuti urutan yang dapat diulang:
1. Persiapan inti. Laminasi rotor ditumpuk dengan sudut slot miring dan dipres ke dalam kartrid atau langsung ke dalam cetakan. Kemiringan mengurangi torsi cogging dan kebisingan motor jadi. 2. Pemanasan awal. Paket inti dipanaskan, umumnya 300 sampai 450 derajat C, agar aluminium cair tidak membeku terlalu dini di slot yang tipis. 3. Injeksi. Aluminium cair yang dijaga pada sekitar 660 sampai 720 derajat C disuntikkan di bawah tekanan tinggi dan mengisi semua slot, kedua cincin akhir, serta sudu kipas atau fitur keseimbangan dalam satu sampai tiga detik. 4. Pemadatan dan pengambilan. Cetakan membuka, corakan diambil, dan siklus berulang. Sel modern berjalan kontinu dengan robot pengambil. 5. Finishing. Sistem saluran dipangkas, poros dipress, dan rotor diselesaikan ke dimensi akhir sebelum penyeimbangan.
Cacat yang diam-diam membunuh efisiensi
Karena sangkar tersembunyi di dalam inti, cacat cor tak terlihat sampai diuji. Empat yang paling penting:
1. Porositas. Gas terperangkap atau penyusutan meninggalkan rongga pada batang dan cincin. Batang berpori menghantarkan arus lebih sedikit, rotor menghasilkan torsi lebih rendah dan lebih panas. 2. Batang patah atau retak. Pemadatan tidak merata atau tegangan pengambilan dapat memutus batang sepenuhnya. Motor tetap berputar, tetapi slip lebih tinggi, getaran lebih besar, dan efisiensi jelas lebih rendah. 3. Sambungan dingin dan rongga tidak terisi. Jika logam mulai membeku sebelum rongga terisi, batang hanya terbentuk sebagian, biasanya dekat cincin akhir. 4. Laminasi terhubung singkat oleh aluminium. Tekanan berlebih dapat memaksa aluminium masuk di antara laminasi, menaikkan rugi besi.
Setiap cacat ini langsung menjadi rugi motor. Rotor dengan rongga cor dapat kehilangan satu sampai dua poin persentase efisiensi, dan itu sering tepat menjadi batas antara mencapai target IE3 atau meleset.
Jendela proses yang mencegahnya
Pengecoran rotor yang stabil bermuara pada pengendalian empat variabel bersama: suhu lelehan dan kadar hidrogen dalam tungku, profil kecepatan dan tekanan injeksi, suhu cetakan, serta ventilasi atau vakum. Degassing dan fluks menjaga hidrogen terlarut tetap rendah. Profil injeksi lambat dan cepat yang terkendali mengisi slot tanpa memerangkap udara. Bantuan vakum semakin menjadi standar untuk rotor EV dan efisiensi tinggi, tempat batas porositas paling ketat.
Apa yang termasuk dalam sel pengecoran rotor
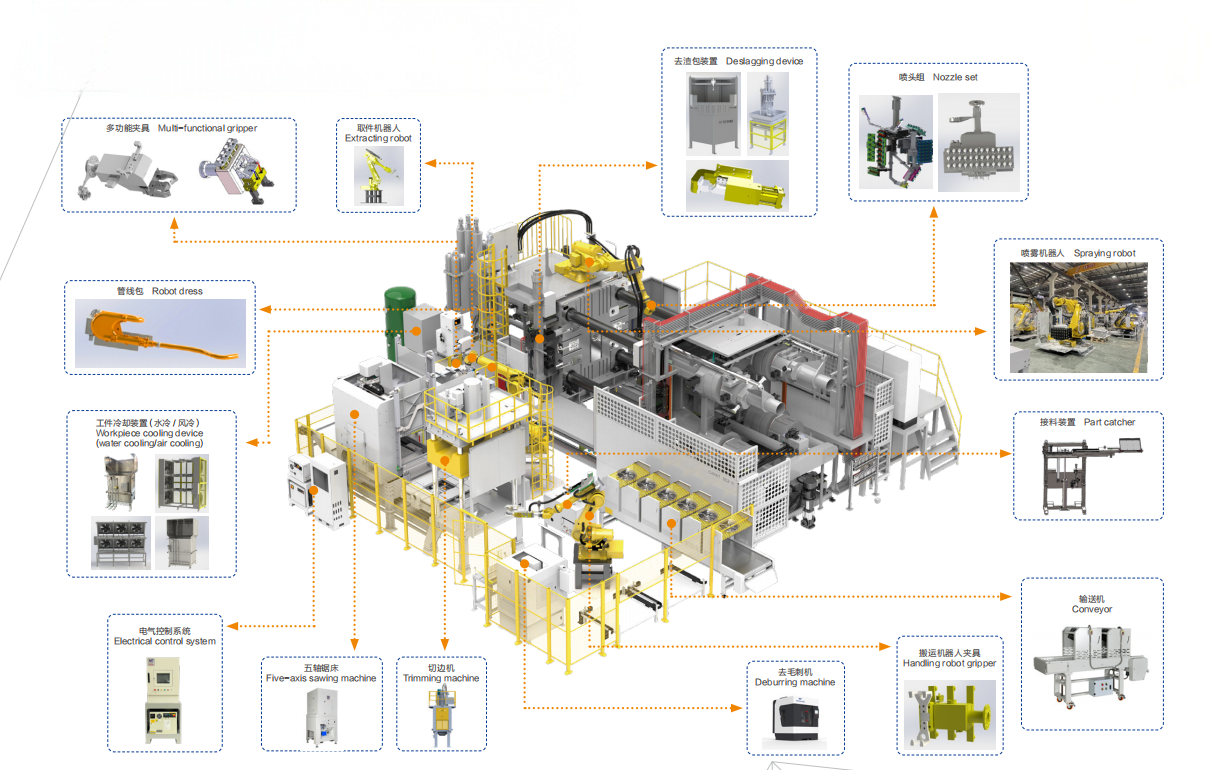
Sel modern adalah unit otomatis lengkap, bukan mesin press tunggal. Konfigurasi tipikal menggabungkan tungku penampung dengan degassing dan dosing otomatis, mesin die casting, robot pengambil dengan penyemprotan dan pemantauan cetakan, press trimming, dan inspeksi in-line seperti penimbangan, inspeksi visual cincin akhir, atau sampling X-ray, dengan setiap rotor tertelusuri lewat nomor seri. Otomatisasi di sini bukan hanya soal penghematan tenaga kerja: ia menjaga jendela proses stabil shift demi shift, dan itulah yang benar-benar melindungi efisiensi.
Pertanyaan yang sering diajukan
T: Mengapa aluminium digunakan untuk pengecoran rotor? J: Aluminium menggabungkan konduktivitas baik, densitas rendah, dan mampu cor yang sangat baik. Sangkar tembaga menghantar lebih baik tetapi jauh lebih sulit dicor, sehingga tembaga biasanya disisakan untuk desain premium efisiensi tinggi.
T: Bisakah cacat cor dideteksi tanpa memotong rotor? J: Bisa. Penimbangan, pengujian hambatan listrik sangkar, inspeksi visual cincin, dan sampling X-ray mendeteksi cacat tanpa merusak. Pengujian hambatan in-line adalah pemeriksaan 100 persen yang paling umum.
T: Berapa tonase yang dibutuhkan untuk pengecoran rotor? J: Tergantung diameter rotor dan area proyeksi. Rotor peralatan rumah tangga kecil berjalan di mesin kompak; rotor industri besar mungkin memerlukan press ratusan ton gaya kunci.
T: Bagaimana kemiringan memengaruhi proses pengecoran? J: Slot miring sedikit menyulitkan pengisian karena aliran logam berputar spiral, karenanya pemanasan awal dan kendali profil injeksi menjadi kritis pada rotor miring.
T: Kapan lini rotor sebaiknya diotomatisasi? J: Ketika volume membenarkan operasi kontinu, ketika batas porositas ketat, atau ketika pelanggan menuntut keterlacakan. Untuk motor EV dan efisiensi premium, sel pengecoran yang sepenuhnya otomatis praktis menjadi syarat masuk.
Merencanakan produksi rotor untuk program motor baru? Kami membangun sel pengecoran rotor turnkey yang mencakup pelelehan dan dosing, pengecoran, pengambilan, trimming, inspeksi, dan keterlacakan. Bagikan gambar rotor dan volume tahunan Anda, dan kami akan mengukur selnya untuk Anda.
Halaman produk: https://www.ldmotortech.com/id/products/die-casting