
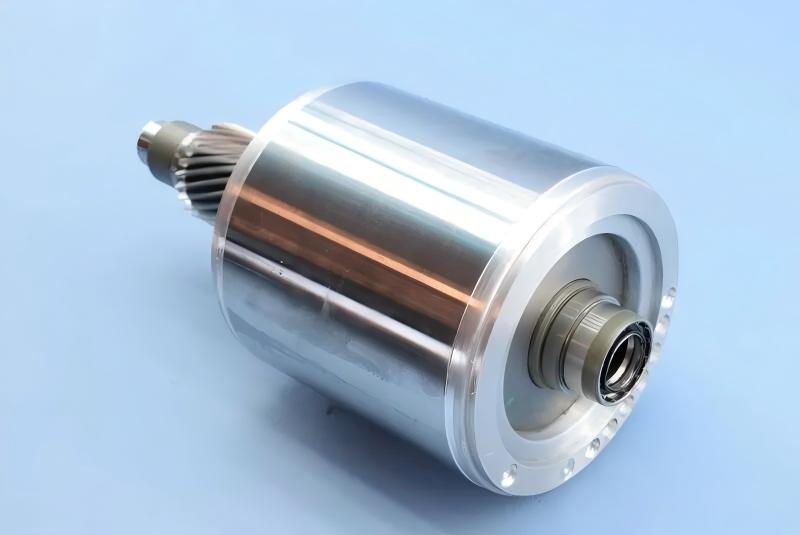
Quasi ogni motore a induzione trifase costruito oggi monta un rotore in alluminio pressofuso. La gabbia fusa, gli anelli di cortocircuito, le alette di raffreddamento e i boss di equilibratura sono formati come un unico pezzo attorno al pacco di lamierini, dando al rotore bassa inerzia, alto rapporto coppia-peso e un costo di fabbricazione che i rotori a barre di rame non possono eguagliare. Per i motori di trazione EV, questa combinazione ha reso il rotore in alluminio pressofuso la scelta predefinita.
Ma fondere alluminio attorno a un nucleo di lamierini impilati non è semplice. Intrapolamento d'aria, porosità da ritiro e barre rotte rovinano i rotori in silenzio, e questi difetti spesso superano l'ispezione visiva. Questo articolo copre i cinque metodi di fusione e perché solo due dominano la produzione, i parametri di materiale e processo che le fonderie esperte controllano, i controlli qualità che contano davvero, e cosa deve fare un'isola automatizzata di pressofusione rotori per mantenere quei parametri in volume.
Cinque metodi di fusione, e perché ne sopravvivono due
La fusione di alluminio per rotori ha cinque metodi riconosciuti: fusione a vibrazione, per gravità, centrifuga, a pressione (pressofusione) e a bassa pressione.
La fusione a vibrazione e per gravità danno scarsa alimentazione all'anello inferiore durante la solidificazione, quindi la porosità da ritiro è comune ed entrambe sono raramente usate. La fusione a bassa pressione produce rotori eccellenti ma non è stata ampiamente adottata dai principali costruttori di motori.
Due metodi portano l'industria.
1. Pressofusione. L'alluminio fuso viene iniettato nella cavità dello stampo ad alta pressione e solidifica sotto quella pressione. La pressione domina l'intero ciclo. Il nucleo del rotore può essere fuso allo stato freddo, il tempo di ciclo è breve, e il processo si presta a meccanizzazione e automazione complete. La debolezza è l'intrappolamento d'aria: il metallo riempie la cavità ad alta velocità, e se lo sfiato dello stampo è insufficiente, il gas si ripiega nel getto come porosità.
2. Fusione centrifuga. L'alluminio fuso viene versato in uno stampo rotante, e la forza centrifuga riempie la cavità e governa la solidificazione. La forza aiuta a espellere gas e inclusioni non metalliche (più leggere del metallo), rafforza l'alimentazione e affina la struttura del grano. L'attrezzatura è più semplice di una pressofusione, ma la colata comporta notevole lavoro manuale e l'intensità di lavoro è alta.
Per la produzione di rotori in volume, la pressofusione vince per tempo di ciclo e capacità di automazione. Ecco perché le moderne isole di pressofusione rotori sono costruite attorno alla macchina a camera fredda.
Pressofusione: macchina, stampo e parametri
La pressofusione di rotori usa una macchina a camera fredda, in configurazioni completamente verticale, verticale o orizzontale. Le specifiche chiave sono forza di iniezione, velocità di iniezione, forza di chiusura, pressione specifica di iniezione e peso massimo del getto di alluminio. Il sistema di iniezione è il componente critico per la qualità: le macchine di produzione odierne usano per lo più iniezione a tre stadi.
Lo stampo di pressofusione tratta il pacco di lamierini del rotore come un inserto, e le cave del nucleo formano parte della cavità. Il disegno del canale conta: le macchine orizzontali e verticali usano tipicamente il canale centrale attraverso materozze verso diversi attacchi interni posti all'anello spesso per buona alimentazione; le completamente verticali usano spesso il canale sulla faccia delle alette. Poiché il tempo di riempimento della cavità è estremamente breve, lo stampo deve portare sfiato generoso affinché l'aria fuoriesca in modo ordinato.
Poiché l'alluminio fuso scorre male e le pareti del getto sono spesse, la pressione specifica deve essere alta mentre la velocità di riempimento resta deliberatamente bassa. Parametri tipici per rotori di piccoli motori: pressione specifica di iniezione da 29,4 a 39,2 MPa, velocità di riempimento da 15 a 25 m/s, temperatura di colata da 680 a 700 gradi C, temperatura dello stampo da 180 a 200 gradi C. Questi parametri interagiscono e si regolano per stampaggio di prova; con il canale sulla faccia delle alette, le perdite di pressione sono minori e la pressione specifica può essere leggermente ridotta.
Per la fusione centrifuga, la temperatura dell'alluminio si mantiene più alta, da 720 a 780 gradi C, la temperatura dello stampo da 450 a 550 gradi C, e la velocità della centrifuga si fissa dalla geometria dell'anello. Una centrifuga a velocità variabile è preferibile a una a velocità costante.
Requisiti del materiale: la purezza è un problema di conduttività
La fusione di rotori usa lingotto di alluminio rifuso di primo grado, A1 99,5 o A1 99,7 secondo GB 1196, con resistività a 20 gradi C da 0,027 a 0,030 ohm millimetro quadrato per metro e purezza non inferiore al 99,5 per cento. Limiti di impurità per A1 99,5: ferro 0,3 per cento, silicio 0,25 per cento, ferro più silicio 0,45 per cento, rame 0,015 per cento, impurità totali 0,5 per cento.
Dopo la fusione, l'alluminio fuso può superare il limite di ferro del lingotto ma deve restare sotto lo 0,8 per cento di ferro e l'1 per cento di impurità totali, mentre la resistività deve comunque rispettare la specifica del lingotto. A ogni turno, il fuso del crogiolo viene campionato e analizzato prima della produzione.
La pratica di fusione conta quanto la composizione. Un crogiolo in ghisa deve essere rivestito con una vernice protettiva ad alta temperatura prima dell'uso per prevenire la cattura di ferro nel fuso. Gli ingressi di canali e materozze devono restare sotto il 15 per cento della carica per proteggere la purezza del fuso. La degassificazione e la rimozione delle scorie si fanno con sali di cloruro come il cloruro di sodio allo 0,1-0,5 per cento del peso del fuso, per evacuare gas e rimuovere inclusioni.
I controlli pre-fusione sul pacco di lamierini sono ugualmente severi: bave entro i limiti del disegno, nessun olio o ruggine sui lamierini, denti lisci e piani. I rotori scartati possono essere rifusi una volta; i lamierini rifusi due volte non devono essere riutilizzati.
Controllo qualità: i controlli che decidono la vita del rotore
1. Tolleranza di lunghezza del nucleo: più 2,0 mm per nuclei sotto 160 mm, più 2,5 mm per nuclei più lunghi. 2. La linea di inclinazione sul diametro esterno del rotore deve essere dritta, senza pieghe visibili, e le dimensioni di inclinazione devono rispettare il disegno. 3. Bave e sbavature su anelli e alette, e alluminio residuo sul diametro esterno del nucleo, devono essere puliti completamente. Non deve rimanere alluminio intrappolato tra lamierini né dentro il foro dell'albero. 4. Porosità da ritiro sull'anello: al massimo tre punti, ciascuno sotto 3 mm di profondità e sotto 5 mm di diametro. Anelli e alette devono essere privi di crepe, piegature, inclusioni e danni da impatto; i giunti a freddo sulle alette non possono superare un quarto della lunghezza dell'aletta, e il profilo mancante dell'aletta non può superare 3 mm. 5. I boss di equilibratura devono essere senza crepe; il materiale mancante non può superare un quinto dell'altezza del boss, e al massimo un quarto dei boss per estremità può essere interessato. 6. La concentricità tra il diametro esterno dell'anello e il diametro esterno del nucleo deve rispettare il grado di tolleranza specificato. 7. Barre rotte o assottigliate non sono consentite. Ogni rotore viene testato al 100 per cento, tipicamente con il metodo di confronto dell'oscillazione di corrente, e l'oscillazione calcolata non deve superare il 3 per cento. 8. Riempimento insufficiente o depressione alle aperture delle cave deve restare entro i limiti specificati. 9. La profondità di rigatura sul diametro esterno del rotore non può superare il sovrametallo di finitura.
Due di questi controlli meritano enfasi. Il test delle barre rotte è elettrico, non visivo: un rotore può sembrare perfetto e portare comunque una barra incrinata. E il limite del 3 per cento di oscillazione di corrente è il cancello dell'industria che separa un rotore spedibile dallo scarto.
Cosa deve automatizzare un'isola moderna di pressofusione rotori
I parametri sopra sono raggiungibili a mano per pochi rotori all'ora. A volume di produzione, richiedono una cella macchina che li mantenga con coerenza:
1. Gestione coerente del fuso. Un forno di mantenimento conserva l'alluminio a temperatura, e un soup feeder (mestolo automatico) dosizza ogni getto alla pressofusione. La coerenza del peso del getto è la prima difesa contro porosità e riempimento corto. 2. Controllo della temperatura dello stampo. Lo stampo deve stare a 180-200 gradi C a ogni ciclo. Le isole di pressofusione integrano termoregolatori di stampo e logica di preriscaldo affinché i primi getti di un turno non siano scarto. 3. Gestione dei nuclei. I pacchi di lamierini arrivano come inserti. La cella deve caricare i nuclei, verificare inclinazione e orientamento, e scaricare i rotori finiti senza piegare alette né graffiare il diametro esterno. 4. Sbavatura e separazione. Materozze e canali vengono rimossi nella cella, con forza di taglio controllata per non danneggiare alette e boss di equilibratura. 5. Ispezione al 100 per cento. Il test delle barre rotte e i controlli dimensionali sono integrati come stazioni nella linea, non come campionamento al banco di laboratorio. I dati si registrano per rotore: parametri di getto, temperatura dello stampo e risultato del test.
Una cella che non soddisfa questi cinque è una pressa con aiutanti, non un'isola di pressofusione.
Domande da rispondere prima di specificare un'isola di pressofusione
1. Range di diametro rotore, lunghezza nucleo e altezza pacco, e quanti modelli di rotore condividono la linea? 2. Grado di alluminio e specifica del fuso, e se il fuso viene fornito da un forno di mantenimento o da diversi? 3. Metodo di fusione: pressofusione, centrifuga, o entrambi per famiglie di rotori diverse? 4. Tempo di ciclo obiettivo e produzione per turno, e il tasso di scarto accettabile? 5. Quali controlli devono essere registrati per rotore: parametri di getto, temperatura stampo, test barre rotte, dimensioni? 6. Operazioni a valle nella stessa cella: sbavatura, pressaggio albero, tornitura, equilibratura?
Domande frequenti
D: Perché la pressofusione è preferita alla fusione centrifuga per i rotori? R: Tempo di ciclo e automazione. La pressofusione riempie in millisecondi e si integra pulitamente con mestoli automatici, robot di estrazione e presse di taglio. La fusione centrifuga produce buona metallurgia ma dipende dalla colata manuale, che limita produttività e coerenza.
D: Perché conta il contenuto di ferro nell'alluminio del rotore? R: Il ferro aumenta la resistività e danneggia l'efficienza del motore. Il limite del lingotto è 0,3 per cento, il limite del fuso 0,8 per cento, e la specifica di resistività è il vincolo vincolante. Il rivestimento protettivo del crogiolo esiste in gran parte per prevenire la cattura di ferro.
D: Cos'è il sistema di iniezione a tre stadi su una pressofusione? R: Un profilo di getto con fasi di avvicinamento lento, riempimento rapido e intensificazione. Per i rotori, lo stadio di riempimento rapido domina il rischio di porosità perché l'aria deve uscire dagli sfiati prima che arrivi il metallo.
D: Come si rilevano le barre rotte? R: Con il metodo di confronto dell'oscillazione di corrente, un test elettrico applicato a ogni rotore. Un'oscillazione oltre il 3 per cento indica una barra rotta o assottigliata e il rotore viene respinto, anche se sembra perfetto.
D: Che temperatura di stampo deve usare una pressofusione di rotore? R: Tipicamente 180 a 200 gradi C. Troppo freddo e il riempimento è incompleto; troppo caldo e tempo di ciclo e porosità da ritiro ne soffrono. Ecco perché le isole di pressofusione includono il controllo della temperatura dello stampo.
D: Si può rifondere un rotore scartato? R: Una volta, sì. I lamierini che hanno subito due rifusioni non devono essere riutilizzati, perché lo stato delle bave e la geometria dei denti si degradano.
State pianificando una linea di pressofusione rotori o aggiornandone una esistente? Progettiamo isole di pressofusione rotori chiavi in mano: fusione e mantenimento, dosaggio soup feeder (mestolo automatico), pressofusione, controllo temperatura stampo, robot di estrazione, sbavatura e stazioni di ispezione al 100 per cento. Diteci il vostro range di rotori, tempo di ciclo obiettivo e tolleranza di scarto, e proporremo una configurazione di isola.
Competenza correlata: isola di pressofusione rotori su https://www.ldmotortech.com/en/products/die-casting Competenza correlata: linea di assemblaggio motori su https://www.ldmotortech.com/en/products/motor-assembly