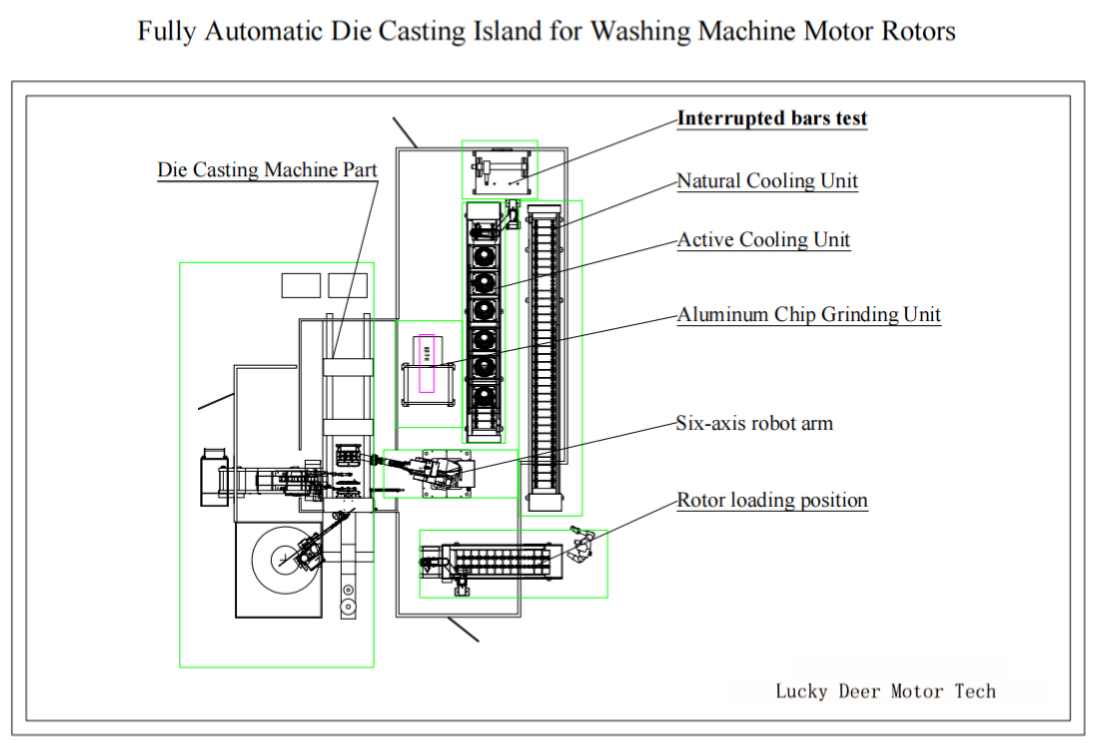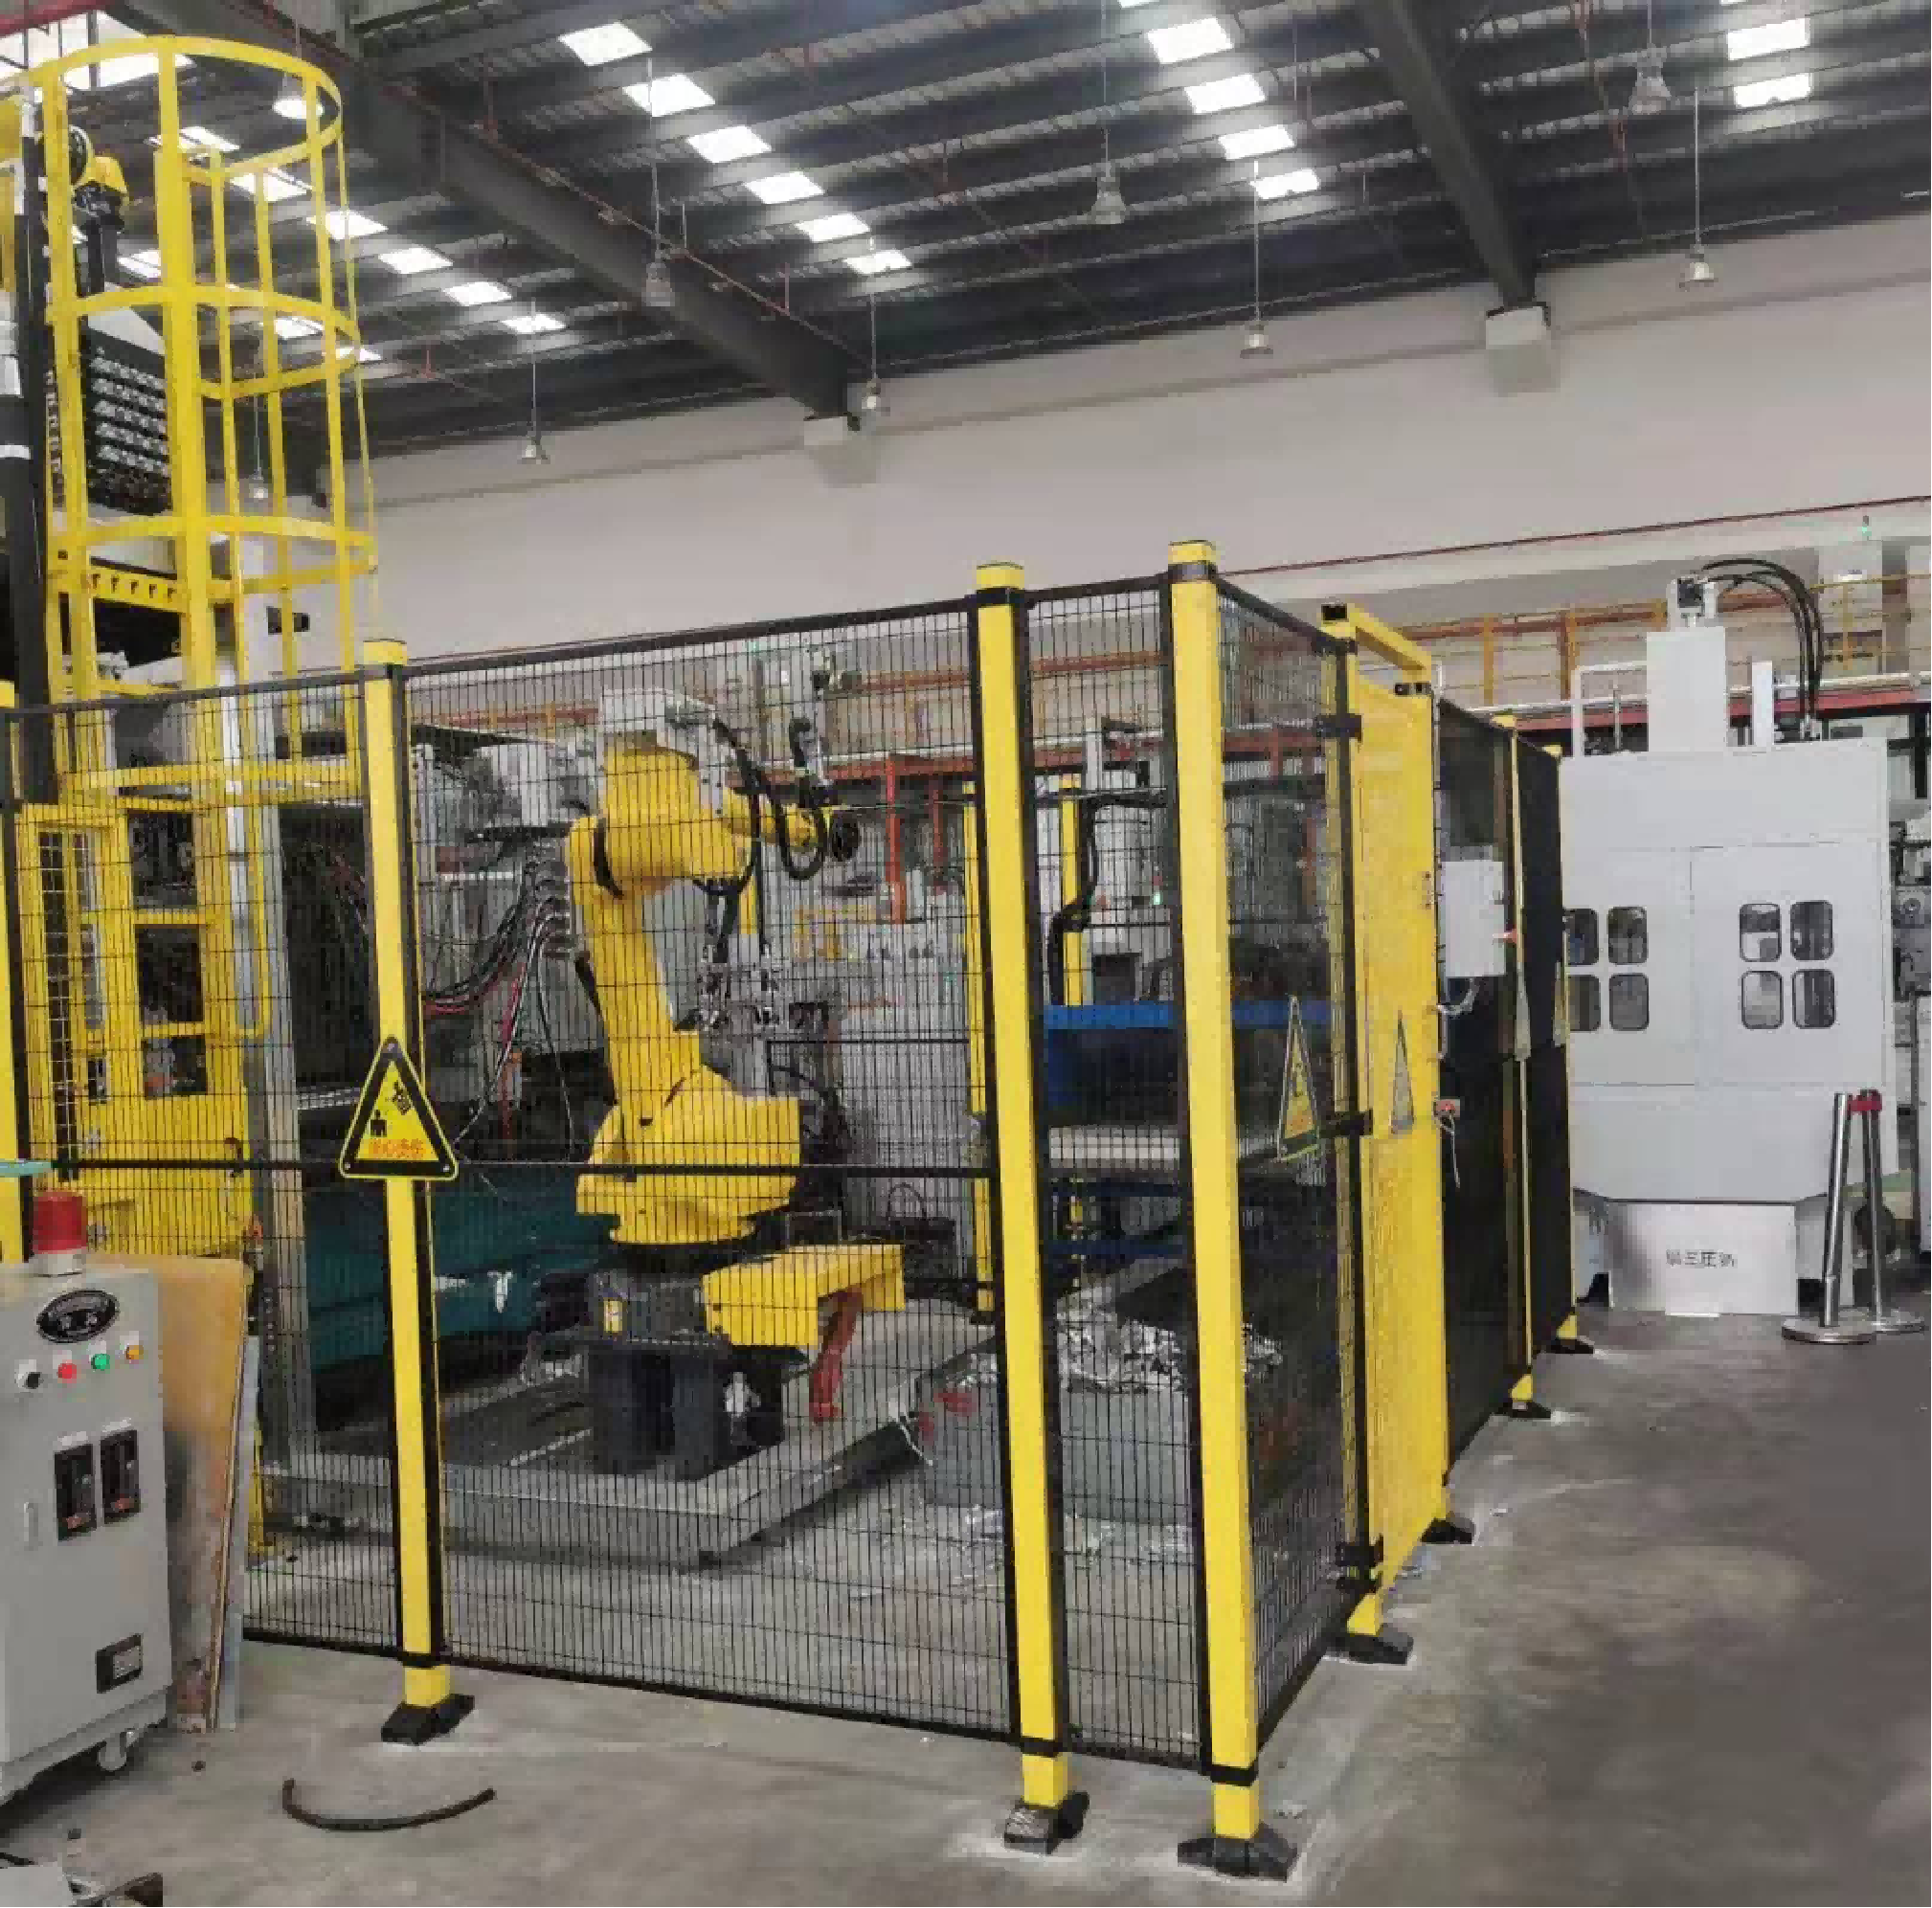
Chiedete a due fabbriche di motori che cos'è una macchina per la fusione dei rotori e otterrete due risposte. Una descrive una pressa. L'altra descrive una cella: una stazione di carico dei pacchi lamellari, un robot a sei assi, una macchina di pressofusione con mestolo automatico, una stazione di molatura, un'unità di raffreddamento e un controllo delle barre rotte, tutto in una linea.
La risposta giusta è la seconda. Un'isola di pressofusione per rotori è una cella automatizzata completa in cui il pacco lamellare viene caricato, colato, estratto, rifinito, raffreddato, controllato e tracciato in un unico flusso continuo. È anche la fase in cui si forma la gabbia di scoiattolo del motore asincrono, e dove i difetti nascosti vengono evitati oppure creati. La maggior parte degli acquirenti inizia confrontando il tonnellaggio della pressa. In pratica, produzione e qualità del getto dipendono da quanto bene le stazioni attorno alla pressa sono equilibrate fra loro.
Perché la fusione dei rotori è una cella e non una macchina singola
Il rotore viene colato all'interno di un pacco lamellare impilato e con inclinazione delle cave. L'alluminio fuso deve riempire in uno o tre secondi ogni cava, entrambi gli anelli di estremità e spesso anche le pale della ventola. Il margine è minimo. Quattro variabili devono restare stabili contemporaneamente: temperatura e contenuto di gas del bagno nel forno, profilo di velocità e pressione di iniezione, temperatura dello stampo e sfiato o vuoto.
Un operatore non può tenere stabili quattro variabili su tre turni. Una cella può, perché ogni stazione è un'azione meccanica fissa e ripetibile: il robot carica il pacco sempre allo stesso modo, lo spruzzatore applica la stessa quantità di distaccante, l'unità di raffreddamento porta il rotore alla stessa temperatura prima del controllo. La ragione d'essere di queste celle è la stabilità, non il risparmio di manodopera.
Stazione per stazione in un'isola di pressofusione rotori
1. Carico del pacco. I pacchi impilati e inclinati arrivano alla cella tramite una slitta di carico o un magazzino. La stazione orienta ogni pacco e conferma presenza e posizione prima che il robot lo prenda, evitando la causa più comune di danni allo stampo: un pacco mal posizionato.
2. Pick and place. Un braccio robotico a sei assi con attrezzature dedicate carica lo stampo e scarica dopo la colata, e inoltre trasferisce il rotore fra le stazioni successive. È questo che trasforma un gruppo di macchine in un flusso continuo invece che in una catena di passaggi manuali.
3. La pressofusione e il mestolo automatico. Dopo la chiusura, l'alluminio fuso viene dosato nella camera di iniezione. Il dosatore è un mestolo automatico, noto in alcuni mercati come soup feeder, che trasferisce un volume misurato dal forno di mantenimento a ogni ciclo. Solo con un volume costante si ripetono il comportamento di riempimento e la formazione degli anelli di estremità.
4. Controllo temperatura stampo, spruzzatore servo e dosaggio del distaccante. Fra un colpo e l'altro lo stampo viene spruzzato e la temperatura mantenuta in una fascia ristretta dal controllore di cella. Uno stampo troppo freddo provoca chiusure a freddo e riempimenti incompleti; troppo caldo, incollaggi e cicli più lunghi. Uno spruzzatore servo applica il distaccante secondo uno schema controllato invece di allagare la cavità.
5. Molatura e lucidatura. Dopo l'estrazione il robot deposita il rotore sulla stazione di molatura e lucidatura per il trattamento superficiale, eliminando il segno dell'attacco e le bave e portando il pezzo allo stato che la lavorazione successiva e l'equilibratura si aspettano.
6. Raffreddamento ad aria controllato. I risultati dei controlli dipendono dalla temperatura, perciò il rotore viene portato a una temperatura definita in un'unità di raffreddamento prima del collaudo. Raffreddare a una temperatura stabile è ciò che rende significativa, e non approssimativa, la successiva prova elettrica.
7. Controllo delle barre rotte. Questa stazione verifica se il rotore raffreddato presenta barre rotte o riempite in modo incompleto. Una barra rotta aumenta la resistenza del rotore, aumenta le perdite e riduce la coppia, e non è visibile dall'esterno. Il controllo in linea delle barre rotte è l'ultima soglia prima dell'accettazione ed è il controllo più prezioso della cella.
8. Tracciabilità. Le isole moderne registrano i parametri di iniezione, la temperatura dello stampo e i risultati dei controlli contro un numero di serie del rotore. Se un motore fallisce in seguito una prova di prestazione, quel registro permette di risalire al turno, allo stampo e alla colata che ha prodotto il rotore.
Cosa determina il tempo ciclo e la produzione oraria
Il ciclo della cella non è il ciclo di colata. È il tempo della stazione più lunga più il tempo di manipolazione del robot fra le stazioni. Una pressa che riempie e solidifica in 20 secondi può essere portata a 45 secondi dalla spruzzatura e dal dosaggio, o a 60 dal raffreddamento.
Il calcolo è semplice: dividete 3600 per il ciclo cella in secondi per ottenere i pezzi teorici all'ora, poi applicate un fattore di disponibilità per cambi stampo, regolazioni della spruzzatura e fermi programmati. Un ciclo di 45 secondi dà 80 rotori all'ora teorici; con l'85 per cento di disponibilità circa 68. Chiedete sempre al fornitore su quale numero si basa la sua proposta: lo scarto fra produzione teorica e reale è dove si perdono le consegne.
Cosa definire prima di chiedere un preventivo
1. Gamma rotori: diametro del pacco, lunghezza di impilamento, geometria delle cave, angolo di inclinazione e se pale o elementi di equilibratura vengono colati in un'unica operazione. 2. Lega e livello di processo: colata convenzionale di alluminio o colata assistita da vuoto per rotori ad alta efficienza e per veicoli elettrici con limiti di porosità ristretti. 3. Produzione oraria e modello di turni, incluso se la cella deve funzionare senza operatore. 4. Livello di automazione di ogni stazione, dal carico manuale fino al carico, trasferimento e collaudo completamente automatici. 5. Requisiti di collaudo e dati: prova barre rotte, controllo peso, ispezione visiva degli anelli, campionamento a raggi X e se i risultati devono essere registrati in un sistema di tracciabilità. 6. Spazio, utenze e aspirazione fumi disponibili nel sito di installazione.
Più questa lista è chiara, più la configurazione della cella sarà precisa, e minore il rischio di comprare capacità inutilizzata o di scoprire un collo di bottiglia dopo l'installazione.
Domande frequenti
D: Qual è la differenza fra una macchina di pressofusione e un'isola di pressofusione? R: La macchina esegue la colata. L'isola è la cella completa attorno a essa: carico pacchi, movimentazione robotizzata, dosaggio, spruzzatura, finitura, raffreddamento, collaudo e tracciabilità. Produzione e costanza nascono dalla cella, non dalla sola pressa.
D: Che cos'è un soup feeder? R: È il mestolo automatico che trasferisce un volume dosato di alluminio fuso dal forno di mantenimento alla camera di iniezione a ogni ciclo. Un volume costante è essenziale per una formazione ripetibile della gabbia.
D: Perché serve il controllo delle barre rotte se il getto sembra sano? R: I difetti della gabbia sono interni. Una barra rotta o incompleta non si vede dall'esterno, ma aumenta la resistenza del rotore e riduce il rendimento del motore. La prova elettrica delle barre rotte lo rileva in modo non distruttivo su ogni rotore.
D: Quanto spazio occupa un'isola di pressofusione rotori? R: Dipende dal numero di stazioni e dal metodo di raffreddamento. Una cella compatta per rotori da elettrodomestici sta in uno spazio ridotto, mentre una cella grande per rotori industriali con raffreddamento esteso e collaudo completo richiede molto più spazio. Il fornitore deve allegare un layout all'offerta.
D: Un'isola può produrre più modelli di rotore? R: Sì, se la gamma è definita in anticipo. Il cambio si risolve con richiamo programma, cambio attrezzatura e cambio stampo, perciò la cella copre una famiglia di rotori, non un solo codice.
State pianificando un progetto di pressofusione rotori? Realizziamo isole di pressofusione rotori chiavi in mano, dal carico dei pacchi e dalla movimentazione robotizzata fino al raffreddamento, al controllo barre rotte e alla tracciabilità. Indicateci gamma rotori, lega e produzione oraria obiettivo: proporremo una configurazione di cella.
Competenza correlata: isola di pressofusione rotori su https://www.ldmotortech.com/it/products/die-casting Competenza correlata: automazione assemblaggio motori su https://www.ldmotortech.com/it/products/motor-assembly