
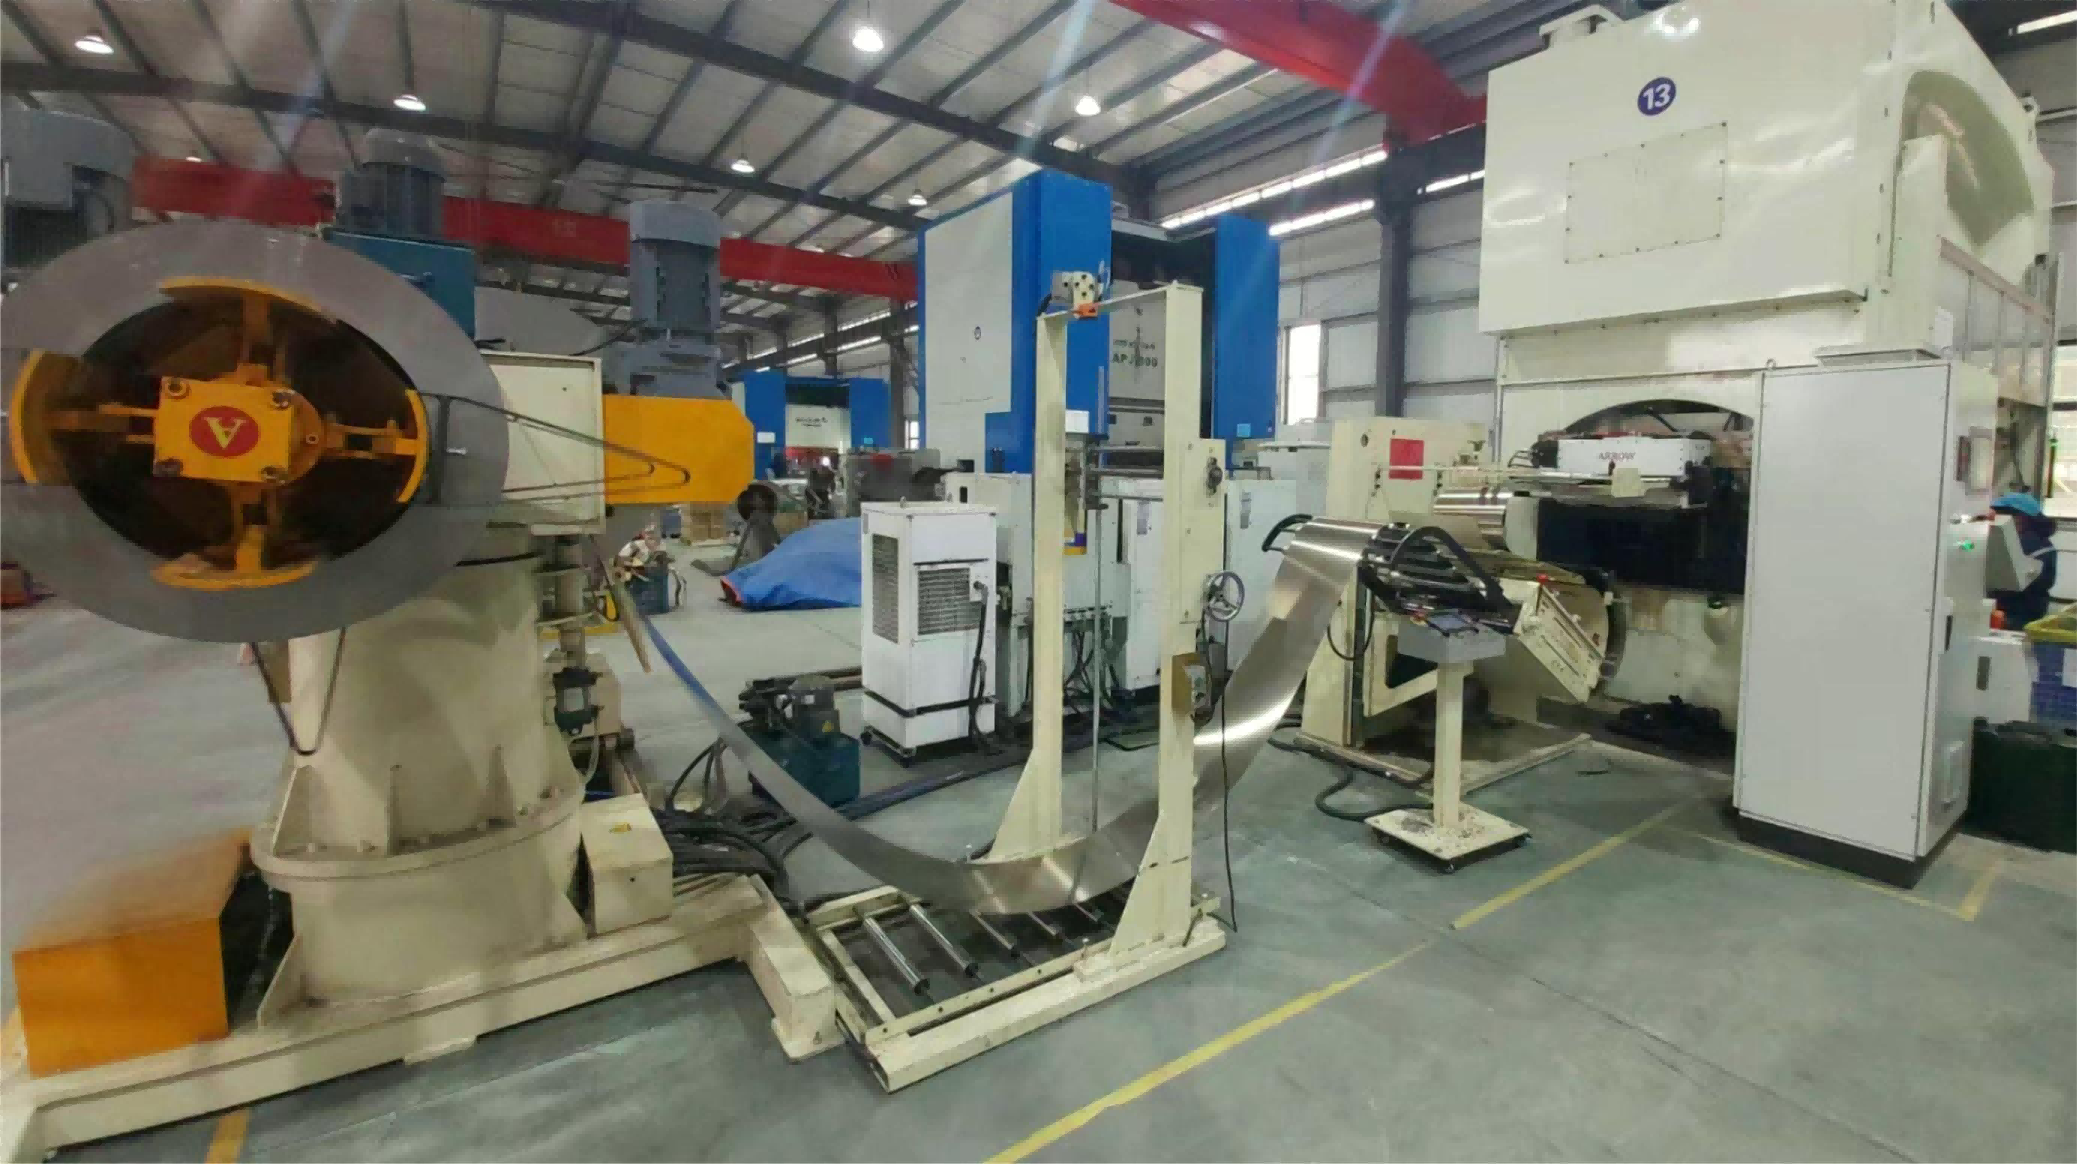
BODY: Ogni motore elettrico inizia con acciaio sottile. Prima che esistano avvolgimenti, alberi o carcasse, centinaia di lamierini di precisione devono essere stampati dal lamierino magnetico — e per la produzione di motori in grande volume, lo stampaggio con stampo progressivo è il processo che lo rende economico. Questa guida copre l'intero flusso: dalla preparazione della bobina ai pacchi di lamierini impilati, curvati e collaudati.
Perché esistono i lamierini
Un nucleo di ferro pieno genererebbe enormi correnti parassite, sprecando energia in calore. I lamierini — lamiere sottili isolate tra loro e impilate — interrompono quelle correnti. È questa unica decisione progettuale a rendere la costruzione dei motori inseparabile dallo stampaggio di precisione della lamiera.
Il processo di stampaggio progressivo, passo per passo
Passo 1. Preparazione della bobina e alimentazione.
La linea parte da una bobina di acciaio al silicio a grani non orientati. Svolgitore e sistema di alimentazione servo ad alta velocità fanno avanzare il nastro nella pressa con precisione di posizionamento misurata in centesimi di millimetro. La velocità di alimentazione, non quella della pressa, è di solito il limite della cadenza di linea: ecco perché vale la pena specificare con cura un'alimentazione servo con raddrizzatura a rulli multipli.
Passo 2. Progressione nello stampo.
Il nastro attraversa uno stampo progressivo multistazione. A ogni colpo di pressa, i pilotini allineano il nastro su fori di riferimento pre-punzonati, le stazioni forano progressivamente le cave, profilano i contorni interno ed esterno e formano le linguette di incastro, e la stazione finale trancia il lamierino finito. Un solo stampo può avere da 10 a 20 stazioni. Le linguette di incastro formate nello stampo impilano automaticamente i lamierini mentre cadono: è così che l'impilamento diventa "gratuito".
Passo 3. Lubrificazione e controllo delle bave.
La lubrificazione a nebbia di precisione applica un film sottilissimo di lubrificante: abbastanza per prolungare la vita dello stampo e ridurre le bave, ma poco abbastanza da non contaminare il rivestimento isolante del lamierino. L'altezza della bava è una metrica di qualità di primo piano: bave eccessive possono forare l'isolamento tra le lamiere dopo l'impilamento, creando cortocircuiti interlamellari e aumentando le perdite nel ferro.
Passo 4. Impilamento, saldatura e curling.
A seconda del prodotto, i pacchi incastrati si accumulano nello stampo fino a un'altezza programmata, i nuclei saldati passano attraverso stazioni automatiche di taglio e saldatura a rulli o laser, e i nuclei di statore di alcune famiglie di motori procedono al processo di curling: il nastro laminato con cave viene arrotolato nella sua forma circolare finale, un processo specialistico usato nei motori ad alta efficienza e a rotore esterno.
Passo 5. Pressatura e collaudo.
I nuclei di rotore e statore finiti vengono sottoposti a collaudo in pressa per verificare altezza del pacco, diametri esterno e interno e integrità interlamellare. Per i nuclei di rotore destinati alla pressofusione, i controlli dimensionali alimentano direttamente la cella di fusione a valle.
Metriche chiave di qualità nello stampaggio dei lamierini
1. Altezza della bava — controlla cortocircuiti interlamellari e perdite nel ferro. 2. Precisione del passo delle cave — influenza l'inserimento degli avvolgimenti e la coppia di cogging. 3. Costanza dell'altezza del pacco — determina la variabilità di prestazioni tra i motori. 4. Integrità del rivestimento — determina la resistenza di isolamento del nucleo finito. 5. Tasso di scarto — il materiale è il costo dominante nella produzione dei lamierini.
Il lamierino magnetico rappresenta una quota significativa del costo dei materiali di un motore. Una linea di stampaggio che mantiene tolleranze strette tiene bassi gli scarti — e il costo per motore.
Velocità o precisione? Servono entrambe
Le presse ad alta velocità per lamierini lavorano da circa 200 a oltre 800 colpi al minuto. Le decisioni sui macchinari che proteggono la qualità a quelle velocità sono poco appariscenti ma decisive:
1. Alimentazione servo con correzione di posizione ad anello chiuso. 2. Sensori nello stampo che rilevano avanzamenti errati o ritorno degli sfridi. 3. Sistemi idraulici di livellamento nello stampo che mantengono la planarità per tutta la produzione. 4. Posizionamento rotativo servoazionato per un orientamento uniforme dei lamierini. 5. Dosaggio automatico del lubrificante.
Automazione della cella di stampaggio completa
Un moderno sistema di automazione per lo stampaggio dei nuclei motore integra preparazione del nastro, alimentazione, lubrificazione, raddrizzatura, pressatura, collaudo e curling dello statore in un flusso continuo. Rispetto a presse singole e movimentazione manuale, le celle integrate offrono maggiore produzione effettiva con meno tempi morti tra bobine e pacchi, dati di qualità tracciabili per lotto, minore esposizione del personale alle operazioni di pressa e alimentazione costante delle linee a valle di pressofusione rotori e assemblaggio motori.
Domande frequenti
D: Che velocità può raggiungere lo stampaggio progressivo dei lamierini? R: Le linee di produzione lavorano comunemente a 300-600 colpi al minuto a seconda delle dimensioni del lamierino, dello spessore del materiale e della complessità dello stampo; linee specializzate superano gli 800 colpi al minuto.
D: Che spessore di acciaio si usa per i lamierini? R: Tipicamente 0,2-0,5 mm per la maggior parte delle famiglie di motori. Lamierini più sottili riducono le perdite ma aumentano la difficoltà di stampaggio e il numero di lamiere per pacco.
D: Una linea può produrre lamierini di rotore e statore? R: Sì, con attrezzaggi a cambio rapido. Il tempo di cambio stampo è una specifica chiave per gli stabilimenti con più modelli di motore.
D: Che cos'è il curling dello statore? R: Un processo di formatura in cui un nastro laminato viene arrotolato in un nucleo di statore cilindrico — usato in alcuni progetti ad alta efficienza e a rotore esterno, e disponibile come stazione integrata della linea di stampaggio.
State pianificando un progetto di stampaggio lamierini? Scoprite i nostri sistemi di automazione per lo stampaggio dei nuclei motore — dall'alimentazione servo e dalla lubrificazione a nebbia al posizionamento rotativo, alla livellatura nello stampo, al collaudo in pressa e al curling dello statore. Inviaci il disegno del lamierino e il volume obiettivo per una proposta di processo.
Pagina prodotto: https://www.ldmotortech.com/it/products/stamping Letture correlate: celle di pressofusione rotori su https://www.ldmotortech.com/it/products/die-casting e linee di assemblaggio motori su https://www.ldmotortech.com/it/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly