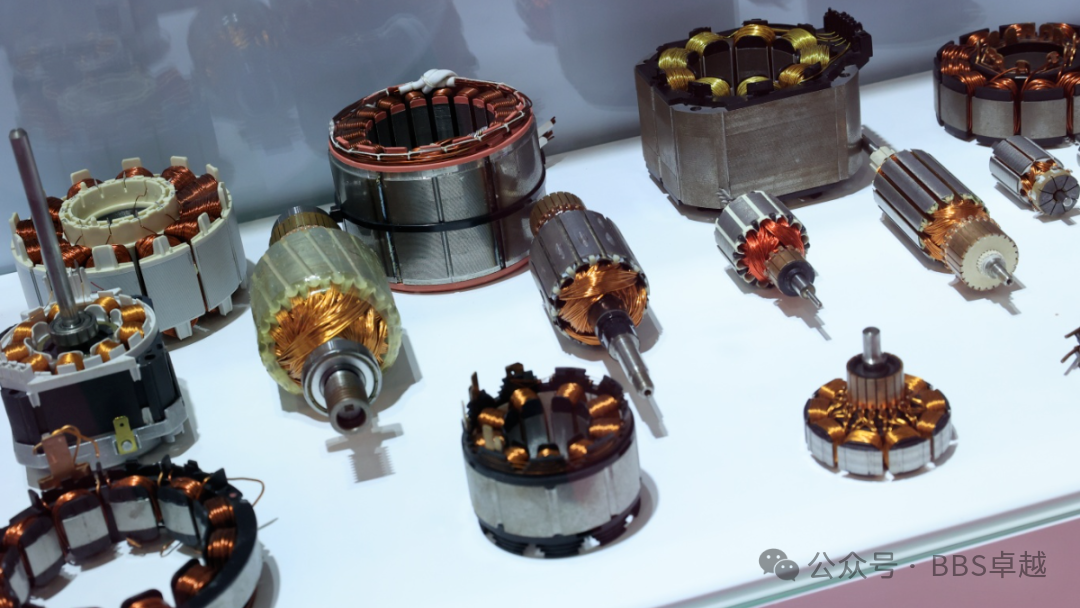
Ogni motore elettrico inizia dallo statore. È la parte fissa che ospita gli avvolgimenti in rame e genera il campo magnetico rotante, e determina in larga misura rendimento, rumore e durata del motore. Per le fabbriche di motori la qualità dello statore è anche una questione produttiva: i processi che vi stanno dietro, dalla tranciatura delle lamiere alle prove finali, decidono la costanza di ogni motore.
Questo articolo esamina le cinque fasi principali della produzione di statodi e spiega dove l'automazione fa la differenza maggiore.
Fase 1. Tranciatura e impilamento del nucleo
Il nucleo dello statore è composto da lamiere sottili di acciaio elettrico, generalmente da 0,2 a 0,65 mm. Le presse a matrice progressiva ad alta velocità tranciano cave e profilo esterno, e le lamiere vengono impilate e bloccate per incastro, saldatura o incollaggio. Il controllo della bava è cruciale: una bava eccessiva cortocircuita le lamiere e aumenta le perdite nel ferro. Le fabbriche senza tranciatura interna acquistano pacchi di nucleo finiti da un fornitore di tranciatura lamiere per motori.
Fase 2. Isolamento e preparazione delle cave
Prima che il rame entri nel nucleo, ogni cava deve essere isolata. I foderi di cava, l'isolamento tra fasi e i cunei impediscono il contatto dell'avvolgimento con il nucleo a massa. Sulle linee automatiche questa fase è svolta da macchine inseritrici di carta con controllo in linea dell'isolamento mancante o disallineato, perché un difetto di isolamento trovato in seguito comporta quasi sempre lo scarto dell'intero statore.
Fase 3. Avvolgimento: a ago, a volano e hairpin
L'avvolgimento è il cuore della produzione di statodi. Tre metodi dominano oggi:
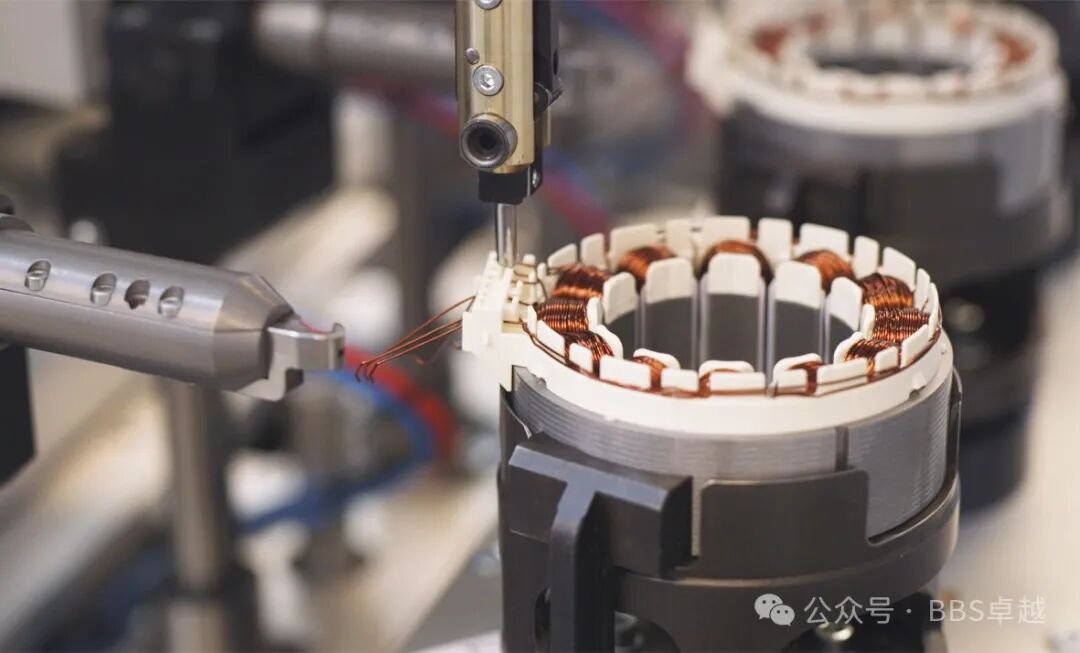
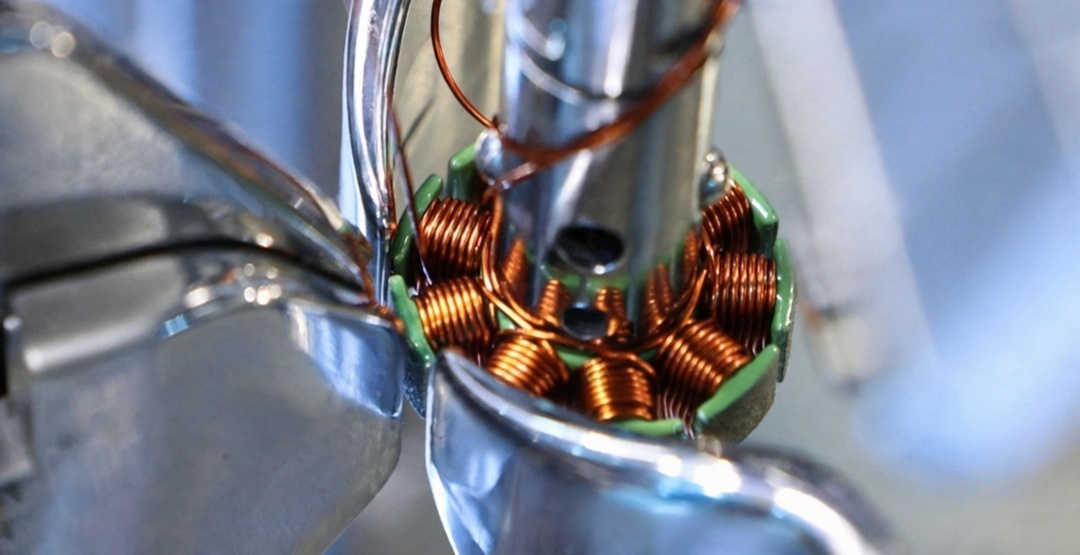
1. Avvolgimento a ago. Un ugello attraversa la cava e depone il filo rotondo direttamente in essa. È lo standard per statodi BLDC di motori per droni, utensili elettrici ed elettrodomestici, e le avvolgitrici a ago moderne raggiungono alti fattori di riempimento con eccellente ripetibilità. 2. Avvolgimento a volano. Il filo viene avvolto sui poli dall'esterno. Adatto a motori a rotore esterno e piccoli statodi con poli accessibili. 3. Inserzione hairpin. Barre piatte di rame preformate vengono inserite, torcite e saldate. È il processo dominante per i motori di trazione EV e sempre più per i motori DD a trasmissione diretta delle lavatrici, dove l'alto riempimento di cava e le testate corte migliorano rendimento e densità di coppia.
La scelta giusta dipende da geometria della cava, diametro del filo e volumi. Le fabbriche con many varianti spesso combinano due processi sulla stessa linea.
Fase 4. Collegamento, legatura e impregnazione
Dopo l'avvolgimento, le bobine vengono collegate ai cavi di uscita o alla morsettiera, le testate vengono legate o formate, e lo statore viene impregnato di resina o vernice per bloccare le bobine, migliorare lo smaltimento termico e proteggere dall'umidità. Trickle, immersione e impregnazione sotto vuoto e pressione sono le opzioni comuni, scelte in base alla classe di isolamento e al costo obiettivo.
Fase 5. Collaudo di fine linea
Nessuno statore dovrebbe lasciare la linea senza collaudo. La sequenza standard comprende la prova ad impulso per individuare cortocircuiti tra spire, la prova ad alta tensione per la rigidità dielettrica e la misura di resistenza e induttanza, con prove di scarica parziale aggiunte per i motori a tensione più elevata. Le stazioni di collaudo automatiche registrano ogni risultato abbinandolo al numero di serie dello statore, esattamente ciò che i clienti automotive e degli elettrodomestici richiedono in audit.
Quando conviene una linea totalmente automatica?
Come regola pratica, quando la produzione supera circa 500-800 statodi per turno, o quando il takt deve restare sotto i 60 secondi, l'automazione non è più un'opzione. Una linea moderna integra movimentazione dei nuclei, isolamento, avvolgimento, collegamento, impregnazione e collaudi con trasferimento robotizzato e tracciabilità completa, e passa da una variante all'altra in pochi minuti.
Domande frequenti
D: Qual è la differenza tra avvolgimento a ago e hairpin? R: L'avvolgimento a ago depone filo rotondo direttamente nelle cave e va bene per la maggior parte degli statodi BLDC e per elettrodomestici. L'hairpin usa barre piatte preformate inserite e saldate, ottenendo un riempimento di cava superiore per motori EV e DD a trasmissione diretta.
D: Quanto sono spesse le lamiere dello statore? R: Gli spessori comuni sono 0,5, 0,35, 0,27 e 0,2 mm. Lamiere più sottili riducono le perdite per correnti parassite ma costano di più e richiedono stampi più precisi.
D: Una linea può produrre modelli di statore diversi? R: Sì. Le linee flessibili usano attrezzature a cambio rapido e programmi basati su ricette, quindi il cambio variante richiede pochi minuti.
D: Quali prove servono prima del montaggio del motore? R: Come minimo: impulso, alta tensione e resistenza. I motori di trazione e ad alta efficienza di solito aggiungono scarica parziale e verifiche aggiuntive.
D: Come scegliere tra semiautomatico e totalmente automatico? R: Guardi volumi, takt e costo del lavoro. Sotto qualche centinaio di statodi per turno le celle semiautomatiche sono di solito più economiche; oltre quella soglia una linea di assemblaggio motori chiavi in mano si ripaga con il risparmio di manodopera e la qualità stabile.
Sta pianificando una nuova linea per statodi o l'ammodernamento di una esistente? Progettiamo e realizziamo linee di assemblaggio motori chiavi in mano che coprono movimentazione dei nuclei, isolamento, avvolgimento, impregnazione e collaudo finale. Ci invii disegno dello statore, takt obiettivo e layout di stabilimento, e Le proporremo una configurazione.
Pagina prodotto: https://www.ldmotortech.com/it/products/motor-assembly