
Il rotore è il cuore rotante di un motore ad induzione. Nella maggior parte dei progetti a gabbia, la gabbia conduttrice non si assembla da barre separate. Si forma in un colpo solo mediante pressofusione di alluminio ad alta pressione direttamente dentro il pacchetto lamierato, creando barre, anelli e spesso anche le pale del ventilatore in un unico ciclo.
Questa semplicità è ingannevole. La pressofusione del rotore è uno dei passaggi più sensibili alla qualità nella produzione di motori, perché i difetti che genera restano nascosti dentro il nucleo e riducono direttamente il rendimento. Questo articolo spiega come funziona il processo, quali difetti contano e cosa fa una moderna cella di fusione per controllarli.
Come funziona la pressofusione del rotore
Un ciclo produttivo segue una sequenza ripetibile:
1. Preparazione del nucleo. Le lamiere del rotore si impilano con angolo di sfalsamento e si pressano in una cartuccia o direttamente nello stampo. Lo sfalsamento riduce coppia d'ingranamento e rumore del motore finito. 2. Preriscaldamento. Il pacchetto si preriscalda, tipicamente a 300-450 gradi C, così l'alluminio fuso non solidifica prematuramente nelle cave sottili. 3. Iniezione. Alluminio fuso, mantenuto a circa 660-720 gradi C, si inietta ad alta pressione e riempie tutte le cave, entrambi gli anelli e le eventuali pale o elementi di bilanciamento in uno-tre secondi. 4. Solidificazione ed estrazione. Lo stampo si apre, il getto si estrae e il ciclo si ripete. Le celle moderne lavorano in continuo con robot di estrazione. 5. Finitura. Si taglia il sistema di colata, si preme l'albero e il rotore viene lavorato alle quote finali prima del bilanciamento.
I difetti che uccidono il rendimento in silenzio
Poiché la gabbia è nascosta nel nucleo, i difetti di fusione restano invisibili fino alle prove. Quattro contano di più:
1. Porosità. Gas intrappolato o ritiri lasciano vuoti nelle barre e negli anelli. Una barra porosa conduce meno corrente, il rotore sviluppa meno coppia e scalda di più. 2. Barre rotte o incrinate. Una solidificazione disomogenea o le sollecitazioni di estrazione possono spezzare una barra. Il motore gira ancora, ma con maggiore scorrimento, più vibrazione e rendimento nettamente inferiore. 3. Giunti freddi e colpi incompleti. Se il metallo inizia a solidificare prima di riempire la cavità, la barra resta parzialmente formata, di solito vicino agli anelli. 4. Lamiere cortocircuitate dall'alluminio. Una pressione eccessiva può spingere alluminio tra le lamiere, aumentando le perdite nel ferro.
Ognuno di questi difetti si traduce direttamente in perdite. Un rotore con vuoti di fusione può costare uno-due punti percentuali di rendimento, spesso esattamente il divario tra centrare o mancare un obiettivo IE3.
La finestra di processo che li previene
La fusione stabile dei rotori si riduce a controllare insieme quattro variabili: temperatura del bagno e contenuto di idrogeno nel forno, profilo di velocità e pressione di iniezione, temperatura dello stampo e sfiato o vuoto. Degassaggio e flussante mantengono basso l'idrogeno disciolto. Un profilo controllato di iniezione lenta e veloce riempie le cave senza intrappolare aria. L'assistenza sotto vuoto è sempre più standard sui rotori EV e ad alto rendimento, dove i limiti di porosità sono i più severi.
Cosa include una cella di fusione dei rotori
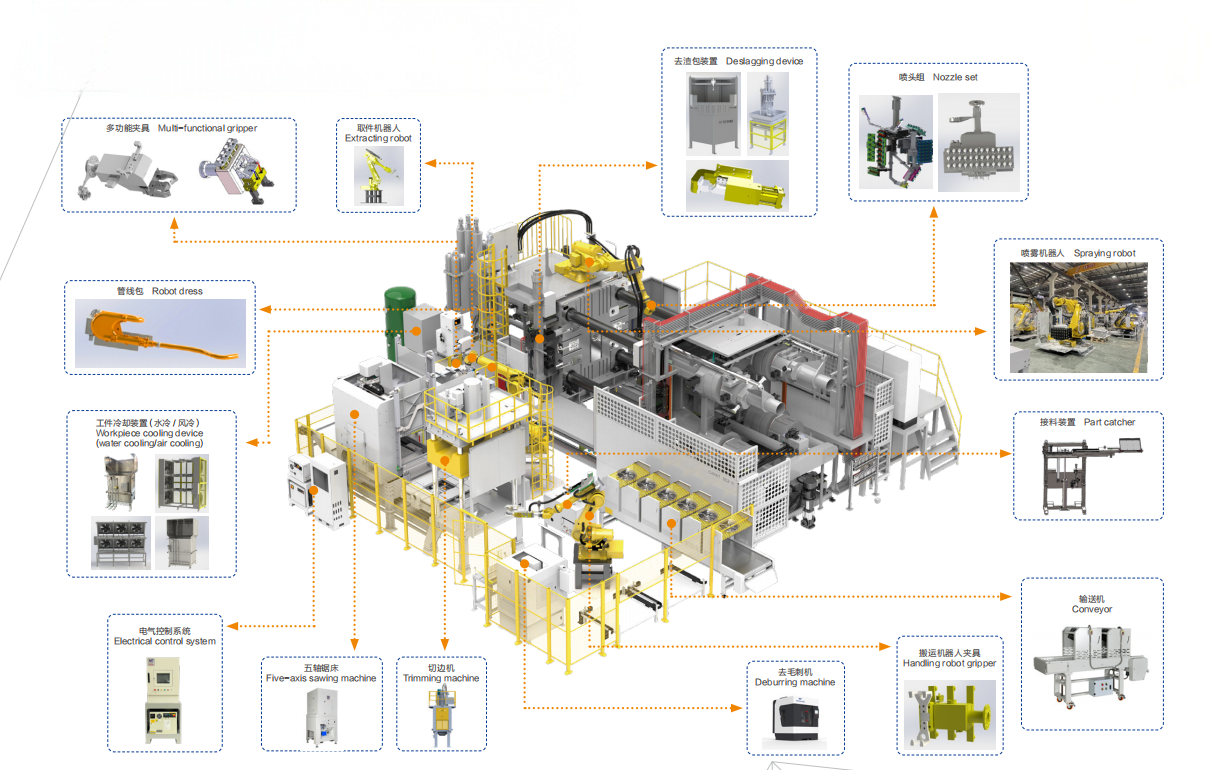
Una cella moderna è un'unità automatizzata completa, non una pressa isolata. La configurazione tipica unisce un forno di mantenimento con degassaggio e dosatura automatica, la macchina di pressofusione, un robot di estrazione con monitoraggio dello stampo, una pressa di sbozzatura e ispezione in linea come controllo peso, visione degli anelli o campionamento a raggi X, con ogni rotore tracciato per numero di serie. L'automazione qui non serve solo a risparmiare manodopera: mantiene la finestra di processo stabile turno dopo turno, ed è questo che protegge davvero il rendimento.
Domande frequenti
D: Perché si usa alluminio per fondere i rotori? R: L'alluminio unisce buona conducibilità, bassa densità e colabilità eccellente. Le gabbie in rame conducono meglio ma sono molto più difficili da fondere, quindi il rame resta riservato ai progetti premium ad alto rendimento.
D: Si possono rilevare i difetti senza tagliare il rotore? R: Sì. Controllo peso, misura della resistenza elettrica della gabbia, visione degli anelli e campionamento a raggi X rilevano i difetti in modo non distruttivo. La prova di resistenza in linea è il controllo al 100 per cento più comune.
D: Che forza di chiusura serve per fondere rotori? R: Dipende dal diametro del rotore e dall'area proiettata. I rotori piccoli di elettrodomestici girano su macchine compatte, i grandi rotori industriali possono richiedere presse di diverse centinaia di tonnellate.
D: Come influisce lo sfalsamento sul processo di fusione? R: Le cave sfalsate rendono il riempimento un po' più difficile perché il flusso di metallo segue una spirale, quindi preriscaldamento e controllo del profilo di iniezione sono critici per i rotori sfalsati.
D: Quando conviene automatizzare una linea di rotori? R: Quando il volume giustifica il lavoro continuo, quando i limiti di porosità sono stretti o quando i clienti richiedono tracciabilità. Per motori EV e a rendimento premium, una cella di fusione completamente automatizzata è praticamente il requisito d'ingresso.
Sta pianificando la produzione di rotori per un nuovo programma motori? Costruiamo celle di fusione di rotori chiavi in mano che coprono fusione e dosatura, colata, estrazione, sbozzatura, ispezione e tracciabilità. Ci invii il disegno del rotore e il volume annuale, e dimensioneremo la cella per Lei.
Pagina prodotto: https://www.ldmotortech.com/it/products/die-casting